


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 22-08-2026 منبع: سایت


سیستم های انتقال نیرو تحت فشارهای فیزیکی مرکب عمل می کنند. بارهای شعاعی سنگین، ارتعاش شدید، ناهماهنگی اجتناب ناپذیر محور و آلودگی شدید محیطی، خرابی یاتاقان را به یکی از دلایل اصلی خرابی های برنامه ریزی نشده تبدیل می کند. گیربکس های صنعتی و سیستم های محرک دائماً با ورود ذرات و رطوبت مبارزه می کنند. این آلاینده ها روان کننده ها را تخریب می کنند و سطوح نورد داخلی را به سرعت تخریب می کنند.
بلبرینگ های باز سنتی نیاز به روانکاری مداوم و دقیق دارند. آنها به شدت در برابر ورود ذرات و رطوبت حساس هستند. این قرار گرفتن منجر به سایش سریع، سربار تعمیر و نگهداری بالا، و خرابی گیربکس یا درایو فاجعه بار می شود. ترتیبات آب بندی خارجی پیچیدگی مکانیکی را اضافه می کند، به فضای شفت اضافی نیاز دارد و نقاط شکست جدید را در حین نصب معرفی می کند.
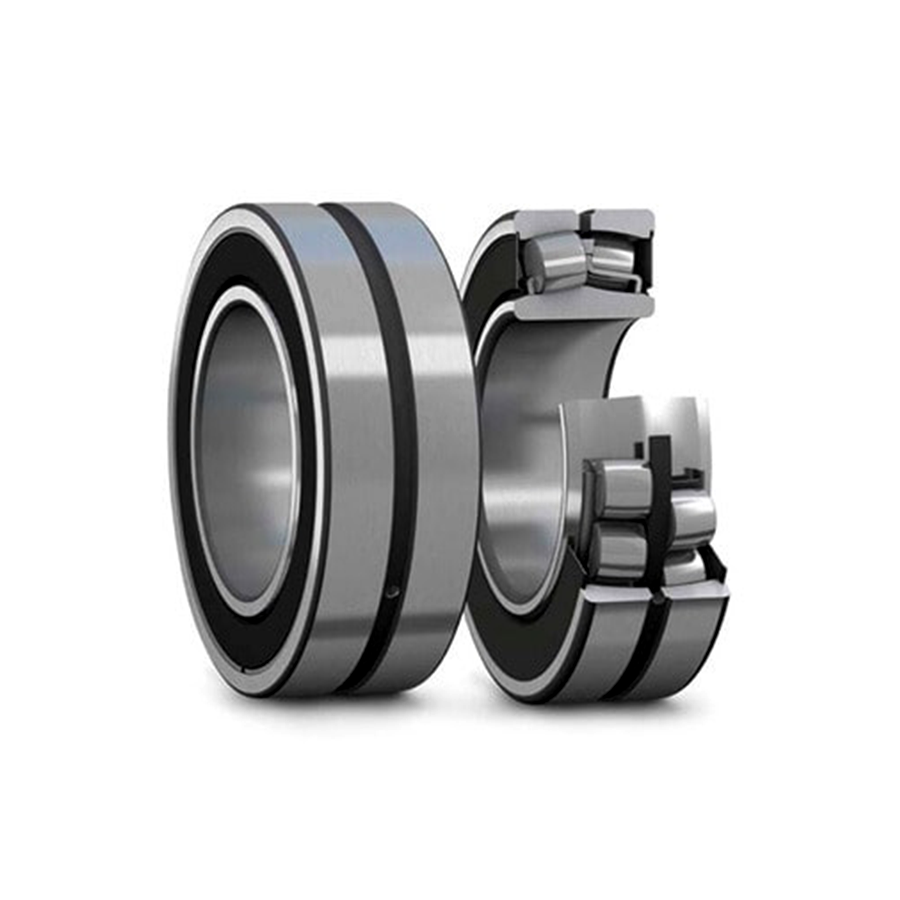
در حال انتقال به رولبرینگ های کروی مهر و موم شده برای انتقال نیرو یک دفاع ساختاری در برابر آلودگی ارائه می دهد. این قطعات ظرفیت بارگذاری بالا و خواص خود تراز شدن را حفظ می کنند در حالی که عناصر غلتشی داخلی را از تهدیدات خارجی جدا می کنند. این راهنما یک چارچوب فنی برای ارزیابی این اجزا برای کاربردهای سنگین ارائه می دهد.
کنترل آلودگی: مهر و موم های یکپارچه به شدت نفوذ ذرات ساینده و رطوبت را کاهش می دهند و میانگین زمان بین خرابی ها (MTBF) را در محیط های خشن افزایش می دهند.
هم افزایی بار، ارتعاش و تراز: این بلبرینگ ها بارهای ترکیبی سنگین، لرزش شوک و انحراف شفت را به طور همزمان تحمل می کنند، اگرچه انواع آب بندی شده ممکن است تحمل ناهماهنگی را در مقایسه با طرح های باز کمی کاهش دهند.
کاهش تعمیر و نگهداری: طرح های از پیش روغن کاری شده و مهر و موم شده نیاز به روغن کاری مجدد مکرر را به حداقل می رساند، مصرف گریس را کاهش می دهد و هزینه های نیروی کار را کاهش می دهد.
انتخاب خاص کاربرد: انتخاب یاتاقان مناسب نیاز به متعادل کردن اصطکاک مهر و موم، محدودیتهای حرارتی، محدودیتهای ابعادی و سرعتهای عملیاتی دارد که اغلب نیاز به پشتیبانی تخصصی مهندسی یاتاقان برای یکپارچگی بهینه دارد.
محیط های انتقال نیرو، اجزای مکانیکی را در معرض واقعیت های عملیاتی شدید قرار می دهند. سیستم های محرک باید گشتاور بالا را به طور پیوسته انتقال دهند و در عین حال لرزش عملیاتی شدید را جذب کنند. تجهیزاتی که در معادن، پردازش سنگدانه، یا تولید خمیر و کاغذ کار می کنند، دائماً در معرض آلاینده های صنعتی قرار دارند. گرد و غبار، آب و مواد شیمیایی تهاجمی به طور فعال به اجزای دوار آسانسورهای سطلی، قرقره های نوار نقاله و محرک های همزن حمله می کنند.
ایجاد الزامات پایه برای یک راه حل موفق یاتاقان مستلزم تجزیه و تحلیل این تهدیدات زیست محیطی است. حداکثر زمان کار، هدف اصلی مدیران کارخانه است. یک چرخه عمر قابل پیش بینی به تیم های تعمیر و نگهداری اجازه می دهد تا به جای واکنش به خرابی های فاجعه بار در میان شیفت، تعویض ها را در طول قطعی های برنامه ریزی شده برنامه ریزی کنند. یاتاقان ها باید مقاومت استثنایی در برابر ضربه را برای کنترل ضربه های ناگهانی گشتاور در هنگام راه اندازی تجهیزات یا گیر کردن مواد ارائه دهند. در نهایت، راه حل باید به حداقل مداخله تعمیر و نگهداری نیاز داشته باشد و بار کار مرتبط با مسیرهای روانکاری دستی مداوم را کاهش دهد.
یاتاقانهای باز کاملاً به مهر و مومهای محفظه خارجی متکی هستند تا آلایندهها و روانکنندهها را وارد نکنند. وقتی آببندیهای خارجی تخریب میشوند، محیط یاتاقان به خطر میافتد. ذرات سخت وارد مسیر عبوری می شوند و باعث فرورفتگی و متعاقب آن پوسته شدن می شوند. ورود رطوبت منجر به شکنندگی هیدروژن و ترک خوردگی در زیر سطح راهرو می شود. تجزیه روان کننده تسریع می شود زیرا آب و گرد و غبار ویسکوزیته گریس را تغییر می دهند و منجر به تماس فلز با فلز و امتیازدهی سریع عناصر نورد می شود.
ترتیبات آب بندی خارجی بارهای عملیاتی پنهان را به همراه دارد. مهر و موم های لابیرنت، مهر و موم های تاکونیتی، و مهر و موم های لبه ای سنگین نیاز به طراحی های پیچیده مسکن دارند. آنها نیاز به فضای محوری اضافی روی شفت دارند که طرح بندی گیربکس را پیچیده می کند. خطاهای نصب اغلب این مهر و موم های خارجی را به خطر می اندازد. ناهماهنگی های جزئی در طول مونتاژ می تواند مسیرهای نشتی ایجاد کند و کل آرایش آب بندی را قبل از شروع به کار تجهیزات بی اثر می کند. بازرسی های میدانی به طور معمول مهر و موم های هزارتویی را نشان می دهد که با گریس و خاک سخت شده بسته بندی شده اند و به طور کامل از یاتاقان داخلی محافظت نمی کنند.
معماری داخلی از دو ردیف غلتک بشکه ای شکل استفاده می کند که به طور متقارن در اطراف یک راهروی بیرونی کروی قرار گرفته اند. این هندسه به حلقه داخلی و مجموعه غلتک اجازه می دهد تا آزادانه در داخل حلقه بیرونی بچرخد. طراحی ذاتاً انحراف شفت و ناهماهنگی محفظه را بدون ایجاد تنش های مخرب لبه بر روی غلتک ها جبران می کند.
تضاد این طراحی با بلبرینگ های خود تراز، مناسب بودن آن برای ماشین آلات سنگین را برجسته می کند. بلبرینگ ها از تماس نقطه ای استفاده می کنند که ظرفیت بار شعاعی آنها را محدود می کند. الف رولبرینگ کروی برای سیستم های محرک از تماس خطی استفاده می کند. غلتک های بشکه نیروهای اعمال شده را در سطح بسیار بزرگ تری توزیع می کنند. این تماس خط ظرفیت بار شعاعی برتر و مقاومت استثنایی در برابر لرزش شوک را فراهم می کند.
این هندسه داخلی بارهای شعاعی و محوری سنگین را به طور مساوی در هر دو ردیف غلتک توزیع می کند. هنگامی که انحراف شفت تحت گشتاور زیاد رخ می دهد، راهروی کروی اطمینان حاصل می کند که بار در مرکز پروفیل غلتکی باقی می ماند. این از بارگذاری لبه جلوگیری می کند، یک حالت شکست معمول در طرح های یاتاقان های صلب که در آن خمش شفت، تنش را در لبه عناصر نورد متمرکز می کند و منجر به پوسته شدن زودرس خستگی می شود.
مهر و موم یکپارچه غلتک کروی استاندارد را به یک سیستم بسته تبدیل می کند. معماری معمولاً شامل مهر و موم های تماسی است که به حلقه بیرونی ثابت می شوند. لبه های مهر و موم در برابر سطوح لغزنده خاصی که در حلقه داخلی ماشین کاری شده اند، حرکت می کنند. تولید کنندگان بر اساس نیازهای محیطی از الاستومرهای مختلفی استفاده می کنند.
مواد مهر و موم |
محدودیت دما |
ویژگی های اولیه |
برنامه های کاربردی معمولی |
|---|---|---|---|
لاستیک نیتریل بوتادین (NBR) |
-40 درجه سانتیگراد تا +120 درجه سانتیگراد |
مقاومت در برابر سایش عالی، سازگاری خوب با روغن. |
نوار نقاله استاندارد، گیربکس صنعتی عمومی. |
نیتریل هیدروژنه (HNBR) |
-30 درجه سانتیگراد تا +150 درجه سانتیگراد |
مقاومت در برابر حرارت و اکسیداسیون برتر نسبت به NBR استاندارد. |
درایوهای پرسرعت، محیطهایی با گرمای متوسط. |
فلورالاستومر (FKM) |
-20 درجه سانتیگراد تا +250 درجه سانتیگراد |
مقاومت استثنایی شیمیایی و دمای بالا. |
درایوهای کوره، میکسرهای شیمیایی، فن های اگزوز با دمای بالا. |
طراحی مهر و موم دو عملکرد همزمان را انجام می دهد. گریس پر شده در کارخانه را در حفره یاتاقان حفظ می کند و از روانکاری مداوم کنتاکت های نورد اطمینان می دهد. به طور همزمان، آلاینده های خارجی را حذف می کند. این مکانیسم دفاعی یکپارچه نیاز به مهر و موم های بیرونی بزرگ را در بسیاری از کاربردها از بین می برد. بلبرینگ به یک واحد مستقل و محافظت شده تبدیل می شود که طراحی محفظه را ساده می کند و ردپای کلی مونتاژ را کاهش می دهد.
ارزیابی عملکرد بلبرینگ با درجه بندی بار پویا و استاتیک آغاز می شود. رتبه بار دینامیکی (C) طول عمر خستگی نظری را تحت چرخش مداوم تعیین می کند. رتبه بار استاتیک (C0) حداکثر باری را که بلبرینگ می تواند در حالت ثابت تحمل کند بدون اینکه دچار تغییر شکل دائمی پلاستیک شود، تعیین می کند. انتقال نیروی سنگین به قطعاتی با درجه C0 بالا نیاز دارد تا از بارهای شوک ناگهانی در هنگام راهاندازی یا حوادث پارازیت جان سالم به در ببرند.
محاسبه عمر رتبه بندی تنظیم شده (L10m) پیش بینی واقعی از طول عمر بلبرینگ را ارائه می دهد. استاندارد ISO 281 شامل عواملی برای قابلیت اطمینان، محدودیت های خستگی مواد و شرایط عملیاتی است. تمیزی محیط عملیاتی به شدت بر عامل آلودگی (e_c) تأثیر می گذارد. مهر و موم یکپارچه به شدت این عامل آلودگی را بهبود می بخشد. با حفظ یک محیط داخلی بکر، انواع مهر و موم شده اغلب طول عمر عملیاتی L10m را در مقایسه با یاتاقان های باز که در شرایط خارجی مشابه کار می کنند، به دست می آورند. یاتاقانی که ممکن است فقط 8000 ساعت در یک محیط گرد و غبار بدون آب بندی دوام بیاورد در صورت آب بندی مناسب می تواند به راحتی از 30000 ساعت بیشتر شود.
قابلیت های خود تراز بین طرح های مهر و موم شده و باز متفاوت است. رولبرینگ های استاندارد کروی باز معمولاً 1.5 تا 2 درجه ناهماهنگی را در خود جای می دهند. این انعطاف پذیری خمش شفت و عدم دقت ماشینکاری محفظه را جذب می کند.
نسخه های مهر و موم شده معمولاً تقریباً 0.5 درجه ناهماهنگی را در خود جای می دهند. فراتر از این حد باعث می شود حلقه داخلی بیش از حد بچرخد و لبه مهر و موم یکپارچه را مخدوش کند. اعوجاج مهر و موم تماس با حلقه داخلی را می شکند و به گریس اجازه خروج و ورود آلاینده ها را می دهد. در حالی که کاهش می یابد، این تحمل 0.5 درجه به طور موثر خطاهای نصب استاندارد و خمش عملیاتی معمولی محور را بدون به خطر انداختن یکپارچگی آب بندی کاهش می دهد.
یکپارچه سازی مهر و موم های تماسی باعث ایجاد اصطکاک مکانیکی می شود. لبه مهر و موم به طور مداوم در حین چرخش به حلقه داخلی می مالد. این اصطکاک گرما ایجاد می کند و حداکثر سرعت کار بلبرینگ را کاهش می دهد. مهندسان باید به دقت مبادله بین اصطکاک مهر و موم تماسی و سرعت های چرخشی مورد نیاز سیستم محرک را تجزیه و تحلیل کنند.
تولیدکنندگان از بهینهسازیهای سینماتیک داخلی برای جبران این تولید گرما استفاده میکنند. طراحیهای پیشرفته قفس، پروفیلهای غلتکی بهینه، و پرداختهای تخصصی سطح، اصطکاک لغزشی داخلی بین غلتکها و مسیرهای مسابقه را کاهش میدهند. این بهبودهای داخلی به حفظ اصطکاک کلی کم کمک می کند و گرمای تولید شده توسط مهر و موم های تماسی را جبران می کند.
تولید حرارتی محدودیت های عملکرد a را دیکته می کند بلبرینگ آب بندی شده برای سیستم های گیربکس . مهر و موم استاندارد NBR معمولاً بیش از 120 درجه سانتیگراد تخریب می شود. اگر گرمای ترکیبی حاصل از اصطکاک داخلی، تماس آب بندی و دمای محیط از این حد فراتر رود، الاستومر سخت می شود و ترک می خورد. برنامه های کاربردی در دمای بالا به مهر و موم های FKM نیاز دارند که انعطاف پذیری و یکپارچگی آب بندی را تا 250 درجه سانتیگراد حفظ می کنند. شما باید تعادل حرارتی سیستم را محاسبه کنید تا اطمینان حاصل شود که ماده مهر و موم انتخاب شده در دمای کار مداوم زنده می ماند.
ارتقاء یک یاتاقان باز موجود به یک نوع مهر و موم شده نیاز به تحلیل ابعادی دقیق دارد. بسیاری از بلبرینگ های مهر و موم شده به سری ابعاد استاندارد ISO پایبند هستند. این تضمین می کند که قطر بیرونی و قطر سوراخ دقیقاً با یاتاقان باز موجود مطابقت دارند.
با این حال، مسائل بالقوه ترخیص مسکن اغلب به وجود می آید. برخی از انواع مهر و موم شده به عرض کمی بیشتر نیاز دارند تا مهر و موم های یکپارچه را بدون کاهش اندازه غلتک در خود جای دهند. حتی اگر عرض یاتاقان مطابقت داشته باشد، محفظه باید فضای کافی را در اطراف ناحیه آب بندی ایجاد کند. اگر شانه های محفظه یا فاصله دهنده ها با لبه مهر و موم در حال چرخش تماس پیدا کند، فوراً از بین می رود. مهندسان باید تنظیمات داخلی محفظه را برای جلوگیری از مالش مهر و موم و اطمینان از نصب مناسب در طول مقاوم سازی بررسی کنند.
انواع مهر و موم شده به دلیل پیچیدگی افزوده شده در مهر و موم یکپارچه و روغن کاری کارخانه، نیاز به مشخصات واحد اولیه بالاتری دارند. تیم های تدارکات باید فراتر از مرحله اکتساب اولیه نگاه کنند تا ارزش عملیاتی واقعی را درک کنند.
بازده عملیاتی هنگام ارزیابی کل چرخه عمر آشکار می شود. طرح های مهر و موم شده مصرف گریس را به شدت کاهش می دهد. امکانات نیاز به تهیه، ذخیره و پمپاژ حجم زیادی از گریس مورد نیاز برای پاکسازی مداوم یاتاقانهای باز را برطرف میکند. علاوه بر این، حذف مهر و موم های خارجی مسکن، صورتحساب مواد را ساده می کند. عمر مفید طولانیتر، ناشی از محیط بکر داخلی، دفعات تعویض بلبرینگ و ساعات کار مرتبط را کاهش میدهد.
ویژگی |
رولبرینگ های کروی باز |
رولبرینگ کروی مهر و موم شده |
|---|---|---|
مقاومت در برابر آلودگی |
کم (کاملاً به مهر و موم خارجی مسکن بستگی دارد) |
بالا (درزگیرهای یکپارچه ذرات و رطوبت را مسدود می کنند) |
تحمل ناهماهنگی |
بالا (معمولاً 1.5 تا 2.0 درجه) |
متوسط (معمولاً به ~0.5 درجه محدود می شود) |
محدودیت های سرعت |
بالا (فقط توسط سینماتیک داخلی محدود شده است) |
پایین (محدود شده توسط اصطکاک لبه مهر و موم و گرما) |
فرکانس تعمیر و نگهداری |
بالا (نیاز به روانکاری مداوم یا مکرر دارد) |
کم (اغلب بدون روغن کاری یا فواصل بسیار طولانی) |
فضای مورد نیاز |
به فضای محوری اضافی برای مهر و موم های خارجی نیاز دارد |
جمع و جور (درزگیرهای ادغام شده در عرض یاتاقان) |
ادغام یاتاقان های مهر و موم شده تغییر از روانکاری واکنشی و مداوم به تعمیر و نگهداری پیش بینی را تسهیل می کند. بسیاری از کاربردها امکان استفاده از پنجرههای عملیاتی بدون روغنکاری را فراهم میکنند، جایی که پر شدن کارخانه تمام عمر خستگی بلبرینگ را ادامه میدهد. این کار تکنسین ها را از مناطق خطرناک دور می کند و خطر روغن کاری بیش از حد را که یکی از دلایل رایج خرابی بلبرینگ است، از بین می برد.
نظارت بر وضعیت به طور یکپارچه با طرح های مهر و موم شده ادغام می شود. تجزیه و تحلیل ارتعاش و ترموگرافی داده های تشخیصی واضح تری را ارائه می دهند. یاتاقان های باز اغلب به دلیل فرورفتگی ذرات جزئی، نویز پایه تولید می کنند. طرحهای مهر و موم شده با حذف نویز ناشی از آلایندهها، دادههای پایه پاکتری را ارائه میکنند و به تحلیلگران این امکان را میدهند که خستگی واقعی زیرسطحی را خیلی زودتر تشخیص دهند.
برخی از سناریوهای سنگین هنوز نیاز به روغن کاری مجدد دارند. سرعت بالا، بارهای سنگین یا دمای شدید در نهایت گریس کارخانه را تخریب می کند. یاتاقان های مهر و موم شده از طریق شیارهای حلقوی تخصصی و سوراخ های روانکاری که در حلقه بیرونی ماشین کاری شده اند، این کار را انجام می دهند. آب بندی های یکپارچه فرکانس روغن کاری مجدد را تعیین می کنند که به طور قابل توجهی کمتر از یاتاقان های باز است. مهر و موم ها همچنین به عنوان دریچه های تسکین دهنده عمل می کنند و به گریس قدیمی اجازه می دهند بدون ورود آلاینده ها پاک شوند.
مهر و موم های انتگرال آسیب پذیری های مدیریتی خاصی را معرفی می کنند. خطر اولیه شامل آسیب رساندن به لب های الاستومری در حین نصب است. استفاده از ابزارهای نامناسب مانند چکش های برنجی یا پرس های کالیبره نشده می تواند به راحتی به مهر و موم ضربه بزند. نیروی بیش از حد اعمال شده به حلقه بیرونی هنگام نصب بر روی شفت، بارهای مخرب را از طریق غلتک ها منتقل می کند و می تواند سپر آب بندی را تغییر شکل دهد.
روش های نصب استاندارد از یکپارچگی مهر و موم محافظت می کند. انبساط حرارتی روش ترجیحی برای نصب بلبرینگ ها با سوراخ های استوانه ای باقی می ماند. تکنسین ها برای جلوگیری از آسیب رساندن به مهر و موم باید یک توالی دقیق را دنبال کنند:
ژورنال شفت را اندازه گیری کنید تا تأیید کنید که تداخل متناسب با تلورانس های مشخص شده است.
یاتاقان مهر و موم شده را روی یک بخاری القایی مجهز به پروب دمای مغناطیسی قرار دهید.
حداکثر دمای گرمایش را بر اساس مواد مهر و موم تنظیم کنید (برای مهر و موم های استاندارد NBR هرگز از 90 درجه سانتیگراد تجاوز نکنید).
یاتاقان را به طور یکنواخت گرم کنید تا سوراخ به اندازه کافی منبسط شود.
بلبرینگ را سریع روی شفت بلغزانید و آن را روی شانه شفت نگه دارید تا خنک شود و ژورنال را بگیرد.
برای سوراخهای مخروطی، تکنیکهای نصب هیدرولیک، حرکت محوری دقیق را بدون نیروهای ضربه تضمین میکند. تکنسینها باید کاهش فاصله داخلی را با دقت با استفاده از سنجهای حسگر یا اندازهگیری محوری درایو بالا کنترل کنند تا از سفت شدن بیش از حد جلوگیری شود.
روانکاری مجدد یک یاتاقان مهر و موم شده خطر ناسازگاری شیمیایی را ایجاد می کند. گریس پرکننده کارخانه دارای یک غلیظ کننده خاص مانند کمپلکس لیتیوم، پلی اوره یا سولفونات کلسیم است. تزریق گریس مکمل با غلیظ کننده ناسازگار باعث جدا شدن مخلوط می شود. روغن خارج می شود و باقیمانده ای سخت و صابون مانند باقی می ماند که عناصر غلتشی را مسدود می کند و یاتاقان را از بین می برد.
روشهای ایمن روغنکاری مجدد از فشار بیش از حد درزگیر جلوگیری میکند. تکنسین ها باید در حین چرخش یاتاقان، گریس را به آرامی پمپ کنند. چرخش چربی تازه را به طور یکنواخت توزیع می کند و به گریس قدیمی اجازه می دهد تا به آرامی از لبه مهر و موم عبور کند. استفاده از گریس تفنگ های بادی فشار بالا بر روی یک یاتاقان ثابت، فوراً مهر و موم یکپارچه را از شیار لنگر آن خارج می کند و مکانیسم دفاعی اولیه یاتاقان را از بین می برد.
بلبرینگ های کاتالوگ استاندارد اکثر کاربردهای صنعتی را انجام می دهند، اما محیط های انتقال نیروی سفارشی متغیرهای منحصر به فردی را معرفی می کنند. دمای شدید محیط، تداخل شفت منحصر به فرد، پروفیلهای لرزش شوک شدید، یا الزامات ویژه شستشو با فشار بالا، قطعات استاندارد را از محدودیتهای عملیاتی خود عبور میدهند.
درگیر کننده پشتیبانی مهندسی بلبرینگ برای مهندسی کاربرد بسیار مهم است. متخصصان چرخه وظیفه دقیق را برای توسعه راهحلهای سفارشی خاص پروژه تجزیه و تحلیل میکنند. این شامل تعیین مواد مهر و موم سفارشی مانند الاستومرهای غذایی یا ترکیبات بسیار مقاوم در برابر مواد شیمیایی است. پشتیبانی مهندسی همچنین مجوزهای داخلی بهینه شده را دیکته می کند. کاربردهای در دمای بالا اغلب به فاصلههای داخلی شعاعی C3 یا C4 نیاز دارند تا انبساط حرارتی حلقه داخلی را بدون گیرکردن یاتاقان بر روی شفت تطبیق دهند.
تجزیه و تحلیل دقیق خرابی یاتاقانهای باز نصب شده را انجام دهید تا تأیید کنید که ورود ذرات یا رطوبت علت اصلی خرابی است.
بار دینامیکی مورد نیاز و رتبه های سرعت مرجع حرارتی را محاسبه کنید تا مطمئن شوید که نوع مهر و موم شده نیازهای عملیاتی سیستم درایو را برآورده می کند.
ابعاد ISO و فاصلههای محفظه را بررسی کنید تا تضمین کنید که یاتاقان مهر و موم شده بدون تداخل لبه مهر و موم قرار میگیرد.
با یک متخصص فنی بلبرینگ مشورت کنید تا مواد الاستومری سیل و فاصله شعاعی داخلی را برای محیط کاری خاص خود مشخص کنید.
اجرای پروتکل های استاندارد گرمایش القایی برای نصب برای جلوگیری از آسیب تصادفی به مهر و موم یکپارچه.
A: انواع مهر و موم شده معمولاً حداکثر 0.5 درجه ناهماهنگی را در خود جای می دهند. این محدودیت تضمین می کند که مهر و موم یکپارچه تماس مناسب با حلقه داخلی را حفظ می کند. بیش از 0.5 درجه لبه مهر و موم را منحرف می کند و منجر به نشت چربی و ورود آلودگی می شود. در مقابل، بلبرینگ های باز می توانند 1.5 تا 2 درجه ناهماهنگی را تحمل کنند.
A: بسیاری از آنها به عنوان بدون روغن کاری برای عمر خستگی بلبرینگ طراحی شده اند. با این حال، کاربردهای سنگین با بارها یا دماهای بالا ممکن است نیاز به روغن کاری مجدد دوره ای داشته باشند. این از طریق یک شیار حلقوی و سوراخ های روانکاری روی حلقه بیرونی به دست می آید. تکنسین ها باید فشار گریس را به دقت مدیریت کنند تا از دمیدن درزگیرها جلوگیری شود.
A: مهر و موم تماس یکپارچه باعث ایجاد اصطکاک مکانیکی می شود که بر روی حلقه داخلی چرخان ساییده می شود. این اصطکاک گرما تولید می کند که سرعت محدود کننده حرارتی یاتاقان را کاهش می دهد. در نتیجه، یاتاقان های مهر و موم شده حداکثر سرعت عملکرد کمتری در مقایسه با یاتاقان های باز با همان اندازه دارند.
پاسخ: بله، بسیاری از یاتاقان های مهر و موم شده از سری ابعاد استاندارد ISO پیروی می کنند که با سوراخ و قطر بیرونی یاتاقان های باز مطابقت دارد. با این حال، شما باید مجوزهای مسکن را بررسی کنید. برخی از یاتاقان های مهر و موم شده کمی پهن تر هستند و محفظه نباید با لبه مهر و موم چرخان تماس داشته باشد. محدودیت سرعت نیز باید تایید شود.
A: مهر و موم استاندارد نیتریل بوتادین رابر (NBR) تا حدود 120 درجه سانتی گراد موثر است. برای کاربردهای انتقال قدرت در دمای بالا که بیش از این حد است، آب بندی فلورالاستومر (FKM) مورد نیاز است. FKM انعطاف پذیری و یکپارچگی آب بندی خود را در محیط هایی تا دمای 250 درجه سانتیگراد حفظ می کند.