


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 28-08-2026 منبع: سایت


کاربردهای صنعتی سنگین، تجهیزات دوار را در معرض خطرات شدید محیطی قرار می دهند. رولبرینگهای کروی باز در این تنظیمات به دلیل آلودگی ذرات و روشهای روغنکاری مجدد ناکافی، پیش از موعد از کار میافتند. ورود خاک و رطوبت عناصر غلتشی و مسیرهای مسابقه را از بین می برد. این آسیب کار تعمیر و نگهداری را افزایش می دهد و یاتاقان های مخرب و وقت گیر را حذف می کند. سیستم های گریس کاری مداوم نیاز به نظارت دائمی دارند. روانکاری دستی به ساعات کار سنگین نیاز دارد. پاکسازی محیط از گریس پاکسازی شده، هزینه های عملیاتی غیرضروری را اضافه می کند. توقف برنامه ریزی نشده برنامه های تولید را مختل می کند و بر خروجی کلی تأسیسات تأثیر می گذارد.
مدیران تاسیسات و مهندسین قابلیت اطمینان باید روش های کنترل آلودگی بهتر را ارزیابی کنند. تصمیم به جایگزینی رولبرینگ کروی باز با انواع مهر و موم شده یک راه حل مهندسی عملی را ارائه می دهد. این انتقال یک تعویض قطعه ساده نیست. این یک ارتقاء فنی حساب شده است. برای بهینه سازی فواصل نگهداری، باید ارزیابی های مسکن، ترخیص و حرارت خاصی را انجام دهید. درک مبادلات مکانیکی تضمین می کند که یاتاقان ارتقا یافته تحت بارهای عملیاتی موجود به طور قابل اعتماد عمل می کند.
کنترل آلودگی در مقابل محدودیتهای سرعت: یاتاقانهای مهر و موم شده خطرات آلودگی و مصرف گریس را به شدت کاهش میدهند، اما اصطکاک آببند اضافه شده حداکثر سرعت عملیاتی مجاز را در مقایسه با انواع باز کاهش میدهد.
تلورانس های محفظه بسیار مهم است: مقاوم سازی مستقیم مستلزم تأیید دقیق سازگاری محفظه یاتاقان مهر و موم شده، به ویژه در مورد بیرون زدگی آب بند و مسیرهای تصفیه گریس موجود است.
نیازهای ترخیص تغییر دینامیک حرارتی: اصطکاک داخلی ایجاد شده توسط مهر و موم های یکپارچه، دمای عملیاتی را افزایش می دهد، که اغلب نیاز به تغییر کلاس ترخیص داخلی بزرگتر (به عنوان مثال، انتقال از نرمال به C3) دارد.
نصب به دقت نیاز دارد: ارتقاء یک چک لیست مقاوم سازی بلبرینگ مهر و موم شده را الزامی می کند، از جمله تأیید پخ های سربی شفت 10 تا 15 درجه برای جلوگیری از آسیب دیدن لبه مهر و موم در حین نصب و اطمینان از اینکه گریس کارخانه هرگز شسته نمی شود.
مقاومسازی یاتاقانها نیاز به ایجاد معیارهای پایه روشن قبل از ایجاد هرگونه تغییر مکانیکی دارد. مهندسان باید میانگین زمان فعلی بین خرابی ها (MTBF) را برای یاتاقان های باز دنبال کنند. شما باید تعداد دقیق مسیرهای روانکاری دستی را مستند کنید. حجم گریس مصرف شده و دفع شده ماهیانه را محاسبه کنید. هدف ارتقاء به طرح مهر و موم شده، گسترش MTBF است. شما می خواهید فواصل نگهداری را با حذف کارهای گریس کاری روزانه یا هفتگی بهینه کنید. انتقال موفقیت آمیز به شدت حجم گریس خریداری شده و ساعات کاری صرف شده برای اعمال آن روی تجهیزات را کاهش می دهد.
روانکاری دستی متغیرهایی را در نگهداری تجهیزات معرفی می کند. تکنسین های تعمیر و نگهداری اغلب یاتاقان های باز را بیش از حد چرب می کنند. این عمل مهر و موم های بیرونی محفظه را منفجر می کند و باعث گرمای بیش از حد شدید می شود زیرا بلبرینگ روان کننده اضافی را می چرخاند. کم گریس کاری منجر به تماس فلز با فلز و پوسته شدن سریع مسیر مسابقه می شود. بلبرینگ های آب بندی شده کارخانه ای این خطاهای انسانی را به طور کامل از بین می برند. تولید کنندگان این بلبرینگ ها را با حجم و نوع روان کننده دقیق در شرایط اتاق تمیز پر می کنند. حجم گریس داخلی دقیقاً محاسبه شده است تا فیلمهای هیدرودینامیکی بهینه را بدون ایجاد اصطکاک بیش از حد ایجاد کند.
یاتاقان های باز که در محیط های بسیار آلوده کار می کنند با خطر بالایی از خرابی فاجعه آمیز روبرو هستند. ذرات ساینده با گریس مخلوط می شوند تا خمیر آسیاب شوند. این خمیر غلتک ها و قفس های برنجی یا فولادی را فرسوده می کند. در نهایت، هندسه داخلی فرو می ریزد. بلبرینگ می تواند مستقیماً به شفت فیوز شود. برداشتن یاتاقان ذوب شده به روشهای جداسازی مخرب و زمانبر نیاز دارد. تکنسین ها اغلب به مشعل های برش یا کشنده های هیدرولیک سنگین متوسل می شوند. بلبرینگ های مهر و موم شده مانع از ورود اولیه این ذرات ساینده می شوند. این محافظ از واکنش زنجیره ای سایش که منجر به تشنج شفت فاجعه آمیز می شود جلوگیری می کند.
برخی شرایط عملیاتی به شدت به نفع طرح های مهر و موم شده نسبت به جایگزین های باز است. نوار نقاله های معدن در گرد و غبار و شن دائمی کار می کنند. سنگ شکن های سنگدانه یاتاقان ها را در معرض بارهای ضربه ای سنگین و گرد و غبار سنگ ساینده قرار می دهند. ماشین آلات نساجی پرزهای ریز تولید می کنند که به راحتی مهر و موم های استاندارد بدنه را دور می زند و روغن را از یاتاقان های باز دور می کند. محیطهای پر گرد و غبار، مهر و مومهای هزارتوی سنتی را بر روی بلوکهای پرچرب غرق میکنند. در این کاربردهای خاص، مهر و موم تماس یکپارچه بلبرینگ یک خط دفاعی ثانویه را فراهم می کند. طراحی مهر و موم شده با حفظ یک محیط عملیاتی داخلی تمیز بدون توجه به شرایط خارجی، از تنظیمات باز بهتر عمل می کند.
حالت های شکست: یاتاقان های باز در مقابل آب بندی در محیط های آلوده |
||
حالت شکست |
آسیب پذیری یاتاقان باز |
کاهش یاتاقان مهر و موم شده |
|---|---|---|
سایش ساینده |
بالا. گرد و غبار با گریس مخلوط میشود تا ترکیب لایهای ایجاد شود. |
کم. مهر و موم یکپارچه مانع از ورود ذرات می شود. |
گرسنگی روان کننده |
بالا. کاملاً متکی به سیستم های دستی یا خودکار روان کننده است. |
کم. کارخانه با حجم گریس محاسبه شده پر شده است. |
فشار بیش از حد |
بالا. گریس اضافی درزگیرهای محفظه را منفجر می کند. |
هیچ کدام. طراحی شده برای کار بدون روغن کاری. |
خوردگی رطوبتی |
بالا. آب موانع چربی خارجی را میشوید. |
متوسط مهر و موم های تماسی پاشیدن آب و رطوبت را دفع می کنند. |
مهندسان باید به دقت ارزیابی کنند سازگاری محفظه بلبرینگ مهر و موم شده قبل از شروع بهسازی. ابعاد مرز ISO دیکته می کند که سوراخ، قطر بیرونی و عرض کلی معمولاً بین نسخه های باز و مهر و موم شده همان سری مطابقت داشته باشد. یک یاتاقان باز 22216 دارای همان پاکت اصلی یک یاتاقان مهر و موم شده 22216 است. با این حال، هندسه های داخلی و نمایه های چهره متفاوت است. نوع مهر و موم شده باید دارای مهر و موم لاستیکی و حلقه محکم نگهدارنده آن باشد. این نیاز طراحی قفس داخلی و فضای موجود برای عناصر نورد را تغییر می دهد. باید بررسی کنید که مسکن میتواند این تفاوتهای مشخصات ظریف را بدون دخالت بپذیرد.
مهر و موم یکپارچه اغلب کمی فراتر از سطوح جانبی یاتاقان بیرون زده است. این برجستگی یک جزییات مکانیکی است که نمی توانید آن را نادیده بگیرید. یاتاقانهای باز دارای صفحههای کناری صاف و هموار هستند که به طور تمیز روی شانههای محفظه یا یقههای فاصلهدار قرار میگیرند. اگر یک یاتاقان مهر و موم شده را بدون بررسی برجستگی نصب کنید، ممکن است لبه لاستیک لاستیک مستقیماً روی شانه محفظه ثابت ساییده شود. این مالش گرمای شدید ایجاد می کند، آب بندی را ذوب می کند و یاتاقان را در عرض چند ساعت از بین می برد. شما باید برجستگی مهر و موم دقیق را با استفاده از نقشه های فنی سازنده اندازه گیری کنید. اگر برآمدگی وجود داشته باشد، ممکن است لازم باشد که اندکی برش را در شانه محفظه ماشین کاری کنید یا یک حلقه فاصلهدهنده سفارشی نصب کنید تا فاصله کافی برای دویدن فراهم شود.
نصب بلبرینگ های مهر و موم شده در محفظه های استاندارد اسپلیت پلامر یا بلوک بالشی نیاز به تغییرات خاصی دارد. محفظه های استاندارد دارای سوراخ های حفر شده و ضربه خورده برای اتصالات گریس هستند. آنها همچنین دارای پورت های تصفیه گریس در پایه هستند. هنگامی که یک یاتاقان مهر و موم شده را نصب می کنید، باید این اتصالات گریس موجود را اصلاح یا به طور دائم مسدود کنید. اگر اتصالات را فعال رها کنید، کارکنان تعمیر و نگهداری به ناچار چربی را از روی عادت به داخل محفظه پمپ می کنند. این گریس خارجی باعث ایجاد فشار بر روی مهر و موم یکپارچه بلبرینگ می شود. فشار در نهایت مهر و موم یکپارچه را به داخل فشار می دهد و آن را به داخل قفس چرخان می برد و باعث خرابی فوری می شود. شما باید تمام مسیرهای گریس خارجی را ببندید و محفظه را به وضوح به عنوان حاوی یک جزء مهر و موم شده و روغن کاری شده برای مادام العمر برچسب بزنید.
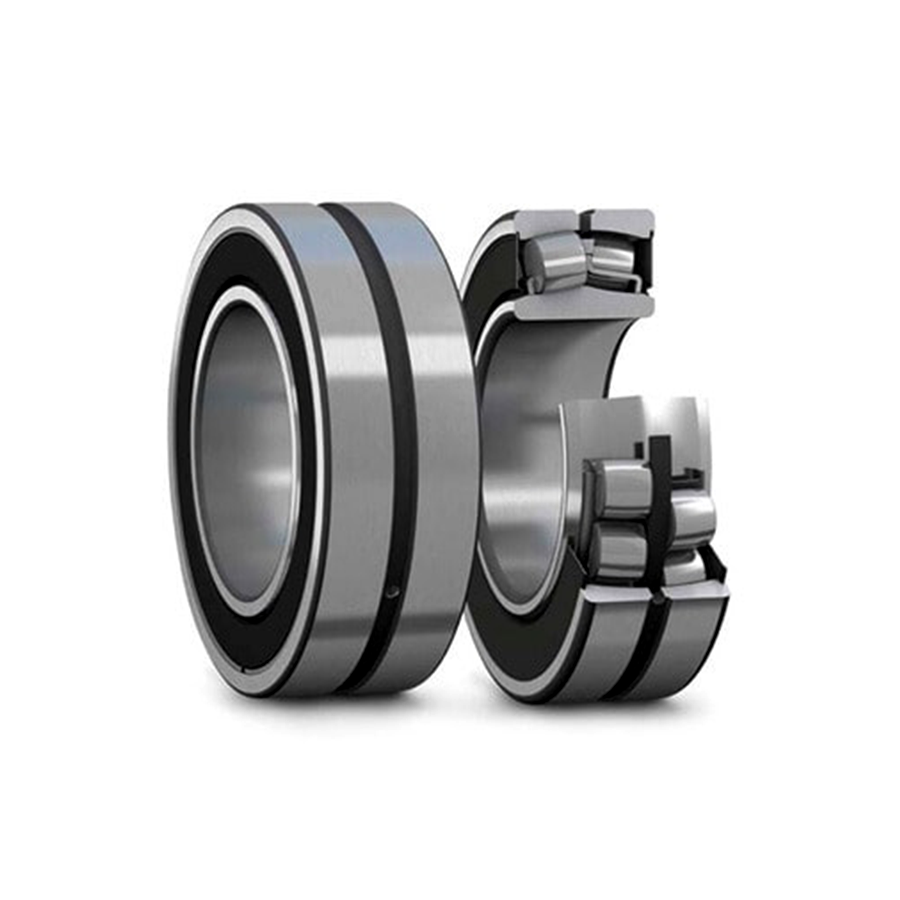
مهر و موم های تماسی دینامیک حرارتی مجموعه دوار را تغییر می دهند. لبه مهر و موم لاستیکی تماس فیزیکی ثابتی را با حلقه داخلی حفظ می کند تا آلودگی ها را از بین ببرد. این مالش مداوم باعث ایجاد اصطکاک اضافی می شود. در نتیجه، یاتاقانهای مهر و موم شده در دمای پایه بالاتر در مقایسه با یاتاقانهای باز که تحت بارها و سرعتهای دقیق کار میکنند، کار میکنند. شما باید این گرمای ناشی از اصطکاک را در طول بررسی مهندسی در نظر بگیرید. دمای عملیاتی بالاتر باعث می شود که حلقه داخلی بیشتر از آن در یک پیکربندی باز منبسط شود. اگر این انبساط حرارتی را نادیده بگیرید، فاصله داخلی ناپدید می شود و منجر به پیش بارگذاری شدید و خرابی سریع یاتاقان می شود.
شما باید یک چارچوب برای ارزیابی تغییرات ترخیص کالا قبل از سفارش قطعات جایگزین ایجاد کنید. فاصله داخلی شعاعی (RIC) کل فاصله ای است که یک حلقه یاتاقان می تواند نسبت به دیگری در جهت شعاعی حرکت کند. اگر برنامه اصلی دارای یک یاتاقان باز با کلاس ترخیص معمولی (CN) باشد، نسخه مهر و موم شده احتمالاً به فاصله بیشتری نیاز دارد. دمای عملیاتی بالاتر طرح آب بندی شده فضای بیشتری را برای انبساط حرارتی می طلبد. شما اغلب باید یک کلاس ترخیص C3 یا حتی C4 را مشخص کنید. ارتقاء فاصله از اتصال محکم عناصر غلتکی بین مسیرهای ورودی و بیرونی با رسیدن سیستم به دمای کارکرد حالت پایدار خود جلوگیری می کند.
مقایسه ترخیص و دما: باز در مقابل آب بندی |
||||
نوع بلبرینگ |
سطح اصطکاک |
دمای عملیاتی معمولی |
کلاس ترخیص پیشنهادی |
نیاز به روغن کاری مجدد |
|---|---|---|---|---|
غلتک کروی را باز کنید |
کم (فقط چرخشی) |
محیط پایه + گرمای بار |
معمولی (CN) یا C3 |
بالا / مستمر |
غلتک کروی مهر و موم شده |
متوسط (غلتان + لب مهر) |
پایه + گرمای بار + اصطکاک مهر و موم |
C3 یا C4 |
هیچکدام / حداقل |
محیط عملیاتی مواد مهر و موم مورد نیاز را دیکته می کند. رولبرینگ های کروی استاندارد مهر و موم شده از لاستیک نیتریل بوتادین (NBR) استفاده می کنند. NBR مقاومت بسیار خوبی در برابر روغن های معدنی و گریس های استاندارد ایجاد می کند. با این حال، مهر و موم NBR دارای محدودیت حرارتی دقیق تقریباً 120 درجه سانتیگراد (248 درجه فارنهایت) است. اگر دمای کاربرد از این آستانه فراتر رود، ماده NBR سخت می شود، ترک می خورد و از کار می افتد. برای کاربردهای دمای بالاتر، باید مهر و موم های فلورالاستومر (FKM) را مشخص کنید. مهر و موم های FKM می توانند دمای کار مداوم تا 250 درجه سانتیگراد (482 درجه فارنهایت) را تحمل کنند. شما باید هزینه اولیه بالاتر مهر و موم های FKM را در مقابل ضرورت عملیاتی برای زنده ماندن در دمای بالا بدون تخریب وزن کنید.
تولید کنندگان رولبرینگ های کروی مهر و موم شده را برای طول عمر مورد انتظار گریس داخلی روانکاری می کنند. این حالت از پیش روانکاری شده محدودیت های خاصی را ایجاد می کند. گریس کارخانه دو منظوره است. فیلم هیدرودینامیکی لازم برای غلتک های فولادی سنگین را فراهم می کند. همچنین خود لبه مهر و موم لاستیکی را روان می کند. لبه مهر و موم باید بر روی یک فیلم میکروسکوپی از خونریزی روغن از گریس سوار شود. اگر گریس داخلی خشک شود یا از بین برود، لبه مهر و موم در برابر حلقه داخلی خشک می شود. دویدن خشک باعث سایش و سوزش فوری مهر و موم می شود. شما باید اطمینان حاصل کنید که گریس یاتاقان انتخابی با سرعت ها و بارهای عملیاتی مطابقت داشته باشد تا این روغن کاری لبه مهر و موم حفظ شود.
مهندسان باید به دقت رتبه های سرعت را هنگام مقاوم سازی ارزیابی کنند. سرعت محدود کننده یک یاتاقان آب بندی شده کمتر از یک یاتاقان باز با همان اندازه است. اصطکاک مهر و موم تماسی گرمایی ایجاد می کند که با سرعت چرخش به طور تصاعدی افزایش می یابد. شما باید بررسی کنید که حداکثر سرعت شفت برنامه از محدودیت های سینماتیکی آب بندی تجاوز نکند. کاتالوگ سازنده را برای سرعت محدود کننده خاص نوع مهر و موم شده بررسی کنید. به سرعت مرجع حرارتی یاتاقان باز تکیه نکنید. اگر سرعت شفت از حد بلبرینگ آب بندی شده بیشتر شود، لبه آب بند بیش از حد گرم می شود، ذوب می شود و روان کننده را از بین می برد.
فرهنگهای نگهداری سنتی تمایل زیادی به یاتاقانهای باز قابل روغنکاری دارند. بسیاری از تکنسین ها بر این باورند که پمپاژ گریس تازه به داخل محفظه تنها راه تضمین طول عمر تجهیزات است. شما باید روشن کنید که چه زمانی به یاتاقان های باز هنوز نیاز است و چه زمانی یاتاقان های مهر و موم شده انتخاب برتری را ارائه می دهند. یاتاقانهای باز برای کاربردهای با سرعت بالا که اصطکاک مهر و موم غیرقابل قبول است، ضروری هستند. آنها همچنین در محیطهایی با گرمای زیاد مداوم که گریس به سرعت تجزیه میشود و باید به صورت فیزیکی تمیز و جایگزین شوند مورد نیاز هستند. برای کاربردهای با سرعت کم تا متوسط در محیطهای بسیار آلوده، یاتاقانهای مهر و موم شده با مسدود کردن علت اصلی سایش، به طور مداوم از طرحهای باز بهتر عمل میکنند.
برخی از رولبرینگهای کروی مهر و موم شده دارای ویژگیهای روغنکاری مجدد خارجی هستند، مانند شیار حلقوی W33 و سه سوراخ روانکاری در حلقه بیرونی. این طراحی بسیاری از تیم های تعمیر و نگهداری را گیج می کند. شما باید رویه های خاص این بلبرینگ ها را روشن کنید. آنها طوری طراحی شده اند که در اکثر کاربردهای استاندارد بدون روغن کاری مجدد کار کنند. اگر شرایط عملیاتی فوقالعاده شدید است، میتوانید روغنکاری مجدد با حجم کم انجام دهید. این فرآیند نیاز به احتیاط شدید دارد. در حالی که بلبرینگ در حال چرخش است، باید گریس را به آرامی پمپ کنید. پمپاژ بیش از حد سریع یا استفاده از حجم زیاد باعث می شود لاستیک های یکپارچه به طور کامل از شیارهای نشیمن خارج شوند و یاتاقان را خراب کند.
آماده سازی مناسب از خرابی های زودرس در طول فرآیند نصب جلوگیری می کند. شما باید یک سختگیرانه را دنبال کنید چک لیست مقاوم سازی بلبرینگ مهر و موم شده برای اطمینان از موفقیت.
با استفاده از یک پارچه تمیز و بدون پرز، تمام عوامل ضد خوردگی کارخانه را از روی نشیمنگاه بیرونی و سطوح تماس سوراخ داخلی یاتاقان پاک کنید.
اکیداً هرگونه شستشوی خود بلبرینگ را ممنوع کنید. شستشو حلال ها را وارد حفره داخلی می کند و چربی کارخانه را که با دقت کالیبره شده است از بین می برد.
شفت و سوراخ محفظه را برای پخ های سربی مناسب بررسی کنید. باید بررسی کنید که پخ سربی 10 تا 15 درجه وجود دارد. لبه های تیز مهر و موم های لاستیکی را در حین قرار دادن غلت می زنند، پاره می کنند یا بریده می شوند.
ابعاد شفت و محفظه را با یک میکرومتر اندازه گیری کنید تا مطمئن شوید که در محدوده های تحمل ISO مورد نیاز باقی می مانند. شفت های فرسوده باعث چرخش حلقه داخلی می شود.
نصب بلبرینگ های آب بندی شده به تکنیک های متفاوتی نسبت به نصب بلبرینگ های باز نیاز دارد. تکنسین ها اغلب یاتاقان های باز را با استفاده از حمام روغن یا شعله های باز گرم می کنند تا حلقه داخلی را برای نصب آسان شفت گسترش دهند. شما نمی توانید از این روش ها بر روی بلبرینگ های مهر و موم شده استفاده کنید. حرارت زیاد باعث ذوب شدن گریس داخلی و آسیب دائمی به لاستیکها میشود. باید از بخاری القایی با دمای کنترل شده استفاده کنید. حداکثر دمای گرمایش را کاملاً زیر حد حرارتی مواد آب بند و نقطه ریزش گریس تنظیم کنید. به طور معمول، شما هرگز نباید یک یاتاقان مهر و موم شده با مهر و موم NBR را بالاتر از 90 درجه سانتیگراد (194 درجه فارنهایت) گرم کنید. همیشه از کاوشگر دمای هیتر القایی روی حلقه داخلی استفاده کنید تا فرآیند را به دقت بررسی کنید.
شما باید برای پیاده سازی آینده در طول بازسازی اولیه برنامه ریزی کنید. طرح های مهر و موم شده بر انواع ابزارهای جداسازی که می توانید استفاده کنید تأثیر می گذارد. شما باید اطمینان حاصل کنید که نیروهای کششی هرگز از طریق مهر و موم های لاستیکی یا عناصر نورد منتقل نمی شوند. اگر از فک کش های مکانیکی استفاده می کنید، فک ها باید به طور مستقیم حلقه داخلی را بگیرند. اگر طراحی محفظه مانع از دسترسی به حلقه داخلی می شود، باید از مهره های هیدرولیک یا روش های تزریق روغن برای گسترش حلقه داخلی و شکستن فیت تداخلی استفاده کنید. کشیدن حلقه بیرونی یک یاتاقان مهر و موم شده، غلتک ها را در مقابل راهروها وادار می کند و باعث آسیب فوری برینینگ و از بین بردن مهر و موم می شود.
انتخاب حق تامین کننده بلبرینگ کروی مهر و موم شده نیاز به نگاهی فراتر از قیمت واحد اولیه دارد. شما باید قابلیت های پشتیبانی مهندسی اپلیکیشن آنها را ارزیابی کنید. یک مقاوم سازی مستقیم اغلب به محاسبات پیچیده در مورد تغییر فاصله داخلی، محدودیت های سرعت تنظیم شده، و تلورانس های تغییر یافته مسکن نیاز دارد. یک تامین کننده واجد شرایط دسترسی مستقیم به مهندسین برنامه که می توانند این محاسبات را برای تجهیزات خاص شما انجام دهند، فراهم می کند. آنها باید نقشه های فنی دقیقی ارائه دهند که به وضوح ابعاد برآمدگی مهر و موم را نشان دهد. اتکا به یک تامین کننده بدون پشتیبانی مهندسی قوی، خطر تعیین کلاس ترخیص اشتباه یا فراتر رفتن از محدودیت های حرارتی مواد مهر و موم را افزایش می دهد.
تاسيسات صنعتي قادر به تحمل زمان توقف طولاني مدت انتظار براي قطعات تعويضي تخصصي نيستند. هنگامی که به یاتاقان های مهر و موم شده منتقل می شوید، باید در مورد استراتژی های موجودی با تامین کننده خود صحبت کنید. در مورد مواد مهر و موم خاص و کلاس های ترخیص خاص در سراسر تأسیسات خود استاندارد کنید. این استانداردسازی تعداد SKUهای منحصربهفردی را که نیاز به انبار دارید کاهش میدهد. زمانهای استاندارد عرضهکننده را برای این پیکربندیهای خاص تأیید کنید. یاتاقانهای مهر و موم شده در اندازههای حفره بزرگتر یا با پرکنندههای تخصصی گریس با دمای بالا ممکن است موارد استاندارد خارج از قفسه نباشند. تامین کننده شما باید توانایی نگهداری انبارهای محلی کافی برای پشتیبانی از نیازهای عملیاتی شما را نشان دهد.
بازار بلبرینگ صنعتی با چالش هایی با محصولات تقلبی مواجه است. بلبرینگ های مهر و موم شده تقلبی به ویژه خطرناک هستند. آنها اغلب دارای مهر و موم های لاستیکی نامرغوب هستند که به سرعت تجزیه می شوند و گریس داخلی ارزان قیمت که تحت بار جدا می شود. شما باید تیم تدارکات خود را در مورد خطرات شدید خرید از توزیع کنندگان غیرمجاز راهنمایی کنید. در هنگام تامین اجزای تجهیزات دوار بر نیاز به زنجیره تامین قابل تایید تاکید کنید. گواهی انطباق و مبدا را از تامین کننده خود بخواهید. بلبرینگ ها را فقط از طریق کانال های توزیع مجاز سازنده خریداری کنید تا تضمین کنید که محصولات معتبر با هندسه های داخلی صحیح و روان کننده های مشخص شده کارخانه را دریافت می کنید.
جایگزینی رولبرینگ های کروی باز با نسخه های مهر و موم شده، عمر مفید تجهیزات را افزایش می دهد. این ارتقا خطای انسانی در روانکاری را از بین می برد و آلودگی سایشی را که عناصر نورد را از بین می برد، مسدود می کند. موفقیت به طور کامل به احترام به مبادلات مکانیکی بستگی دارد. شما باید محدودیتهای سرعت پایینتر ناشی از اصطکاک آببند و دمای عملیاتی بالاتر را که نیاز به فاصلههای داخلی بزرگتری دارد، در نظر بگیرید.
منطق فهرست کوتاه برای این ارتقا به سه چک غیرقابل مذاکره متکی است. ابتدا باید فاصله محفظه را بررسی کنید تا برآمدگی مهر و موم را در خود جای دهد. دوم، شما باید فاصله داخلی را دوباره محاسبه کنید تا دمای عملیاتی بالاتر را مدیریت کنید. سوم، باید بررسی کنید که حداکثر سرعت شفت شما به طور ایمن کمتر از سرعت محدود یاتاقان مهر و موم شده باشد.
اقدامات زیر را برای شروع برنامه ارتقای بلبرینگ خود انجام دهید:
برای شناسایی برنامههای یاتاقان باز با بیشترین خرابی که در محیطهای به شدت آلوده کار میکنند، امکانات خود را بررسی کنید.
زمان خرابی عملیاتی فعلی و ساعات کار دستی صرف شده برای روغن کاری این دارایی های مشکل خاص را محاسبه کنید.
برای بررسی نقشه های مسکن موجود خود برای سازگاری با بیرون زدگی مهر و موم، با یک مهندس کاربرد بلبرینگ معتبر مشورت کنید.
رویه های عملیات استاندارد تعمیر و نگهداری خود را به روز کنید تا اتصالات گریس را به طور دائم در محفظه های مهر و موم شده تازه نصب شده وصل کنید.
ج: بله. ابعاد مرز ISO معمولاً به یاتاقان های مهر و موم شده اجازه می دهد تا در محفظه های استاندارد تقسیم شوند. با این حال، شما باید برآمدگی مهر و موم را برای جلوگیری از تداخل با شانه های مسکن ارزیابی کنید. همچنین برای جلوگیری از فشار بیش از حد تصادفی توسط کارکنان تعمیر و نگهداری، باید پورت های گریس موجود را به طور دائم مسدود کنید.
ج: بله. اصطکاک تماس بین لبه مهر و موم لاستیکی و حلقه داخلی گرمای قابل توجهی تولید می کند. این اصطکاک بسته به طرح و جنس مهر و موم خاص، حداکثر سرعت کارکرد مجاز را بین 20 تا 50 درصد در مقایسه با یاتاقان باز کاهش می دهد.
پاسخ: در حالی که برخی از یاتاقان های مهر و موم شده دارای شیار و سوراخ های روانکاری W33 هستند، آنها طوری طراحی شده اند که بدون روغن کاری مجدد کار کنند. اگر شرایط شدید نیاز به روغن کاری مجدد دارد، باید در حین چرخش حجم بسیار کمی از گریس را به آرامی پمپ کنید تا از دمیدن سیل های یکپارچه جلوگیری کنید.
A: یاتاقان های مهر و موم شده گرمتر از یاتاقان های باز به دلیل اصطکاک لبه مهر و موم هستند. این دمای عملیاتی بالاتر باعث می شود که حلقه داخلی بیشتر منبسط شود. ارتقاء به یک کلاس ترخیص بزرگتر، مانند C3، از بارگیری و مسدود شدن یاتاقان در حین کار جلوگیری می کند.
ج: شستن بلبرینگ مهر و موم شده آن را از بین می برد. حلال ها به مهر و موم های لاستیکی نفوذ می کنند، چربی کارخانه ای که دقیقاً کالیبره شده است را پاک می کنند و مواد مهر و موم را تخریب می کنند. فقط باید روغن ضد خوردگی را از روی سطوح نصب بیرونی و داخلی پاک کنید.
پاسخ: بله، اما با محدودیت های دما. شما باید دمای بخاری القایی را زیر حد حرارتی درزگیرهای لاستیکی و نقطه ریزش گریس نگه دارید. برای مهر و موم استاندارد NBR، هرگز یاتاقان را بالاتر از 90 درجه سانتیگراد (194 درجه فارنهایت) گرم نکنید.