


بازدیدها: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-15 منبع: سایت


خرابی زودرس بلبرینگ به ندرت ناشی از خستگی مواد است. داده های میدانی نشان می دهد که تا 80٪ از خرابی های بلبرینگ کروی ناشی از گرسنگی روانکاری، آلودگی جامد و بارهای عملیاتی بیش از حد است. هنگامی که واحدهای مهر و موم شده زودهنگام از کار می افتند، تیم های تعمیر و نگهداری اغلب تنها با نگاه کردن به ریزش جاده، علت اصلی را اشتباه تشخیص می دهند. تجزیه و تحلیل علت اصلی واقعی مستلزم حذف سیستماتیک است. شما باید رابطه متقابل بین یکپارچگی آب بندی، وضعیت قفس، تخریب روان کننده و بارهای عملیاتی را ارزیابی کنید.
حرکت از جایگزینی واکنشی به قابلیت اطمینان فعال نیازمند یک رویکرد ساختاریافته است. مناسب تجزیه و تحلیل خرابی یاتاقان غلتکی کروی مهر و موم شده نحوه تفسیر علائم آسیب خاص در مهر و موم ها، قفس ها و روغن کاری را توضیح می دهد. این راهنما چارچوب تشخیصی مورد نیاز برای تعیین اقدامات اصلاحی و شناسایی زمان استفاده از پشتیبانی تشخیصی تخصصی را ارائه میکند.
آلودگی از خستگی فراتر می رود: بیشتر خرابی های زودرس در واحدهای مهر و موم شده به جای خستگی زیرسطحی در پایان عمر، توسط بای پس آب بندی که منجر به خرابی آلودگی بلبرینگ آب بندی می شود، ایجاد می شود.
وابستگی متقابل اجزاء: خرابی قفس بلبرینگ کروی غالباً یک علامت ثانویه گرسنگی روانکاری، بارهای بیش از حد یا ناهماهنگی شدید است، نه یک نقص اولیه در ساخت.
نقاط کور عملیاتی: بارهای زیاد همراه با RPM های پایین اغلب باعث خرابی روانکاری لایه نازک می شود که شبیه سایش استاندارد است و نیاز به تمایز تشخیصی دقیق دارد.
ارزیابی استاندارد: استفاده از روشهای ISO 15243 یک رویکرد استاندارد شده و مبتنی بر شواهد را برای طبقهبندی انواع آسیب (مانند سایش ساینده، تغییر شکل پلاستیک، تخریب حرارتی) تضمین میکند.
تشدید راهبردی: خرابیهای پیچیده یا مکرر، ROI مشارکت با پشتیبانی تجزیه و تحلیل خرابی یاتاقانهای شخص ثالث را برای انجام ارزیابیهای آزمایشگاهی متالورژی و شیمیایی توجیه میکند.
تعریف تجزیه و تحلیل شکست موفق به معنای حرکت فراتر از مشاهده ساده شکست یک جزء است. شما باید مکانیسم مکانیکی یا شیمیایی دقیقی که باعث آسیب شده است را شناسایی کنید. آغازگرهای رایج عبارتند از ضخامت ناکافی لایه روغن، فاصله نصب نادرست، یا بارهای عملیاتی بیش از حد. شناسایی علت اصلی از عود مجدد جلوگیری می کند و زمان کارکرد تجهیزات را افزایش می دهد. یک تجزیه و تحلیل موفق مستقیماً امضاهای آسیب فیزیکی را به شرایط عملیاتی در کف کارخانه مرتبط می کند. اگر یک یاتاقان را بدون تغییر پارامترهای عملکردی که آن را از بین برده اند تعویض کنید، به سادگی تایمر را در خرابی بعدی تنظیم مجدد می کنید.
استفاده از استاندارد بین المللی برای طبقه بندی آسیب یاتاقان ها، اصطلاحات سازگار را در بین تیم های تعمیر و نگهداری تضمین می کند. ISO 15243 آسیب را به شش حالت اولیه طبقه بندی می کند. بکارگیری این استاندارد توصیفات ذهنی را حذف می کند. تکنسینها بهجای اینکه بلبرینگ را «سوخته» خطاب کنند، آن را تحت تخریب حرارتی یا تغییر شکل پلاستیک ناشی از گرسنگی روانکاری طبقهبندی میکنند. این طبقهبندی استاندارد، فرآیند تشخیص را ساده میکند و به مهندسان قابلیت اطمینان اجازه میدهد تا روند خرابی را با دقت در چندین دارایی دنبال کنند.
طبقه بندی ISO 15243 |
امضای بصری |
علت اصلی رایج در واحدهای مهر و موم شده |
|---|---|---|
خستگی |
پوسته پوسته شدن زیرسطحی، پوسته پوسته شدن در مسیرهای مسابقه |
پایان عمر عملیاتی، بارهای دینامیکی بیش از حد |
بپوشید |
مات، روکش مات، نمره ساینده |
بای پس مهر و موم، ورود ذرات جامد |
خوردگی |
زنگ زدگی، حکاکی، رنگ آمیزی تیره |
نفوذ رطوبت، مواد افزودنی گریس تجزیه شده |
فرسایش الکتریکی |
فلوتینگ، میکرو دهانه، الگوهای تخته شستشو |
جریان های سرگردان ناشی از اتصال به زمین VFD از طریق یاتاقان |
تغییر شکل پلاستیک |
تورفتگی مطابق با فاصله غلتک |
اضافه بار استاتیک، تاثیر نصب نامناسب |
شکستگی |
حلقه های ترک خورده، میله های قفس شکسته |
ناهماهنگی شدید، بارهای ضربه ای، فرار حرارتی |
قبل از شروع جداسازی، باید شاخص های کلان اولیه را شناسایی کنید. محفظه خارجی را از نظر آسیب فیزیکی، خوردگی فرسایشی یا علائم گرمای شدید بررسی کنید. به رابط های مهر و موم دقت کنید. اکستروژن مهر و موم یا نشت سنگین گریس اغلب به فشار بیش از حد داخلی اشاره دارد. شکافهای فاصلههای عناصر غلتشی را که نشاندهنده اشتباهات در هنگام نصب است بررسی کنید. مستندسازی این شرایط بیرونی زمینه را برای فروپاشی داخلی فراهم می کند. قبل از استفاده از کشنده یا مشعل، از بلبرینگ دقیقاً همانطور که در محفظه قرار دارد، عکس بگیرید.
باز کردن بلبرینگ های مهر و موم شده به پروتکل های سختگیرانه ای برای جلوگیری از وارد شدن آسیب ثانویه نیاز دارد. پوشاندن فرورفتگی ها یا آلوده کردن نمونه گریس داخلی آنالیز را خراب می کند. برای حفظ شواهد، دنباله استخراج سفت و سخت را دنبال کنید.
قسمت بیرونی محفظه و شفت را تمیز کنید تا از ریزش کثیفی بیرونی به بلبرینگ در حین برداشتن جلوگیری شود.
یاتاقان را با استفاده از کشنده های هیدرولیک مناسب استخراج کنید، از حرارت دادن مستقیم شعله که ساختار متالورژیکی را تغییر می دهد اجتناب کنید.
مهر و موم ها را با احتیاط با استفاده از میله های برنجی یا پلاستیکی بدون ضایعات بیرون بیاورید تا از خراشیدگی مناطق فرود آب بند جلوگیری شود.
بلافاصله یک نمونه 10 تا 20 گرمی از باقیمانده گریس را جمع آوری کنید و آن را برای ارزیابی شیمیایی در یک ظرف تمیز و در بسته قرار دهید.
اجزای داخلی را با الکل های معدنی بشویید و مطمئن شوید که هیچ زباله خارجی وارد مجموعه نمی شود.
مسیرهای مسابقه، غلطک ها و قفس را با بزرگنمایی 10 تا 20 برابر با روشنایی جهت دار با شدت بالا بررسی کنید.
وضعیت آب بندی طول عمر کل مجموعه بلبرینگ را تعیین می کند. علائم سخت شدن لبه مهر و موم را که معمولاً از دمای عملیاتی فراتر از حد الاستومر ناشی می شود، شناسایی کنید. لاستیک بوتادین نیتریل استاندارد (NBR) هنگامی که برای مدت طولانی در دمای بالای 100 درجه سانتیگراد قرار می گیرد شروع به اتصال متقابل و سخت شدن می کند. این اتصال عرضی الاستومر انعطاف پذیر را به پلاستیکی شکننده تبدیل می کند. وقتی لب شکننده شد، نمیتواند ریزش میکروسکوپی حلقه داخلی را دنبال کند. شکاف ایجاد می شود و آلودگی وارد می شود. به دنبال ترک حرارتی در امتداد لبه تماس و اکستروژن مهر و موم ناشی از فشار داخلی بیش از حد باشید.
هنگامی که یک مهر و موم از کار می افتد، عناصر خارجی وارد حفره یاتاقان می شوند. برای تشخیص دقیق، تمایز بین انواع ورودی ضروری است. سایش ساینده به عنوان راهروهای مات و کسل کننده ظاهر می شود که ناشی از ورود ذرات ریز است که مانند یک ترکیب چسبنده عمل می کند. به عنوان مثال، گرد و غبار سیلیس، مسیرهای مسابقه را صیقل می دهد و فضای داخلی را از بین می برد و باعث لغزش غلتک ها می شود. فرورفتگی های موضعی ناشی از غلتک های بزرگتر به دام افتاده توسط غلتک های کروی است. خوردگی ناشی از رطوبت به صورت آثار حکاکی یا زنگ زدگی در مسیرهای مسابقه ظاهر می شود. شناسایی صحیح این امضاها تایید کننده الف است خرابی آلودگی بلبرینگ مهر و موم شده.
ارزیابی طرح های مهر و موم شامل درک مبادله بین اصطکاک و حفاظت است. مهر و موم های تماسی استاندارد اصطکاک کمتری دارند و گرمای کمتری تولید می کنند و برای سرعت های بالاتر مناسب هستند. با این حال، آنها محافظت کمتری در برابر محیط های ذرات سنگین ایجاد می کنند. مهر و موم های چند لبه سنگین محافظت عالی در برابر آلودگی شدید ارائه می دهند. این مبادله شامل افزایش تولید حرارتی و محدودیتهای دقیق سرعت است. شما باید طرح مهر و موم را با خطرات محیطی خاص برنامه مطابقت دهید. یک قرقره نوار نقاله در کارخانه سیمان به پروفیل مهر و موم بسیار متفاوتی نسبت به رول ماشین کاغذ با سرعت بالا نیاز دارد.
زمان ارتقاء مواد آب بندی را بر اساس آسیب مشاهده شده تعیین کنید. اگر ترک حرارتی وجود دارد، از NBR استاندارد به فلوئوروالاستومر (FKM) ارتقا دهید، که دمای کار مداوم تا 200 درجه سانتیگراد را کنترل می کند. اگر سایش ساینده غالب است، برای جلوگیری از ورود اولیه قبل از رسیدن به مهر و موم یاتاقان، آببندهای محفظه خارجی را اصلاح کنید. افزودن فلنجرهای ثانویه، مهر و موم های تاکونیت یا مهر و موم های لابیرنت اغلب مانع لازم را بدون تغییر در طراحی داخلی بلبرینگ فراهم می کند. ارتقاء دفاع خارجی عمر واحد مهر و موم شده داخلی را افزایش می دهد.
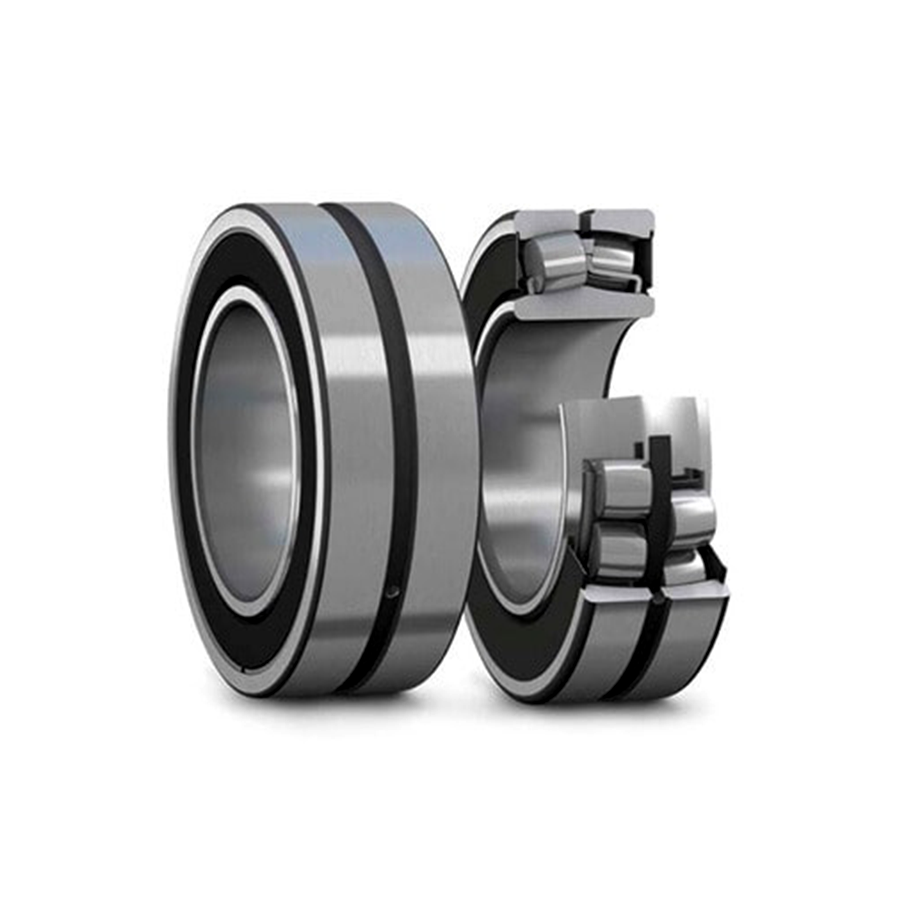
تجزیه و تحلیل سایش جیب قفس و امتیازدهی حلقه راهنما، شرایط عملیاتی را تشخیص میدهد که از محدودیتهای طراحی فراتر میرود. رولبرینگ های کروی دارای درجات خاصی از ناهماهنگی هستند که معمولاً بسته به سری بین 1.5 تا 2 درجه است. هنگامی که عملیات به دلیل خم شدن محورها یا ته نشین شدن پایه ها از این ظرفیت مجاز فراتر رود، غلتک ها به شدت منحرف می شوند. این انحراف غلتک ها را به سمت جیب های قفس فشار می دهد و باعث سایش شدید و در نهایت شکستگی می شود. رتبه بندی بار دینامیکی نیز نقش دارد. بارهای بیش از حد، حلقه های یاتاقان را منحرف می کند و تنش غیرعادی را مستقیماً به ساختار قفس منتقل می کند.
تمایز بین شکستگی های شکننده و تغییر شکل پلاستیک یک مرحله تشخیصی حیاتی است. شکستگی های شکننده قفس اغلب در اثر بارهای ضربه ای، لرزش بیش از حد یا جابجایی نامناسب در حین نصب ایجاد می شود. فلز بدون کشش قابل توجهی تمیز می شود. تغییر شکل پلاستیک معمولاً از بارهای سنگین پایدار همراه با گرسنگی روانکاری ناشی می شود. مواد قفس تسلیم میشوند، کشیده میشوند و قبل از اینکه در نهایت از بین بروند، لکه میشوند. شناسایی حالت خرابی شما را به سمت اقدامات اصلاحی مکانیکی یا روغنکاری هدایت می کند.
ارزیابی محدودیت های عملیاتی مواد مختلف قفس به جلوگیری از عود کمک می کند خرابی قفس بلبرینگ کروی . هر ماده بر اساس محیط عملیاتی مزایا و محدودیت های متمایز را ارائه می دهد.
فولاد مهر و موم شده (EN 10111): استحکام بالایی را ارائه می دهد و در دماهای کاری استاندارد عملکرد خوبی دارد. این انتخاب پیشفرض برای کاربردهای صنعتی عمومی است، اما ممکن است در محیطهای با لرزش بالا آسیب ببیند.
برنج ماشینکاری شده (ZCuZn40Pb2): عملکرد برتر را در محیط های با ارتعاش بالا یا روغن کاری حاشیه ای ارائه می دهد. این ماده خواص لغزشی بهتری را ارائه می دهد و به عنوان یک سطح سایش قربانی عمل می کند، اما با وزن سنگین تر و هزینه بالاتر همراه است.
پلی آمید (PA66-GF25): دارای خواص لغزشی عالی، وزن کم و مقاومت در برابر برخی مواد شیمیایی است. با این حال، محدودیتهای شدید دما دارد (معمولاً بالای 120 درجه سانتیگراد تخریب میشود) و میتواند در سرمای شدید شکننده شود.
چربی باقیمانده در واحد مهر و موم شده را به دقت بررسی کنید. تغییر رنگ، سفت شدن یا خونریزی شدید روغن نشان می دهد که دمای کار از حد مجاز روان کننده فراتر رفته است. هنگامی که گریس سیاه و سفت می شود، روغن پایه اکسید یا تبخیر شده است و تنها غلیظ کننده را پشت سر می گذارد. ویسکوزیته نامناسب گریس نیز باعث تخریب حرارتی می شود. ویسکوزیته روغن پایه باید ضخامت لایه خاصی را برای جدا کردن عناصر نورد از مسیر مسابقه ایجاد کند. اگر روغن پایه بیش از حد غلیظ باشد، یاتاقان از طریق اصطکاک سیال گرمای اضافی تولید می کند. اگر خیلی نازک باشد، تماس فلز با فلز از طریق اصطکاک مکانیکی گرما تولید می کند.
شناخت علائم اولیه تماس فلز با فلز از شکست فاجعه آمیز جلوگیری می کند. به دنبال میکرو پوسته شدن، لعاب یا ظاهری مات بر روی عناصر نورد و مسیرهای مسابقه باشید. فراستینگ مانند یک منطقه خاکستری و کسل کننده در ناحیه بار به نظر می رسد. زیر یک میکروسکوپ، هزاران ریز دهانه را نشان می دهد که در آن فلز به دلیل فروپاشی فیلم جوش داده شده و پاره شده است. این امضاها نشان دهنده خرابی لایه روانکاری الاستو هیدرودینامیک است. بارهای زیاد همراه با RPM های پایین اغلب یک لایه روان کننده نازک ایجاد می کند که سطوح فلزی را به اندازه کافی جدا نمی کند و نیاز به تغییر روغن با ویسکوزیته بالاتر یا افزودنی های فشار شدید دارد.
تفاوت عملکرد بین استفاده از گریس استاندارد کارخانه ای در مقابل تعیین روانکارهای سفارشی و خاص را ارزیابی کنید. گریس استاندارد لیتیوم کمپلکس طیف وسیعی از شرایط عملیاتی عادی را پوشش می دهد. با این حال، پروفایل های بار یا سرعت شدید، فرمول های تخصصی را می طلبد. ارتقاء به روغن پایه مصنوعی مقاومت در برابر اکسیداسیون را بهبود می بخشد و پنجره عملیات حرارتی را گسترش می دهد. افزودن افزودنیهای فشار شدید (EP) یا روانکنندههای جامد مانند دی سولفید مولیبدن از مسیرهای عبوری در طول شرایط روانکاری مرزی محافظت میکند. انتخاب شیمی روان کننده صحیح مستقیماً بر قابلیت اطمینان طولانی مدت تجهیزات تأثیر می گذارد.
آسیب اغلب قبل از اینکه بلبرینگ کار کند اتفاق می افتد. برینینگ کاذب را که به صورت فرورفتگی های سایشی مطابق با فاصله غلتک ها ظاهر می شود، شناسایی کنید. این آسیب ناشی از لرزش نادرست حمل و نقل در حالی که یاتاقان در یک کامیون یا قطار ساکن است. خوردگی استاتیک زمانی اتفاق میافتد که یاتاقانها در محیطهایی با رطوبت بالا بدون بستهبندی محافظ مناسب نگهداری شوند. بازرسی بلبرینگ ها بلافاصله پس از دریافت، چرخاندن دوره ای آنها در طول ذخیره سازی طولانی مدت، و نگهداری آنها به صورت صاف در یک محیط تحت کنترل آب و هوا از این خرابی های قبل از نصب جلوگیری می کند.
نصب نامناسب آستین یا بالا رفتن بیش از حد، فاصله شعاعی داخلی را از بین می برد. رولبرینگ های کروی به یک فاصله داخلی خاص نیاز دارند تا انبساط حرارتی را در حین کار انجام دهند. راندن یک یاتاقان با سوراخ مخروطی بیش از حد به سمت بالا یک ژورنال مخروطی حلقه داخلی را بیش از حد منبسط می کند. به عنوان مثال، اگر یک یاتاقان را تا 10 میکرون فاصله باقیمانده هدایت کنید، انبساط حرارتی در هنگام راهاندازی بقیه موارد را از بین میبرد. این منجر به پیش بارگذاری فاجعه آمیز، فرار حرارتی زودرس، بارهای داخلی بیش از حد، و متعاقب آن خرابی قفس می شود. شما باید کاهش فاصله را به طور دقیق در طول فرآیند نصب اندازه گیری کنید.
کاهش خطر ورود ذرات خارجی در هنگام نصب بلبرینگ های مهر و موم شده. حتی آلودگی جزئی در هنگام نصب، یکپارچگی مهر و موم را به خطر می اندازد. هرگز به حلقه بیرونی نیروی ضربه مستقیم وارد نکنید. ضربه زدن به بلبرینگ با چکش باعث ایجاد ریزشکستگی در مسیرهای مسابقه می شود. این ترکهای میکروسکوپی به سرعت تحت بارهای عملیاتی گسترش مییابند که منجر به ریزش اولیه و شکست فاجعهبار میشود. همیشه از بخاری های القایی مناسب یا پرس های هیدرولیک برای نصب بلبرینگ ها استفاده کنید.
رویههای نصب دقیق و مستند را برای اطمینان از قابلیت اطمینان پایه ایجاد کنید. از مهره های هیدرولیک برای نیروی کنترل شده و یکنواخت بر روی یاتاقان های بزرگ استفاده کنید. کاهش فاصله را به طور مداوم با سنج های حسگر در طول فرآیند بالا بردن اندازه گیری کنید و دقیقاً به نمودارهای کاهش تولید کننده پایبند باشید. اطمینان حاصل کنید که همه ابزارهای نصب، شفت ها، محفظه ها و محیط اطراف تمیز هستند. آموزش پرسنل تعمیر و نگهداری در مورد این روش های خاص، بروز خرابی های ناشی از نصب را به شدت کاهش می دهد.
محدودیت های قابلیت های بازرسی بصری خود را مشخص کنید. تیم های داخلی به راحتی می توانند آلودگی شدید، پوسته شدن شدید و قفس های شکسته را شناسایی کنند. با این حال، تعیین تجزیه شیمیایی دقیق گریس تجزیه شده نیاز به تجزیه و تحلیل آزمایشگاهی دارد. میکروسکوپ الکترونی روبشی (SEM) و طیفسنجی اشعه ایکس پراکنده انرژی (EDS) ترکیب عنصری دقیق ذرات سایش در گریس را شناسایی میکنند. اگر EDS ذرات برنج را تشخیص دهد، قفس از کار می افتد. اگر سیلیس را تشخیص دهد، مهر و موم از کار افتاده است. دانستن زمان تشدید تحقیقات باعث صرفه جویی در زمان و جلوگیری از شکست های مکرر می شود.
یک شریک تشخیصی بر اساس معیارهای فنی خاص انتخاب کنید. به دنبال استقلال از تولید کنندگان باشید تا از گزارش بی طرفانه اطمینان حاصل کنید. گواهینامه های ISO آنها را برای آزمایش های آزمایشگاهی تأیید کنید. زمان چرخش آنها را ارزیابی کنید، زیرا زمان توقف طولانی مدت بر تولید تأثیر می گذارد. مهمتر از همه، اطمینان حاصل کنید که آنها گزارش عملی ارائه می دهند. یک گزارش تشخیصی خوب فقط آسیب را فهرست نمی کند. توصیههای مکانیکی یا شیمیایی خاصی را برای حل علت اصلی ارائه میکند، مانند اصلاح محل اتصال یا تغییر نوع غلیظ کننده گریس.
سرمایه گذاری در شخص ثالث را توجیه کنید پشتیبانی از تجزیه و تحلیل خرابی یاتاقان با مقایسه تلاش تشخیصی در برابر تأثیر خرابی های برنامه ریزی نشده. تعویض مکرر یاتاقان خراب بدون رسیدگی به علت اصلی باعث تخلیه منابع تعمیر و نگهداری، مصرف قطعات یدکی گران قیمت و توقف تولید می شود. تجزیه و تحلیل حرفه ای مکانیسم شکست دقیق را شناسایی می کند و به شما امکان می دهد اقدامات اصلاحی دائمی را اجرا کنید. توقف چرخه خرابی مکرر به راحتی ارزیابی تشخیصی اولیه را توجیه می کند.
برای محافظت از شواهد فیزیکی در برابر آلودگی محیطی یا جداسازی غیرمجاز، یاتاقانهای خراب را بلافاصله پس از برداشتن قرنطینه کنید.
نمونه های چربی داخلی را در ظروف تمیز و بدون هوا برای تجزیه و تحلیل شیمیایی و ارزیابی زباله های سایش نگهداری کنید.
ابعاد شفت و محفظه را با استفاده از میکرومتر اندازه گیری و مستند کنید تا از برازش نامناسب، دور بودن یا مخروطی بودن جلوگیری کنید.
پروتکلهای بازرسی استاندارد ISO 15243 را در بخش تعمیر و نگهداری خود پیادهسازی کنید تا از طبقهبندی مستمر خرابی اطمینان حاصل کنید.
تشدید خرابیهای مکرر در داراییهای حیاتی به پشتیبانی تشخیصی تخصصی برای آزمایشهای آزمایشگاهی متالورژی و شیمیایی.
پاسخ: تخریب لبه مهر و موم، روشهای شستشوی نامناسب، و ورود ذرات جامد که منجر به سایش مواد ساینده و فرورفتگیهای راهرو میشود، محرکهای اصلی هستند. هنگامی که مهر و موم از کار می افتد، گریس داخلی آلوده می شود و به سرعت سایش را تسریع می کند.
پاسخ: به دنبال وجود لکه، انتقال فلز روی جیب های قفس و تغییر رنگ موضعی حرارتی قبل از شکستگی یا تغییر شکل پلاستیکی واقعی باشید. گرسنگی روانکاری باعث می شود که غلطک ها به جای غلتیدن کشیده شوند و قفس را تحت فشار قرار دهند.
پاسخ: بله، طبقهبندی آسیب ISO 15243 برای همه یاتاقانهای غلتشی اعمال میشود، اگرچه واحدهای مهر و موم شده به پروتکلهای تخریب دقیق و دقیق برای ارزیابی دقیق شرایط داخلی بدون از بین بردن شواهد یا آلوده کردن نمونه گریس نیاز دارند.
A: عوامل داخلی اغلب مقصر هستند، مانند فاصله نصب نامناسب، دمای بیش از حد عملیاتی که گریس کارخانه را تخریب می کند، یا لایه های نازک روان کننده ناشی از بارهای زیاد و RPM کم.
A: ذخیره سازی یا حمل و نقل نامناسب می تواند باعث برنلینگ کاذب شود (فروپاشی ناشی از ارتعاش در حالت استاتیک)، و ضربه مستقیم در حین نصب می تواند باعث شکستگی های ریز شود که به سرعت تحت بارهای عملیاتی گسترش می یابد.
A: تشدید برای خرابی های مکرر در دارایی های حیاتی، کاربردهای حیاتی ایمنی، یا زمانی که بازرسی بصری نمی تواند به طور قطعی خستگی مواد را از روانکاری حاشیه ای جدا کند، توصیه می شود.
پاسخ: این بستگی به طراحی دارد. تفاوت شدیدی بین واحدهای 'Saled for Life' و واحدهایی با ویژگیهای روغنکاری مجدد وجود دارد. تلاش برای گریس کاری یک واحد مهر و موم شده برای مادام العمر خطر فشار بیش از حد و دمیدن درزگیرها را در پی دارد.