


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 09-08-2026 منبع: سایت


خرابی زودهنگام بلبرینگ در کاربردهای صنعتی سنگین باعث خسارات مالی شدید از طریق توقف برنامه ریزی نشده و ماشین آلات خراب می شود. بلبرینگ های مهر و موم شده فواصل نگهداری طولانی مدت و محافظت عالی در برابر آلودگی را می دهند. اعتماد به مشخصات تامین کننده بدون تایید دقیق، ریسک عملیاتی غیرقابل قبولی را معرفی می کند. اجرای صحیح بازرسی کیفیت بلبرینگ کروی مهر و موم شده چالش های مهندسی منحصر به فردی را ارائه می دهد. وجود مهر و موم یکپارچه و گریس از پیش پر شده، اجزای داخلی را مبهم می کند. این باعث می شود که بررسی های بصری و مکانیکی استاندارد برای تضمین ظرفیت بار شعاعی و طول عمر بالا کافی نباشد. پروتکل رسمی آزمون پذیرش کارخانه (FAT) این شکاف را پر می کند. این چک لیست یک چارچوب استاندارد برای اعتبارسنجی ابعاد، ترخیص، کارایی آب بندی، محدودیت های دما، و منشأ مواد قبل از تحویل تجهیزات ارائه می دهد.
دقت ابعادی و پاکسازی: تأیید تلورانس های دقیق و فاصله شعاعی داخلی (RIC) برای جلوگیری از مسائل مربوط به تناسب مسکن و فرار حرارتی تحت بارهای شعاعی بالا حیاتی است.
یکپارچگی مهر و موم غیر قابل مذاکره است: یک تست استاندارد عملکرد آب بندی برای یاتاقان های غلتکی کروی، توانایی قطعه را برای زنده ماندن در محیط های بسیار آلوده و حفظ برنامه های تعمیر و نگهداری برنامه ریزی شده دیکته می کند.
ردیابی خطر را کاهش می دهد: مستندات جامع انطباق بلبرینگ و ردیابی دسته ای تنها دفاع قابل اعتماد در برابر فولاد تقلبی یا غیر استاندارد هستند.
پروتکل های استاندارد FAT: اجرای یک چک لیست بازرسی سفت و سخت و همسو با ISO/DIN مسئولیت پاسخگویی تامین کننده را مجبور می کند، قابلیت اطمینان پایه را تضمین می کند و کاهش وعده داده شده در هزینه های خرید و نگهداری را تایید می کند.
هدف اولیه تست پذیرش کارخانه، انتقال کشف عیب از مرحله نصب به مرحله قبل از ارسال است. هزینه های خرابی در طول نصب و راه اندازی ماشین آلات به سرعت افزایش می یابد. کشف یک بلبرینگ معیوب در کف کارخانه از خرابی های فاجعه بار میدان جلوگیری می کند. با تشخیص زودهنگام انحرافات تولید، ماشین آلات را تا قطعی برنامه ریزی شده بعدی کار می کنید.
انواع آب بندی شده در مقایسه با یاتاقان های باز به روش های بازرسی متمایز نیاز دارند. پس از نصب مهر و موم نمی توانید از سنج های استاندارد برای اندازه گیری فاصله داخلی استفاده کنید. قبل از روغن کاری به شدت عیوب سطح داخلی در مسیرهای مسابقه و غلتک ها را می پوشاند. بازرسان برای تأیید هندسه داخلی به آزمایشهای غیرمخرب پیشرفته و بررسیهای دقیق مستندات تکیه میکنند. این روش های متمایز هسته اصلی یک پروتکل بازرسی قابل اعتماد را تشکیل می دهند.
هر معیار FAT مستقیماً به نتایج عملیاتی در کف کارخانه نگاشت می شود. دقت ابعادی به طور مستقیم لرزش فرکانس بالا را در تجهیزات دوار کاهش می دهد. یکپارچگی مهر و موم برتر فواصل تعمیر و نگهداری را افزایش می دهد و هزینه های عملیاتی کلی را کاهش می دهد. رتبه بندی بار تایید شده از خستگی زودرس فلز تحت بارهای شعاعی سنگین جلوگیری می کند. ساختار بازرسی شما حول این نتایج مکانیکی خاص، بهبود قابلیت اطمینان قابل اندازه گیری در دارایی های در حال چرخش شما را تضمین می کند.
بازرسان قبل از شروع هر آزمایش عملکردی، ابعاد مرزی بحرانی را بررسی می کنند. شما قطر سوراخ، قطر خارجی (OD) و عرض کل بلبرینگ را اندازه می گیرید. پروتکل های اندازه گیری به یک محیط کنترل شده با دما نیاز دارند که معمولاً در دمای 20 درجه سانتی گراد تثبیت می شود. اگر یاتاقانها بلافاصله پس از ماشینکاری یا فرآیندهای شستشوی صنعتی بازرسی شوند، انبساط حرارتی اندازهگیریها را منحرف میکند.
به کلاس های تحمل قابل اجرا مانند ISO Normal، P6 یا P5 مراجعه کنید. کاربردهای با دقت بالا برای تناسب بهینه شفت، تلورانس P5 را می طلبند. تکنسین ها از میکرومترهای کالیبره شده دو نقطه ای یا ماشین های اندازه گیری مختصات (CMM) استفاده می کنند. CMM یک نقشه دیجیتالی جامع از ابعاد فیزیکی یاتاقان ارائه می دهد که خطای انسانی را در طول فرآیند اندازه گیری حذف می کند.
این توالی استاندارد شده را برای تأیید ابعاد دنبال کنید:
یاتاقان را به آزمایشگاه اندازه گیری با دمای کنترل شده منتقل کنید و اجازه دهید یک دوره تثبیت حرارتی 24 ساعته بماند.
همه میکرومترهای دو نقطه ای و پروب های CMM را با استفاده از بلوک های گیج تایید شده کالیبره کنید.
قطر سوراخ را در چندین نقطه شعاعی اندازه گیری کنید تا شرایط خارج از گرد را شناسایی کنید.
قطر خارجی و عرض کل را ثبت کنید و داده ها را مستقیماً با جداول تحمل ISO مقایسه کنید.
تمام انحرافات را در گزارش نهایی FAT برای بررسی مهندسی مستند کنید.
تلورانس های خروجی دقت چرخشی مجموعه بلبرینگ را مشخص می کند. بازرسان یاتاقان را بر روی یک آربورد دقیق نصب می کنند و از نشانگرهای صفحه برای اندازه گیری انحراف در طول چرخش کامل استفاده می کنند. آنها خروجی شعاعی و محوری حلقه های داخلی و خارجی را ثبت می کنند. حداکثر خروجی مجاز کاملاً به کلاس تحمل ISO مشخص شده بستگی دارد.
رعایت دقیق تلورانس های خروجی مانع از توزیع ناهموار بار در سراسر غلتک می شود. خروجی شعاعی زیاد باعث میشود که غلتکها در برابر مسیر مسابقه گیر کرده و لغزنده شوند. این ارتعاش با فرکانس بالا تحت بارهای شعاعی سنگین ایجاد می کند، خستگی فلز را تسریع می کند و به اجزای ماشین آلات مجاور آسیب می رساند. تأیید تحمل فرم تأیید می کند که یاتاقان در حداکثر سرعت های تعیین شده به خوبی کار می کند.
شما به رتبهبندیهای بار دینامیکی و استاتیک مستند عرضهکننده در برابر الزامات ویژه برنامه کاربردی ارجاع میدهید. رتبه بندی بار دینامیکی طول عمر خستگی تئوری یاتاقان تحت چرخش مداوم را تعیین می کند. درجه بندی بار استاتیک حداکثر بار را قبل از اینکه تغییر شکل پلاستیک دائمی در سطح راهرو رخ دهد، تعیین می کند.
تامین کنندگان باید ثابت کنند که رتبه بندی بار آنها با استانداردهای محاسباتی ISO 281 مطابقت دارد. بررسی کنید که هندسه داخلی از ظرفیت ادعا شده پشتیبانی می کند. قطر غلتک های بزرگتر و پروفیل های بهینه شده راه آهن به طور قابل توجهی رتبه بار را افزایش می دهد. دادههای کاتالوگ عمومی را رد کنید و تأیید مهندسی ویژه برنامه را برای همه تأسیسات سنگین درخواست کنید.
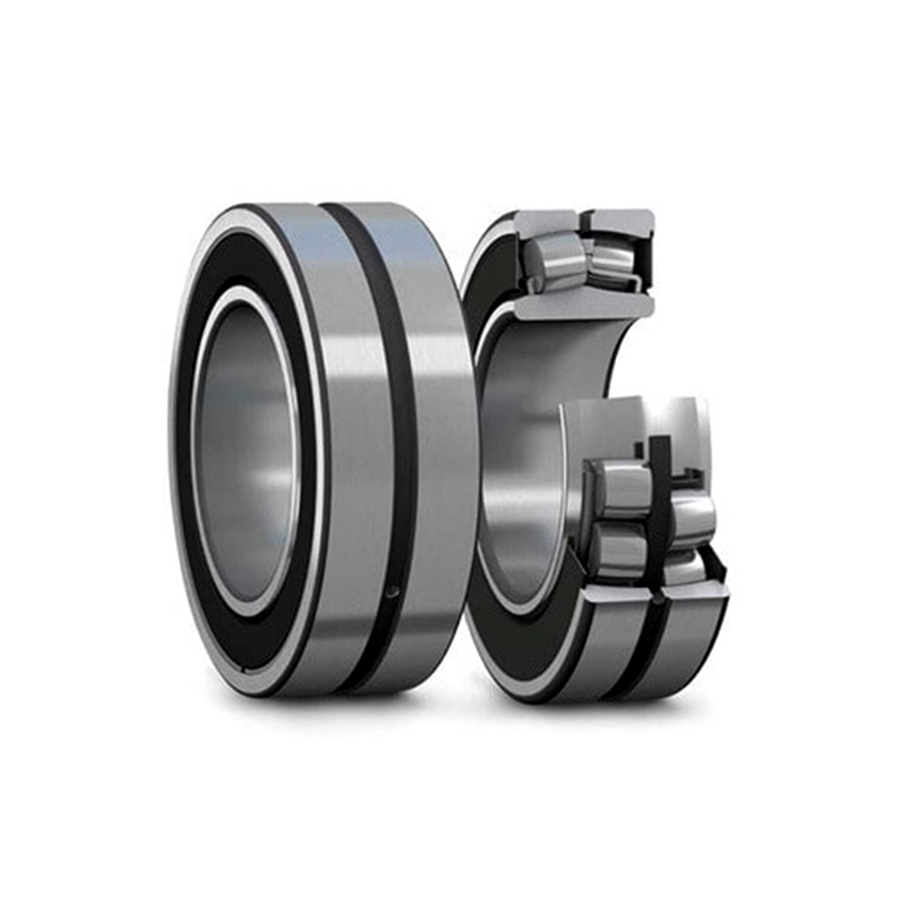
اندازهگیری ترخیص داخلی شعاعی (RIC) یک چالش فنی بزرگ در واحدهای مهر و موم شده است. مهر و موم یکپارچه دسترسی فیزیکی به غلتک ها را محدود می کند. شما نمی توانید سنج های استاندارد حسگر را بین غلتک تخلیه شده و راهروی حلقه بیرونی قرار دهید. این روش اندازه گیری سنتی از نظر فیزیکی در واحدهای آب بندی شده کاملاً مونتاژ شده غیرممکن است.
سازندگان از گیج های جابجایی محوری تخصصی برای محاسبه فاصله شعاعی به صورت ریاضی استفاده می کنند. تکنسین یک بار محوری خاص را در یک جهت اعمال می کند، جابجایی را اندازه می گیرد و سپس بار را در جهت مخالف اعمال می کند. کل حرکت محوری با فاصله شعاعی بر اساس زاویه تماس داخلی بلبرینگ ارتباط دارد. متناوباً، الزامی را برای تأمینکنندگان به منظور ارائه دادههای ترخیص مستند که بلافاصله قبل از نصب مهر و موم ثبت شده است، دیکته کنید.
نامگذاریهای استاندارد شامل C2، CN (معمولی)، C3 و C4 است. C3 و C4 نشان دهنده فاصله های بزرگتر از حد معمول هستند. بررسی کنید که فاصله ارائه شده با الزامات انبساط حرارتی برنامه مطابقت دارد. کاربردهای با حرارت بالا، مانند رولهای آسیاب کاغذ یا ریختهگریهای پیوسته فولادی، برای سازگاری با رشد حرارتی در حین کار، به فضای خالی C3 یا C4 نیاز دارند.
ترخیص کالا باید الزامات تداخل مناسب را نیز رعایت کند. فشار دادن یک یاتاقان بر روی یک شفت، حلقه داخلی را منبسط می کند. فشار دادن آن به داخل محفظه، حلقه بیرونی را فشرده می کند. هر دو عمل باعث کاهش فاصله داخلی می شود. فاصله اولیه نصب نشده باید به اندازه کافی بزرگ باشد تا از این تنش های نصب بدون اتصال جان سالم به در ببرد.
ترخیص داخلی ناکافی خطرات عملیاتی شدیدی را ایجاد می کند. اگر فاصله بیش از حد تنگ باشد، انبساط حرارتی تمام بازی های شعاعی باقی مانده را حذف می کند. این یک شرایط ترخیص منفی سنگین در طول عملیات ایجاد می کند. غلتک ها به مسیرهای مسابقه متصل می شوند و باعث ایجاد یک اصطکاک داخلی می شوند.
این اتصال منجر به خستگی زودرس فلز و شکست فاجعه بار می شود. یاتاقان فرار حرارتی سریع را تجربه می کند. دمای عملیاتی بیش از حد، گریس را از بین می برد و لبه های سیل الاستومری را ذوب می کند. تأیید تعیین فاصله صحیح در طول FAT این واکنش زنجیره ای مخرب را قبل از خروج بلبرینگ از کارخانه متوقف می کند.
پارامترهای سختگیرانه را برای آزمایش نگهداری گریس تعریف کنید. یک رسمی تست عملکرد آب بندی برای یاتاقان های غلتکی کروی ارزیابی می کند که آب بندی ها چگونه روان کننده را در داخل حفره نگه می دارند. با قرار دادن بلبرینگ در کوره با حداکثر دمای کار، آزمایشهای نشتی استاتیک را انجام دهید. لب های مهر و موم را برای هر گونه گریه گری در یک دوره 24 ساعته مشاهده کنید.
تست نشت دینامیک سرعت و دمای واقعی عملیات را شبیه سازی می کند. بلبرینگ را روی یک دستگاه تست موتوری نصب کنید. بلبرینگ را با حداکثر سرعت مرجع حرارتی خود کار کنید. هرگونه جرم چربی از دست رفته در طول چرخه عملیات مداوم را اندازه گیری کنید. حفظ چربی زیاد برای دستیابی به فواصل نگهداری طولانی مدت در تجهیزات از راه دور یا غیرقابل دسترس الزامی است.
جزئیات پروتکل های آزمایش مقاومت آب بندی در برابر ورود ذرات جامد. بلبرینگ عملیاتی را در داخل یک محفظه استاندارد گرد و غبار قرار دهید. گرد و غبار ریز جاده آریزونا یا شن فلزی را در اطراف محفظه بلبرینگ بچرخانید. پس از چرخه آزمایش، یاتاقان را جدا کرده و گریس را از نظر آلودگی ذرات تحت بزرگنمایی بررسی کنید.
آزمایش های حذف رطوبت را با استفاده از پروتکل های اسپری آب یا غوطه وری انجام دهید. جتهای آب تحت فشار را مستقیماً در رابط آب بند برای شبیهسازی شرایط شستشوی سنگین که در کاربردهای فرآوری مواد غذایی یا معدن رایج است. روش دیگر، انجام آزمایش های غوطه وری کم عمق برای ارزیابی قابلیت های آب بندی استاتیکی است. گریس پس از آزمایش باید کاملاً عاری از امولسیون آب باقی بماند.
تعادل بین راندمان آب بندی با تماس بالا و گرمای اصطکاکی را تجزیه و تحلیل کنید. مهر و موم های با تماس بالا حذف آلاینده برتر را فراهم می کنند اما گشتاور چرخشی را افزایش می دهند. این افزایش اصطکاک باعث ایجاد گرمای اضافی در حین کار با سرعت بالا می شود. گشتاور در حال اجرا را روی یک دستگاه تست اندازه گیری کنید تا مطمئن شوید که از محدودیت های کاربردی تجاوز نمی کند یا موتور محرک را اضافه بار نمی کند.
نحوه تأیید مطابقت مواد لبه مهر و موم با محیط حرارتی را مشخص کنید. لاستیک بوتادین نیتریل استاندارد (NBR) دما را تا +120 درجه سانتیگراد تحمل می کند. فلورالاستومر (FKM) محیط های شدید تا +250 درجه سانتیگراد را کنترل می کند. انتخاب نادرست مواد باعث سفت شدن، ترک خوردن و شکست زودرس مهر و موم ها می شود.
تحمل قابل قبولی را برای پر کردن گریس کارخانه ایجاد کنید. رولبرینگ های کروی استاندارد مهر و موم شده به میزان پر شدن 25 تا 45 درصد فضای آزاد داخلی نیاز دارند. برنامه های با سرعت کم و بارگذاری زیاد ممکن است به نرخ پر شدن 60 درصد نیاز داشته باشند. کاربردهای با سرعت بالا به نرخ پر شدن کمتری نیاز دارند تا از کوبیدن بیش از حد و تولید گرما جلوگیری شود.
تامین کنندگان باید این معیار را به طور دقیق مستند کنند. نیاز به سوابق توزیع خودکار گریس از خط مونتاژ. وزن کردن بلبرینگ قبل و بعد از روغن کاری یک روش تأیید ثانویه را فراهم می کند. حجم دقیق گریس عمر طولانی و دمای عملیاتی پایدار را در کل چرخه تعمیر و نگهداری تضمین می کند.
تأیید کنید که نوع گریس با الزامات کاربردی خاص مطابقت دارد. محیط های صنعتی به خواص روان کننده متمایز نیاز دارند. برگه اطلاعات فنی را برای افزودنی های فشار شدید (EP) مانند دی سولفید مولیبدن بررسی کنید. این افزودنی ها از تماس فلز با فلز تحت بارهای ضربه ای سنگین جلوگیری می کنند. بررسی کنید که ویسکوزیته روغن پایه با سرعت و دمای کارکرد مطابقت دارد.
اطمینان حاصل کنید که گریس از نظر شیمیایی با مواد مهر و موم سازگار است. روان کننده های مصنوعی ناسازگار لب های NBR Seal را متورم یا تخریب می کنند. بررسی کنید که نوع غلیظ کننده پایداری مکانیکی کافی را فراهم می کند. گریس نباید در حین ارتعاش شدید از بین برود یا نشت کند.
به خطرات شدید حجم روغن کاری نامناسب رسیدگی کنید. روغن کاری بیش از حد باعث خرد شدن شدید چربی می شود. این اصطکاک سیال گرمای داخلی عظیمی تولید می کند. هوا و گریس در حال انبساط فشار داخلی ایجاد می کند که باعث فوران آب بند می شود. درزگیرهای پاره شده بلافاصله یاتاقان را در معرض آلودگی خارجی قرار می دهند.
روغن کاری کم باعث سایش سریع راه آهن می شود. غلتک ها از لایه روان کننده ناکافی عبور می کنند. این باعث جوشکاری میکرو و پوسته پوسته شدن در ناحیه بار می شود. هم روغن کاری بیش از حد و هم روغن کاری کم، مزایای سهولت استفاده واحدهای مهر و موم شده را نفی می کند. اعتبارسنجی دقیق حجم از این شکست های اولیه جلوگیری می کند.
گواهینامه های اجباری مورد نیاز در مرحله FAT را فهرست کنید. جامع مدارک انطباق بلبرینگ ثابت می کند که محصول فیزیکی با مشخصات مهندسی مطابقت دارد. درخواست یک گواهی رسمی انطباق (CoC) که توسط مدیر کیفیت سازنده امضا شده باشد. این سند به طور قانونی تامین کننده را به مشخصات اعلام شده ملزم می کند.
برای حلقه داخلی، حلقه بیرونی و غلتک ها به گزارش های دقیق تست مواد (MTR) نیاز دارید. نمودارهای عملیات حرارتی را برای تأیید چرخه های خاموش کردن و تمپر کردن درخواست کنید. عملیات حرارتی مناسب پایداری ابعادی را در دمای عملیاتی بالا تضمین می کند. اسناد مفقود یک پرچم قرمز فوری برای شیوه های تولید غیر استاندارد است.
جزئیات الزامات برای تأیید نمرات فولاد. یاتاقان های سنگین به فولاد کروم با کربن بالا نیاز دارند که معمولاً به عنوان 100Cr6 یا 52100 یا GCr15 تعیین می شود . MTR باید ترکیب شیمیایی دقیق را نشان دهد. سطوح کربن و کروم باید در محدوده استاندارد ISO 683-17 یا GB/T18254 باشد .
رتبه بندی های غیر فلزی گنجاندن را بررسی کنید. آخال های اکسیژن و تیتانیوم باعث افزایش استرس میکروسکوپی در ماتریس فولادی می شوند. این اجزاء باعث پوسته پوسته شدن خستگی زیرسطحی تحت بارهای سنگین می شوند. فولاد گاز زدایی شده خلاء خلوص بالا لازم برای حداکثر استحکام خستگی را فراهم می کند. بررسی کنید که رتبهبندیهای گنجاندن مطابق با استانداردهای DIN EN 10247 یا فراتر از آن هستند .
توضیح دهید که چقدر سختگیرانه است قابلیت ردیابی تولید بلبرینگ از زنجیره تامین شما محافظت می کند. بلبرینگ های تقلبی بازار صنعتی را هجوم آورده و حوادث ایمنی فاجعه باری را ایجاد می کند. پروتکل های ردیابی از نفوذ تقلبی محافظت می کند. نیاز به علامت گذاری لیزری دائمی روی وجوه یاتاقان.
درخواست شماره سریال منحصر به فرد و کدهای دسته ای متمایز. این علامت گذاری ها باید به ذوب اصلی فولاد بازگردد. اگر خرابی فیلد رخ دهد، شماره سریال تجزیه و تحلیل دقیق علت اصلی را امکان پذیر می کند. می توانید دسته های معیوب را جدا کرده و از نصب بیشتر جلوگیری کنید. قابلیت ردیابی یک جزء عمومی را به یک دارایی مهندسی بسیار کنترل شده تبدیل می کند.
معیارهای سختگیرانه ای را برای بازرسی بسته بندی نهایی تعیین کنید. اگر بلبرینگ در حین حمل و نقل آسیب ببیند، FAT بی فایده است. اطمینان حاصل کنید که مهر و موم ها از آسیب مکانیکی محافظت می شوند. جلوگیری از تشکیل زنگ میکروسکوپی روی سطوح فلزی در معرض دید.
جلوگیری از تخریب اشعه ماوراء بنفش در طول حمل و نقل و ذخیره سازی. قرار گرفتن طولانی مدت در معرض نور خورشید، لبه های لاستیک را قبل از نصب خراب می کند. بلبرینگ ها باید در کیسه های پلی اتیلن غیر شفاف و سنگین آب بندی شوند. جعبه های چوبی باید از نظر ساختاری سالم و به درستی مهاربندی شوند تا از آسیب ضربه در طول حمل و نقل بین المللی جلوگیری شود.
بررسی کنید که دستورالعمل های جابجایی در بسته بندی موجود است. خدمه نصب نیاز به راهنمایی روشن در مورد روش های صحیح نصب دارند. اگر برای یاتاقان های بزرگ وجود دارد، وسایل بالابر را بررسی کنید. یاتاقانهای سنگین به سوراخهای رزوهداری در وجههای جانبی برای بلند کردن پیچهای چشمی نیاز دارند.
تجهیزات بالابری مناسب از استفاده خدمه نصب از تسمه های نامناسب جلوگیری می کند. پیچاندن یک بند به دور حلقه بیرونی می تواند به طور ناخواسته لب های مهر و موم را خرد کند. دستورالعمل های واضح، تکنسین ها را از شستن بلبرینگ و حذف گریس کارخانه باز می دارد. آماده سازی مناسب از ورود آلاینده ها قبل از شروع به کار دستگاه جلوگیری می کند.
شناسایی خطرات رایج در طول اجرای FAT تامین کننده. بسیاری از تامین کنندگان سعی می کنند از تجهیزات تست کالیبره نشده استفاده کنند. درخواست گواهی کالیبراسیون اخیر برای همه میکرومترها، گیج ها و دکل های آزمایشی. تکیه بر آزمایش نمونه به جای بازرسی 100 درصدی برای دارایی های حیاتی، ریسک بزرگی را به همراه دارد. درخواست گزارش های بازرسی فردی برای یاتاقان های ماشین آلات بسیار حیاتی.
معیارهای مبهم پذیرش را رد کنید. 'چرخش آزادانه' یا 'به نظر تمیز' استانداردهای مهندسی نیستند. هر نقطه بازرسی باید یک متریک قابل سنجش داشته باشد. اگر یک تامین کننده از پروتکل های سختگیرانه FAT عقب نشینی کند، احتمالاً فاقد کنترل فرآیند لازم برای تولید بلبرینگ های سنگین قابل اعتماد است.
چک لیستی ارائه دهید که مراحل FAT را مطابق با استانداردهای جهانی مشخص می کند. همسویی با استانداردهای ISO، DIN و ABMA ابهامات را برطرف می کند. این تامین کننده را مجبور می کند که به فیزیک مهندسی شناخته شده بین المللی پایبند باشد.
فاز چربی |
پارامتر بازرسی |
مرجع استاندارد جهانی |
معیارهای پذیرش |
|---|---|---|---|
فاز 1 |
ابعاد و تلورانس های مرزی |
ISO 492 / DIN 620 |
باید کلاس مشخص شده را داشته باشد (به عنوان مثال، Normal، P6، P5) |
فاز 2 |
ترخیص داخلی شعاعی (RIC) |
ISO 5753-1 |
قبل از نصب مهر و موم باید با نام (C2، CN، C3، C4) مطابقت داشته باشد |
فاز 3 |
حذف آلودگی مهر و موم |
ISO 20653 (رده بندی IP) |
ورود ذرات یا رطوبت پس از چرخه آزمایش صفر است |
فاز 5 |
تمیزی و اجزای فولاد |
DIN EN 10247 / ISO 683-17 |
K3 ≤ 10 برای کاربردهای استاندارد، کمتر برای کارهای سنگین |
لجستیک اجرای FAT را ارزیابی کنید. ارسال بازرسان به تاسیسات تولیدی بالاترین سطح نظارت را فراهم می کند. بازرسان در محل می توانند به طور فیزیکی کالیبراسیون گیج را تأیید کنند و روش آزمایش را از نزدیک مشاهده کنند. با این حال، سفرهای بین المللی پرهزینه و زمان بر است.
FATهای راه دور پخش مستقیم یک جایگزین مناسب ارائه می دهند. تامین کنندگان از دوربین های با کیفیت بالا برای پخش فرآیند بازرسی استفاده می کنند. بازرسان اسناد دیجیتال را در زمان واقعی بررسی می کنند. FAT های راه دور به یک تامین کننده بسیار سازمان یافته با زیرساخت دیجیتال عالی نیاز دارند. روشی را انتخاب کنید که با بحرانی بودن کاربرد بلبرینگ مطابقت دارد.
چک لیست FAT مشخص شده را در سفارش خرید بعدی یا توافقنامه کیفیت تامین کننده ادغام کنید.
با مهندسان قابلیت اطمینان برای تعریف تلرانس، ترخیص و دما مورد نیاز برنامه خاص مشورت کنید.
برای همه رولبرینگهای کروی مهر و موم شده، گزارشهای جمعآوری ابعادی پیش از نصب را درخواست کنید.
یک بایگانی دیجیتال امن برای همه گزارشهای آزمایش مواد و اسناد انطباق ایجاد کنید.
پاسخ: آزمایش شامل نصب بلبرینگ بر روی یک دکل موتوری در داخل یک محفظه محیطی است. تکنسین ها یاتاقان را با حداکثر سرعت مرجع حرارتی کار می کنند در حالی که آن را در معرض گرد و غبار، شن یا اسپری آب استاندارد قرار می دهند. پس از چرخه، بلبرینگ برچیده می شود. بازرسان حفظ چربی را بررسی می کنند و رطوبت یا ورود ذرات به لبه های آب بند را بررسی می کنند.
A: ترخیص استاندارد به عنوان CN (عادی) تعیین شده است. کاربردهای صنعتی سنگین اغلب به مجوزهای C3 یا C4 نیاز دارند. این فاصلههای بزرگتر، انبساط حرارتی حلقه داخلی و فشردهسازی ناشی از تداخلهای محکم در هنگام نصب را در خود جای میدهند.
پاسخ: قابلیت ردیابی از ورود بلبرینگ های تقلبی به زنجیره تامین شما جلوگیری می کند. علامت گذاری لیزری دائمی، شماره سریال و کدهای دسته ای، یاتاقان فیزیکی را به ذوب فولاد اصلی آن مرتبط می کند. این دادهها برای تجزیه و تحلیل علت ریشهای در صورت بروز شکست زودهنگام میدان الزامی است.
الف: اسناد انطباق باید شامل گواهی انطباق (CoC)، گزارش بازرسی ابعادی، گزارش تست متالوگرافی و سوابق ترخیص داخلی شعاعی باشد. همچنین باید شامل گزارش های آزمایش مواد (MTR) باشد که ترکیب شیمیایی فولاد را نشان می دهد.
A: مهر و موم های یکپارچه دسترسی فیزیکی به غلتک های داخلی و مسیرهای مسابقه را مسدود می کنند. شما نمی توانید از حسگرهای استاندارد برای اندازه گیری فاصله داخلی استفاده کنید، و همچنین نمی توانید به راحتی سطح راهرو را به صورت بصری بررسی کنید. بازرسان به دادههای ابعادی پیش از مونتاژ، آزمایشهای غیرمخرب تخصصی و بررسیهای دقیق مستندات تکیه میکنند.
A: اندازه گیری مکانیکی پس از مونتاژ بسیار دشوار است. سازندگان از تست تخصصی جابجایی محوری برای محاسبه ریاضی آن استفاده می کنند. قابل اطمینان ترین روش این است که تامین کننده را ملزم می کند تا اندازه گیری های فاصله گذاری مستند و سریالی را که بلافاصله قبل از فشار دادن مهر و موم ها به حلقه بیرونی انجام شده است، ارائه دهد.