


Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


Aplicações industriais pesadas expõem equipamentos rotativos a graves riscos ambientais. Os rolamentos autocompensadores de rolos abertos falham prematuramente nessas configurações devido à contaminação por partículas e práticas inadequadas de relubrificação. A entrada de sujeira e umidade destrói os elementos rolantes e as pistas. Esses danos aumentam o trabalho de manutenção e forçam remoções de rolamentos destrutivas e demoradas. Os sistemas de lubrificação contínua requerem monitoramento constante. A lubrificação manual exige muitas horas de trabalho. A limpeza ambiental da graxa purgada adiciona sobrecarga operacional desnecessária. O tempo de inatividade não planejado interrompe os cronogramas de produção e afeta a produção geral da instalação.
Os gerentes de instalações e engenheiros de confiabilidade devem avaliar melhores métodos de controle de contaminação. A decisão de substituir rolamentos autocompensadores de rolos abertos por variantes seladas oferece uma solução prática de engenharia. Esta transição não é uma simples troca de peças. É uma atualização técnica calculada. Você deve realizar avaliações específicas de alojamento, folga e térmicas para otimizar os intervalos de manutenção. A compreensão das compensações mecânicas garante que o rolamento atualizado tenha um desempenho confiável sob as cargas operacionais existentes.
Controle de contaminação versus limites de velocidade: Os rolamentos vedados reduzem drasticamente os riscos de contaminação e o consumo de graxa, mas o atrito adicional da vedação reduz a velocidade operacional máxima permitida em comparação com as variantes abertas.
As tolerâncias do alojamento são críticas: Retrofits diretos exigem verificação rigorosa da compatibilidade do alojamento do rolamento vedado, especificamente em relação à saliência da vedação e aos caminhos de purga de graxa existentes.
A dinâmica térmica altera as necessidades de folga: O atrito interno gerado pelas vedações integrais aumenta as temperaturas operacionais, muitas vezes necessitando de uma mudança para uma classe de folga interna maior (por exemplo, passando de Normal para C3).
A instalação requer precisão: A atualização exige uma lista de verificação rigorosa de retrofit de rolamentos vedados, incluindo a verificação de chanfros de avanço de eixo de 10° a 15° para evitar danos aos lábios de vedação durante a montagem e garantir que a graxa de fábrica nunca seja lavada.
Um retrofit de rolamento requer o estabelecimento de métricas de linha de base claras antes de fazer qualquer alteração mecânica. Os engenheiros devem monitorar o tempo médio entre falhas (MTBF) atual para os rolamentos abertos. Você deve documentar a frequência exata das rotas de lubrificação manual. Calcule o volume de graxa consumido e descartado mensalmente. O objetivo da atualização para um projeto selado é estender o MTBF. Você deseja otimizar os intervalos de manutenção eliminando tarefas diárias ou semanais de lubrificação. Uma transição bem-sucedida reduz drasticamente o volume de graxa adquirida e as horas de trabalho gastas na aplicação dela no equipamento.
A lubrificação manual introduz variáveis na manutenção do equipamento. Os técnicos de manutenção muitas vezes lubrificam demais os rolamentos abertos. Esta prática explode as vedações externas do alojamento e causa superaquecimento severo à medida que o rolamento libera o excesso de lubrificante. A falta de lubrificação leva ao contato metal-metal e à rápida fragmentação da pista. Os rolamentos selados preenchidos de fábrica eliminam totalmente esses erros humanos. Os fabricantes abastecem esses rolamentos com o volume e o tipo exatos de lubrificante em condições de sala limpa. O volume interno de graxa é calculado com precisão para fornecer películas hidrodinâmicas ideais sem causar atrito excessivo.
Os rolamentos abertos que operam em ambientes altamente contaminados enfrentam um alto risco de falha catastrófica. Partículas abrasivas misturam-se com a graxa para formar uma pasta de moagem. Esta pasta desgasta os rolos e as gaiolas de latão ou aço. Eventualmente, a geometria interna entra em colapso. O rolamento pode se fundir diretamente ao eixo. A remoção de um rolamento fundido requer métodos de desmontagem destrutivos e demorados. Os técnicos recorrem frequentemente a maçaricos de corte ou extratores hidráulicos pesados. Os rolamentos vedados bloqueiam a entrada inicial dessas partículas abrasivas. Essa proteção evita a reação em cadeia de desgaste que leva a travamentos catastróficos do eixo.
Certas condições operacionais favorecem fortemente projetos selados em detrimento de alternativas abertas. Os transportadores de mineração operam em condições constantes de poeira e areia. Os britadores agregados expõem os rolamentos a cargas de choque pesadas e poeira abrasiva de rocha. As máquinas têxteis geram fiapos finos que facilmente contornam as vedações padrão da carcaça e afastam o óleo dos rolamentos abertos. Ambientes com alto teor de poeira sobrecarregam as vedações de labirinto tradicionais em mancais. Nessas aplicações específicas, as vedações de contato integrais do rolamento fornecem uma linha secundária de defesa. O design vedado supera as configurações abertas, mantendo um ambiente operacional interno limpo, independentemente das condições externas.
Modos de falha: Rolamentos abertos vs. selados em ambientes contaminados |
||
Modo de falha |
Vulnerabilidade de rolamento aberto |
Mitigação de rolamentos selados |
|---|---|---|
Desgaste Abrasivo |
Alto. A poeira se mistura com a graxa para formar um composto de polimento. |
Baixo. As vedações integrais bloqueiam a entrada de partículas. |
Fome de Lubrificante |
Alto. Depende inteiramente de sistemas manuais ou de lubrificação automática. |
Baixo. Preenchido de fábrica com volume de graxa calculado. |
Sobrepressurização |
Alto. O excesso de graxa explode as vedações da carcaça. |
Nenhum. Projetado para operar sem relubrificação. |
Corrosão por umidade |
Alto. A água remove as barreiras externas de gordura. |
Médio. As vedações de contato repelem respingos de água e umidade. |
Os engenheiros devem avaliar cuidadosamente compatibilidade do alojamento de rolamento vedado antes de iniciar um retrofit. As dimensões limite ISO determinam que o furo, o diâmetro externo e a largura total geralmente correspondam entre as versões aberta e selada da mesma série. Um rolamento aberto 22216 tem o mesmo envelope básico que um rolamento vedado 22216. No entanto, as geometrias internas e os perfis das faces diferem. A variante vedada deve acomodar a vedação de borracha e seu anel elástico de retenção. Este requisito altera o desenho interno da gaiola e o espaço disponível para os corpos rolantes. Você deve verificar se o invólucro pode aceitar essas diferenças sutis de perfil sem interferência.
As vedações integrais freqüentemente se projetam ligeiramente além das faces laterais do rolamento. Esta saliência é um detalhe mecânico que você não pode ignorar. Os rolamentos abertos têm faces laterais planas e niveladas que se assentam perfeitamente nos ressaltos da caixa ou nos anéis de espaçamento. Se você instalar um rolamento vedado sem verificar a saliência, a borda de borracha da vedação poderá roçar diretamente no ressalto estacionário da caixa. Essa fricção gera calor extremo, derrete a vedação e destrói o rolamento em poucas horas. Você deve medir a saliência exata da vedação usando os desenhos técnicos do fabricante. Se existir saliência, pode ser necessário usinar um leve corte no ressalto da caixa ou instalar um anel espaçador personalizado para fornecer folga de funcionamento adequada.
A instalação de rolamentos vedados em caixas de mancal bipartidas padrão ou mancais requer modificações específicas. As caixas padrão apresentam furos perfurados e rosqueados para graxeiras. Eles também incluem portas de purga de graxa na base. Ao instalar um rolamento vedado, você deve modificar ou bloquear permanentemente essas graxeiras existentes. Se você deixar as conexões ativas, a equipe de manutenção inevitavelmente bombeará graxa para dentro da carcaça por hábito. Essa graxa externa aumentará a pressão contra as vedações integrais do rolamento. A pressão eventualmente empurrará a vedação integral para dentro, forçando-a para dentro da gaiola rotativa e causando falha imediata. Você deve tapar todos os caminhos externos de graxa e identificar claramente o alojamento como contendo um componente vedado e lubrificado para toda a vida.
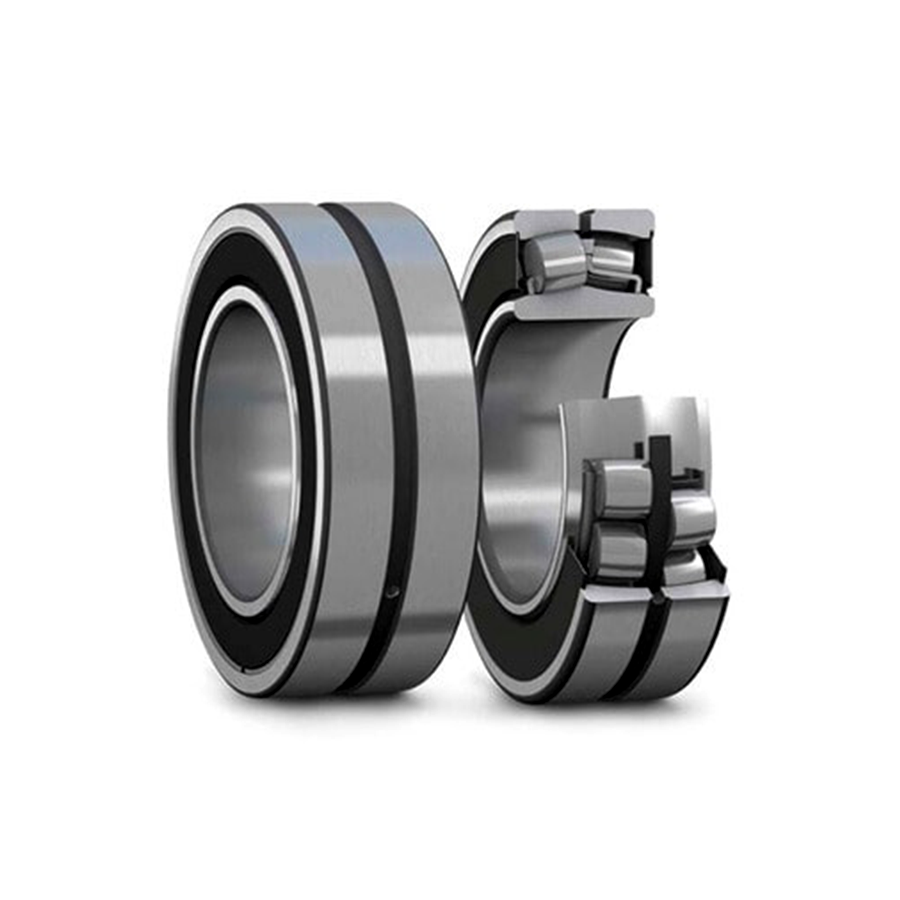
As vedações de contato alteram a dinâmica térmica do conjunto rotativo. O lábio de vedação de borracha mantém contato físico constante com o anel interno para impedir a entrada de contaminantes. Essa fricção contínua gera atrito adicional. Conseqüentemente, os rolamentos vedados operam em temperaturas iniciais mais altas em comparação com os rolamentos abertos operando exatamente sob as mesmas cargas e velocidades. Você deve levar em conta esse calor induzido por fricção durante a revisão de engenharia. A temperatura operacional mais alta faz com que o anel interno se expanda mais do que aconteceria em uma configuração aberta. Se você ignorar essa expansão térmica, a folga interna desaparecerá, levando a uma pré-carga severa e a uma falha rápida do rolamento.
Você deve estabelecer uma estrutura para avaliar alterações de folga antes de solicitar peças de reposição. A folga interna radial (RIC) é a distância total que um anel do rolamento pode se mover em relação ao outro na direção radial. Se a aplicação original utilizava um rolamento aberto com classe de folga Normal (CN), a versão vedada provavelmente exigirá uma folga maior. A temperatura operacional mais alta do projeto selado exige mais espaço para expansão térmica. Freqüentemente, você precisará especificar uma classe de liberação C3 ou mesmo C4. A atualização da folga evita que os corpos rolantes se prendam firmemente entre as pistas internas e externas à medida que o sistema atinge sua temperatura operacional de estado estacionário.
Comparação de folga e temperatura: aberto vs. |
||||
Tipo de rolamento |
Nível de fricção |
Temperatura operacional típica |
Classe de liberação recomendada |
Necessidade de relubrificação |
|---|---|---|---|---|
Rolo Esférico Aberto |
Baixo (apenas rolando) |
Ambiente base + calor de carga |
Normal (CN) ou C3 |
Alto/Contínuo |
Rolo Esférico Selado |
Médio (Rolamento + Lábio de Vedação) |
Base + Calor de Carga + Fricção de Vedação |
C3 ou C4 |
Nenhum/Mínimo |
O ambiente operacional determina o material de vedação necessário. Os rolamentos autocompensadores de rolos vedados padrão utilizam vedações de borracha de nitrila butadieno (NBR). O NBR oferece excelente resistência a óleos e graxas minerais padrão. No entanto, as vedações NBR têm um limite térmico estrito de aproximadamente 120°C (248°F). Se a temperatura de aplicação exceder esse limite, o material NBR endurece, racha e falha. Para aplicações em temperaturas mais altas, você deve especificar vedações de fluoroelastômero (FKM). As vedações FKM podem suportar temperaturas operacionais contínuas de até 250°C (482°F). Você deve pesar o custo inicial mais alto das vedações FKM em relação à necessidade operacional de sobreviver a temperaturas elevadas sem degradação.
Os fabricantes fornecem rolamentos autocompensadores de rolos vedados lubrificados para a vida útil esperada da graxa interna. Este estado pré-lubrificado introduz restrições específicas. A graxa de fábrica tem um duplo propósito. Fornece o filme hidrodinâmico necessário para os rolos de aço pesados. Também lubrifica o próprio lábio de vedação de borracha. O lábio de vedação deve estar sobre uma película microscópica de óleo vazando da graxa. Se a graxa interna secar ou se degradar, o lábio de vedação secará contra o anel interno. O funcionamento a seco causa desgaste imediato e queima da vedação. Você deve garantir que a graxa do rolamento escolhida corresponda às velocidades e cargas operacionais para manter a lubrificação dos lábios de vedação.
Os engenheiros devem avaliar cuidadosamente as classificações de velocidade durante a modernização. A velocidade limite de um rolamento vedado é inferior à de um rolamento aberto do mesmo tamanho. O atrito da vedação de contato gera calor que aumenta exponencialmente com a velocidade de rotação. Você deve verificar se a velocidade máxima do eixo da aplicação não excede os limites cinemáticos da vedação. Verifique no catálogo do fabricante a velocidade limite específica da variante selada. Não confie na velocidade de referência térmica do rolamento aberto. Se a velocidade do eixo exceder os limites do rolamento vedado, o lábio de vedação superaquecerá, derreterá e destruirá o lubrificante.
As culturas tradicionais de manutenção têm uma forte tendência para rolamentos abertos lubrificáveis. Muitos técnicos acreditam que bombear graxa nova em uma carcaça é a única maneira de garantir a longevidade do equipamento. Você deve esclarecer quando os rolamentos abertos ainda são necessários e quando os rolamentos vedados oferecem uma escolha superior. Os rolamentos abertos continuam sendo necessários para aplicações de extrema alta velocidade onde o atrito da vedação é inaceitável. Eles também são necessários em ambientes contínuos de alta temperatura, onde a graxa se degrada rapidamente e deve ser fisicamente purgada e substituída. Para aplicações de velocidade baixa a média em ambientes altamente contaminados, os rolamentos vedados superam consistentemente os projetos abertos, bloqueando a causa raiz do desgaste.
Alguns rolamentos autocompensadores de rolos vedados apresentam recursos de relubrificação externa, como uma ranhura anular W33 e três furos de lubrificação no anel externo. Este design confunde muitas equipes de manutenção. Você deve esclarecer os procedimentos específicos para esses rolamentos. Eles são projetados para operar sem relubrificação na maioria das aplicações padrão. Se as condições operacionais forem excepcionalmente severas, você poderá realizar uma relubrificação de baixo volume. Este processo requer extremo cuidado. Você deve bombear a graxa muito lentamente enquanto o rolamento estiver girando. Bombear muito rápido ou usar muito volume irá estourar completamente as vedações de borracha integrais de suas ranhuras de assentamento, danificando o rolamento.
A preparação adequada evita falhas prematuras durante o processo de instalação. Você deve seguir um rigoroso lista de verificação de modernização de rolamentos selados para garantir o sucesso.
Limpe todos os agentes anticorrosivos de fábrica do assento externo do rolamento e das superfícies de contato do furo interno usando um pano limpo e sem fiapos.
Proibir estritamente qualquer lavagem do próprio rolamento. A lavagem introduz solventes na cavidade interna e destrói o preenchimento de graxa de fábrica cuidadosamente calibrado.
Inspecione o eixo e o furo da caixa quanto a chanfros adequados. Você deve verificar se existe um chanfro de avanço de 10° a 15°. As bordas afiadas rolarão, rasgarão ou cortarão as vedações de borracha durante a inserção.
Meça as dimensões do eixo e do alojamento com um micrômetro para garantir que permaneçam dentro das faixas de tolerância ISO exigidas. Eixos desgastados farão com que o anel interno gire.
A montagem de rolamentos vedados requer técnicas diferentes da montagem de rolamentos abertos. Os técnicos costumam aquecer extensivamente os rolamentos abertos usando banhos de óleo ou chamas abertas para expandir o anel interno e facilitar a montagem do eixo. Você não pode usar esses métodos em rolamentos vedados. O calor elevado derreterá a graxa interna e danificará permanentemente as vedações de borracha. Você deve usar um aquecedor por indução com temperatura controlada. Defina a temperatura máxima de aquecimento estritamente abaixo do limite térmico do material de vedação e do ponto de gota de graxa. Normalmente, você nunca deve aquecer um rolamento vedado com vedações NBR acima de 90°C (194°F). Sempre use a sonda de temperatura do aquecedor por indução no anel interno para monitorar o processo com precisão.
Você deve planejar a desmontagem futura durante a modernização inicial. Os designs selados afetam os tipos de ferramentas de desmontagem que você pode usar. Você deve garantir que as forças de tração nunca sejam transmitidas através das vedações de borracha ou dos corpos rolantes. Se você usar extratores mecânicos de mandíbulas, as mandíbulas deverão segurar o anel interno diretamente. Se o projeto do alojamento impedir o acesso ao anel interno, você deverá usar porcas hidráulicas ou métodos de injeção de óleo para expandir o anel interno e quebrar o ajuste interferente. Puxar o anel externo de um rolamento vedado forçará os rolos contra as pistas, causando danos imediatos por salinização e destruindo as vedações.
Escolhendo o certo O fornecedor de rolamentos autocompensadores de rolos selados exige olhar além do preço unitário inicial. Você deve avaliar seus recursos de suporte de engenharia de aplicação. Um retrofit direto muitas vezes requer cálculos complexos relativos a folgas internas alteradas, limites de velocidade ajustados e tolerâncias modificadas do alojamento. Um fornecedor qualificado fornecerá acesso direto aos engenheiros de aplicação que poderão executar esses cálculos para o seu equipamento específico. Eles devem oferecer desenhos técnicos detalhados que mostrem claramente as dimensões da saliência do selo. Depender de um fornecedor sem suporte de engenharia robusto aumenta o risco de especificar a classe de folga errada ou de exceder os limites térmicos do material de vedação.
As instalações industriais não podem permitir longos períodos de inatividade à espera de peças de reposição especializadas. Ao fazer a transição para rolamentos vedados, você deve discutir estratégias de estoque com seu fornecedor. Padronize materiais de vedação específicos e classes de folga específicas em suas instalações. Essa padronização reduz o número de SKUs exclusivos que você precisa estocar. Verifique os prazos de entrega padrão do fornecedor para essas configurações específicas. Rolamentos vedados com diâmetros maiores ou com preenchimentos especializados de graxa para altas temperaturas podem não ser itens padrão prontos para uso. Seu fornecedor deve demonstrar capacidade de manter estoque local adequado para atender às suas necessidades operacionais.
O mercado de rolamentos industriais enfrenta desafios com produtos falsificados. Rolamentos selados falsificados são particularmente perigosos. Eles geralmente apresentam vedações de borracha de baixa qualidade que se degradam rapidamente e graxa interna barata que se separa sob carga. Você deve informar sua equipe de compras sobre os riscos estritos de comprar de distribuidores não autorizados. Enfatize a necessidade de cadeias de fornecimento verificáveis ao adquirir componentes de equipamentos rotativos. Exija certificados de conformidade e origem do seu fornecedor. Adquira rolamentos somente por meio de canais de distribuição autorizados pelo fabricante para garantir que você receberá produtos autênticos com as geometrias internas corretas e lubrificantes especificados pela fábrica.
A substituição dos rolamentos autocompensadores de rolos abertos por versões vedadas prolonga a vida útil do equipamento. Esta atualização elimina erros humanos na lubrificação e bloqueia a contaminação abrasiva que destrói os elementos rolantes. O sucesso depende inteiramente do respeito às compensações mecânicas. Você deve levar em conta os limites de velocidade mais baixos causados pelo atrito da vedação e as temperaturas operacionais mais altas que exigem folgas internas maiores.
A lógica de seleção para esta atualização depende de três verificações não negociáveis. Primeiro, você deve verificar a folga do alojamento para acomodar a saliência da vedação. Segundo, você deve recalcular a folga interna para lidar com temperaturas operacionais mais altas. Terceiro, você deve verificar se a velocidade máxima do eixo cai com segurança abaixo da velocidade limite do rolamento vedado.
Execute as seguintes ações para iniciar seu programa de atualização de rolamentos:
Audite suas instalações para identificar as aplicações de rolamentos abertos com maior falha operando em ambientes altamente contaminados.
Calcule o tempo de inatividade operacional atual e as horas de trabalho manual gastas na lubrificação desses ativos problemáticos específicos.
Consulte um engenheiro de aplicação de rolamentos certificado para revisar os desenhos de seu alojamento existente para verificar a compatibilidade da saliência da vedação.
Atualize seus procedimentos operacionais padrão de manutenção para obstruir permanentemente as graxeiras em caixas vedadas recentemente adaptadas.
R: Sim. As dimensões limite ISO geralmente permitem que rolamentos vedados se encaixem em mancais bipartidos padrão. Entretanto, você deve avaliar a saliência da vedação para evitar interferência nos ressaltos do alojamento. Você também deve bloquear permanentemente as portas de lubrificação existentes para evitar sobrepressurização acidental pela equipe de manutenção.
R: Sim. O atrito de contato entre o lábio de vedação de borracha e o anel interno gera calor significativo. Esse atrito reduz a velocidade operacional máxima permitida em 20% a 50% em comparação com um rolamento aberto, dependendo do projeto e do material específico da vedação.
R: Embora alguns rolamentos vedados apresentem ranhuras e furos para lubrificação W33, eles são projetados para operar sem relubrificação. Se condições extremas exigirem relubrificação, você deverá bombear um volume muito pequeno de graxa lentamente enquanto gira para evitar estourar as vedações integrais.
R: Os rolamentos vedados ficam mais quentes do que os rolamentos abertos devido ao atrito do lábio de vedação. Esta temperatura operacional mais alta faz com que o anel interno se expanda mais. A atualização para uma classe de folga maior, como C3, evita que o rolamento pré-carregue e emperre durante a operação.
R: Lavar um rolamento vedado o destrói. Os solventes penetrarão nas vedações de borracha, removerão a graxa de fábrica calibrada com precisão e degradarão o material da vedação. Você só deve limpar o óleo anticorrosivo das superfícies de montagem externas e internas.
R: Sim, mas com limites rígidos de temperatura. Você deve manter a temperatura do aquecedor por indução abaixo do limite térmico das vedações de borracha e do ponto de gota de graxa. Para vedações NBR padrão, nunca aqueça o rolamento acima de 90°C (194°F).