


Visualizações: 0 Autor: Editor do site Horário de publicação: 09/08/2026 Origem: Site


A falha prematura de rolamentos em aplicações industriais pesadas causa graves perdas financeiras devido a paralisações não planejadas e máquinas arruinadas. Os rolamentos vedados prometem intervalos de manutenção estendidos e proteção superior contra contaminação. Confiar nas especificações do fornecedor sem uma verificação rigorosa introduz riscos operacionais inaceitáveis. Executando um bom a inspeção de qualidade de rolamentos autocompensadores de rolos selados apresenta desafios de engenharia únicos. A presença de vedações integradas e graxa pré-cheia obscurece os componentes internos. Isto torna as verificações visuais e mecânicas padrão insuficientes para garantir alta capacidade de carga radial e vida útil. Um protocolo formalizado de Teste de Aceitação de Fábrica (FAT) preenche essa lacuna. Esta lista de verificação fornece uma estrutura padronizada para validar dimensões, folga, eficácia de vedação, limites de temperatura e procedência do material antes da entrega do equipamento.
Precisão dimensional e de folga: verificar as tolerâncias exatas e a folga interna radial (RIC) é fundamental para evitar problemas de ajuste do alojamento e fuga térmica sob altas cargas radiais.
A integridade da vedação não é negociável: um teste padronizado de desempenho de vedação para rolamentos autocompensadores de rolos determina a capacidade do componente de sobreviver em ambientes altamente contaminados e manter cronogramas de manutenção planejados.
A rastreabilidade reduz os riscos: A documentação abrangente de conformidade dos rolamentos e o rastreamento de lotes são as únicas defesas confiáveis contra aço falsificado ou abaixo do padrão.
Protocolos FAT padronizados: A implementação de uma lista de verificação de inspeção rígida e alinhada com ISO/DIN força a responsabilização do fornecedor, garante a confiabilidade básica e valida a redução prometida nos custos de compra e manutenção.
O objetivo principal de um Teste de Aceitação de Fábrica é transferir a descoberta de defeitos da fase de instalação para a fase de pré-embarque. As despesas com tempo de inatividade aumentam rapidamente durante a instalação e comissionamento de máquinas. A descoberta de um rolamento com defeito no chão de fábrica evita falhas catastróficas em campo. Você mantém o maquinário funcionando até a próxima parada planejada detectando antecipadamente os desvios de fabricação.
As variantes seladas exigem metodologias de inspeção distintas em comparação com os rolamentos abertos. Você não pode usar calibradores de folga padrão para medir a folga interna depois que as vedações estiverem instaladas. A pré-lubrificação mascara fortemente os defeitos superficiais internos nas pistas e rolos. Os inspetores contam com testes não destrutivos avançados e revisões rigorosas de documentação para validar a geometria interna. Estas metodologias distintas formam o núcleo de um protocolo de inspeção confiável.
Cada critério FAT é mapeado diretamente para resultados operacionais no chão de fábrica. A precisão dimensional reduz diretamente a vibração de alta frequência em equipamentos rotativos. A integridade superior da vedação estende os intervalos de manutenção e reduz a sobrecarga operacional geral. As classificações de carga validadas evitam a fadiga prematura do metal sob cargas radiais pesadas. Estruturar sua inspeção em torno desses resultados mecânicos específicos garante melhorias mensuráveis de confiabilidade em seus ativos rotativos.
Os inspetores verificam as dimensões críticas dos limites antes do início de qualquer teste funcional. Você mede o diâmetro do furo, o diâmetro externo (DE) e a largura total do rolamento. Os protocolos de medição requerem um ambiente com temperatura controlada, normalmente estabilizada a 20°C. A expansão térmica distorce as medições se os rolamentos forem inspecionados imediatamente após a usinagem ou processos de lavagem industrial.
Consulte as classes de tolerância aplicáveis, como ISO Normal, P6 ou P5. Aplicações de alta precisão exigem tolerâncias P5 para ajuste ideal do eixo. Os técnicos usam micrômetros calibrados de dois pontos ou máquinas de medição por coordenadas (CMM). O CMM fornece um mapa digital abrangente das dimensões físicas do rolamento, eliminando erros humanos durante o processo de medição.
Siga esta sequência padronizada para verificação dimensional:
Transfira o rolamento para um laboratório de metrologia com temperatura controlada e aguarde um período de estabilização térmica de 24 horas.
Calibre todos os micrômetros de dois pontos e sondas CMM usando blocos padrão certificados.
Meça o diâmetro do furo em vários pontos radiais para identificar quaisquer condições de irregularidade.
Registre o diâmetro externo e a largura total, comparando os dados diretamente com as tabelas de tolerância ISO.
Documente todos os desvios no relatório final do FAT para revisão de engenharia.
As tolerâncias de desvio definem a precisão rotacional do conjunto do rolamento. Os inspetores montam o rolamento em um mandril de precisão e usam relógios comparadores para medir o desvio durante uma rotação completa. Eles registram desvios radiais e axiais dos anéis interno e externo. O desvio máximo permitido depende inteiramente da classe de tolerância ISO especificada.
A adesão estrita às tolerâncias de desvio evita a distribuição desigual da carga em todo o conjunto de rolos. O alto desvio radial faz com que os rolos comprimam e deslizem contra a pista. Isso gera vibração de alta frequência sob cargas radiais pesadas, acelerando a fadiga do metal e danificando componentes adjacentes do maquinário. A verificação da tolerância de forma confirma que o rolamento funciona suavemente nas velocidades máximas designadas.
Você cruza as classificações de carga dinâmica e estática documentadas do fornecedor com os requisitos específicos de serviço pesado da aplicação. As classificações de carga dinâmica determinam a vida teórica em fadiga do rolamento sob rotação contínua. As classificações de carga estática definem a carga máxima antes que ocorra deformação plástica permanente na superfície da pista.
Os fornecedores devem provar que suas classificações de carga estão alinhadas com os padrões de cálculo ISO 281. Verifique se a geometria interna suporta a capacidade reivindicada. Diâmetros de rolos maiores e perfis de pista otimizados aumentam significativamente as classificações de carga. Rejeite dados genéricos de catálogo e exija verificação de engenharia específica da aplicação para todas as instalações de serviço pesado.
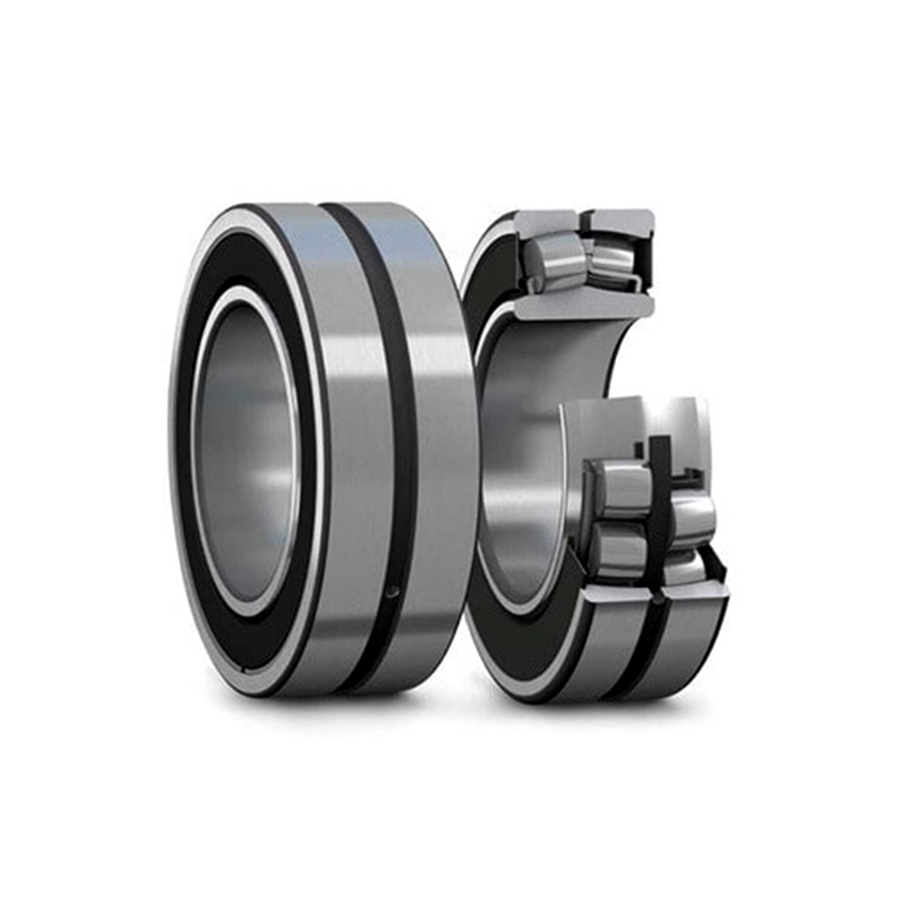
Medir a folga interna radial (RIC) não montada apresenta um grande desafio técnico em unidades seladas. As vedações integradas restringem o acesso físico aos rolos. Você não pode inserir calibradores de folga padrão entre o rolo descarregado e a pista do anel externo. Este método de medição tradicional é fisicamente impossível em unidades seladas totalmente montadas.
Os fabricantes usam medidores de deslocamento axial especializados para calcular matematicamente a folga radial. O técnico aplica uma carga axial específica em uma direção, mede o deslocamento e depois aplica a carga na direção oposta. O movimento axial total está correlacionado à folga radial com base no ângulo de contato interno do rolamento. Alternativamente, determine a exigência de que os fornecedores forneçam dados de liberação documentados registrados imediatamente antes da instalação do selo.
As designações padrão incluem C2, CN (Normal), C3 e C4. C3 e C4 representam folgas maiores que o normal. Verifique se a folga fornecida corresponde aos requisitos de expansão térmica da aplicação. Aplicações de alta temperatura, como rolos de fábricas de papel ou lingotamentos contínuos de aço, exigem folga C3 ou C4 para acomodar o crescimento térmico durante a operação.
A folga também deve acomodar os requisitos de ajuste interferente. Pressionar um rolamento em um eixo expande o anel interno. Pressioná-lo em um alojamento comprime o anel externo. Ambas as ações reduzem a folga interna. A folga inicial desmontada deve ser grande o suficiente para sobreviver a essas tensões de instalação sem emperrar.
A folga interna inadequada cria graves riscos operacionais. Se a folga for muito pequena, a expansão térmica elimina toda a folga radial restante. Isto cria uma condição de folga negativa pesada durante a operação. Os rolos prendem-se às pistas, causando um grande aumento no atrito interno.
Essa ligação leva à fadiga prematura do metal e à falha catastrófica. O rolamento sofre uma rápida fuga térmica. Temperaturas operacionais excessivas destroem a graxa e derretem os lábios de vedação elastoméricos. A verificação da designação correta da folga durante o FAT interrompe essa reação destrutiva em cadeia antes que o rolamento saia da fábrica.
Defina os parâmetros rigorosos para testar a retenção de graxa. Um formal O teste de desempenho de vedação para rolamentos autocompensadores de rolos avalia quão bem as vedações mantêm o lubrificante dentro da cavidade. Execute testes de vazamento estático colocando o rolamento em um forno na temperatura operacional máxima. Observe os lábios de vedação quanto a qualquer vazamento de graxa durante um período de 24 horas.
O teste de vazamento dinâmico simula velocidades e temperaturas operacionais reais. Monte o rolamento em uma bancada de teste motorizada. Opere o rolamento em sua velocidade máxima de referência térmica. Meça qualquer massa de graxa perdida durante o ciclo de operação contínua. A alta retenção de graxa é obrigatória para atingir os intervalos de manutenção estendidos prometidos em equipamentos remotos ou inacessíveis.
Detalhe os protocolos para testar a resistência da vedação contra a entrada de partículas sólidas. Coloque o rolamento operacional dentro de uma câmara de poeira padronizada. Circule poeira fina da estrada do Arizona ou grãos metálicos ao redor da caixa do rolamento. Após o ciclo de teste, desmonte o rolamento e inspecione a graxa quanto a contaminação por partículas sob ampliação.
Execute testes de exclusão de umidade usando spray de água ou protocolos de submersão. Direcione jatos de água pressurizada na interface da vedação para simular condições de lavagem pesada, comuns em aplicações de processamento de alimentos ou mineração. Alternativamente, realize testes de submersão superficial para avaliar as capacidades de vedação estática. A graxa deve permanecer completamente livre de emulsão de água após o teste.
Analise o equilíbrio entre eficiência de vedação de alto contato e calor de fricção. As vedações de alto contato proporcionam exclusão superior de contaminantes, mas aumentam o torque rotacional. Este aumento de atrito gera calor adicional durante a operação em alta velocidade. Meça o torque de funcionamento em uma bancada de teste para garantir que não exceda os limites de aplicação ou sobrecarregue o motor de acionamento.
Especifique como verificar se os materiais do lábio de vedação correspondem ao ambiente térmico. A borracha de nitrila butadieno padrão (NBR) suporta temperaturas de até +120°C. O fluoroelastômero (FKM) suporta ambientes extremos de até +250°C. A seleção incorreta do material faz com que as vedações endureçam, quebrem e falhem prematuramente.
Estabeleça a tolerância aceitável para preenchimento de graxa de fábrica. Os rolamentos autocompensadores de rolos vedados padrão exigem uma taxa de preenchimento de 25% a 45% do espaço livre interno. Aplicações de baixa velocidade e muito carregadas podem exigir uma taxa de preenchimento de até 60%. Aplicações de alta velocidade exigem taxas de enchimento mais baixas para evitar agitação excessiva e geração de calor.
Os fornecedores devem documentar esta métrica com precisão. Exigir registros automatizados de distribuição de graxa da linha de montagem. Pesar o rolamento antes e depois da lubrificação fornece um método de verificação secundário. O volume preciso de graxa garante longa vida útil e temperaturas operacionais estáveis durante todo o ciclo de manutenção.
Confirme se o tipo de graxa corresponde aos requisitos específicos da aplicação. Os ambientes industriais exigem propriedades lubrificantes distintas. Verifique a ficha técnica para aditivos de extrema pressão (EP), como dissulfeto de molibdênio. Esses aditivos evitam o contato metal com metal sob cargas de choque pesadas. Verifique se a viscosidade do óleo base é adequada à velocidade e temperatura de operação.
Certifique-se de que a graxa seja quimicamente compatível com os materiais de vedação. Lubrificantes sintéticos incompatíveis irão dilatar ou degradar os lábios de vedação NBR. Verifique se o tipo de espessante oferece estabilidade mecânica adequada. A graxa não deve quebrar ou vazar durante vibrações intensas.
Aborde os graves riscos de volumes de lubrificação inadequados. O excesso de lubrificação causa forte agitação da graxa. Este atrito fluido gera um enorme calor interno. A expansão do ar e da graxa cria uma pressão interna que causa a ruptura da vedação. Vedações rompidas expõem imediatamente o rolamento à contaminação externa.
A falta de lubrificação causa rápido desgaste da pista. Os rolos rompem a película lubrificante inadequada. Isso causa microssoldagem e fragmentação na zona de carga. Tanto o excesso quanto a falta de lubrificação anulam os benefícios de facilidade de uso das unidades seladas. A validação rigorosa do volume evita essas falhas iniciais.
Liste os certificados obrigatórios exigidos na etapa FAT. Abrangente a documentação de conformidade comprova que o produto físico atende às especificações de engenharia. Exija um Certificado de Conformidade (CoC) formal assinado pelo gerente de qualidade do fabricante. Este documento vincula legalmente o fornecedor às especificações declaradas.
Exija relatórios de teste de material (MTR) detalhados para o anel interno, o anel externo e os rolos. Solicite Tabelas de Tratamento Térmico para verificar os ciclos de têmpera e revenimento. O tratamento térmico adequado garante estabilidade dimensional em altas temperaturas de operação. A falta de documentação é um sinal de alerta imediato para práticas de fabricação abaixo do padrão.
Detalhe os requisitos para verificação dos tipos de aço. Rolamentos para serviços pesados requerem aço para rolamentos com alto teor de carbono e cromo, normalmente designado como 100Cr6 ou 52100 ou GCr15 . O MTR deve mostrar a composição química exata. Os níveis de carbono e cromo devem estar dentro das rigorosas tolerâncias ISO 683-17 ou GB/T18254 .
Verifique as classificações de inclusão não metálica. Inclusões de oxigênio e titânio criam risers de tensão microscópicos na matriz de aço. Essas inclusões iniciam a descamação por fadiga subterrânea sob cargas pesadas. O aço desgaseificado a vácuo fornece a alta pureza necessária para máxima resistência à fadiga. Verifique se as classificações de inclusão atendem ou excedem os padrões DIN EN 10247 .
Explique quão rigoroso a rastreabilidade da produção de rolamentos protege sua cadeia de suprimentos. Rolamentos falsificados inundam o mercado industrial, causando incidentes de segurança catastróficos. Os protocolos de rastreabilidade protegem contra infiltrações falsificadas. Exigir marcação a laser permanente nas faces dos rolamentos.
Exija numeração de série exclusiva e códigos de lote distintos. Essas marcações devem remontar ao lote original do aço fundido. Se ocorrer uma falha de campo, os números de série permitem uma análise precisa da causa raiz. Você pode isolar lotes defeituosos e evitar novas instalações. A rastreabilidade transforma um componente genérico em um ativo de engenharia altamente controlado.
Estabelecer critérios rigorosos para inspeção da embalagem final. O FAT é inútil se o rolamento for danificado durante o transporte. Certifique-se de que as vedações estejam protegidas contra danos mecânicos. Prevenir a formação microscópica de ferrugem em superfícies metálicas expostas.
Evite a degradação UV durante o transporte e armazenamento. A exposição prolongada à luz solar degrada os lábios de vedação de borracha antes da instalação. Os rolamentos devem ser selados em sacos de polietileno opacos e resistentes. As caixas de madeira devem ser estruturalmente sólidas e devidamente fixadas para evitar danos por impacto durante o transporte internacional.
Verifique se as instruções de manuseio estão incluídas na embalagem. As equipes de instalação precisam de orientação clara sobre técnicas de montagem adequadas. Verifique as provisões de elevação, se aplicável, para rolamentos grandes. Rolamentos pesados requerem furos roscados nas faces laterais para levantar parafusos com olhal.
As disposições adequadas para elevação evitam que as equipes de instalação utilizem eslingas inadequadas. Enrolar uma eslinga ao redor do anel externo pode esmagar inadvertidamente as bordas da vedação. Instruções claras impedem que os técnicos lavem o rolamento e removam a graxa de fábrica. A preparação adequada evita a introdução de contaminantes antes mesmo de a máquina começar a funcionar.
Identifique riscos comuns durante a execução do FAT do fornecedor. Muitos fornecedores tentam usar equipamentos de teste não calibrados. Exija certificados de calibração recentes para todos os micrômetros, medidores e equipamentos de teste. Depender de testes de amostra em vez de inspeção 100% de ativos críticos apresenta um risco enorme. Exija relatórios de inspeção individuais para rolamentos de máquinas altamente críticas.
Rejeite critérios de aceitação vagos. “Gira livremente” ou “parece limpo” não são padrões de engenharia. Cada ponto de inspeção deve ter uma métrica quantificável. Se um fornecedor rejeitar os rígidos protocolos FAT, provavelmente não terá o controle de processo necessário para produzir rolamentos confiáveis para serviços pesados.
Forneça uma lista de verificação mapeando as etapas do FAT para padrões globais específicos. O alinhamento com os padrões ISO, DIN e ABMA elimina a ambigüidade. Isso força o fornecedor a aderir à engenharia física reconhecida internacionalmente.
Fase GORDURA |
Parâmetro de inspeção |
Referência de padrão global |
Critérios de Aceitação |
|---|---|---|---|
Fase 1 |
Dimensões e tolerâncias limite |
ISO 492/DIN 620 |
Deve atender à classe especificada (por exemplo, Normal, P6, P5) |
Fase 2 |
Folga Interna Radial (RIC) |
ISO 5753-1 |
Deve corresponder à designação (C2, CN, C3, C4) antes da instalação da vedação |
Fase 3 |
Exclusão de contaminantes de vedação |
ISO 20653 (classificações IP) |
Zero entrada de partículas ou umidade após o ciclo de teste |
Fase 5 |
Limpeza e inclusões de aço |
DIN EN 10247 / ISO 683-17 |
K3 ≤ 10 para aplicações padrão, menor para aplicações pesadas |
Avaliar a logística de execução do FAT. O envio de inspetores às instalações de produção proporciona o mais alto nível de supervisão. Os inspetores no local podem verificar fisicamente a calibração do medidor e observar a metodologia de teste em primeira mão. No entanto, as viagens internacionais são caras e demoradas.
FATs remotos transmitidos ao vivo oferecem uma alternativa viável. Os fornecedores utilizam câmeras de alta definição para transmitir o processo de inspeção. Os inspetores analisam a documentação digital em tempo real. Os FATs remotos exigem um fornecedor altamente organizado com excelente infraestrutura digital. Escolha o método que melhor se alinha com a criticidade da aplicação do rolamento.
Integre a lista de verificação FAT descrita em seu próximo pedido de compra ou contrato de qualidade do fornecedor.
Consulte os engenheiros de confiabilidade para definir os requisitos de tolerância, folga e temperatura específicos da aplicação.
Exija relatórios de empilhamento dimensional pré-instalação para todos os rolamentos autocompensadores de rolos vedados.
Estabeleça um arquivo digital seguro para todos os relatórios de testes de materiais e documentação de conformidade.
R: O teste envolve a montagem do rolamento em uma plataforma motorizada dentro de uma câmara ambiental. Os técnicos operam o rolamento em velocidades de referência térmica máximas enquanto o expõem a poeira, areia ou spray de água padronizados. Após o ciclo, o rolamento é desmontado. Os inspetores verificam a retenção de graxa e verificam se há entrada de umidade ou partículas nas bordas da vedação.
R: A autorização padrão é designada como CN (Normal). Aplicações industriais pesadas geralmente exigem folgas C3 ou C4. Essas folgas maiores acomodam a expansão térmica do anel interno e a compressão causada por ajustes de interferência apertados durante a instalação.
R: A rastreabilidade evita que rolamentos falsificados entrem na sua cadeia de fornecimento. Marcações permanentes a laser, números de série e códigos de lote vinculam o rolamento físico ao seu lote original de aço fundido. Esses dados são obrigatórios para a análise da causa raiz se ocorrer uma falha prematura no campo.
R: A documentação de conformidade deve incluir um Certificado de Conformidade (CoC) assinado, relatórios de inspeção dimensional, relatório de testes metalográficos e registros de folga interna radial. Deve também incluir Relatórios de Testes de Materiais (MTR) mostrando a composição química do aço.
R: As vedações integradas bloqueiam o acesso físico aos rolos e pistas internos. Você não pode usar calibradores de folga padrão para medir a folga interna, nem pode inspecionar visualmente facilmente a superfície da pista. Os inspetores contam com dados dimensionais de pré-montagem, testes não destrutivos especializados e revisões rigorosas de documentação.
R: É extremamente difícil medir mecanicamente depois de montado. Os fabricantes usam testes especializados de deslocamento axial para calculá-lo matematicamente. O método mais confiável é exigir que o fornecedor forneça medições de folga documentadas e serializadas, feitas imediatamente antes de as vedações serem pressionadas no anel externo.