


Visualizações: 0 Autor: Editor do site Horário de publicação: 15/08/2026 Origem: Site


A falha prematura do rolamento raramente resulta da fadiga do material. Dados de campo mostram que até 80% das falhas em rolamentos autocompensadores de rolos têm origem em falta de lubrificação, contaminação de sólidos e cargas operacionais excessivas. Quando as unidades seladas falham precocemente, as equipes de manutenção frequentemente diagnosticam erroneamente a causa raiz, observando apenas o lascamento da pista. A verdadeira análise da causa raiz exige uma desmontagem sistemática. Você deve avaliar a relação interdependente entre integridade da vedação, condição da gaiola, degradação do lubrificante e cargas operacionais.
Passar da substituição reativa para a confiabilidade proativa requer uma abordagem estruturada. Apropriado A análise de falhas em rolamentos autocompensadores de rolos vedados explica como interpretar assinaturas de danos específicos em vedações, gaiolas e lubrificação. Este guia fornece a estrutura de diagnóstico necessária para determinar ações corretivas e identificar quando aproveitar o suporte de diagnóstico especializado.
A contaminação supera a fadiga: A maioria das falhas prematuras em unidades seladas é causada pelo desvio da vedação, levando à falha por contaminação do rolamento selado, em vez da fadiga subterrânea no final da vida útil.
Interdependência dos componentes: A falha na gaiola do rolamento autocompensador de rolos é frequentemente um sintoma secundário de falta de lubrificação, cargas excessivas ou desalinhamento grave, e não um defeito primário de fabricação.
Pontos cegos operacionais: Cargas altas combinadas com baixas RPMs frequentemente causam falhas de lubrificação de película fina que imitam o desgaste padrão, exigindo uma diferenciação diagnóstica cuidadosa.
Avaliação Padronizada: A utilização de metodologias ISO 15243 garante uma abordagem padronizada e baseada em evidências para categorizar os tipos de danos (por exemplo, desgaste abrasivo, deformação plástica, degradação térmica).
Escalação Estratégica: Falhas complexas ou recorrentes justificam o ROI da parceria com suporte terceirizado de análise de falhas de rolamentos para realizar avaliações de laboratórios metalúrgicos e químicos.
Definir uma análise de falha bem-sucedida significa ir além da simples observação de que um componente quebrou. Você deve identificar o mecanismo mecânico ou químico exato que iniciou o dano. Os iniciadores comuns incluem espessura inadequada da película de óleo, folga de montagem incorreta ou cargas operacionais excessivas. Identificar a causa raiz evita recorrências e prolonga o tempo de atividade do equipamento. Uma análise bem-sucedida vincula diretamente as assinaturas de danos físicos às condições operacionais no chão de fábrica. Se você substituir um rolamento sem alterar os parâmetros operacionais que o destruíram, você estará simplesmente zerando o temporizador na próxima falha.
A utilização do padrão internacional para classificação de danos em rolamentos garante uma terminologia consistente entre as equipes de manutenção. A ISO 15243 categoriza os danos em seis modos principais. A aplicação desta norma elimina descrições subjetivas. Em vez de chamar um rolamento de “queimado”, os técnicos o classificam como degradação térmica ou deformação plástica resultante da falta de lubrificação. Essa classificação padronizada agiliza o processo de diagnóstico e permite que os engenheiros de confiabilidade rastreiem com precisão as tendências de falha em vários ativos.
Categoria ISO 15243 |
Assinatura Visual |
Causa Raiz Comum em Unidades Seladas |
|---|---|---|
Fadiga |
Lascamento subterrâneo, descamação nas pistas |
Fim da vida operacional, cargas dinâmicas excessivas |
Vestir |
Acabamento opaco e fosco, marcas abrasivas |
Bypass de vedação, entrada de partículas sólidas |
Corrosão |
Ferrugem, corrosão, manchas escuras |
Entrada de umidade, aditivos de graxa degradados |
Erosão Elétrica |
Caneladas, microcrateras, padrões de tábua de lavar |
Correntes parasitas dos VFDs aterrados através do rolamento |
Deformação Plástica |
Recuos correspondentes ao espaçamento dos rolos |
Sobrecarga estática, impacto de instalação inadequada |
Fratura |
Anéis rachados, barras de gaiola quebradas |
Desalinhamento grave, cargas de choque, fuga térmica |
Você deve identificar os primeiros macroindicadores antes do início da desmontagem. Inspecione o invólucro externo quanto a danos físicos, corrosão por atrito ou sinais de calor extremo. Observe atentamente as interfaces do selo. A extrusão da vedação ou o grande vazamento de graxa geralmente indicam excesso de pressurização interna. Verifique se há cortes nos espaçamentos dos elementos rolantes que indiquem erros de manuseio durante a instalação. Documentar essas condições externas fornece contexto para a desmontagem interna. Tire fotos do rolamento exatamente como ele está no alojamento antes de aplicar qualquer extrator ou maçarico.
A abertura de rolamentos selados requer protocolos rígidos para evitar a introdução de danos secundários. Mascarar indentações ou contaminar a amostra de graxa interna prejudica a análise. Siga uma sequência de extração rígida para preservar as evidências.
Limpe a parte externa da carcaça e do eixo para evitar que sujeira externa caia no rolamento durante a remoção.
Extrair o rolamento utilizando extratores hidráulicos apropriados, evitando qualquer aquecimento direto da chama que altere a estrutura metalúrgica.
Retire cuidadosamente as vedações usando palhetas de latão ou plástico que não danifiquem, para evitar arranhar as zonas de assentamento da vedação.
Colete imediatamente uma amostra de 10 a 20 gramas de graxa residual e coloque-a em um recipiente limpo e lacrado para avaliação química.
Lave os componentes internos com álcool mineral, garantindo que nenhum resíduo externo entre no conjunto.
Inspecione as pistas, roletes e gaiola com ampliação de 10x a 20x com iluminação direcional de alta intensidade.
A condição da vedação determina a vida útil de todo o conjunto do rolamento. Identifique sinais de endurecimento do lábio de vedação, que normalmente resulta de temperaturas operacionais que excedem os limites do elastômero. A borracha de nitrila butadieno padrão (NBR) começa a reticular e endurecer quando exposta a temperaturas acima de 100°C por longos períodos. Esta reticulação transforma o elastômero flexível em um plástico quebradiço. Uma vez quebradiço, o lábio não consegue acompanhar o desvio microscópico do anel interno. Uma lacuna se forma e a contaminação entra. Procure fissuras térmicas ao longo da borda de contato e extrusão da vedação causada por pressão interna excessiva.
Quando a vedação falha, elementos externos entram na cavidade do rolamento. A diferenciação entre os tipos de ingresso é necessária para um diagnóstico preciso. O desgaste abrasivo se apresenta como pistas opacas e foscas causadas pela entrada de partículas finas agindo como um composto de lapidação. O pó de sílica, por exemplo, dá brilho às pistas e remove a folga interna, fazendo com que os rolos derrapem. Reentrâncias localizadas resultam de detritos maiores presos sendo rolados pelos rolos esféricos. A corrosão induzida pela umidade aparece como marcas de corrosão ou ferrugem nas pistas. A identificação adequada dessas assinaturas confirma uma falha de contaminação do rolamento selado.
Avaliar projetos de vedações envolve compreender as compensações entre atrito e proteção. As vedações de contato padrão oferecem menor atrito e geram menos calor, tornando-as adequadas para velocidades mais altas. No entanto, eles fornecem menor proteção contra ambientes com partículas pesadas. As vedações multi-lábios para serviço pesado oferecem proteção superior contra contaminação severa. A compensação inclui o aumento da geração térmica e limitações rigorosas de velocidade. Você deve combinar o design da vedação com os riscos ambientais específicos da aplicação. Uma polia transportadora em uma fábrica de cimento requer um perfil de vedação muito diferente de um rolo de máquina de papel de alta velocidade.
Determine quando atualizar os materiais de vedação com base nos danos observados. Se houver fissuração térmica, atualize do NBR padrão para o Fluoroelastômero (FKM), que suporta temperaturas operacionais contínuas de até 200°C. Se o desgaste abrasivo predominar, considere modificar as vedações externas do alojamento para evitar a entrada primária antes que ela atinja a vedação do rolamento. A adição de defletores secundários, vedações de taconita ou vedações de labirinto geralmente fornece a barreira necessária sem alterar o projeto interno do rolamento. A atualização da defesa externa prolonga a vida útil da unidade interna selada.
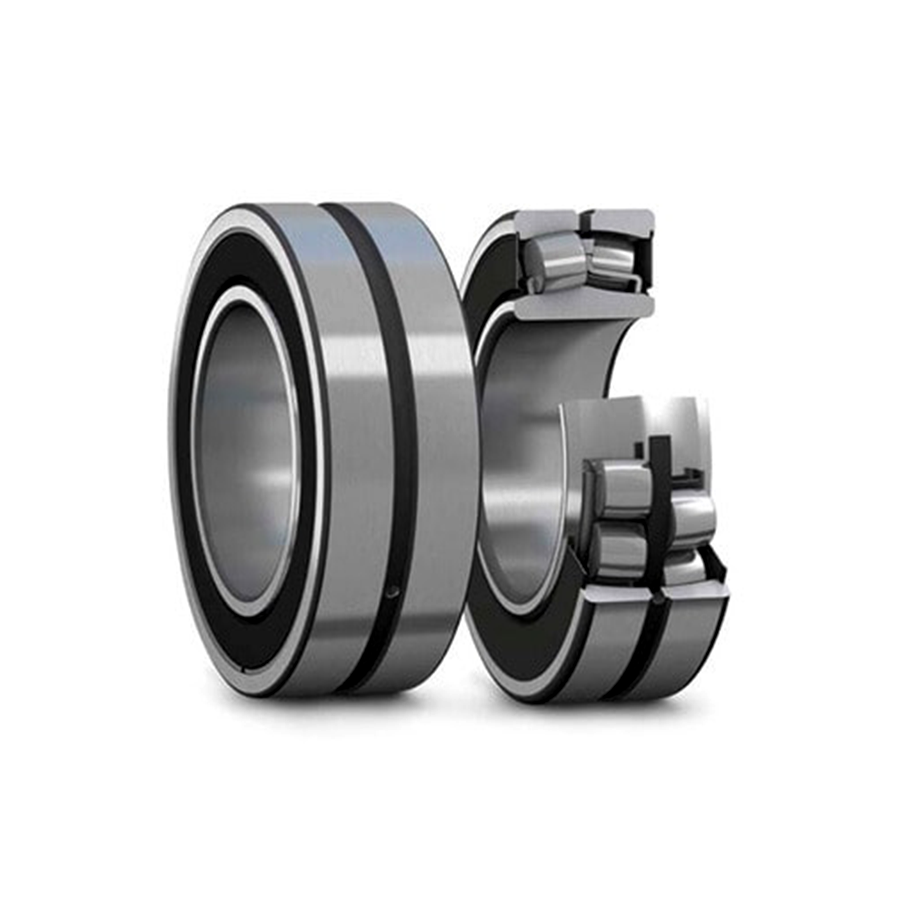
A análise do desgaste do bolsão da gaiola e da pontuação do anel-guia detecta condições operacionais que excedem os limites do projeto. Os rolamentos autocompensadores de rolos acomodam graus específicos de desalinhamento, normalmente entre 1,5 e 2 graus, dependendo da série. Quando as operações excedem esta capacidade permitida devido a eixos tortos ou fundações de assentamento, os rolos inclinam-se agressivamente. Essa inclinação força os roletes contra os bolsões da gaiola, causando grande desgaste e eventual fratura. As classificações de carga dinâmica também desempenham um papel. Cargas excessivas distorcem os anéis do rolamento, transferindo tensões anormais diretamente para a estrutura da gaiola.
Distinguir entre fraturas frágeis e deformação plástica é uma etapa crítica do diagnóstico. Fraturas frágeis da gaiola geralmente resultam de cargas de choque, vibração excessiva ou manuseio inadequado durante a instalação. O metal quebra de forma limpa, sem alongamento significativo. A deformação plástica normalmente resulta de cargas pesadas sustentadas combinadas com falta de lubrificação. O material da gaiola cede, estica e mancha antes de finalmente falhar. A identificação do modo de falha direciona você para ações corretivas mecânicas ou baseadas em lubrificação.
Avaliar os limites operacionais de diferentes materiais de gaiola ajuda a prevenir a recorrência falha na gaiola do rolamento autocompensador de rolos . Cada material oferece vantagens e limitações distintas com base no ambiente operacional.
Aço estampado (EN 10111): Oferece alta resistência e bom desempenho em temperaturas operacionais padrão. É a escolha padrão para aplicações industriais em geral, mas pode sofrer em ambientes de alta vibração.
Latão usinado (ZCuZn40Pb2): Oferece desempenho superior em ambientes de alta vibração ou lubrificação marginal. O material oferece melhores propriedades de deslizamento e atua como superfície de desgaste sacrificial, mas apresenta maior peso e custo mais elevado.
Poliamida (PA66-GF25): Oferece excelentes propriedades de deslizamento, baixo peso e resistência a determinados produtos químicos. No entanto, tem limitações rigorosas de temperatura (normalmente degradando-se acima de 120°C) e pode tornar-se quebradiço em frio extremo.
Inspecione cuidadosamente a graxa residual dentro da unidade selada. Descoloração, endurecimento ou sangramento intenso de óleo indicam que as temperaturas operacionais excederam os limites do lubrificante. Quando a graxa fica preta e dura, o óleo base oxidou ou evaporou, deixando apenas o espessante. A viscosidade inadequada da graxa também causa degradação térmica. A viscosidade do óleo base deve fornecer uma espessura de filme específica para separar os elementos rolantes da pista. Se o óleo base for muito espesso, o rolamento gera calor excessivo através do atrito do fluido. Se for muito fino, o contato metal-metal gera calor através do atrito mecânico.
Reconhecer os primeiros sinais de contato metal-metal evita falhas catastróficas. Procure por micro-lascas, vitrificação ou aparência fosca nos corpos rolantes e nas pistas. A geada parece uma área cinzenta e opaca na zona de carga. Sob um microscópio, revela milhares de microcrateras onde o metal se soldou e se rasgou devido ao colapso do filme. Estas assinaturas indicam uma quebra do filme de lubrificação elastohidrodinâmica. Altas cargas combinadas com baixas RPMs geralmente criam uma fina película lubrificante que não consegue separar adequadamente as superfícies metálicas, exigindo uma mudança para óleos de maior viscosidade ou aditivos de extrema pressão.
Avalie as diferenças de desempenho entre a utilização de graxa padrão abastecida de fábrica e a especificação de lubrificantes personalizados e específicos para cada aplicação. A graxa padrão de complexo de lítio cobre uma ampla gama de condições normais de operação. No entanto, perfis extremos de carga ou velocidade exigem formulações especializadas. A atualização para um óleo de base sintético melhora a resistência à oxidação e amplia a janela de operação térmica. A adição de aditivos de extrema pressão (EP) ou lubrificantes sólidos como dissulfeto de molibdênio protege as pistas durante condições de lubrificação limite. A seleção da química correta do lubrificante influencia diretamente a confiabilidade do equipamento a longo prazo.
Os danos geralmente ocorrem antes que o rolamento entre em operação. Identifique o falso brinelamento, que se apresenta como depressões de desgaste correspondentes ao espaçamento dos rolos. Esse dano resulta de vibração inadequada de trânsito enquanto o rolamento permanece estático em um caminhão ou trem. A corrosão estática ocorre quando os rolamentos são armazenados em ambientes de alta umidade sem embalagem protetora adequada. Inspecionar os rolamentos imediatamente após o recebimento, girá-los periodicamente durante o armazenamento de longo prazo e armazená-los na horizontal em um ambiente climatizado evita essas falhas de pré-instalação.
A montagem inadequada da bucha ou o deslocamento excessivo eliminam a folga radial interna. Os rolamentos autocompensadores de rolos requerem uma folga interna específica para acomodar a expansão térmica durante a operação. Colocar um rolamento com furo cônico muito acima de um munhão cônico expande excessivamente o anel interno. Por exemplo, se você reduzir um rolamento até 10 mícrons de folga residual, a expansão térmica durante a partida eliminará o resto. Isto leva a uma pré-carga catastrófica, fuga térmica prematura, cargas internas excessivas e subsequente falha da gaiola. Você deve medir a redução da folga com precisão durante o processo de montagem.
Mitigar o risco de introdução de partículas estranhas durante a instalação de rolamentos vedados. Mesmo pequenas contaminações durante a montagem comprometem a integridade da vedação. Nunca aplique força de impacto direto no anel externo. Bater no rolamento com um martelo causa microfraturas nas pistas. Essas rachaduras microscópicas se expandem rapidamente sob cargas operacionais, levando a lascas precoces e falhas catastróficas. Sempre use aquecedores por indução ou prensas hidráulicas adequados para montar os rolamentos.
Estabeleça procedimentos de instalação rigorosos e documentados para garantir a confiabilidade básica. Use porcas hidráulicas para obter força de montagem controlada e uniforme em rolamentos grandes. Meça a redução da folga continuamente com calibradores de folga durante o processo de acionamento, seguindo rigorosamente as tabelas de redução do fabricante. Certifique-se de que todas as ferramentas de montagem, eixos, caixas e o ambiente circundante estejam limpos. O treinamento do pessoal de manutenção nesses procedimentos específicos reduz drasticamente a incidência de falhas induzidas pela instalação.
Defina os limites das suas capacidades de inspeção visual. As equipes internas podem identificar facilmente contaminação grave, lascas graves e gaiolas quebradas. Contudo, determinar a decomposição química exata da graxa degradada requer análise laboratorial. A microscopia eletrônica de varredura (MEV) e a espectroscopia de raios X por energia dispersiva (EDS) identificam a composição elementar exata das partículas de desgaste na graxa. Se o EDS detectar partículas de latão, a gaiola está falhando. Se detectar sílica, a vedação falhou. Saber quando escalar a investigação economiza tempo e evita falhas repetidas.
Selecione um parceiro de diagnóstico com base em critérios técnicos específicos. Procure a independência dos fabricantes para garantir relatórios imparciais. Verifique suas certificações ISO para testes de laboratório. Avalie o tempo de resposta, pois o tempo de inatividade prolongado afeta a produção. Mais importante ainda, certifique-se de que eles fornecem relatórios acionáveis. Um bom relatório de diagnóstico não lista apenas os danos; ele fornece recomendações mecânicas ou químicas específicas para resolver a causa raiz, como modificar os ajustes da caixa ou alterar o tipo de espessante de graxa.
Justificar o investimento em terceiros suporte à análise de falhas de rolamentos , comparando o esforço de diagnóstico com o impacto do tempo de inatividade não programado. Substituir repetidamente um rolamento com falha sem abordar a causa raiz esgota os recursos de manutenção, consome peças sobressalentes caras e interrompe a produção. A análise profissional identifica o mecanismo exato da falha, permitindo implementar ações corretivas permanentes. Interromper um ciclo de falha recorrente justifica facilmente a avaliação diagnóstica inicial.
Coloque os rolamentos com defeito em quarentena imediatamente após a remoção para proteger as evidências físicas contra contaminação ambiental ou desmontagem não autorizada.
Preserve amostras de graxa interna em recipientes limpos e herméticos para análise química e avaliação de resíduos de desgaste.
Meça e documente as dimensões do eixo e do alojamento usando micrômetros para descartar ajustes inadequados, irregularidades ou problemas de conicidade.
Implemente protocolos de inspeção padronizados ISO 15243 em todo o seu departamento de manutenção para garantir uma categorização consistente de falhas.
Escale falhas recorrentes em ativos críticos para suporte de diagnóstico especializado para testes laboratoriais metalúrgicos e químicos.
R: A degradação da borda da vedação, procedimentos de lavagem inadequados e a entrada de partículas sólidas que levam ao desgaste abrasivo e a indentações nas pistas são os principais fatores. Quando a vedação falha, a graxa interna fica contaminada, acelerando rapidamente o desgaste.
R: Procure a presença de manchas, transferência de metal nas bolsas da gaiola e descoloração térmica localizada precedendo a fratura ou deformação plástica real. A falta de lubrificação faz com que os roletes se arrastem em vez de rolar, tensionando a gaiola.
R: Sim, as classificações de danos ISO 15243 se aplicam a todos os rolamentos, embora as unidades seladas exijam protocolos de desmontagem específicos e cuidadosos para avaliar com precisão as condições internas sem destruir evidências ou contaminar a amostra de graxa.
R: Os fatores internos costumam ser os culpados, como folga de montagem inadequada, temperaturas operacionais excessivas que degradam a graxa de fábrica ou películas lubrificantes finas causadas por altas cargas e baixas RPMs.
R: O armazenamento ou transporte inadequado pode causar falso brinelamento (depressões de desgaste devido à vibração enquanto está estática) e o impacto direto durante a instalação pode causar microfraturas que se expandem rapidamente sob cargas operacionais.
R: O escalonamento é recomendado para falhas recorrentes em ativos críticos, aplicações críticas de segurança ou quando a inspeção visual não consegue separar definitivamente a fadiga do material da lubrificação marginal.
R: Depende do design. Há uma diferença estrita entre unidades “seladas para toda a vida” e aquelas com recursos de relubrificação. A tentativa de lubrificar uma unidade selada para toda a vida corre o risco de sobrepressurizar e estourar as vedações.