


مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-08-15 اصل: سائٹ


قبل از وقت برداشت کی ناکامی شاذ و نادر ہی مادی تھکاوٹ سے ہوتی ہے۔ فیلڈ ڈیٹا سے پتہ چلتا ہے کہ 80% کروی رولر بیئرنگ کی ناکامیاں چکنا بھوک، ٹھوس آلودگی، اور ضرورت سے زیادہ آپریشنل بوجھ سے پیدا ہوتی ہیں۔ جب مہر بند یونٹ جلد ناکام ہو جاتے ہیں، تو دیکھ بھال کرنے والی ٹیمیں اکثر صرف ریس وے سپلنگ کو دیکھ کر بنیادی وجہ کی غلط تشخیص کرتی ہیں۔ اصل وجہ کا تجزیہ منظم طریقے سے ٹوٹ پھوٹ کا مطالبہ کرتا ہے۔ آپ کو مہر کی سالمیت، پنجرے کی حالت، چکنا کرنے والے مادوں کے انحطاط، اور آپریشنل بوجھ کے درمیان باہمی تعلق کا جائزہ لینا چاہیے۔
رد عمل کی تبدیلی سے فعال اعتبار کی طرف جانے کے لیے ایک منظم انداز کی ضرورت ہوتی ہے۔ مناسب مہر بند کروی رولر بیئرنگ کی ناکامی کا تجزیہ سیل، پنجروں اور چکنا کرنے والے مخصوص نقصانات کے دستخطوں کی تشریح کرنے کا طریقہ بتاتا ہے۔ یہ گائیڈ تشخیصی فریم ورک فراہم کرتا ہے جو اصلاحی اقدامات کا تعین کرنے کے لیے درکار ہے اور اس بات کی نشاندہی کرتا ہے کہ خصوصی تشخیصی معاونت کا کب فائدہ اٹھایا جائے۔
آلودگی ختم ہونے والی تھکاوٹ: مہر بند یونٹوں میں زیادہ تر قبل از وقت ناکامیاں سیل بائی پاس کے ذریعے ہوتی ہیں جس کے نتیجے میں زندگی کے اختتامی سطح کی تھکاوٹ کے بجائے سیل بیئرنگ آلودگی کی ناکامی ہوتی ہے۔
اجزاء کا باہمی انحصار: کروی رولر بیئرنگ کیج کی ناکامی اکثر چکنا کرنے کی بھوک، ضرورت سے زیادہ بوجھ، یا شدید غلط ترتیب کی ایک ثانوی علامت ہوتی ہے، مینوفیکچرنگ کی بنیادی خرابی نہیں۔
آپریشنل بلائنڈ سپاٹ: کم RPM کے ساتھ مل کر زیادہ بوجھ اکثر پتلی فلم کی چکنا کرنے میں ناکامی کا باعث بنتے ہیں جو معیاری لباس کی نقل کرتے ہیں، جس میں محتاط تشخیصی تفریق کی ضرورت ہوتی ہے۔
معیاری تشخیص: ISO 15243 طریقہ کار کا استعمال نقصان کی اقسام کی درجہ بندی کرنے کے لیے ایک معیاری، ثبوت پر مبنی نقطہ نظر کو یقینی بناتا ہے (مثلاً کھرچنے والا لباس، پلاسٹک کی خرابی، تھرمل انحطاط)۔
تزویراتی اضافہ: پیچیدہ یا بار بار آنے والی ناکامیاں میٹالرجیکل اور کیمیکل لیب کی جانچ کے لیے تھرڈ پارٹی بیئرنگ ناکامی تجزیہ سپورٹ کے ساتھ شراکت داری کے ROI کا جواز پیش کرتی ہیں۔
کامیاب ناکامی کے تجزیے کی تعریف کرنے کا مطلب اس سادہ مشاہدے سے آگے بڑھنا ہے جو ایک جزو ٹوٹ جاتا ہے۔ آپ کو درست مکینیکل یا کیمیائی طریقہ کار کی شناخت کرنی چاہیے جس نے نقصان کو شروع کیا۔ عام آغاز کرنے والوں میں تیل کی فلم کی ناکافی موٹائی، غلط ماؤنٹنگ کلیئرنس، یا ضرورت سے زیادہ آپریشنل بوجھ شامل ہیں۔ بنیادی وجہ کی نشاندہی کرنا تکرار کو روکتا ہے اور سامان کے اپ ٹائم کو بڑھاتا ہے۔ ایک کامیاب تجزیہ جسمانی نقصان کے دستخطوں کو پودوں کے فرش پر آپریشنل حالات سے براہ راست جوڑتا ہے۔ اگر آپ آپریٹنگ پیرامیٹرز کو تبدیل کیے بغیر بیئرنگ کو تبدیل کرتے ہیں جس نے اسے تباہ کر دیا ہے، تو آپ صرف اگلی ناکامی پر ٹائمر کو دوبارہ ترتیب دے رہے ہیں۔
بیئرنگ نقصان کی درجہ بندی کرنے کے لیے بین الاقوامی معیار کا استعمال مینٹیننس ٹیموں میں مستقل اصطلاحات کو یقینی بناتا ہے۔ ISO 15243 نقصان کو چھ بنیادی طریقوں میں درجہ بندی کرتا ہے۔ اس معیار کو لاگو کرنے سے موضوعی وضاحتیں ختم ہوجاتی ہیں۔ بیئرنگ کو 'جلا ہوا' کہنے کے بجائے، تکنیکی ماہرین اسے تھرمل انحطاط یا پھسلن بھوک کے نتیجے میں پلاسٹک کی خرابی کے تحت درجہ بندی کرتے ہیں۔ یہ معیاری درجہ بندی تشخیصی عمل کو ہموار کرتی ہے اور قابل اعتماد انجینئرز کو متعدد اثاثوں میں ناکامی کے رجحانات کو درست طریقے سے ٹریک کرنے کی اجازت دیتی ہے۔
ISO 15243 زمرہ |
بصری دستخط |
مہربند یونٹوں میں مشترکہ جڑ کا سبب |
|---|---|---|
تھکاوٹ |
ذیلی سطح کا پھیلنا، ریس ویز پر فلکنگ |
آپریشنل زندگی کا خاتمہ، ضرورت سے زیادہ متحرک بوجھ |
پہننا |
سست، دھندلا ختم، کھرچنے والا اسکورنگ |
سیل بائی پاس، ٹھوس ذرات کا اندراج |
سنکنرن |
زنگ، نقاشی، گہرا داغ |
نمی کا داخل ہونا، گریس کے اضافی اجزاء |
برقی کٹاؤ |
فلوٹنگ، مائیکرو کریٹرنگ، واش بورڈ پیٹرن |
بیئرنگ کے ذریعے گراؤنڈ ہونے والے VFDs سے آوارہ کرنٹ |
پلاسٹک کی اخترتی |
رولر وقفہ کاری سے مماثل انڈینٹیشنز |
جامد اوورلوڈ، غلط تنصیب اثر |
فریکچر |
پھٹے ہوئے حلقے، ٹوٹی ہوئی پنجرے کی سلاخیں۔ |
شدید غلط ترتیب، جھٹکے کا بوجھ، تھرمل بھاگنا |
جدا کرنا شروع ہونے سے پہلے آپ کو ابتدائی میکرو انڈیکیٹرز کی شناخت کرنی چاہیے۔ جسمانی نقصان، جھنجھلاہٹ کے سنکنرن، یا شدید گرمی کی علامات کے لیے بیرونی رہائش کا معائنہ کریں۔ سیل انٹرفیس کو قریب سے دیکھیں۔ سیل کا اخراج یا بھاری چکنائی کا رساو اکثر اندرونی حد سے زیادہ دباؤ کی طرف اشارہ کرتا ہے۔ رولنگ عنصر کی جگہوں پر نکس کی جانچ کریں جو انسٹالیشن کے دوران ہینڈلنگ کی غلطیوں کی نشاندہی کرتے ہیں۔ ان خارجی حالات کی دستاویز کرنا اندرونی ٹوٹ پھوٹ کا سیاق و سباق فراہم کرتا ہے۔ کسی بھی پلر یا ٹارچ کو لگانے سے پہلے بیئرنگ کی تصویریں بالکل اسی طرح لیں جیسے یہ ہاؤسنگ میں بیٹھی ہے۔
ثانوی نقصان سے بچنے کے لیے سیل بند بیرنگ کھولنے کے لیے سخت پروٹوکول کی ضرورت ہوتی ہے۔ انڈینٹیشن کو ماسک کرنا یا اندرونی چکنائی کے نمونے کو آلودہ کرنا تجزیہ کو برباد کر دیتا ہے۔ ثبوت کو محفوظ رکھنے کے لیے ایک سخت نکالنے کی ترتیب پر عمل کریں۔
ہٹانے کے دوران بیرونی گندگی کو بیئرنگ میں گرنے سے روکنے کے لیے ہاؤسنگ اور شافٹ کے بیرونی حصے کو صاف کریں۔
مناسب ہائیڈرولک پلرز کا استعمال کرتے ہوئے بیئرنگ کو نکالیں، کسی بھی براہ راست شعلے کو گرم کرنے سے گریز کریں جو میٹالرجیکل ڈھانچہ کو تبدیل کرتا ہے۔
مہر کے لینڈنگ زون کو کھرچنے سے بچنے کے لیے نان میرنگ پیتل یا پلاسٹک کے چنوں کا استعمال کرتے ہوئے احتیاط سے مہریں نکالیں۔
بقیہ چکنائی کا 10 سے 20 گرام کا نمونہ فوری طور پر جمع کریں اور کیمیائی جانچ کے لیے اسے صاف، مہر بند کنٹینر میں رکھیں۔
اندرونی اجزاء کو معدنی اسپرٹ سے دھوئیں، اس بات کو یقینی بناتے ہوئے کہ کوئی بیرونی ملبہ اسمبلی میں داخل نہ ہو۔
ریس ویز، رولرس، اور پنجرے کا 10x سے 20x میگنیفیکیشن کے تحت ہائی انٹینٹیٹی ڈائریکشنل لائٹنگ کے ساتھ معائنہ کریں۔
مہر کی حالت پوری بیئرنگ اسمبلی کی عمر کا تعین کرتی ہے۔ مہر کے ہونٹوں کے سخت ہونے کی علامات کی نشاندہی کریں، جو عام طور پر آپریٹنگ درجہ حرارت ایلسٹومر کی حد سے زیادہ ہونے کے نتیجے میں ہوتے ہیں۔ معیاری نائٹریل بوٹاڈین ربڑ (این بی آر) ایک دوسرے سے جڑنا اور سخت ہونا شروع کر دیتا ہے جب 100 ° C سے زیادہ درجہ حرارت کے لمبے عرصے تک سامنے آتا ہے۔ یہ کراس لنکنگ لچکدار ایلسٹومر کو ٹوٹنے والے پلاسٹک میں بدل دیتا ہے۔ ایک بار ٹوٹنے کے بعد، ہونٹ اندرونی انگوٹھی کے مائکروسکوپک رن آؤٹ کی پیروی نہیں کر سکتا۔ ایک خلا بنتا ہے، اور آلودگی داخل ہوتی ہے۔ رابطے کے کنارے کے ساتھ تھرمل کریکنگ اور ضرورت سے زیادہ اندرونی دباؤ کی وجہ سے سیل اخراج کو دیکھیں۔
ایک بار جب مہر ناکام ہوجاتی ہے، بیرونی عناصر بیئرنگ گہا میں داخل ہوتے ہیں۔ داخلے کی اقسام کے درمیان فرق درست تشخیص کے لیے ضروری ہے۔ کھرچنے والا لباس پھیکے، دھندلا ریس ویز کے طور پر پیش کرتا ہے جو باریک ذرات کے داخل ہونے سے لیپنگ کمپاؤنڈ کی طرح کام کرتا ہے۔ مثال کے طور پر سلیکا ڈسٹ ریس ویز کو پالش کرتی ہے اور اندرونی کلیئرنس کو ہٹاتی ہے، جس سے رولرس پھسل جاتے ہیں۔ کروی رولرس کے ذریعے بڑے پھنسے ہوئے ملبے کو لپیٹے جانے سے مقامی انڈینٹیشن کا نتیجہ ہوتا ہے۔ نمی کی وجہ سے سنکنرن ریس ویز پر اینچنگ یا زنگ کے نشانات کے طور پر ظاہر ہوتا ہے۔ ان دستخطوں کی صحیح شناخت کرنا اس بات کی تصدیق کرتا ہے۔ مہربند اثر آلودگی کی ناکامی.
مہر کے ڈیزائن کا اندازہ لگانے میں رگڑ اور تحفظ کے درمیان تجارت کو سمجھنا شامل ہے۔ معیاری رابطہ مہریں کم رگڑ پیش کرتی ہیں اور کم گرمی پیدا کرتی ہیں، جو انہیں تیز رفتاری کے لیے موزوں بناتی ہیں۔ تاہم، وہ بھاری ذرات والے ماحول کے خلاف کم تحفظ فراہم کرتے ہیں۔ ہیوی ڈیوٹی ملٹی ہونٹ مہریں شدید آلودگی کے خلاف اعلیٰ تحفظ فراہم کرتی ہیں۔ ٹریڈ آف میں تھرمل جنریشن میں اضافہ اور رفتار کی سخت پابندیاں شامل ہیں۔ آپ کو درخواست کے مخصوص ماحولیاتی خطرات سے مہر کے ڈیزائن سے مماثل ہونا چاہیے۔ سیمنٹ پلانٹ میں کنویئر پللی کو تیز رفتار پیپر مشین رول سے بالکل مختلف سیل پروفائل کی ضرورت ہوتی ہے۔
مشاہدہ کردہ نقصان کی بنیاد پر سیل کے مواد کو کب اپ گریڈ کرنا ہے اس کا تعین کریں۔ اگر تھرمل کریکنگ موجود ہے تو، معیاری NBR سے Fluoroelastomer (FKM) میں اپ گریڈ کریں، جو 200°C تک مسلسل آپریٹنگ درجہ حرارت کو ہینڈل کرتا ہے۔ اگر کھرچنے والے لباس کا غلبہ ہو تو، بیئرنگ سیل تک پہنچنے سے پہلے بنیادی داخلے کو روکنے کے لیے بیرونی ہاؤسنگ مہروں میں ترمیم کرنے پر غور کریں۔ ثانوی فلنگرز، ٹیکونائٹ سیل، یا بھولبلییا کی مہریں شامل کرنا اکثر اندرونی بیئرنگ ڈیزائن کو تبدیل کیے بغیر ضروری رکاوٹ فراہم کرتا ہے۔ بیرونی دفاع کو اپ گریڈ کرنے سے اندرونی مہر بند یونٹ کی زندگی بڑھ جاتی ہے۔
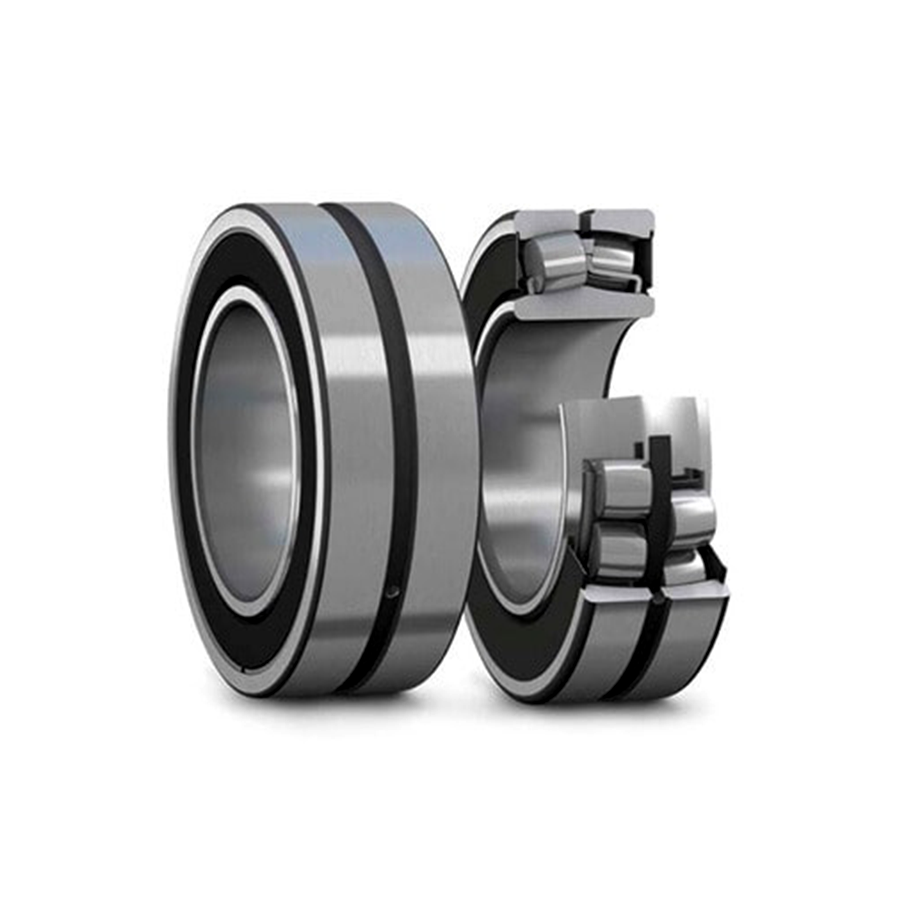
کیج جیب پہننے اور گائیڈ کی انگوٹھی کے اسکورنگ کا تجزیہ کرنے سے آپریشنل حالات کا پتہ چلتا ہے جو ڈیزائن کی حد سے زیادہ ہیں۔ کروی رولر بیرنگ غلط ترتیب کی مخصوص ڈگریوں کو ایڈجسٹ کرتے ہیں، عام طور پر سیریز کے لحاظ سے 1.5 اور 2 ڈگری کے درمیان۔ جب مڑی ہوئی شافٹوں یا فاؤنڈیشنوں کو آباد کرنے کی وجہ سے آپریشنز اس قابل اجازت صلاحیت سے تجاوز کر جاتے ہیں، تو رولر جارحانہ انداز میں جھک جاتے ہیں۔ یہ ترچھا رولرس کو پنجرے کی جیبوں کے خلاف مجبور کرتا ہے، جس سے بھاری لباس اور بالآخر فریکچر ہوتا ہے۔ متحرک لوڈ کی درجہ بندی بھی ایک کردار ادا کرتی ہے۔ ضرورت سے زیادہ بوجھ بیئرنگ رِنگز کو بگاڑ دیتا ہے، غیر معمولی تناؤ کو براہ راست پنجرے کی ساخت میں منتقل کرتا ہے۔
ٹوٹنے والے فریکچر اور پلاسٹک کی خرابی کے درمیان فرق کرنا ایک اہم تشخیصی مرحلہ ہے۔ ٹوٹے ہوئے پنجرے کے فریکچر اکثر جھٹکے کے بوجھ، ضرورت سے زیادہ کمپن، یا تنصیب کے دوران غلط ہینڈلنگ کے نتیجے میں ہوتے ہیں۔ دھات کسی خاص کھینچ کے بغیر صاف طور پر ٹوٹ جاتی ہے۔ پلاسٹک کی خرابی عام طور پر مسلسل بھاری بوجھ کے نتیجے میں چکنا بھوک کے ساتھ مل کر ہوتی ہے۔ آخر کار ناکام ہونے سے پہلے پنجرے کا مواد نکلتا ہے، پھیلتا ہے اور داغ دیتا ہے۔ ناکامی کے موڈ کی شناخت آپ کو مکینیکل یا چکنا کرنے پر مبنی اصلاحی اقدامات کی طرف لے جاتی ہے۔
کیج کے مختلف مواد کی آپریشنل حدود کا اندازہ لگانا بار بار ہونے سے بچتا ہے۔ کروی رولر بیئرنگ کیج کی ناکامی ہر مواد آپریٹنگ ماحول کی بنیاد پر الگ الگ فوائد اور حدود پیش کرتا ہے۔
سٹیمپڈ اسٹیل (EN 10111): اعلی طاقت فراہم کرتا ہے اور معیاری آپریٹنگ درجہ حرارت میں اچھی کارکردگی کا مظاہرہ کرتا ہے۔ یہ عام صنعتی ایپلی کیشنز کے لیے پہلے سے طے شدہ انتخاب ہے لیکن ہائی وائبریشن والے ماحول میں اس کا شکار ہو سکتے ہیں۔
مشینی پیتل (ZCuZn40Pb2): اعلی وائبریشن یا معمولی چکنا کرنے والے ماحول میں اعلیٰ کارکردگی فراہم کرتا ہے۔ یہ مواد بہتر سلائیڈنگ خصوصیات پیش کرتا ہے اور قربانی کے لباس کی سطح کے طور پر کام کرتا ہے، لیکن یہ زیادہ وزن اور زیادہ قیمت کے ساتھ آتا ہے۔
پولیامائیڈ (PA66-GF25): بہترین سلائیڈنگ خصوصیات، کم وزن اور بعض کیمیکلز کے خلاف مزاحمت پیش کرتا ہے۔ تاہم، اس میں درجہ حرارت کی سخت پابندیاں ہیں (عام طور پر 120 ° C سے اوپر گرتی ہیں) اور شدید سردی میں ٹوٹ پھوٹ کا شکار ہو سکتی ہے۔
مہر بند یونٹ کے اندر بقایا چکنائی کا بغور معائنہ کریں۔ رنگت، سختی، یا تیل کا شدید خون بہنا اس بات کی نشاندہی کرتا ہے کہ آپریٹنگ درجہ حرارت چکنا کرنے والے کی حد سے تجاوز کر گیا ہے۔ جب چکنائی سیاہ اور سخت ہو جاتی ہے، تو بیس تیل آکسائڈائز ہو جاتا ہے یا بخارات بن جاتا ہے، جس سے صرف گاڑھا رہ جاتا ہے۔ غیر مناسب چکنائی viscosity بھی تھرمل انحطاط کا سبب بنتی ہے۔ رولنگ عناصر کو ریس وے سے الگ کرنے کے لیے بیس آئل کی واسکاسیٹی کو ایک مخصوص فلم کی موٹائی فراہم کرنی چاہیے۔ اگر بیس آئل بہت گاڑھا ہے، تو بیئرنگ سیال رگڑ کے ذریعے اضافی گرمی پیدا کرتا ہے۔ اگر یہ بہت پتلا ہے تو، دھات سے دھات کا رابطہ مکینیکل رگڑ کے ذریعے حرارت پیدا کرتا ہے۔
دھات سے دھات کے رابطے کی ابتدائی علامات کو پہچاننا تباہ کن ناکامی کو روکتا ہے۔ رولنگ عناصر اور ریس ویز پر مائیکرو اسپلنگ، گلیزنگ، یا فرسٹڈ شکل تلاش کریں۔ فراسٹنگ لوڈ زون پر سرمئی، مدھم جگہ کی طرح دکھائی دیتی ہے۔ ایک خوردبین کے نیچے، یہ ہزاروں مائیکرو کریٹرز کو ظاہر کرتا ہے جہاں دھات کو ویلڈ کیا جاتا ہے اور فلم کے گرنے کی وجہ سے پھٹ جاتا ہے۔ یہ دستخط elastohydrodynamic lubrication فلم کے ٹوٹنے کی نشاندہی کرتے ہیں۔ کم RPM کے ساتھ مل کر زیادہ بوجھ اکثر ایک پتلی چکنی فلم بناتی ہے جو دھات کی سطحوں کو مناسب طریقے سے الگ کرنے میں ناکام رہتی ہے، جس کے لیے زیادہ چپکنے والے تیلوں یا انتہائی دباؤ والے اضافے کی ضرورت ہوتی ہے۔
فیکٹری سے بھری معیاری چکنائی بمقابلہ کسٹم، ایپلیکیشن کے لیے مخصوص چکنا کرنے والے مادوں کے استعمال کے درمیان کارکردگی کے فرق کا اندازہ لگائیں۔ معیاری لتیم پیچیدہ چکنائی عام آپریٹنگ حالات کی ایک وسیع رینج کا احاطہ کرتی ہے۔ تاہم، انتہائی بوجھ یا اسپیڈ پروفائلز خصوصی فارمولیشنز کا مطالبہ کرتے ہیں۔ مصنوعی بیس آئل میں اپ گریڈ کرنے سے آکسیڈیشن مزاحمت بہتر ہوتی ہے اور تھرمل آپریٹنگ ونڈو میں توسیع ہوتی ہے۔ انتہائی دباؤ (EP) اضافی یا ٹھوس چکنا کرنے والے مادوں جیسے مولبڈینم ڈسلفائیڈ کو شامل کرنا باؤنڈری چکنا کرنے کے حالات کے دوران ریس ویز کی حفاظت کرتا ہے۔ صحیح چکنا کرنے والے کیمسٹری کا انتخاب آلات کی طویل مدتی اعتبار کو براہ راست متاثر کرتا ہے۔
نقصان اکثر بیئرنگ کے آپریشن کو دیکھنے سے پہلے ہوتا ہے۔ جھوٹے برائنلنگ کی شناخت کریں، جو رولر سپیسنگ کے ساتھ ملتے ہوئے پہننے کے دباؤ کے طور پر پیش کرتا ہے۔ یہ نقصان غلط ٹرانزٹ وائبریشن کے نتیجے میں ہوتا ہے جب کہ بیئرنگ ٹرک یا ٹرین پر جامد ہوتا ہے۔ جامد سنکنرن اس وقت ہوتا ہے جب بیرنگ کو مناسب حفاظتی پیکیجنگ کے بغیر زیادہ نمی والے ماحول میں محفوظ کیا جاتا ہے۔ وصولی کے فوراً بعد بیرنگ کا معائنہ کرنا، انہیں طویل مدتی اسٹوریج کے دوران وقتاً فوقتاً گھومنا، اور انہیں موسمیاتی کنٹرول والے ماحول میں فلیٹ ذخیرہ کرنا پہلے سے انسٹالیشن کی ناکامیوں کو روکتا ہے۔
غیر مناسب آستین چڑھانا یا ضرورت سے زیادہ ڈرائیو اپ اندرونی ریڈیل کلیئرنس کو ختم کرتا ہے۔ کروی رولر بیرنگ کو آپریشن کے دوران تھرمل توسیع کو ایڈجسٹ کرنے کے لیے مخصوص اندرونی کلیئرنس کی ضرورت ہوتی ہے۔ ٹیپرڈ بور کے ساتھ بیئرنگ کو بہت دور تک چلانے سے ٹیپرڈ جرنل اندرونی انگوٹھی کو بہت زیادہ پھیلا دیتا ہے۔ مثال کے طور پر، اگر آپ بقایا کلیئرنس کے 10 مائیکرون تک بیئرنگ چلاتے ہیں، تو آغاز کے دوران تھرمل توسیع باقی کو ختم کر دے گی۔ یہ تباہ کن پری لوڈ، وقت سے پہلے تھرمل بھاگنا، ضرورت سے زیادہ اندرونی بوجھ، اور بعد میں پنجرے کی ناکامی کا باعث بنتا ہے۔ آپ کو بڑھتے ہوئے عمل کے دوران کلیئرنس میں کمی کو درست طریقے سے ناپنا چاہیے۔
مہربند بیرنگ کی تنصیب کے دوران غیر ملکی ذرات کے داخل ہونے کے خطرے کو کم کریں۔ بڑھتے ہوئے دوران معمولی آلودگی بھی مہر کی سالمیت کو نقصان پہنچاتی ہے۔ بیرونی انگوٹی پر کبھی بھی براہ راست اثر قوت کا اطلاق نہ کریں۔ بیئرنگ کو ہتھوڑے سے مارنے سے ریس ویز میں مائیکرو فریکچر ہو جاتے ہیں۔ یہ خوردبین شگاف آپریشنل بوجھ کے تحت تیزی سے پھیلتے ہیں، جس کے نتیجے میں جلد پھیلنا اور تباہ کن ناکامی ہوتی ہے۔ بیرنگ لگانے کے لیے ہمیشہ مناسب انڈکشن ہیٹر یا ہائیڈرولک پریس استعمال کریں۔
بنیادی اعتبار کو یقینی بنانے کے لیے سخت، دستاویزی تنصیب کے طریقہ کار کو قائم کریں۔ ہائیڈرولک گری دار میوے کو کنٹرول کرنے کے لیے استعمال کریں، یہاں تک کہ بڑے بیرنگز پر بھی بڑھتے ہوئے قوت۔ مینوفیکچرر کے کمی چارٹ پر سختی سے عمل کرتے ہوئے ڈرائیو اپ کے عمل کے دوران فیلر گیجز کے ساتھ مسلسل کلیئرنس میں کمی کی پیمائش کریں۔ اس بات کو یقینی بنائیں کہ تمام بڑھتے ہوئے اوزار، شافٹ، ہاؤسنگ اور ارد گرد کا ماحول صاف ہے۔ ان مخصوص طریقہ کار پر دیکھ بھال کے عملے کو تربیت دینا تنصیب کی حوصلہ افزائی کی ناکامیوں کے واقعات کو کافی حد تک کم کرتا ہے۔
اپنی بصری معائنہ کی صلاحیتوں کی حدود کی وضاحت کریں۔ اندرون ملک ٹیمیں آسانی سے مجموعی آلودگی، شدید پھیلاؤ، اور ٹوٹے ہوئے پنجروں کی شناخت کر سکتی ہیں۔ تاہم، انحطاط شدہ چکنائی کی صحیح کیمیائی خرابی کا تعین کرنے کے لیے لیبارٹری تجزیہ کی ضرورت ہوتی ہے۔ اسکیننگ الیکٹران مائیکروسکوپی (SEM) اور انرجی ڈسپرسیو ایکس رے سپیکٹروسکوپی (EDS) چکنائی میں پہننے والے ذرات کی صحیح عنصری ساخت کی نشاندہی کرتی ہے۔ اگر EDS پیتل کے ذرات کا پتہ لگاتا ہے، تو پنجرا ناکام ہو رہا ہے۔ اگر یہ سلیکا کا پتہ لگاتا ہے تو، مہر ناکام ہوگئی. یہ جاننا کہ تفتیش کو کب بڑھانا ہے وقت بچاتا ہے اور بار بار ہونے والی ناکامیوں کو روکتا ہے۔
مخصوص تکنیکی معیار کی بنیاد پر ایک تشخیصی پارٹنر منتخب کریں۔ غیر جانبدارانہ رپورٹنگ کو یقینی بنانے کے لیے مینوفیکچررز سے آزادی تلاش کریں۔ لیبارٹری ٹیسٹنگ کے لیے ان کے آئی ایس او سرٹیفیکیشن کی تصدیق کریں۔ ان کے ٹرناراؤنڈ ٹائم کا اندازہ لگائیں، کیونکہ توسیع شدہ ڈاؤن ٹائم پیداوار کو متاثر کرتا ہے۔ سب سے اہم بات، یقینی بنائیں کہ وہ قابل عمل رپورٹنگ فراہم کرتے ہیں۔ ایک اچھی تشخیصی رپورٹ صرف نقصانات کی فہرست نہیں رکھتی۔ یہ بنیادی وجہ کو حل کرنے کے لیے مخصوص مکینیکل یا کیمیائی سفارشات فراہم کرتا ہے، جیسے کہ ہاؤسنگ فٹ میں ترمیم کرنا یا چکنائی کی موٹی کرنے والی قسم کو تبدیل کرنا۔
تیسرے فریق میں سرمایہ کاری کا جواز پیش کریں۔ ناکامی کے تجزیہ کی حمایت ۔ غیر طے شدہ ڈاؤن ٹائم کے اثرات کے خلاف تشخیصی کوششوں کا موازنہ کرکے ایک ناکام بیئرنگ کو بار بار تبدیل کرنے سے بنیادی وجہ کو حل کیے بغیر دیکھ بھال کے وسائل ختم ہوجاتے ہیں، مہنگے اسپیئر پارٹس استعمال ہوتے ہیں اور پیداوار رک جاتی ہے۔ پیشہ ورانہ تجزیہ درست ناکامی کے طریقہ کار کی نشاندہی کرتا ہے، جو آپ کو مستقل اصلاحی اقدامات کو نافذ کرنے کی اجازت دیتا ہے۔ بار بار چلنے والے ناکامی کے چکر کو روکنا آسانی سے ابتدائی تشخیصی تشخیص کا جواز پیش کرتا ہے۔
جسمانی شواہد کو ماحولیاتی آلودگی یا غیر مجاز بے ترکیبی سے بچانے کے لیے فوری طور پر ہٹانے کے بعد قرنطینہ میں ناکام بیرنگ۔
اندرونی چکنائی کے نمونوں کو کیمیاوی تجزیہ کے لیے صاف، ہوا سے بند کنٹینرز میں محفوظ کریں اور ملبے کی تشخیص کے لیے پہنیں۔
مائیکرو میٹر کا استعمال کرتے ہوئے شافٹ اور ہاؤسنگ کے طول و عرض کی پیمائش اور دستاویز کریں تاکہ غلط فٹ، باہر سے گول پن، یا ٹیپر کے مسائل کو مسترد کیا جا سکے۔
مسلسل ناکامی کی درجہ بندی کو یقینی بنانے کے لیے اپنے مینٹیننس ڈیپارٹمنٹ میں معیاری ISO 15243 معائنہ پروٹوکول کو لاگو کریں۔
اہم اثاثوں پر بار بار آنے والی ناکامیوں کو میٹالرجیکل اور کیمیکل لیبارٹری ٹیسٹنگ کے لیے خصوصی تشخیصی معاونت تک بڑھانا۔
A: ہونٹوں کو سیل کرنا، دھونے کا نامناسب طریقہ کار، اور ٹھوس ذرات کا داخل ہونا جس کے نتیجے میں کھرچنے والے لباس اور ریس وے انڈینٹیشنز بنیادی محرک ہیں۔ جب مہر ناکام ہو جاتی ہے تو، اندرونی چکنائی آلودہ ہو جاتی ہے، تیزی سے لباس کو تیز کرتا ہے۔
A: کیج کی جیبوں پر گندگی، دھات کی منتقلی، اور اصل فریکچر یا پلاسٹک کی خرابی سے پہلے مقامی تھرمل رنگت کی موجودگی کو دیکھیں۔ پھسلن کی بھوک کی وجہ سے رولرس کو رول کرنے کی بجائے گھسیٹنے کا سبب بنتا ہے، جس سے پنجرے پر دباؤ پڑتا ہے۔
A: جی ہاں، ISO 15243 نقصان کی درجہ بندی تمام رولنگ بیرنگز پر لاگو ہوتی ہے، حالانکہ سیل شدہ یونٹس کو ثبوت کو تباہ کیے بغیر یا چکنائی کے نمونے کو آلودہ کیے بغیر اندرونی حالات کا درست اندازہ لگانے کے لیے مخصوص، محتاط ٹیر ڈاؤن پروٹوکول کی ضرورت ہوتی ہے۔
A: اندرونی عوامل کو اکثر ذمہ دار ٹھہرایا جاتا ہے، جیسے کہ غلط ماؤنٹنگ کلیئرنس، ضرورت سے زیادہ آپریٹنگ درجہ حرارت فیکٹری کی چکنائی کو کم کرتا ہے، یا زیادہ بوجھ اور کم RPM کی وجہ سے پتلی چکنی فلمیں۔
A: غلط اسٹوریج یا ٹرانزٹ غلط برائنلنگ کا سبب بن سکتا ہے (جامد رہتے ہوئے کمپن سے افسردگی پہننا)، اور تنصیب کے دوران براہ راست اثر مائیکرو فریکچر کا سبب بن سکتا ہے جو آپریشنل بوجھ کے تحت تیزی سے پھیلتے ہیں۔
A: اہم اثاثوں، حفاظت کے لیے اہم ایپلی کیشنز، یا جب بصری معائنہ مادی کی تھکاوٹ کو معمولی چکنا کرنے سے قطعی طور پر الگ نہیں کر سکتا تو بار بار آنے والی ناکامیوں کے لیے بڑھنے کی سفارش کی جاتی ہے۔
A: یہ ڈیزائن پر منحصر ہے۔ 'زندگی کے لیے مہر' یونٹس اور ریبریکیشن فیچرز کے درمیان سخت فرق ہے۔ زندگی کے لیے مہر بند یونٹ کو چکنائی دینے کی کوشش کرنے سے مہروں کو زیادہ دباؤ اور اڑانے کا خطرہ ہوتا ہے۔