


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 15-08-2026 Nguồn gốc: Địa điểm


Vòng bi bị hỏng sớm hiếm khi xuất phát từ sự mỏi của vật liệu. Dữ liệu hiện trường cho thấy có tới 80% lỗi vòng bi tang trống bắt nguồn từ việc thiếu bôi trơn, nhiễm bẩn chất rắn và tải trọng vận hành quá mức. Khi các thiết bị bịt kín bị hỏng sớm, các đội bảo trì thường xuyên chẩn đoán sai nguyên nhân gốc rễ bằng cách chỉ nhìn vào sự nứt vỡ của đường đua. Phân tích nguyên nhân gốc rễ thực sự đòi hỏi phải phân tích một cách có hệ thống. Bạn phải đánh giá mối quan hệ phụ thuộc lẫn nhau giữa tính nguyên vẹn của phốt, tình trạng vòng cách, sự xuống cấp của chất bôi trơn và tải trọng vận hành.
Việc chuyển từ thay thế phản ứng sang độ tin cậy chủ động đòi hỏi một cách tiếp cận có cấu trúc. Thích hợp Phân tích lỗi vòng bi tang trống hình cầu bịt kín phân tích cách giải thích các dấu hiệu hư hỏng cụ thể trên các vòng đệm, lồng và bôi trơn. Hướng dẫn này cung cấp khung chẩn đoán cần thiết để xác định hành động khắc phục và xác định thời điểm tận dụng hỗ trợ chẩn đoán chuyên biệt.
Sự ô nhiễm vượt quá sự mệt mỏi: Hầu hết các hỏng hóc sớm trong các bộ phận kín là do bỏ qua vòng đệm dẫn đến hư hỏng ô nhiễm vòng bi bịt kín, thay vì độ mỏi dưới bề mặt khi hết tuổi thọ.
Sự phụ thuộc lẫn nhau của các thành phần: Hỏng lồng ổ lăn hình cầu thường là triệu chứng thứ cấp của tình trạng thiếu bôi trơn, tải quá mức hoặc sai lệch nghiêm trọng, chứ không phải là lỗi sản xuất chính.
Điểm mù khi vận hành: Tải trọng cao kết hợp với tốc độ RPM thấp thường gây ra lỗi bôi trơn màng mỏng giống như độ mòn tiêu chuẩn, đòi hỏi phải phân biệt chẩn đoán cẩn thận.
Đánh giá được tiêu chuẩn hóa: Việc sử dụng các phương pháp ISO 15243 đảm bảo cách tiếp cận được tiêu chuẩn hóa, dựa trên bằng chứng để phân loại các loại hư hỏng (ví dụ: mài mòn, biến dạng dẻo, suy thoái nhiệt).
Nâng cao chiến lược: Các lỗi phức tạp hoặc định kỳ chứng minh ROI của việc hợp tác với bộ phận hỗ trợ phân tích lỗi vòng bi của bên thứ ba để tiến hành đánh giá phòng thí nghiệm luyện kim và hóa học.
Xác định phân tích lỗi thành công có nghĩa là vượt ra ngoài quan sát đơn giản rằng một bộ phận bị hỏng. Bạn phải xác định chính xác cơ chế cơ học hoặc hóa học đã gây ra hư hỏng. Những nguyên nhân khởi đầu phổ biến bao gồm độ dày màng dầu không đủ, khe hở lắp đặt không chính xác hoặc tải vận hành quá mức. Xác định nguyên nhân gốc rễ sẽ ngăn ngừa tái phát và kéo dài thời gian hoạt động của thiết bị. Một phân tích thành công sẽ liên kết trực tiếp các dấu hiệu hư hỏng vật chất với các điều kiện vận hành trên sàn nhà máy. Nếu bạn thay thế một ổ trục mà không thay đổi các thông số vận hành đã phá hủy nó, thì bạn chỉ cần đặt lại bộ đếm thời gian cho lần hỏng hóc tiếp theo.
Việc sử dụng tiêu chuẩn quốc tế để phân loại hư hỏng vòng bi đảm bảo thuật ngữ nhất quán giữa các nhóm bảo trì. ISO 15243 phân loại thiệt hại thành sáu loại chính. Việc áp dụng tiêu chuẩn này sẽ loại bỏ những mô tả mang tính chủ quan. Thay vì gọi ổ trục là 'bị cháy', các kỹ thuật viên phân loại nó theo mức độ suy giảm nhiệt hoặc biến dạng dẻo do thiếu dầu bôi trơn. Phân loại được tiêu chuẩn hóa này hợp lý hóa quy trình chẩn đoán và cho phép các kỹ sư về độ tin cậy theo dõi xu hướng lỗi một cách chính xác trên nhiều tài sản.
Danh mục ISO 15243 |
Chữ ký trực quan |
Nguyên nhân gốc rễ phổ biến ở các đơn vị kín |
|---|---|---|
Mệt mỏi |
Sự nứt vỡ dưới bề mặt, bong tróc trên mương |
Hết tuổi thọ hoạt động, tải động quá mức |
Mặc |
Kết thúc xỉn màu, mờ, mài mòn |
Bỏ qua con dấu, xâm nhập hạt rắn |
Ăn mòn |
Rỉ sét, khắc, nhuộm màu tối |
Độ ẩm xâm nhập, chất phụ gia dầu mỡ bị biến chất |
Xói mòn điện |
Các mẫu rãnh, lỗ vi mô, tấm rửa |
Dòng điện đi lạc từ VFD nối đất qua ổ trục |
Biến dạng nhựa |
Vết lõm phù hợp với khoảng cách con lăn |
Quá tải tĩnh, tác động lắp đặt không đúng cách |
gãy xương |
Nứt vòng, gãy thanh lồng |
Độ lệch nghiêm trọng, tải sốc, thoát nhiệt |
Bạn phải xác định sớm các chỉ báo vĩ mô trước khi bắt đầu tháo gỡ. Kiểm tra vỏ bên ngoài xem có hư hỏng vật lý, ăn mòn đáng lo ngại hoặc dấu hiệu của nhiệt độ quá cao không. Nhìn kỹ vào các giao diện con dấu. Việc ép đùn hoặc rò rỉ dầu mỡ nặng thường dẫn đến áp suất quá cao bên trong. Kiểm tra các vết khía trên khoảng cách của con lăn để biết lỗi xử lý trong quá trình lắp đặt. Việc ghi lại các điều kiện bên ngoài này cung cấp bối cảnh cho việc phân tích nội bộ. Chụp ảnh ổ trục chính xác như khi nó nằm trong vỏ trước khi bạn áp dụng bất kỳ dụng cụ kéo hoặc mỏ cắt nào.
Việc mở vòng bi kín đòi hỏi các quy trình nghiêm ngặt để tránh gây ra hư hỏng thứ cấp. Việc che giấu các vết lõm hoặc làm nhiễm bẩn mẫu dầu mỡ bên trong sẽ làm hỏng kết quả phân tích. Thực hiện theo một trình tự trích xuất cứng nhắc để bảo vệ bằng chứng.
Làm sạch bên ngoài vỏ và trục để tránh bụi bẩn bên ngoài rơi vào ổ trục trong quá trình tháo.
Tháo ổ trục bằng dụng cụ kéo thủy lực thích hợp, tránh đốt nóng trực tiếp bằng ngọn lửa làm thay đổi cấu trúc luyện kim.
Cẩn thận cạy các con dấu bằng cách sử dụng những chiếc cuốc bằng đồng hoặc nhựa không có vết xước để tránh làm trầy xước vùng hạ cánh của con dấu.
Lấy ngay 10 đến 20 gam mẫu dầu mỡ còn sót lại và cho vào hộp sạch, kín để đánh giá hóa học.
Rửa các bộ phận bên trong bằng cồn khoáng, đảm bảo không có mảnh vụn bên ngoài nào lọt vào bộ phận lắp ráp.
Kiểm tra mương, con lăn và lồng với độ phóng đại từ 10x đến 20x bằng ánh sáng định hướng cường độ cao.
Tình trạng bịt kín quyết định tuổi thọ của toàn bộ cụm vòng bi. Xác định các dấu hiệu cứng của môi bịt kín, thường xảy ra do nhiệt độ vận hành vượt quá giới hạn của chất đàn hồi. Cao su Nitrile Butadiene tiêu chuẩn (NBR) bắt đầu liên kết chéo và cứng lại khi tiếp xúc với nhiệt độ trên 100°C trong thời gian dài. Liên kết ngang này biến chất đàn hồi linh hoạt thành một loại nhựa giòn. Một khi đã giòn, môi không thể theo dòng chảy cực nhỏ của vòng trong. Một khoảng trống hình thành và ô nhiễm xâm nhập. Tìm vết nứt nhiệt dọc theo cạnh tiếp xúc và sự đùn ra ngoài do áp suất bên trong quá cao.
Khi vòng đệm bị hỏng, các bộ phận bên ngoài sẽ đi vào khoang ổ trục. Việc phân biệt giữa các loại xâm nhập là cần thiết để chẩn đoán chính xác. Sự mài mòn biểu hiện dưới dạng các đường mương xỉn màu, mờ do sự xâm nhập của các hạt mịn hoạt động giống như một hợp chất mài mòn. Ví dụ, bụi silic đánh bóng các rãnh lăn và loại bỏ khe hở bên trong, khiến các con lăn bị trượt. Các vết lõm cục bộ là do các mảnh vụn lớn bị mắc kẹt bị các con lăn hình cầu lăn qua. Ăn mòn do độ ẩm gây ra xuất hiện dưới dạng vết ăn mòn hoặc vết rỉ sét trên mương. Việc xác định đúng các chữ ký này xác nhận một lỗi ô nhiễm vòng bi kín.
Việc đánh giá thiết kế vòng đệm liên quan đến việc hiểu được sự cân bằng giữa ma sát và khả năng bảo vệ. Phớt tiếp xúc tiêu chuẩn có độ ma sát thấp hơn và tạo ra ít nhiệt hơn, khiến chúng phù hợp với tốc độ cao hơn. Tuy nhiên, chúng cung cấp khả năng bảo vệ thấp hơn trước môi trường hạt nặng. Phớt nhiều môi công suất cao mang lại khả năng bảo vệ vượt trội chống lại sự nhiễm bẩn nghiêm trọng. Sự đánh đổi bao gồm tăng khả năng sinh nhiệt và hạn chế tốc độ nghiêm ngặt. Bạn phải kết hợp thiết kế con dấu với các mối nguy hiểm môi trường cụ thể của ứng dụng. Ròng rọc băng tải trong nhà máy xi măng đòi hỏi cấu hình con dấu rất khác so với cuộn máy giấy tốc độ cao.
Xác định thời điểm nâng cấp vật liệu bịt kín dựa trên những hư hỏng được quan sát. Nếu xuất hiện vết nứt do nhiệt, hãy nâng cấp từ NBR tiêu chuẩn lên Fluoroelastomer (FKM), loại có thể xử lý nhiệt độ hoạt động liên tục lên tới 200°C. Nếu mài mòn chiếm ưu thế, hãy xem xét sửa đổi các vòng đệm bên ngoài của vỏ để ngăn chặn sự xâm nhập chính trước khi nó chạm tới vòng đệm ổ trục. Việc bổ sung thêm các đệm lót thứ cấp, vòng đệm taconite hoặc vòng đệm mê cung thường mang lại lớp chắn cần thiết mà không làm thay đổi thiết kế ổ trục bên trong. Nâng cấp lớp bảo vệ bên ngoài giúp kéo dài tuổi thọ của bộ phận kín bên trong.
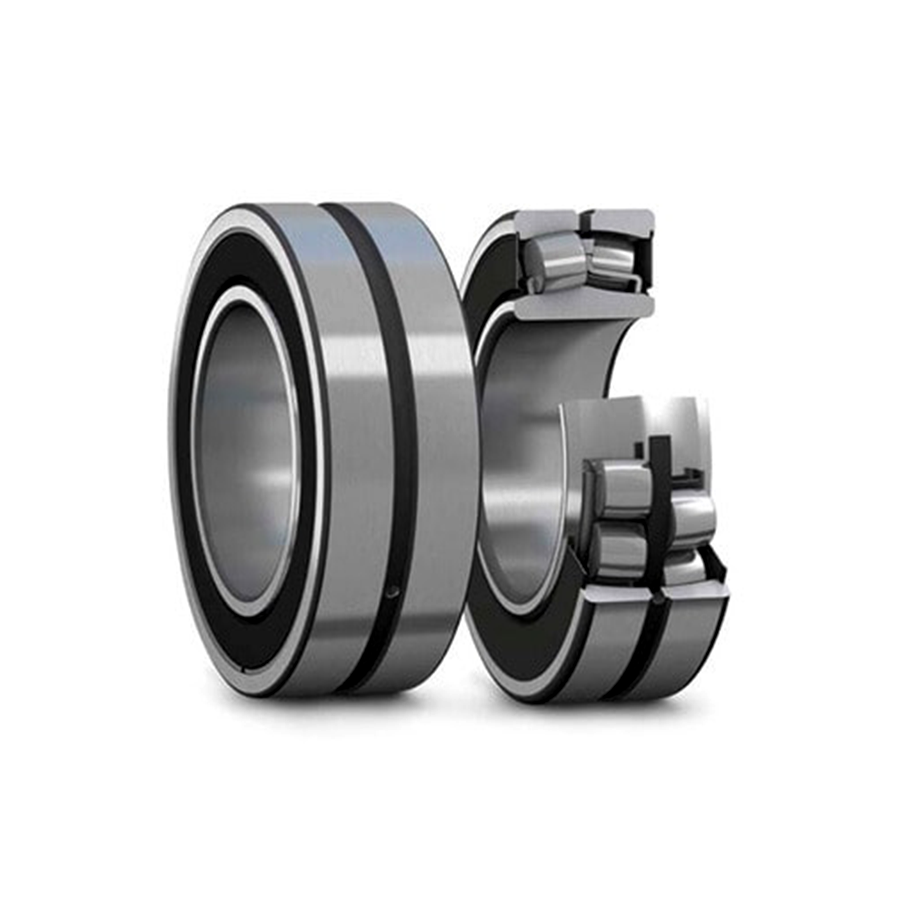
Phân tích độ mòn của túi lồng và tính điểm vòng dẫn hướng để phát hiện các điều kiện vận hành vượt quá giới hạn thiết kế. Vòng bi tang trống có khả năng điều chỉnh độ lệch cụ thể, thường là từ 1,5 đến 2 độ tùy theo dòng sản phẩm. Khi hoạt động vượt quá khả năng cho phép này do trục bị cong hoặc nền móng bị lún, các con lăn sẽ bị lệch mạnh. Sự lệch này ép các con lăn vào các túi lồng, gây ra sự mài mòn nặng và cuối cùng là gãy xương. Xếp hạng tải động cũng đóng một vai trò. Tải trọng quá mức làm biến dạng các vòng ổ trục, truyền ứng suất bất thường trực tiếp tới cấu trúc lồng.
Phân biệt giữa gãy xương giòn và biến dạng dẻo là một bước chẩn đoán quan trọng. Các vết nứt của lồng dễ vỡ thường do tải va đập, rung quá mức hoặc xử lý không đúng cách trong quá trình lắp đặt. Kim loại vỡ ra một cách sạch sẽ mà không bị giãn ra đáng kể. Biến dạng dẻo thường là kết quả của tải nặng kéo dài kết hợp với việc thiếu bôi trơn. Vật liệu lồng bị chảy xệ, giãn ra và bị ố trước khi hỏng. Việc xác định chế độ lỗi sẽ hướng bạn tới các hành động khắc phục dựa trên cơ học hoặc bôi trơn.
Đánh giá giới hạn hoạt động của các vật liệu lồng khác nhau giúp ngăn ngừa tái diễn hỏng lồng ổ lăn hình cầu . Mỗi vật liệu đều có những ưu điểm và hạn chế riêng biệt dựa trên môi trường hoạt động.
Thép dập (EN 10111): Cung cấp cường độ cao và hoạt động tốt ở nhiệt độ vận hành tiêu chuẩn. Đây là lựa chọn mặc định cho các ứng dụng công nghiệp nói chung nhưng có thể phải chịu đựng trong môi trường có độ rung cao.
Đồng thau gia công (ZCuZn40Pb2): Mang lại hiệu suất vượt trội trong môi trường bôi trơn biên hoặc có độ rung cao. Vật liệu này mang lại đặc tính trượt tốt hơn và hoạt động như một bề mặt mài mòn hy sinh, nhưng có trọng lượng nặng hơn và giá thành cao hơn.
Polyamide (PA66-GF25): Cung cấp đặc tính trượt tuyệt vời, trọng lượng nhẹ và khả năng chống lại một số hóa chất. Tuy nhiên, nó có những giới hạn nghiêm ngặt về nhiệt độ (thường xuống cấp trên 120°C) và có thể trở nên giòn khi cực lạnh.
Kiểm tra cẩn thận lượng mỡ còn sót lại trong bộ phận kín. Sự đổi màu, cứng lại hoặc chảy dầu nghiêm trọng cho thấy nhiệt độ vận hành vượt quá giới hạn của chất bôi trơn. Khi dầu mỡ chuyển sang màu đen và cứng, dầu gốc đã bị oxy hóa hoặc bay hơi, chỉ còn lại chất làm đặc. Độ nhớt của dầu mỡ không đúng cũng gây ra sự suy giảm nhiệt. Độ nhớt của dầu gốc phải cung cấp độ dày màng cụ thể để tách các bộ phận lăn ra khỏi mương. Nếu dầu gốc quá đặc, ổ trục sẽ tạo ra nhiệt dư thừa do ma sát chất lỏng. Nếu nó quá mỏng, tiếp xúc giữa kim loại với kim loại sẽ tạo ra nhiệt thông qua ma sát cơ học.
Nhận biết sớm các dấu hiệu tiếp xúc giữa kim loại với kim loại sẽ ngăn ngừa sự hư hỏng nghiêm trọng. Tìm kiếm các vết nứt nhỏ, lớp kính hoặc bề mặt mờ trên các bộ phận lăn và mương. Lớp phủ mờ trông giống như một vùng màu xám, xỉn màu trên vùng chịu tải. Dưới kính hiển vi, nó cho thấy hàng nghìn miệng hố siêu nhỏ nơi kim loại bị hàn và xé ra do màng bị xẹp. Những dấu hiệu này cho thấy màng bôi trơn đàn hồi thủy động đã bị hỏng. Tải trọng cao kết hợp với RPM thấp thường tạo ra màng bôi trơn mỏng không thể tách rời các bề mặt kim loại một cách thỏa đáng, đòi hỏi phải chuyển sang loại dầu có độ nhớt cao hơn hoặc phụ gia cực áp.
Đánh giá sự khác biệt về hiệu suất giữa việc sử dụng mỡ tiêu chuẩn do nhà máy cung cấp so với chỉ định chất bôi trơn tùy chỉnh, dành riêng cho ứng dụng. Mỡ phức hợp lithium tiêu chuẩn bao gồm nhiều điều kiện hoạt động bình thường. Tuy nhiên, các cấu hình tải hoặc tốc độ cực cao đòi hỏi các công thức chuyên dụng. Nâng cấp lên dầu gốc tổng hợp giúp cải thiện khả năng chống oxy hóa và mở rộng thời gian vận hành nhiệt. Việc bổ sung các chất phụ gia cực áp (EP) hoặc chất bôi trơn rắn như molybdenum disulfide sẽ bảo vệ mương trong điều kiện bôi trơn biên. Việc lựa chọn hóa chất bôi trơn chính xác ảnh hưởng trực tiếp đến độ tin cậy lâu dài của thiết bị.
Hư hỏng thường xảy ra trước khi vòng bi hoạt động. Xác định hiện tượng bong tróc giả, biểu hiện dưới dạng vết mòn mòn phù hợp với khoảng cách giữa các con lăn. Hư hỏng này là do rung động vận chuyển không đúng cách trong khi ổ trục nằm tĩnh trên xe tải hoặc xe lửa. Ăn mòn tĩnh điện xảy ra khi vòng bi được bảo quản trong môi trường có độ ẩm cao mà không có bao bì bảo vệ thích hợp. Kiểm tra vòng bi ngay khi nhận, xoay vòng bi định kỳ trong quá trình bảo quản lâu dài và bảo quản chúng ở vị trí phẳng trong môi trường có kiểm soát khí hậu sẽ ngăn ngừa những lỗi lắp đặt trước này.
Việc lắp ống bọc không đúng cách hoặc truyền động quá mức sẽ loại bỏ khe hở xuyên tâm bên trong. Vòng bi cầu yêu cầu một khe hở bên trong cụ thể để thích ứng với sự giãn nở nhiệt trong quá trình vận hành. Lái một ổ trục có lỗ côn quá xa lên trên một trục côn sẽ làm giãn vòng trong quá mức. Ví dụ: nếu bạn điều khiển ổ trục có khe hở còn lại còn 10 micron, sự giãn nở nhiệt trong quá trình khởi động sẽ loại bỏ phần còn lại. Điều này dẫn đến hiện tượng tải trước nghiêm trọng, thoát nhiệt sớm, tải trọng bên trong quá mức và dẫn đến hỏng lồng. Bạn phải đo độ giảm khe hở một cách chính xác trong quá trình lắp đặt.
Giảm thiểu nguy cơ đưa các hạt lạ vào trong quá trình lắp đặt vòng bi kín. Ngay cả sự nhiễm bẩn nhỏ trong quá trình lắp đặt cũng có thể ảnh hưởng đến tính toàn vẹn của con dấu. Không bao giờ tác dụng lực tác động trực tiếp lên vòng ngoài. Dùng búa đập vào ổ trục sẽ gây ra các vết nứt nhỏ trên mương. Những vết nứt cực nhỏ này nhanh chóng mở rộng dưới tải trọng vận hành, dẫn đến sự nứt vỡ sớm và hư hỏng nghiêm trọng. Luôn sử dụng máy sưởi cảm ứng hoặc máy ép thủy lực thích hợp để lắp vòng bi.
Thiết lập các quy trình cài đặt nghiêm ngặt, được ghi chép để đảm bảo độ tin cậy cơ bản. Sử dụng đai ốc thủy lực để kiểm soát lực lắp đồng đều trên các vòng bi lớn. Đo độ giảm khe hở liên tục bằng thước đo trong quá trình truyền động, tuân thủ nghiêm ngặt biểu đồ giảm của nhà sản xuất. Đảm bảo tất cả các dụng cụ lắp đặt, trục, vỏ và môi trường xung quanh đều sạch sẽ. Đào tạo nhân viên bảo trì về các quy trình cụ thể này giúp giảm đáng kể tỷ lệ xảy ra lỗi do lắp đặt.
Xác định giới hạn về khả năng kiểm tra trực quan của bạn. Các nhóm nội bộ có thể dễ dàng xác định tình trạng ô nhiễm nặng, nứt vỡ nghiêm trọng và lồng bị vỡ. Tuy nhiên, việc xác định chính xác thành phần hóa học của dầu mỡ bị thoái hóa cần phải phân tích trong phòng thí nghiệm. Kính hiển vi điện tử quét (SEM) và Quang phổ tia X phân tán năng lượng (EDS) xác định thành phần nguyên tố chính xác của các hạt mài mòn trong mỡ. Nếu EDS phát hiện các hạt đồng thau thì lồng bị lỗi. Nếu nó phát hiện ra silica thì con dấu đã bị hỏng. Biết khi nào cần tiến hành điều tra sẽ tiết kiệm thời gian và ngăn chặn những thất bại lặp đi lặp lại.
Chọn đối tác chẩn đoán dựa trên tiêu chí kỹ thuật cụ thể. Tìm kiếm sự độc lập từ các nhà sản xuất để đảm bảo báo cáo khách quan. Xác minh chứng chỉ ISO của họ để thử nghiệm trong phòng thí nghiệm. Đánh giá thời gian quay vòng của họ, vì thời gian ngừng hoạt động kéo dài ảnh hưởng đến sản xuất. Quan trọng nhất, đảm bảo họ cung cấp báo cáo có thể hành động. Một báo cáo chẩn đoán tốt không chỉ liệt kê những hư hỏng; nó cung cấp các khuyến nghị cơ học hoặc hóa học cụ thể để giải quyết nguyên nhân gốc rễ, chẳng hạn như sửa đổi các khớp nối vỏ hoặc thay đổi loại chất làm đặc dầu mỡ.
Biện minh cho việc đầu tư vào bên thứ ba hỗ trợ phân tích lỗi vòng bi bằng cách so sánh nỗ lực chẩn đoán với tác động của thời gian ngừng hoạt động đột xuất. Việc liên tục thay thế ổ trục bị hỏng mà không giải quyết được nguyên nhân gốc rễ sẽ làm tiêu tốn nguồn lực bảo trì, tiêu tốn các phụ tùng thay thế đắt tiền và khiến sản xuất phải tạm dừng. Phân tích chuyên nghiệp xác định cơ chế lỗi chính xác, cho phép bạn thực hiện các hành động khắc phục vĩnh viễn. Việc dừng chu kỳ lỗi định kỳ sẽ dễ dàng biện minh cho việc đánh giá chẩn đoán ban đầu.
Kiểm dịch các vòng bi bị hỏng ngay sau khi tháo ra để bảo vệ bằng chứng vật lý khỏi bị ô nhiễm môi trường hoặc tháo dỡ trái phép.
Bảo quản các mẫu dầu mỡ bên trong trong các thùng chứa sạch, kín khí để phân tích hóa học và đánh giá các mảnh vụn mài mòn.
Đo và ghi lại kích thước trục và vỏ bằng cách sử dụng micromet để loại trừ các vấn đề về lắp không đúng, độ không tròn hoặc độ côn.
Triển khai các quy trình kiểm tra tiêu chuẩn ISO 15243 trong toàn bộ bộ phận bảo trì của bạn để đảm bảo phân loại lỗi nhất quán.
Nâng cấp các lỗi định kỳ trên các tài sản quan trọng lên hỗ trợ chẩn đoán chuyên biệt cho thử nghiệm trong phòng thí nghiệm luyện kim và hóa học.
Trả lời: Sự xuống cấp của môi bịt kín, quy trình rửa trôi không đúng cách và sự xâm nhập của các hạt rắn dẫn đến mài mòn và vết lõm trên rãnh là những nguyên nhân chính. Khi phớt bị hỏng, mỡ bên trong sẽ bị nhiễm bẩn, làm tăng tốc độ mài mòn nhanh chóng.
Trả lời: Hãy tìm sự hiện diện của vết bẩn, dịch chuyển kim loại trên các túi lồng và sự đổi màu nhiệt cục bộ trước vết nứt hoặc biến dạng dẻo thực tế. Thiếu chất bôi trơn làm cho con lăn bị kéo thay vì lăn, gây căng thẳng cho lồng.
Trả lời: Có, phân loại hư hỏng theo tiêu chuẩn ISO 15243 áp dụng cho tất cả các ổ lăn, mặc dù các bộ phận kín yêu cầu các quy trình tháo dỡ cẩn thận, cụ thể để đánh giá chính xác các điều kiện bên trong mà không phá hủy bằng chứng hoặc làm nhiễm bẩn mẫu dầu mỡ.
Đáp: Các yếu tố bên trong thường là nguyên nhân, chẳng hạn như khe hở lắp đặt không đúng, nhiệt độ vận hành quá cao làm giảm chất lượng dầu mỡ của nhà máy hoặc màng bôi trơn mỏng do tải trọng cao và vòng tua máy thấp.
Trả lời: Bảo quản hoặc vận chuyển không đúng cách có thể gây ra hiện tượng đóng cặn sai (mòn mòn do rung khi tĩnh) và tác động trực tiếp trong quá trình lắp đặt có thể gây ra các vết nứt vi mô nhanh chóng giãn nở dưới tải trọng vận hành.
Trả lời: Nên tăng cấp độ đối với các lỗi lặp lại trên các tài sản quan trọng, các ứng dụng quan trọng về an toàn hoặc khi việc kiểm tra trực quan không thể phân biệt rõ ràng độ mỏi của vật liệu với bôi trơn biên.
A: Nó phụ thuộc vào thiết kế. Có sự khác biệt rõ ràng giữa các thiết bị 'bịt kín trọn đời' và những thiết bị có tính năng tái bôi trơn. Việc cố gắng bôi trơn một bộ phận kín có nguy cơ gây áp lực quá mức và làm bung các vòng đệm.