


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-15 Kaynak: Alan


Erken rulman arızası nadiren malzeme yorulmasından kaynaklanır. Saha verileri, oynak makaralı rulman arızalarının %80'e kadarının yağlama yetersizliğinden, katı kirlenmeden ve aşırı operasyonel yüklerden kaynaklandığını göstermektedir. Yalıtılmış üniteler erken arızalandığında, bakım ekipleri çoğunlukla yalnızca yuvarlanma yolundaki dökülmelere bakarak temel nedeni yanlış teşhis eder. Gerçek kök neden analizi sistematik bir söküm gerektirir. Conta bütünlüğü, kafes durumu, yağlayıcının bozulması ve operasyonel yükler arasındaki birbirine bağlı ilişkiyi değerlendirmelisiniz.
Reaktif değişimden proaktif güvenilirliğe geçiş, yapılandırılmış bir yaklaşım gerektirir. Düzgün Sızdırmaz oynak makaralı rulman arıza analizi, contalar, kafesler ve yağlamadaki belirli hasar işaretlerinin nasıl yorumlanacağını ayrıntılı olarak açıklamaktadır. Bu kılavuz, düzeltici eylemleri belirlemek ve özel teşhis desteğinden ne zaman yararlanılacağını belirlemek için gereken teşhis çerçevesini sağlar.
Kirlenme Yorgunluğu Geride Bırakır: Yalıtımlı ünitelerdeki erken arızaların çoğu, kullanım ömrü sonu yüzey altı yorgunluğundan ziyade, yalıtımlı rulmanların kirlenme arızasına yol açan conta baypasından kaynaklanmaktadır.
Bileşen Bağımlılığı: Oynak makaralı rulman kafesi arızası genellikle birincil üretim hatası değil, yağlama yetersizliğinin, aşırı yüklerin veya ciddi yanlış hizalamanın ikincil bir belirtisidir.
Operasyonel Kör Noktalar: Düşük RPM'lerle birleşen yüksek yükler sıklıkla standart aşınmayı taklit eden ince film yağlama hatalarına neden olur ve dikkatli tanısal ayrım gerektirir.
Standartlaştırılmış Değerlendirme: ISO 15243 metodolojilerinin kullanılması, hasar türlerinin (örneğin, aşındırıcı aşınma, plastik deformasyon, termal bozulma) sınıflandırılmasında standartlaştırılmış, kanıta dayalı bir yaklaşım sağlar.
Stratejik Yükseltme: Karmaşık veya yinelenen arızalar, metalurji ve kimya laboratuvarı değerlendirmelerini yürütmek için üçüncü taraf rulman arıza analizi desteğiyle ortaklık kurmanın yatırım getirisini haklı çıkarır.
Başarılı bir arıza analizi tanımlamak, bir bileşenin kırıldığına ilişkin basit gözlemin ötesine geçmek anlamına gelir. Hasarı başlatan mekanik veya kimyasal mekanizmayı tam olarak tanımlamanız gerekir. Yaygın tetikleyiciler arasında yetersiz yağ filmi kalınlığı, hatalı montaj boşluğu veya aşırı operasyonel yükler yer alır. Temel nedeni belirlemek, tekrarlanmayı önler ve ekipmanın çalışma süresini uzatır. Başarılı bir analiz, fiziksel hasar izlerini doğrudan tesis alanındaki çalışma koşullarına bağlar. Bir rulmanı, onu tahrip eden çalışma parametrelerini değiştirmeden değiştirirseniz, bir sonraki arızada zamanlayıcıyı sıfırlamış olursunuz.
Rulman hasarını sınıflandırmak için uluslararası standardın kullanılması, bakım ekipleri arasında tutarlı bir terminoloji sağlar. ISO 15243, hasarı altı ana modda sınıflandırır. Bu standardın uygulanması subjektif açıklamaları ortadan kaldırır. Teknisyenler bir rulmanı 'yanmış' olarak adlandırmak yerine, onu termal bozulma veya yağlama eksikliğinden kaynaklanan plastik deformasyon olarak sınıflandırır. Bu standartlaştırılmış sınıflandırma, teşhis sürecini kolaylaştırır ve güvenilirlik mühendislerinin birden fazla varlıktaki arıza eğilimlerini doğru bir şekilde izlemesine olanak tanır.
ISO 15243 Kategorisi |
Görsel İmza |
Mühürlü Birimlerdeki Ortak Kök Neden |
|---|---|---|
Tükenmişlik |
Yüzey altı dökülmesi, yuvarlanma yollarında pullanma |
Çalışma ömrünün sonu, aşırı dinamik yükler |
Giymek |
Donuk, mat yüzey, aşındırıcı çizikler |
Sızdırmazlık bypassı, katı partikül girişi |
Korozyon |
Pas, dağlama, koyu lekelenme |
Nem girişi, bozulmuş gres katkı maddeleri |
Elektriksel Erozyon |
Yivli, mikro kraterli, yıkama tahtası desenleri |
Rulman boyunca topraklanan VFD'lerden kaynaklanan kaçak akımlar |
Plastik Deformasyon |
Silindir aralığıyla eşleşen girintiler |
Statik aşırı yük, hatalı kurulum etkisi |
Kırık |
Kırık halkalar, kırık kafes çubukları |
Ciddi yanlış hizalama, şok yükler, termal kaçak |
Sökmeye başlamadan önce erken makro göstergeleri tanımlamanız gerekir. Dış muhafazayı fiziksel hasar, sürtünme korozyonu veya aşırı ısı belirtileri açısından inceleyin. Conta arayüzlerine yakından bakın. Contanın çıkması veya yoğun gres sızıntısı genellikle dahili aşırı basınca işaret eder. Montaj sırasında kullanım hatalarını gösteren yuvarlanma elemanı aralıklarındaki çentikleri kontrol edin. Bu dış koşulların belgelenmesi, iç sökme işlemi için bağlam sağlar. Herhangi bir çekici veya hamlacı uygulamadan önce yatağın tam olarak yuvaya oturduğu haliyle fotoğrafını çekin.
Sızdırmaz rulmanların açılması, ikincil hasarı önlemek için katı protokoller gerektirir. Girintilerin maskelenmesi veya iç yağ numunesinin kirlenmesi analizi bozar. Kanıtı korumak için katı bir çıkarma sırasını izleyin.
Sökme sırasında dış kirlerin yatağın içine düşmesini önlemek için yatağın ve milin dışını temizleyin.
Rulmanı uygun hidrolik çekiciler kullanarak çıkarın ve metalurjik yapıyı değiştiren doğrudan alevle ısıtmadan kaçının.
Conta yerleştirme bölgelerinin çizilmesini önlemek için contaları, bozulmayan pirinç veya plastik kazma kullanarak dikkatlice kaldırın.
Kalan gresten hemen 10 ila 20 gramlık bir numune alın ve bunu kimyasal değerlendirme için temiz, kapalı bir kaba koyun.
Dahili bileşenleri mineral ispirtoyla yıkayın ve düzeneğe harici pislik girmediğinden emin olun.
Yüksek yoğunluklu yönlendirmeli aydınlatma ile yuvarlanma yollarını, makaraları ve kafesi 10x ila 20x büyütme altında inceleyin.
Contanın durumu tüm rulman grubunun ömrünü belirler. Tipik olarak elastomerin sınırlarını aşan çalışma sıcaklıklarından kaynaklanan conta dudağının sertleşme belirtilerini belirleyin. Standart Nitril Bütadien Kauçuk (NBR), uzun süre 100°C'nin üzerindeki sıcaklıklara maruz kaldığında çapraz bağlanmaya ve sertleşmeye başlar. Bu çapraz bağlanma, esnek elastomeri kırılgan bir plastiğe dönüştürür. Bir kez kırılgan hale gelen dudak, iç halkanın mikroskobik salgısını takip edemez. Bir boşluk oluşur ve kirlilik içeri girer. Temas kenarı boyunca termal çatlama olup olmadığına ve aşırı iç basınçtan kaynaklanan conta ekstrüzyonuna bakın.
Bir conta arızalandığında, dış elemanlar yatak boşluğuna girer. Doğru teşhis için giriş türleri arasında ayrım yapmak gereklidir. Aşındırıcı aşınma, alıştırma bileşiği gibi davranan ince partikül girişinin neden olduğu donuk, mat yuvarlanma yolları olarak ortaya çıkar. Örneğin silika tozu yuvarlanma yollarını parlatır ve iç boşluğu ortadan kaldırarak silindirlerin kaymasına neden olur. Lokalize girintiler, küresel silindirler tarafından yuvarlanan daha büyük parçacıklardan kaynaklanır. Nemin neden olduğu korozyon, yuvarlanma yollarında aşındırma veya pas izleri olarak kendini gösterir. Bu imzaların doğru şekilde tanımlanması, sızdırmaz yatak kirlenme arızası.
Conta tasarımlarının değerlendirilmesi, sürtünme ve koruma arasındaki dengelerin anlaşılmasını içerir. Standart kontak contaları daha düşük sürtünme sağlar ve daha az ısı üretir, bu da onları daha yüksek hızlara uygun hale getirir. Ancak ağır partiküllü ortamlara karşı daha düşük koruma sağlarlar. Ağır hizmet tipi çok dudaklı contalar ciddi kirlenmeye karşı üstün koruma sağlar. Takas, artan termal üretimi ve katı hız sınırlamalarını içerir. Conta tasarımını uygulamanın belirli çevresel tehlikelerine göre eşleştirmeniz gerekir. Çimento fabrikasındaki konveyör kasnağı, yüksek hızlı kağıt makinesi rulosundan çok farklı bir sızdırmazlık profili gerektirir.
Gözlemlenen hasara göre conta malzemelerinin ne zaman yükseltileceğini belirleyin. Termal çatlama mevcutsa, standart NBR'den 200°C'ye kadar sürekli çalışma sıcaklıklarına dayanabilen Floroelastomer'e (FKM) geçin. Aşınma aşınması hakimse, yatak contasına ulaşmadan önce birincil girişi önlemek için dış muhafaza contalarını değiştirmeyi düşünün. İkincil atıcıların, takonit contaların veya labirent contaların eklenmesi genellikle iç yatak tasarımını değiştirmeden gerekli bariyeri sağlar. Dış savunmanın yükseltilmesi dahili mühürlü ünitenin ömrünü uzatır.
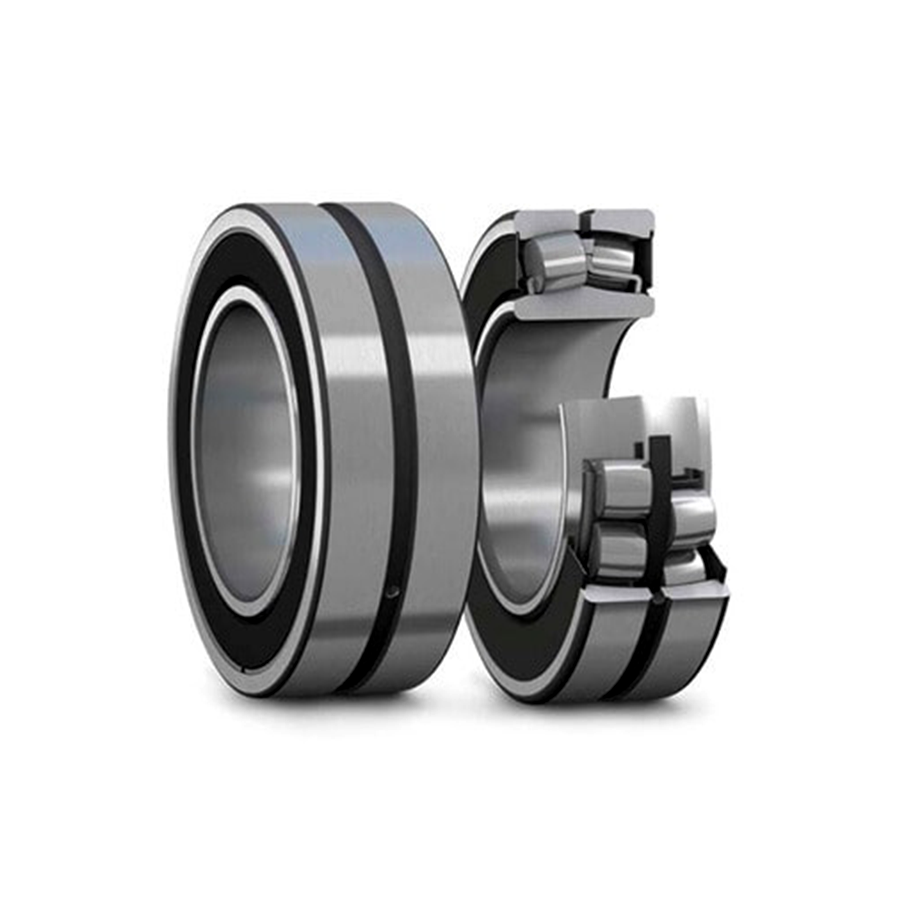
Kafes cebi aşınmasının ve kılavuz halkası puanlamasının analiz edilmesi, tasarım sınırlarını aşan çalışma koşullarını tespit eder. Oynak makaralı rulmanlar, seriye bağlı olarak tipik olarak 1,5 ila 2 derece arasında olmak üzere belirli derecelerdeki hizasızlıklara uyum sağlar. Millerin bükülmesi veya temellerin çökmesi nedeniyle işlemler bu izin verilen kapasiteyi aştığında, silindirler agresif bir şekilde eğilir. Bu eğrilme silindirleri kafes ceplerine doğru zorlayarak ağır aşınmaya ve sonunda kırılmaya neden olur. Dinamik yük değerleri de bir rol oynar. Aşırı yükler rulman halkalarını bozar ve anormal gerilimi doğrudan kafes yapısına aktarır.
Gevrek kırılmalar ile plastik deformasyon arasında ayrım yapmak kritik bir teşhis adımıdır. Gevrek kafes kırılmaları genellikle şok yüklerden, aşırı titreşimden veya kurulum sırasında yanlış kullanımdan kaynaklanır. Metal önemli bir esnemeden temiz bir şekilde kırılır. Plastik deformasyon tipik olarak sürekli ağır yüklerin yağlama eksikliğiyle birleşiminden kaynaklanır. Kafes malzemesi en sonunda bozulmadan önce esniyor, esniyor ve bulaşıyor. Arıza modunun belirlenmesi sizi mekanik veya yağlama bazlı düzeltici eylemlere yönlendirir.
Farklı kafes malzemelerinin çalışma sınırlarının değerlendirilmesi, tekrar eden olayların önlenmesine yardımcı olur oynak makaralı rulman kafesi arızası . Her malzeme, çalışma ortamına bağlı olarak farklı avantajlar ve sınırlamalar sunar.
Damgalı Çelik (EN 10111): Yüksek mukavemet sağlar ve standart çalışma sıcaklıklarında iyi performans gösterir. Genel endüstriyel uygulamalar için varsayılan seçimdir ancak yüksek titreşimli ortamlarda sorun yaşayabilir.
İşlenmiş Pirinç (ZCuZn40Pb2): Yüksek titreşimli veya marjinal yağlama ortamlarında üstün performans sunar. Malzeme daha iyi kayma özellikleri sunar ve fedakar bir aşınma yüzeyi görevi görür, ancak daha ağırdır ve daha yüksek maliyetle birlikte gelir.
Poliamid (PA66-GF25): Mükemmel kayma özellikleri, düşük ağırlık ve belirli kimyasallara karşı direnç sunar. Bununla birlikte, katı sıcaklık sınırlamalarına sahiptir (tipik olarak 120°C'nin üzerinde bozunur) ve aşırı soğukta kırılgan hale gelebilir.
Yalıtılmış ünite içindeki kalan gresi dikkatlice inceleyin. Renk değişikliği, sertleşme veya şiddetli yağ sızıntısı, çalışma sıcaklıklarının yağlayıcının sınırlarını aştığını gösterir. Gres siyahlaşıp sertleştiğinde, baz yağ oksitlenmiş veya buharlaşmış, geride yalnızca koyulaştırıcı kalmıştır. Uygun olmayan gres viskozitesi aynı zamanda termal bozulmaya da neden olur. Baz yağ viskozitesi, dönen elemanları yuvarlanma yolundan ayırmak için belirli bir film kalınlığı sağlamalıdır. Baz yağın çok kalın olması durumunda yatak, sıvı sürtünmesi nedeniyle aşırı ısı üretir. Çok ince ise metal-metal teması mekanik sürtünme yoluyla ısı üretir.
Metal-metal temasının erken belirtilerini tanımak, büyük arızaları önler. Döner elemanlarda ve yuvarlanma yollarında mikro pullanma, camlaşma veya buzlu görünüm olup olmadığına bakın. Buzlanma, yük bölgesinde gri, donuk bir alan gibi görünüyor. Mikroskop altında, metalin kaynaklandığı ve filmin çökmesi nedeniyle parçalandığı binlerce mikro krater ortaya çıkıyor. Bu işaretler elastohidrodinamik yağlama filminin bozulduğunu gösterir. Düşük RPM'lerle birleşen yüksek yükler genellikle metal yüzeyleri yeterince ayırmayı başaramayan ince bir yağ filmi oluşturur ve daha yüksek viskoziteli yağlara veya aşırı basınç katkı maddelerine geçiş gerektirir.
Fabrikada doldurulmuş standart gres kullanmak ile özel, uygulamaya özel yağlayıcılar kullanmak arasındaki performans farklarını değerlendirin. Standart lityum kompleksi gres, çok çeşitli normal çalışma koşullarını kapsar. Ancak aşırı yük veya hız profilleri özel formülasyonlar gerektirir. Sentetik baz yağa geçiş oksidasyon direncini artırır ve termal çalışma penceresini uzatır. Aşırı basınç (EP) katkı maddeleri veya molibden disülfür gibi katı yağlayıcıların eklenmesi, sınır yağlama koşulları sırasında yuvarlanma yollarını korur. Doğru yağlayıcı kimyasının seçilmesi, ekipmanın uzun vadeli güvenilirliğini doğrudan etkiler.
Hasar genellikle rulman çalışmaya başlamadan önce meydana gelir. Silindir aralığına uygun aşınma çöküntüleri olarak ortaya çıkan sahte brinellemeyi tanımlayın. Bu hasar, rulmanın bir kamyon veya tren üzerinde statik olarak durması sırasında oluşan uygunsuz taşıma titreşiminden kaynaklanır. Rulmanlar yüksek nemli ortamlarda uygun koruyucu ambalaj olmadan saklandığında statik korozyon meydana gelir. Rulmanların teslim alınır alınmaz incelenmesi, uzun süreli depolama sırasında periyodik olarak döndürülmesi ve iklim kontrollü bir ortamda yatay olarak depolanması bu kurulum öncesi arızaları önler.
Uygun olmayan manşon montajı veya aşırı tahrik, iç radyal boşluğu ortadan kaldırır. Oynak makaralı rulmanlar, çalışma sırasında termal genleşmeyi karşılamak için özel bir iç açıklığa ihtiyaç duyar. Konik delikli bir rulmanın, konik bir muylunun çok yukarısına sürülmesi, iç bileziği aşırı derecede genişletir. Örneğin, bir rulmanı 10 mikrona kadar kalan açıklığa kadar sürerseniz, başlatma sırasındaki termal genleşme geri kalan kısmı ortadan kaldıracaktır. Bu, yıkıcı ön yüklemeye, erken termal kaçaklara, aşırı iç yüklere ve ardından kafes arızasına yol açar. Montaj işlemi sırasında boşluk azalmasını doğru bir şekilde ölçmelisiniz.
Sızdırmaz yatakların kurulumu sırasında yabancı parçacıkların girme riskini azaltın. Montaj sırasındaki en küçük kirlenme bile contanın bütünlüğünü tehlikeye atar. Dış bileziğe asla doğrudan darbe kuvveti uygulamayın. Rulmana çekiçle vurmak yuvarlanma yollarında mikro kırılmalara neden olur. Bu mikroskobik çatlaklar, operasyonel yükler altında hızla genişleyerek erken dökülmeye ve ciddi arızalara yol açar. Rulmanları monte etmek için daima uygun endüksiyonlu ısıtıcılar veya hidrolik presler kullanın.
Temel güvenilirliği sağlamak için sıkı, belgelenmiş kurulum prosedürleri oluşturun. Büyük rulmanlarda kontrollü, eşit montaj kuvveti için hidrolik somunlar kullanın. Üreticinin azaltma tablolarına sıkı sıkıya bağlı kalarak, yukarıya çıkarma işlemi sırasında kalınlık azaltımını sentillerle sürekli olarak ölçün. Tüm montaj aletlerinin, millerin, muhafazaların ve çevredeki ortamın temiz olduğundan emin olun. Bakım personelinin bu özel prosedürler konusunda eğitilmesi, kurulumdan kaynaklanan arızaların görülme sıklığını büyük ölçüde azaltır.
Görsel inceleme yeteneklerinizin sınırlarını tanımlayın. Şirket içi ekipler büyük kirlenmeyi, şiddetli dökülmeyi ve kırık kafesleri kolaylıkla tespit edebilir. Bununla birlikte, bozulmuş gresin kimyasal bozunumunun kesin olarak belirlenmesi laboratuvar analizi gerektirir. Taramalı elektron mikroskobu (SEM) ve Enerji Dağıtıcı X-ışını Spektroskopisi (EDS), gresteki aşınma parçacıklarının tam elementel bileşimini tanımlar. EDS pirinç parçacıkları tespit ederse kafes arızalı demektir. Silika tespit ederse conta arızalıdır. Soruşturmanın ne zaman ilerletilmesi gerektiğini bilmek, zamandan tasarruf sağlar ve tekrarlanan hataları önler.
Belirli teknik kriterlere göre bir teşhis ortağı seçin. Tarafsız raporlama sağlamak için üreticilerden bağımsız olmaya çalışın. Laboratuvar testleri için ISO sertifikalarını doğrulayın. Uzun süreli kesintiler üretimi etkilediğinden geri dönüş sürelerini değerlendirin. En önemlisi, eyleme dönüştürülebilir raporlama sağladıklarından emin olun. İyi bir teşhis raporu yalnızca hasarı listelemez; temel nedeni çözmek için, yatak bağlantılarının değiştirilmesi veya gres yoğunlaştırıcı tipinin değiştirilmesi gibi özel mekanik veya kimyasal öneriler sağlar.
Üçüncü tarafa yapılan yatırımı gerekçelendirin rulman arızası analizi desteği . Teşhis çabasını planlanmamış arıza süresinin etkisi ile karşılaştırarak Arızalı bir rulmanın, temel nedene değinilmeden tekrar tekrar değiştirilmesi, bakım kaynaklarının tüketilmesine, pahalı yedek parçaların tüketilmesine ve üretimin durmasına neden olur. Profesyonel analiz, arıza mekanizmasını tam olarak belirleyerek kalıcı düzeltici eylemler uygulamanıza olanak tanır. Tekrarlayan bir arıza döngüsünün durdurulması, ilk teşhis değerlendirmesini kolayca haklı çıkarır.
Fiziksel kanıtları çevre kirliliğinden veya yetkisiz sökme işlemlerinden korumak için arızalı rulmanları çıkarıldıktan hemen sonra karantinaya alın.
Kimyasal analiz ve aşınma kalıntılarının değerlendirilmesi için iç gres örneklerini temiz, hava geçirmez kaplarda saklayın.
Uygunsuz geçmeleri, yuvarlak olmama veya koniklik sorunlarını ortadan kaldırmak için mil ve yatak boyutlarını mikrometre kullanarak ölçün ve belgeleyin.
Tutarlı arıza kategorizasyonu sağlamak için bakım departmanınızda standartlaştırılmış ISO 15243 denetim protokollerini uygulayın.
Kritik varlıklarda yinelenen arızaları, metalurji ve kimya laboratuvar testleri için özel teşhis desteğine aktarın.
C: Sızdırmazlık dudağının bozulması, uygun olmayan yıkama prosedürleri ve aşındırıcı aşınmaya ve yuvarlanma yolu girintilerine yol açan katı parçacıkların girişi başlıca etkenlerdir. Conta arızalandığında iç gres kirlenir ve aşınma hızla hızlanır.
C: Kafes ceplerinde lekelenme, metal aktarımı ve gerçek kırılma veya plastik deformasyondan önce lokalize termal renk değişikliği olup olmadığına bakın. Yağlamanın az olması silindirlerin yuvarlanmak yerine sürüklenmesine neden olarak kafesin gerilmesine neden olur.
C: Evet, ISO 15243 hasar sınıflandırmaları tüm rulmanlar için geçerlidir; ancak kapalı üniteler, kanıtları yok etmeden veya gres numunesini kirletmeden iç koşulları doğru bir şekilde değerlendirmek için özel, dikkatli sökme protokolleri gerektirir.
C: Yanlış montaj boşluğu, fabrika gresini bozan aşırı çalışma sıcaklıkları veya yüksek yükler ve düşük devirlerden kaynaklanan ince yağ filmleri gibi genellikle iç faktörler suçlanır.
C: Uygun olmayan depolama veya taşıma, yanlış brinellenmeye (statik titreşimden kaynaklanan aşınma çöküntüleri) neden olabilir ve kurulum sırasındaki doğrudan darbe, operasyonel yükler altında hızla genişleyen mikro çatlaklara neden olabilir.
C: Kritik varlıklarda, güvenlik açısından kritik uygulamalarda tekrarlayan arızalar için veya görsel incelemenin malzeme yorgunluğunu marjinal yağlamadan kesin olarak ayıramadığı durumlarda yükseltme önerilir.
C: Tasarıma bağlıdır. 'Ömür boyu contalı' üniteler ile yeniden yağlama özelliği olan üniteler arasında kesin bir fark vardır. Ömür boyu contalı bir üniteyi yağlamaya çalışmak, aşırı basınç oluşması ve contaların patlaması riski taşır.