


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 15-08-2026 Asal: Lokasi


Kegagalan bantalan dini jarang disebabkan oleh kelelahan material. Data lapangan menunjukkan hingga 80% kegagalan bantalan rol bulat berasal dari kekurangan pelumasan, kontaminasi padat, dan beban operasional yang berlebihan. Ketika unit yang disegel mengalami kerusakan lebih awal, tim pemeliharaan sering kali salah mendiagnosis penyebab utamanya dengan hanya melihat pada kerusakan jalur balap. Analisis akar permasalahan yang sebenarnya memerlukan pembongkaran yang sistematis. Anda harus mengevaluasi hubungan yang saling bergantung antara integritas segel, kondisi sangkar, degradasi pelumas, dan beban operasional.
Beralih dari penggantian reaktif ke keandalan proaktif memerlukan pendekatan terstruktur. Sesuai analisis kegagalan bantalan rol bulat yang disegel menguraikan cara menafsirkan tanda-tanda kerusakan spesifik pada segel, sangkar, dan pelumasan. Panduan ini memberikan kerangka diagnostik yang diperlukan untuk menentukan tindakan perbaikan dan mengidentifikasi kapan harus memanfaatkan dukungan diagnostik khusus.
Kontaminasi Melampaui Kelelahan: Sebagian besar kegagalan dini pada unit yang disegel disebabkan oleh bypass segel yang menyebabkan kegagalan kontaminasi bantalan yang disegel, bukan kelelahan bawah permukaan di akhir masa pakainya.
Saling Ketergantungan Komponen: Kegagalan sangkar bantalan rol bulat sering kali merupakan gejala sekunder dari kekurangan pelumasan, beban berlebihan, atau ketidaksejajaran yang parah, dan bukan merupakan cacat produksi utama.
Titik Buta Operasional: Beban tinggi dikombinasikan dengan RPM rendah sering kali menyebabkan kegagalan pelumasan lapisan tipis yang menyerupai keausan standar, sehingga memerlukan diferensiasi diagnostik yang cermat.
Evaluasi Standar: Memanfaatkan metodologi ISO 15243 memastikan pendekatan standar dan berbasis bukti untuk mengkategorikan jenis kerusakan (misalnya, keausan abrasif, deformasi plastis, degradasi termal).
Eskalasi Strategis: Kegagalan yang kompleks atau berulang membenarkan ROI dari kemitraan dengan dukungan analisis kegagalan bearing pihak ketiga untuk melakukan evaluasi laboratorium metalurgi dan kimia.
Mendefinisikan analisis kegagalan yang sukses berarti melampaui pengamatan sederhana bahwa suatu komponen rusak. Anda harus mengidentifikasi mekanisme mekanis atau kimia yang menyebabkan kerusakan. Penyebab umumnya adalah ketebalan lapisan oli yang tidak memadai, jarak pemasangan yang salah, atau beban operasional yang berlebihan. Mengidentifikasi akar permasalahan akan mencegah terulangnya kembali dan memperpanjang waktu operasional peralatan. Analisis yang berhasil secara langsung menghubungkan tanda-tanda kerusakan fisik dengan kondisi operasional di lantai pabrik. Jika Anda mengganti bantalan tanpa mengubah parameter pengoperasian yang merusaknya, Anda hanya menyetel ulang pengatur waktu pada kegagalan berikutnya.
Memanfaatkan standar internasional untuk mengklasifikasikan kerusakan bantalan memastikan terminologi yang konsisten di seluruh tim pemeliharaan. ISO 15243 mengkategorikan kerusakan menjadi enam mode utama. Penerapan standar ini menghilangkan deskripsi subjektif. Daripada menyebut bearing sebagai “terbakar”, para teknisi mengklasifikasikannya berdasarkan degradasi termal atau deformasi plastis akibat kekurangan pelumasan. Klasifikasi standar ini menyederhanakan proses diagnostik dan memungkinkan teknisi keandalan melacak tren kegagalan secara akurat di berbagai aset.
Kategori ISO 15243 |
Tanda Tangan Visual |
Akar Penyebab Umum di Unit Tersegel |
|---|---|---|
Kelelahan |
Spalling bawah permukaan, pengelupasan pada raceways |
Akhir masa operasional, beban dinamis berlebihan |
Memakai |
Kusam, hasil akhir matte, skor abrasif |
Bypass segel, masuknya partikulat padat |
Korosi |
Karat, etsa, pewarnaan gelap |
Masuknya uap air, aditif lemak yang terdegradasi |
Erosi Listrik |
Pola alur, kawah mikro, papan cuci |
Arus menyimpang dari VFD yang mengalir melalui bantalan |
Deformasi Plastik |
Lekukan yang cocok dengan jarak rol |
Kelebihan beban statis, dampak pemasangan yang tidak tepat |
Patah |
Cincin retak, jeruji sangkar patah |
Ketidaksejajaran yang parah, beban kejut, pelarian termal |
Anda harus mengidentifikasi indikator makro awal sebelum pembongkaran dimulai. Periksa housing luar dari kerusakan fisik, korosi, atau tanda-tanda panas ekstrem. Perhatikan baik-baik antarmuka segel. Ekstrusi segel atau kebocoran gemuk yang banyak sering kali menunjukkan tekanan berlebih di dalam. Periksa adanya goresan pada jarak elemen bergulir yang menunjukkan kesalahan penanganan selama instalasi. Mendokumentasikan kondisi eksternal ini memberikan konteks bagi pembongkaran internal. Ambil foto bantalan persis seperti tempatnya berada di dalam rumahan sebelum Anda menggunakan penarik atau obor.
Membuka bantalan yang disegel memerlukan protokol yang ketat untuk menghindari kerusakan sekunder. Menutupi lekukan atau mengkontaminasi sampel lemak internal akan merusak analisis. Ikuti urutan ekstraksi yang ketat untuk melestarikan bukti.
Bersihkan bagian luar rumahan dan poros untuk mencegah kotoran luar jatuh ke dalam bantalan selama pelepasan.
Ekstrak bantalan menggunakan penarik hidrolik yang sesuai, hindari pemanasan api langsung yang mengubah struktur metalurgi.
Cungkillah segel dengan hati-hati menggunakan pick kuningan atau plastik yang tidak mudah rusak untuk menghindari goresan pada zona pendaratan segel.
Segera kumpulkan sampel sisa minyak seberat 10 hingga 20 gram dan tempatkan dalam wadah bersih dan tertutup untuk evaluasi kimia.
Cuci komponen internal dengan mineral spirit, pastikan tidak ada kotoran eksternal yang masuk ke dalam rakitan.
Periksa raceways, roller, dan cage dengan pembesaran 10x hingga 20x dengan pencahayaan terarah intensitas tinggi.
Kondisi segel menentukan umur seluruh rakitan bantalan. Identifikasi tanda-tanda pengerasan bibir segel, yang biasanya disebabkan oleh suhu pengoperasian yang melebihi batas elastomer. Karet Nitril Butadiena Standar (NBR) mulai membentuk ikatan silang dan mengeras bila terkena suhu di atas 100°C dalam waktu lama. Ikatan silang ini mengubah elastomer fleksibel menjadi plastik rapuh. Setelah rapuh, bibir tidak dapat mengikuti runout mikroskopis dari cincin bagian dalam. Sebuah celah terbentuk, dan kontaminasi masuk. Carilah keretakan termal di sepanjang tepi kontak dan ekstrusi segel yang disebabkan oleh tekanan internal yang berlebihan.
Setelah segel gagal, elemen eksternal memasuki rongga bantalan. Membedakan jenis masuknya diperlukan untuk diagnosis yang akurat. Keausan abrasif terlihat seperti garis kusam dan matte yang disebabkan oleh masuknya partikulat halus yang bertindak seperti senyawa lapping. Debu silika, misalnya, memoles lintasan balap dan menghilangkan celah internal, menyebabkan roller tergelincir. Lekukan yang terlokalisasi diakibatkan oleh puing-puing terperangkap yang lebih besar yang terguling oleh roller berbentuk bola. Korosi yang disebabkan oleh kelembapan muncul sebagai bekas goresan atau karat pada lintasan balap. Mengidentifikasi tanda tangan ini dengan benar akan menegaskan a kegagalan kontaminasi bantalan yang disegel.
Menilai desain segel melibatkan pemahaman trade-off antara gesekan dan perlindungan. Segel kontak standar menawarkan gesekan yang lebih rendah dan menghasilkan lebih sedikit panas, sehingga cocok untuk kecepatan yang lebih tinggi. Namun, bahan ini memberikan perlindungan yang lebih rendah terhadap lingkungan dengan partikulat berat. Segel multi-bibir tugas berat memberikan perlindungan unggul terhadap kontaminasi parah. Imbalannya mencakup peningkatan pembangkitan panas dan pembatasan kecepatan yang ketat. Anda harus mencocokkan desain segel dengan bahaya lingkungan spesifik dari aplikasi tersebut. Katrol konveyor di pabrik semen memerlukan profil segel yang sangat berbeda dengan gulungan mesin kertas berkecepatan tinggi.
Tentukan kapan harus mengupgrade material segel berdasarkan kerusakan yang diamati. Jika terjadi keretakan termal, tingkatkan dari NBR standar ke Fluoroelastomer (FKM), yang menangani suhu pengoperasian terus-menerus hingga 200°C. Jika keausan abrasif mendominasi, pertimbangkan untuk memodifikasi seal housing eksternal untuk mencegah masuknya primer sebelum mencapai seal bearing. Menambahkan flinger sekunder, segel taconite, atau segel labirin sering kali memberikan penghalang yang diperlukan tanpa mengubah desain bantalan internal. Meningkatkan pertahanan eksternal akan memperpanjang umur unit tersegel internal.
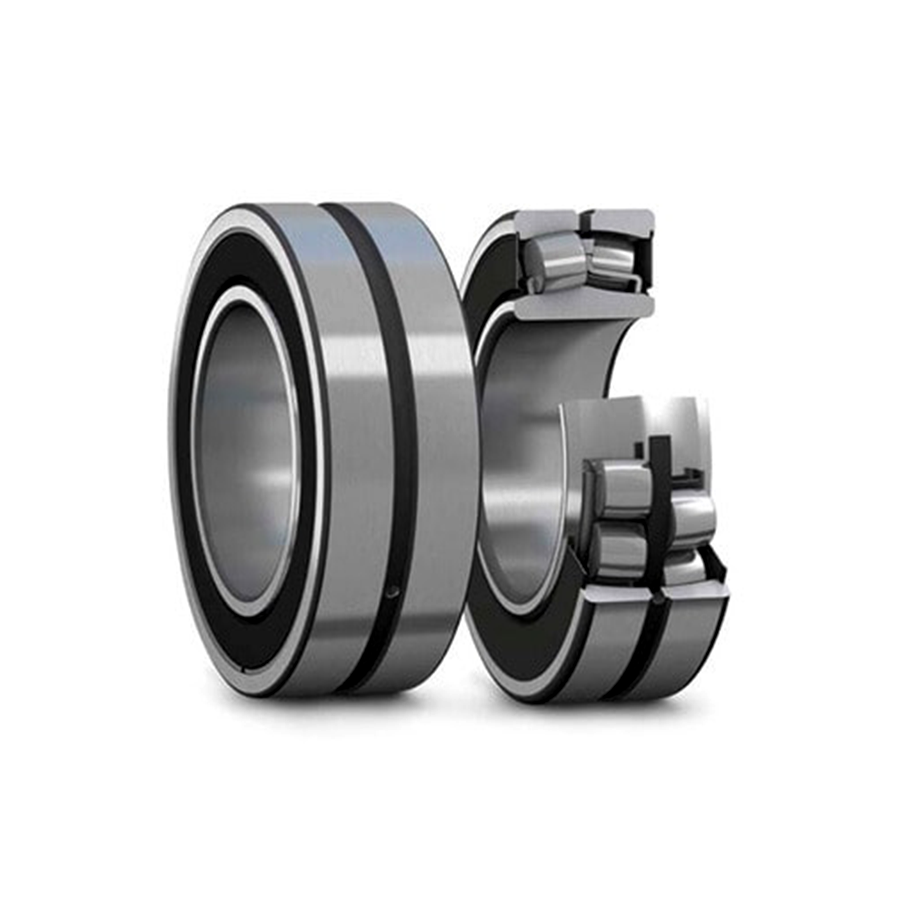
Menganalisis keausan kantong sangkar dan penilaian cincin pemandu mendeteksi kondisi operasional yang melebihi batas desain. Bantalan rol bulat mengakomodasi tingkat ketidakselarasan tertentu, biasanya antara 1,5 dan 2 derajat tergantung pada serinya. Ketika pengoperasian melebihi kapasitas yang diijinkan karena poros bengkok atau pondasi yang mengendap, roller akan miring secara agresif. Kemiringan ini memaksa roller menempel pada kantong sangkar, menyebabkan keausan berat dan akhirnya patah. Peringkat beban dinamis juga berperan. Beban yang berlebihan merusak cincin bantalan, memindahkan tegangan abnormal langsung ke struktur sangkar.
Membedakan antara patah getas dan deformasi plastis merupakan langkah diagnostik yang penting. Patahnya sangkar getas sering kali diakibatkan oleh beban kejut, getaran berlebihan, atau penanganan yang tidak tepat selama pemasangan. Logamnya pecah dengan bersih tanpa peregangan yang berarti. Deformasi plastis biasanya diakibatkan oleh beban berat yang berkelanjutan dikombinasikan dengan kekurangan pelumasan. Bahan sangkar luluh, meregang, dan tercoreng sebelum akhirnya rusak. Mengidentifikasi mode kegagalan mengarahkan Anda ke tindakan perbaikan mekanis atau berbasis pelumasan.
Mengevaluasi batas operasional bahan kandang yang berbeda membantu mencegah terulangnya kembali kegagalan sangkar bantalan rol bulat . Setiap material menawarkan kelebihan dan keterbatasan berbeda berdasarkan lingkungan pengoperasian.
Stamped Steel (EN 10111): Memberikan kekuatan tinggi dan bekerja dengan baik pada suhu pengoperasian standar. Ini adalah pilihan default untuk aplikasi industri umum tetapi dapat mengalami kesulitan di lingkungan dengan getaran tinggi.
Kuningan Mesin (ZCuZn40Pb2): Memberikan kinerja unggul dalam lingkungan getaran tinggi atau pelumasan marginal. Bahan ini menawarkan sifat geser yang lebih baik dan bertindak sebagai permukaan aus yang dikorbankan, namun memiliki bobot yang lebih berat dan biaya yang lebih tinggi.
Poliamida (PA66-GF25): Menawarkan sifat geser yang sangat baik, bobot rendah, dan ketahanan terhadap bahan kimia tertentu. Namun, ia memiliki batasan suhu yang ketat (biasanya menurun di atas 120°C) dan dapat menjadi rapuh pada cuaca yang sangat dingin.
Periksa sisa minyak di dalam unit yang tersegel dengan hati-hati. Perubahan warna, pengerasan, atau pendarahan oli yang parah menunjukkan bahwa suhu pengoperasian melebihi batas pelumas. Ketika minyak menjadi hitam dan kaku, minyak dasar telah teroksidasi atau menguap, hanya menyisakan pengentalnya saja. Viskositas gemuk yang tidak tepat juga menyebabkan penurunan suhu. Viskositas oli dasar harus memberikan ketebalan film tertentu untuk memisahkan elemen rolling dari raceway. Jika oli dasar terlalu kental, bantalan akan menghasilkan panas berlebih melalui gesekan fluida. Jika terlalu tipis, kontak logam-ke-logam menghasilkan panas melalui gesekan mekanis.
Mengenali tanda-tanda awal kontak logam-ke-logam akan mencegah kegagalan besar. Carilah tampilan micro-spalling, glazing, atau frosted pada elemen rolling dan raceways. Pembekuan tampak seperti area abu-abu kusam di zona beban. Di bawah mikroskop, terlihat ribuan kawah mikro tempat logam dilas dan terkoyak akibat keruntuhan film. Tanda tangan ini menunjukkan kerusakan pada film pelumasan elastohidrodinamik. Beban tinggi yang dipadukan dengan RPM rendah sering kali menghasilkan lapisan pelumas tipis yang gagal memisahkan permukaan logam secara memadai, sehingga memerlukan peralihan ke oli dengan viskositas lebih tinggi atau aditif bertekanan ekstrem.
Evaluasi perbedaan kinerja antara penggunaan gemuk standar yang diisi pabrik dengan pelumas khusus yang khusus untuk aplikasi tertentu. Gemuk litium-kompleks standar mencakup berbagai kondisi pengoperasian normal. Namun, profil beban atau kecepatan ekstrim memerlukan formulasi khusus. Peningkatan ke oli dasar sintetik meningkatkan ketahanan terhadap oksidasi dan memperpanjang masa pengoperasian termal. Menambahkan aditif tekanan ekstrim (EP) atau pelumas padat seperti molibdenum disulfida akan melindungi jalur balap selama kondisi pelumasan batas. Pemilihan bahan kimia pelumas yang tepat secara langsung mempengaruhi keandalan peralatan dalam jangka panjang.
Kerusakan sering terjadi sebelum bearing dapat dioperasikan. Identifikasi brinelling palsu, yang muncul sebagai depresi keausan yang sesuai dengan jarak roller. Kerusakan ini diakibatkan oleh getaran transit yang tidak tepat saat bantalan berada dalam keadaan statis di truk atau kereta api. Korosi statis terjadi ketika bantalan disimpan di lingkungan dengan kelembapan tinggi tanpa kemasan pelindung yang tepat. Memeriksa bearing segera setelah diterima, memutarnya secara berkala selama penyimpanan jangka panjang, dan menyimpannya secara mendatar di lingkungan dengan iklim terkendali dapat mencegah kegagalan pra-pemasangan ini.
Pemasangan selongsong yang tidak tepat atau drive-up yang berlebihan menghilangkan jarak bebas radial internal. Bantalan rol bulat memerlukan jarak internal tertentu untuk mengakomodasi ekspansi termal selama pengoperasian. Mengemudikan bantalan dengan lubang runcing terlalu jauh ke atas jurnal runcing akan memperluas cincin bagian dalam secara berlebihan. Misalnya, jika Anda menggerakkan bearing hingga jarak sisa 10 mikron, ekspansi termal selama pengaktifan akan menghilangkan sisanya. Hal ini menyebabkan preload yang sangat besar, pelepasan panas prematur, beban internal yang berlebihan, dan kegagalan sangkar berikutnya. Anda harus mengukur pengurangan jarak bebas secara akurat selama proses pemasangan.
Mengurangi risiko masuknya partikel asing selama pemasangan bantalan yang disegel. Bahkan kontaminasi kecil selama pemasangan akan membahayakan integritas segel. Jangan sekali-kali menerapkan gaya tumbukan langsung pada cincin bagian luar. Memukul bantalan dengan palu menyebabkan retakan mikro pada lintasan. Retakan mikroskopis ini meluas dengan cepat akibat beban operasional, menyebabkan pengelupasan dini dan kegagalan yang sangat besar. Selalu gunakan pemanas induksi atau pengepres hidrolik yang tepat untuk memasang bantalan.
Tetapkan prosedur pemasangan yang ketat dan terdokumentasi untuk memastikan keandalan dasar. Gunakan mur hidraulik untuk menghasilkan gaya pemasangan yang terkontrol dan merata pada bantalan besar. Ukur pengurangan jarak bebas secara terus-menerus dengan alat pengukur antena selama proses drive-up, dan patuhi secara ketat tabel pengurangan dari pabrikan. Pastikan semua alat pemasangan, poros, rumah, dan lingkungan sekitar bersih. Melatih personel pemeliharaan tentang prosedur khusus ini secara drastis mengurangi kejadian kegagalan yang disebabkan oleh instalasi.
Tentukan batas kemampuan inspeksi visual Anda. Tim internal dapat dengan mudah mengidentifikasi kontaminasi kotor, pengelupasan parah, dan kandang rusak. Namun, menentukan rincian kimia yang tepat dari lemak yang terdegradasi memerlukan analisis laboratorium. Pemindaian mikroskop elektron (SEM) dan Spektroskopi Sinar-X Dispersi Energi (EDS) mengidentifikasi komposisi unsur yang tepat dari partikel keausan dalam gemuk. Jika EDS mendeteksi partikel kuningan, sangkarnya rusak. Jika mendeteksi silika, segelnya gagal. Mengetahui kapan harus meningkatkan penyelidikan akan menghemat waktu dan mencegah kegagalan berulang.
Pilih mitra diagnostik berdasarkan kriteria teknis tertentu. Carilah independensi dari produsen untuk memastikan pelaporan yang tidak memihak. Verifikasi sertifikasi ISO mereka untuk pengujian laboratorium. Evaluasi waktu penyelesaiannya, karena waktu henti yang lama berdampak pada produksi. Yang terpenting, pastikan mereka memberikan pelaporan yang dapat ditindaklanjuti. Laporan diagnostik yang baik tidak hanya mencantumkan kerusakan; ini memberikan rekomendasi mekanis atau kimia khusus untuk mengatasi akar permasalahan, seperti memodifikasi housing fit atau mengubah jenis pengental gemuk.
Membenarkan investasi pada pihak ketiga dukungan analisis kegagalan bantalan dengan membandingkan upaya diagnostik terhadap dampak waktu henti yang tidak terjadwal. Mengganti bearing yang rusak berulang kali tanpa mengatasi akar masalahnya akan menghabiskan sumber daya perawatan, menghabiskan suku cadang yang mahal, dan menghentikan produksi. Analisis profesional mengidentifikasi mekanisme kegagalan yang tepat, memungkinkan Anda menerapkan tindakan perbaikan permanen. Menghentikan siklus kegagalan yang berulang dengan mudah membenarkan evaluasi diagnostik awal.
Karantina bearing yang gagal segera setelah dikeluarkan untuk melindungi bukti fisik dari kontaminasi lingkungan atau pembongkaran yang tidak sah.
Simpan sampel gemuk internal dalam wadah yang bersih dan kedap udara untuk analisis kimia dan evaluasi serpihan keausan.
Ukur dan dokumentasikan dimensi poros dan housing menggunakan mikrometer untuk menyingkirkan masalah ketidaksesuaian, ketidakbulatan, atau lancip.
Terapkan protokol inspeksi ISO 15243 standar di seluruh departemen pemeliharaan Anda untuk memastikan kategorisasi kegagalan yang konsisten.
Tingkatkan kegagalan berulang pada aset penting ke dukungan diagnostik khusus untuk pengujian laboratorium metalurgi dan kimia.
J: Degradasi bibir seal, prosedur pencucian yang tidak tepat, dan masuknya partikel padat yang menyebabkan keausan abrasif dan lekukan raceway adalah penyebab utamanya. Jika segel rusak, gemuk bagian dalam menjadi terkontaminasi, sehingga mempercepat keausan.
J: Carilah adanya noda, perpindahan logam pada kantong sangkar, dan perubahan warna termal lokal sebelum terjadinya retakan atau deformasi plastis. Kurangnya pelumasan menyebabkan roller terseret, bukannya menggelinding, sehingga memberi tekanan pada sangkar.
J: Ya, klasifikasi kerusakan ISO 15243 berlaku untuk semua bantalan gelinding, meskipun unit yang disegel memerlukan protokol pembongkaran yang spesifik dan hati-hati untuk menilai kondisi internal secara akurat tanpa merusak bukti atau mengkontaminasi sampel gemuk.
J: Faktor internal sering kali menjadi penyebabnya, seperti jarak pemasangan yang tidak tepat, suhu pengoperasian yang berlebihan sehingga menurunkan kualitas pelumas pabrik, atau lapisan tipis pelumas yang disebabkan oleh beban tinggi dan RPM rendah.
J: Penyimpanan atau pengangkutan yang tidak tepat dapat menyebabkan brinelling palsu (penurunan keausan akibat getaran saat statis), dan benturan langsung selama pemasangan dapat menyebabkan retakan mikro yang meluas dengan cepat akibat beban operasional.
J: Eskalasi direkomendasikan untuk kegagalan berulang pada aset penting, aplikasi penting keselamatan, atau ketika inspeksi visual tidak dapat secara pasti memisahkan kelelahan material dari pelumasan marginal.
J: Itu tergantung pada desainnya. Terdapat perbedaan yang jelas antara unit yang “disegel seumur hidup” dan unit yang memiliki fitur pelumasan ulang. Mencoba melumasi unit yang disegel seumur hidup berisiko memberikan tekanan berlebihan dan merusak segelnya.