


مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-08-09 اصل: سائٹ


ہیوی ڈیوٹی صنعتی ایپلی کیشنز میں قبل از وقت برداشت کی ناکامی غیر منصوبہ بند ڈاؤن ٹائم اور تباہ شدہ مشینری کے ذریعے شدید مالی نقصان کا باعث بنتی ہے۔ مہر بند بیرنگ بحالی کے وقفوں میں توسیع اور آلودگی کے خلاف اعلیٰ تحفظ کا وعدہ کرتے ہیں۔ سخت تصدیق کے بغیر سپلائر کی وضاحتوں پر بھروسہ کرنا ناقابل قبول آپریشنل رسک کو متعارف کرواتا ہے۔ ایک مناسب پھانسی مہربند کروی رولر بیئرنگ کوالٹی معائنہ انجینئرنگ کے منفرد چیلنجز پیش کرتا ہے۔ مربوط مہروں اور پہلے سے بھری چکنائی کی موجودگی اندرونی اجزاء کو دھندلا دیتی ہے۔ اس سے معیاری بصری اور مکینیکل جانچیں زیادہ ریڈیل بوجھ کی گنجائش اور عمر کی ضمانت دینے کے لیے ناکافی ہیں۔ ایک باضابطہ فیکٹری ایکسیپٹنس ٹیسٹ (FAT) پروٹوکول اس فرق کو پورا کرتا ہے۔ یہ چیک لسٹ آلات کی ترسیل سے پہلے طول و عرض، کلیئرنس، سگ ماہی کی افادیت، درجہ حرارت کی حد، اور مواد کی موجودگی کی توثیق کرنے کے لیے ایک معیاری فریم ورک فراہم کرتی ہے۔
جہتی اور کلیئرنس کی درستگی: صحیح رواداری اور ریڈیل انٹرنل کلیئرنس (RIC) کی تصدیق کرنا ہاؤسنگ فٹ مسائل اور ہائی ریڈیل بوجھ کے تحت تھرمل رن وے کو روکنے کے لیے اہم ہے۔
مہر کی سالمیت غیر گفت و شنید ہے: کروی رولر بیرنگ کے لیے ایک معیاری سگ ماہی کارکردگی کا ٹیسٹ انتہائی آلودہ ماحول میں زندہ رہنے اور منصوبہ بند دیکھ بھال کے نظام الاوقات کو برقرار رکھنے کی جز کی صلاحیت کا حکم دیتا ہے۔
ٹریس ایبلٹی خطرے کو کم کرتی ہے: جامع بیئرنگ کمپلائنس دستاویزات اور بیچ ٹریکنگ جعلی یا غیر معیاری اسٹیل کے خلاف واحد قابل اعتماد دفاع ہیں۔
معیاری FAT پروٹوکولز: ایک سخت، ISO/DIN-لائنڈ انسپیکشن چیک لسٹ کو لاگو کرنا سپلائر کو جوابدہی پر مجبور کرتا ہے، بنیادی اعتبار کی ضمانت دیتا ہے، اور خریداری اور دیکھ بھال کے اخراجات میں وعدہ کردہ کمی کی توثیق کرتا ہے۔
فیکٹری کی قبولیت ٹیسٹ کا بنیادی مقصد خرابی کی دریافت کو تنصیب کے مرحلے سے ترسیل سے پہلے کے مرحلے میں منتقل کرنا ہے۔ مشینری کی تنصیب اور کمیشننگ کے دوران ڈاؤن ٹائم اخراجات تیزی سے بڑھتے ہیں۔ فیکٹری کے فرش پر عیب دار بیئرنگ دریافت کرنا تباہ کن فیلڈ کی ناکامیوں کو روکتا ہے۔ آپ مینوفیکچرنگ انحراف کو جلد پکڑ کر اگلی منصوبہ بند بندش تک مشینری کو چلاتے رہتے ہیں۔
کھلی بیرنگ کے مقابلے میں مہربند متغیرات کو الگ الگ معائنہ کے طریقہ کار کی ضرورت ہوتی ہے۔ سیلز انسٹال ہونے کے بعد آپ اندرونی کلیئرنس کی پیمائش کے لیے معیاری فیلر گیجز استعمال نہیں کر سکتے۔ پری پھسلن ریس ویز اور رولرس پر اندرونی سطح کے نقائص کو بہت زیادہ چھپا دیتی ہے۔ اندرونی جیومیٹری کی توثیق کرنے کے لیے انسپکٹرز جدید غیر تباہ کن جانچ اور سخت دستاویزات کے جائزوں پر انحصار کرتے ہیں۔ یہ الگ الگ طریقے ایک قابل اعتماد معائنہ پروٹوکول کی بنیاد بناتے ہیں۔
FAT کا ہر معیار پلانٹ کے فرش پر براہ راست آپریشنل نتائج کا نقشہ بناتا ہے۔ جہتی درستگی براہ راست گھومنے والے سامان میں اعلی تعدد کمپن کو کم کرتی ہے۔ اعلیٰ مہر کی سالمیت دیکھ بھال کے وقفوں کو بڑھاتی ہے اور مجموعی آپریشنل اوور ہیڈ کو کم کرتی ہے۔ توثیق شدہ لوڈ کی درجہ بندی بھاری ریڈیل بوجھ کے تحت وقت سے پہلے دھات کی تھکاوٹ کو روکتی ہے۔ ان مخصوص مکینیکل نتائج کے ارد گرد اپنے معائنہ کا ڈھانچہ آپ کے گھومنے والے اثاثوں میں قابل اعتبار قابل اعتماد بہتری کی ضمانت دیتا ہے۔
انسپکٹر کسی بھی فنکشنل ٹیسٹنگ شروع ہونے سے پہلے اہم حد کے طول و عرض کی تصدیق کرتے ہیں۔ آپ بور کے قطر، بیرونی قطر (OD)، اور بیئرنگ کی کل چوڑائی کی پیمائش کرتے ہیں۔ پیمائش کے پروٹوکول کے لیے درجہ حرارت پر قابو پانے والے ماحول کی ضرورت ہوتی ہے، جو عام طور پر 20 ° C پر مستحکم ہوتا ہے۔ اگر مشینی یا صنعتی دھونے کے عمل کے فوراً بعد بیرنگ کا معائنہ کیا جائے تو تھرمل توسیع پیمائش کو کم کر دیتی ہے۔
حوالہ قابل اطلاق رواداری کی کلاسیں جیسے ISO نارمل، P6، یا P5۔ اعلی درستگی والی ایپلی کیشنز بہترین شافٹ فٹ کے لیے P5 رواداری کا مطالبہ کرتی ہیں۔ تکنیکی ماہرین کیلیبریٹڈ ٹو پوائنٹ مائیکرو میٹر یا کوآرڈینیٹ میجرنگ مشین (سی ایم ایم) استعمال کرتے ہیں۔ CMM بیئرنگ کے جسمانی جہتوں کا ایک جامع ڈیجیٹل نقشہ فراہم کرتا ہے، پیمائش کے عمل کے دوران انسانی غلطی کو ختم کرتا ہے۔
جہتی تصدیق کے لیے اس معیاری ترتیب پر عمل کریں:
بیئرنگ کو درجہ حرارت پر قابو پانے والی میٹرولوجی لیب میں منتقل کریں اور 24 گھنٹے کے تھرمل اسٹیبلائزیشن کی مدت کی اجازت دیں۔
تصدیق شدہ گیج بلاکس کا استعمال کرتے ہوئے تمام دو نکاتی مائیکرو میٹرز اور CMM تحقیقات کیلیبریٹ کریں۔
ایک سے زیادہ ریڈیل پوائنٹس پر بور کے قطر کی پیمائش کریں تاکہ کسی بھی باہر کی گول پن کی حالت کی نشاندہی کی جاسکے۔
ڈیٹا کا براہ راست ISO رواداری کی میزوں سے موازنہ کرتے ہوئے بیرونی قطر اور کل چوڑائی کو ریکارڈ کریں۔
انجینئرنگ کے جائزے کے لیے حتمی FAT رپورٹ میں تمام انحرافات کو دستاویز کریں۔
رن آؤٹ رواداری بیئرنگ اسمبلی کی گردشی درستگی کی وضاحت کرتی ہے۔ انسپکٹرز بیئرنگ کو درست آربر پر لگاتے ہیں اور مکمل گردش کے دوران انحراف کی پیمائش کرنے کے لیے ڈائل انڈیکیٹرز کا استعمال کرتے ہیں۔ وہ اندرونی اور بیرونی حلقوں کے ریڈیل اور محوری دونوں رن آؤٹ کو ریکارڈ کرتے ہیں۔ زیادہ سے زیادہ قابل اجازت رن آؤٹ مکمل طور پر مخصوص ISO رواداری کلاس پر منحصر ہے۔
رن آؤٹ ٹولرنس پر سختی سے عمل رولر کمپلیمنٹ میں لوڈ کی غیر مساوی تقسیم کو روکتا ہے۔ ہائی ریڈیل رن آؤٹ رولرس کو چوٹکی اور ریس وے کے خلاف سکڈ کرنے کا سبب بنتا ہے۔ یہ بھاری ریڈیل بوجھ کے تحت اعلی تعدد کمپن پیدا کرتا ہے، دھاتی تھکاوٹ کو تیز کرتا ہے اور ملحقہ مشینری کے اجزاء کو نقصان پہنچاتا ہے۔ فارم رواداری کی تصدیق اس بات کی تصدیق کرتی ہے کہ بیئرنگ زیادہ سے زیادہ مقرر کردہ رفتار پر آسانی سے کام کرتا ہے۔
آپ درخواست کی مخصوص ہیوی ڈیوٹی ضروریات کے خلاف سپلائر کی دستاویزی متحرک اور جامد لوڈ کی درجہ بندی کا حوالہ دیتے ہیں۔ متحرک بوجھ کی درجہ بندی مسلسل گردش کے تحت بیئرنگ کی نظریاتی تھکاوٹ کی زندگی کا حکم دیتی ہے۔ جامد لوڈ کی درجہ بندی ریس وے کی سطح پر مستقل پلاسٹک کی خرابی سے پہلے زیادہ سے زیادہ بوجھ کی وضاحت کرتی ہے۔
سپلائرز کو یہ ثابت کرنا چاہیے کہ ان کی لوڈ ریٹنگ ISO 281 کیلکولیشن کے معیارات کے مطابق ہے۔ تصدیق کریں کہ داخلی جیومیٹری دعوی کردہ صلاحیت کی حمایت کرتی ہے۔ بڑے رولر ڈائی میٹرز اور آپٹمائزڈ ریس وے پروفائلز لوڈ ریٹنگ میں نمایاں اضافہ کرتے ہیں۔ عام کیٹلاگ ڈیٹا کو مسترد کریں اور تمام ہیوی ڈیوٹی تنصیبات کے لیے ایپلیکیشن کے لیے مخصوص انجینئرنگ تصدیق کا مطالبہ کریں۔
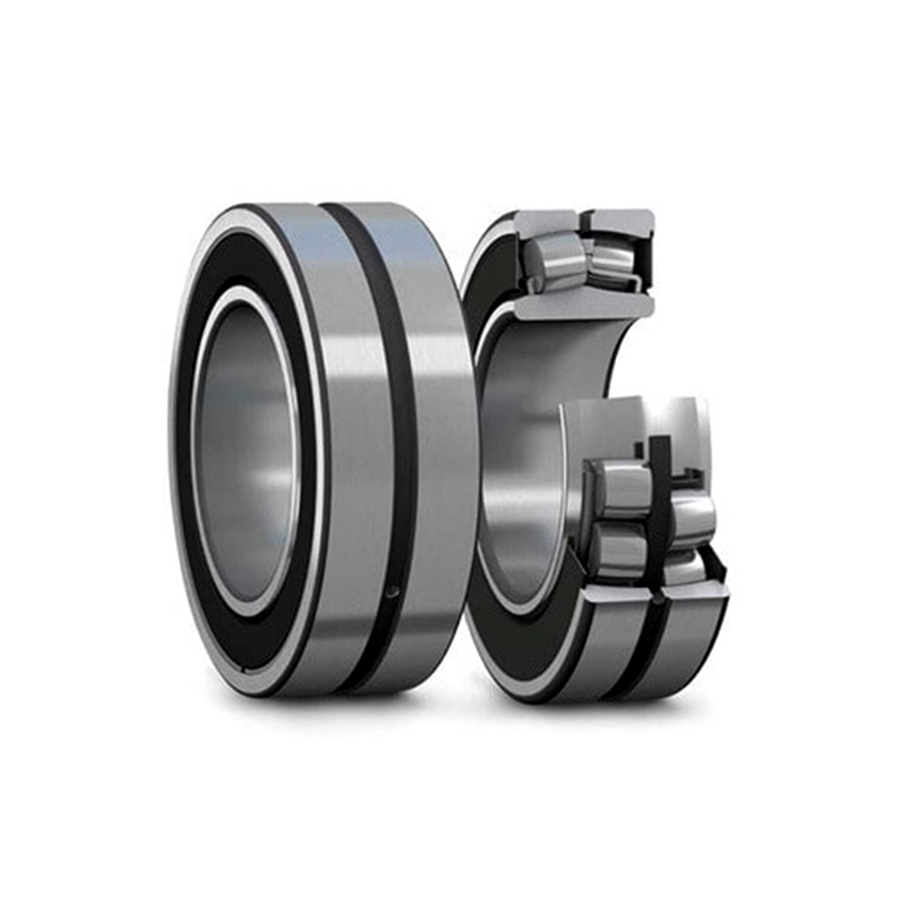
غیر ماونٹڈ ریڈیل انٹرنل کلیئرنس (RIC) کی پیمائش سیل شدہ یونٹوں میں ایک بڑا تکنیکی چیلنج پیش کرتا ہے۔ مربوط مہریں رولرس تک جسمانی رسائی کو محدود کرتی ہیں۔ آپ ان لوڈ شدہ رولر اور بیرونی رنگ ریس وے کے درمیان معیاری فیلر گیجز نہیں ڈال سکتے۔ پیمائش کا یہ روایتی طریقہ مکمل طور پر جمع شدہ مہر بند اکائیوں پر جسمانی طور پر ناممکن ہے۔
مینوفیکچررز ریاضی کے لحاظ سے ریڈیل کلیئرنس کا حساب لگانے کے لیے مخصوص محوری نقل مکانی گیجز کا استعمال کرتے ہیں۔ ٹیکنیشن ایک سمت میں ایک مخصوص محوری بوجھ کا اطلاق کرتا ہے، نقل مکانی کی پیمائش کرتا ہے، اور پھر بوجھ کو مخالف سمت میں لاگو کرتا ہے۔ کل محوری حرکت بیئرنگ کے اندرونی رابطے کے زاویے کی بنیاد پر ریڈیل کلیئرنس سے منسلک ہوتی ہے۔ متبادل طور پر، سپلائی کرنے والوں کے لیے مہر کی تنصیب سے فوراً پہلے ریکارڈ شدہ دستاویزی کلیئرنس ڈیٹا فراہم کرنے کی ضرورت کا حکم دیں۔
معیاری عہدوں میں C2، CN (نارمل)، C3، اور C4 شامل ہیں۔ C3 اور C4 عام سے زیادہ کلیئرنس کی نمائندگی کرتے ہیں۔ تصدیق کریں کہ فراہم کردہ کلیئرنس درخواست کی تھرمل توسیع کی ضروریات سے میل کھاتی ہے۔ ہائی ہیٹ ایپلی کیشنز، جیسے پیپر مل رولز یا سٹیل کنٹینٹ کاسٹرز کو آپریشن کے دوران تھرمل گروتھ کو ایڈجسٹ کرنے کے لیے C3 یا C4 کلیئرنس کی ضرورت ہوتی ہے۔
کلیئرنس میں مداخلت کی ضروریات کو بھی پورا کرنا ضروری ہے۔ بیئرنگ کو شافٹ پر دبانے سے اندرونی انگوٹھی پھیل جاتی ہے۔ اسے ہاؤسنگ میں دبانے سے بیرونی انگوٹھی سکیڑ جاتی ہے۔ دونوں اعمال اندرونی کلیئرنس کو کم کرتے ہیں۔ ابتدائی ان ماونٹڈ کلیئرنس اتنی بڑی ہونی چاہیے کہ وہ بغیر کسی پابندی کے انسٹالیشن کے دباؤ سے بچ سکے۔
ناکافی اندرونی کلیئرنس شدید آپریشنل خطرات پیدا کرتی ہے۔ اگر کلیئرنس بہت تنگ ہے تو، تھرمل توسیع باقی تمام ریڈیل پلے کو ختم کر دیتی ہے۔ یہ آپریشن کے دوران ایک بھاری منفی کلیئرنس کی حالت پیدا کرتا ہے۔ رولر ریس ویز کے ساتھ جکڑے ہوئے ہیں، جس سے اندرونی رگڑ میں بڑے پیمانے پر اضافہ ہوتا ہے۔
یہ پابندی وقت سے پہلے دھات کی تھکاوٹ اور تباہ کن ناکامی کا باعث بنتی ہے۔ بیئرنگ تیزی سے تھرمل بھاگنے کا تجربہ کرتا ہے۔ ضرورت سے زیادہ آپریٹنگ درجہ حرارت چکنائی کو تباہ کر دیتا ہے اور elastomeric مہر کے ہونٹوں کو پگھلا دیتا ہے۔ FAT کے دوران درست کلیئرنس عہدہ کی تصدیق کرنے سے بیئرنگ فیکٹری سے نکلنے سے پہلے اس تباہ کن سلسلہ کے رد عمل کو روکتا ہے۔
چکنائی برقرار رکھنے کی جانچ کے لیے سخت پیرامیٹرز کی وضاحت کریں۔ ایک رسمی کروی رولر بیرنگ کے لیے سگ ماہی کی کارکردگی کا ٹیسٹ اس بات کا اندازہ کرتا ہے کہ مہریں گہا کے اندر چکنا کرنے والے مادے کو کتنی اچھی طرح سے رکھتی ہیں۔ بیئرنگ کو زیادہ سے زیادہ آپریٹنگ درجہ حرارت پر اوون میں رکھ کر سٹیٹک لیکیج ٹیسٹ کریں۔ 24 گھنٹے کی مدت میں رونے والی کسی بھی چکنائی کے لئے مہر کے ہونٹوں کا مشاہدہ کریں۔
متحرک رساو کی جانچ اصل آپریٹنگ رفتار اور درجہ حرارت کی نقالی کرتی ہے۔ بیئرنگ کو موٹرائزڈ ٹیسٹ رگ پر لگائیں۔ بیئرنگ کو اس کی زیادہ سے زیادہ تھرمل حوالہ رفتار پر چلائیں۔ مسلسل آپریشن سائیکل کے دوران ضائع ہونے والی چکنائی کی پیمائش کریں۔ دور دراز یا ناقابل رسائی آلات میں وعدہ کیے گئے توسیعی بحالی کے وقفوں کو حاصل کرنے کے لیے زیادہ چکنائی برقرار رکھنا لازمی ہے۔
ٹھوس ذرہ کے داخلے کے خلاف مہر کی مزاحمت کی جانچ کے لیے پروٹوکول کی تفصیل۔ آپریٹنگ بیئرنگ کو معیاری ڈسٹ چیمبر کے اندر رکھیں۔ بیئرنگ ہاؤسنگ کے ارد گرد باریک ایریزونا روڈ ڈسٹ یا دھاتی گرٹ کو گردش کریں۔ ٹیسٹ سائیکل کے بعد، بیئرنگ کو ختم کریں اور میگنیفیکیشن کے تحت ذرات کی آلودگی کے لیے چکنائی کا معائنہ کریں۔
پانی کے اسپرے یا ڈوبنے والے پروٹوکول کا استعمال کرتے ہوئے نمی کے اخراج کے ٹیسٹ انجام دیں۔ فوڈ پروسیسنگ یا کان کنی کی ایپلی کیشنز میں عام طور پر بھاری دھونے کے حالات کی نقل کرنے کے لئے سیل انٹرفیس پر براہ راست دباؤ والے پانی کے جیٹ۔ متبادل طور پر، جامد سگ ماہی کی صلاحیتوں کا اندازہ کرنے کے لیے اتلی ڈوبنے کے ٹیسٹ کریں۔ جانچ کے بعد چکنائی کو پانی کے ایملشن سے مکمل طور پر پاک رہنا چاہیے۔
اعلی رابطہ سگ ماہی کی کارکردگی اور رگڑ گرمی کے درمیان توازن کا تجزیہ کریں۔ اعلی رابطہ مہریں اعلی آلودگی کو خارج کرتی ہیں لیکن گردشی ٹارک کو بڑھاتی ہیں۔ یہ بڑھتی ہوئی رگڑ تیز رفتار آپریشن کے دوران اضافی حرارت پیدا کرتی ہے۔ ٹیسٹ رگ پر چلنے والے ٹارک کی پیمائش کریں تاکہ یہ یقینی بنایا جا سکے کہ یہ درخواست کی حد سے زیادہ نہیں ہے یا ڈرائیو موٹر کو اوورلوڈ نہیں کرتا ہے۔
مہر کے ہونٹ کے مواد کے تھرمل ماحول سے مماثل ہونے کی تصدیق کرنے کا طریقہ بتائیں۔ معیاری نائٹریل بوٹاڈین ربڑ (NBR) درجہ حرارت کو +120 ° C تک ہینڈل کرتا ہے۔ Fluoroelastomer (FKM) +250°C تک انتہائی ماحول کو سنبھالتا ہے۔ مواد کا غلط انتخاب مہروں کو سخت، ٹوٹنے اور وقت سے پہلے ناکام ہونے کا سبب بنتا ہے۔
فیکٹری چکنائی بھرنے کے لیے قابل قبول رواداری قائم کریں۔ معیاری مہربند کروی رولر بیرنگ کو داخلی خالی جگہ کے 25% سے 45% تک بھرنے کی شرح کی ضرورت ہوتی ہے۔ کم رفتار، بھاری بھرکم ایپلی کیشنز کو 60% تک بھرنے کی شرح درکار ہو سکتی ہے۔ تیز رفتار ایپلی کیشنز کو ضرورت سے زیادہ گرنے اور گرمی کی پیداوار کو روکنے کے لیے کم فل ریٹ کی ضرورت ہوتی ہے۔
سپلائرز کو اس میٹرک کو درست طریقے سے دستاویز کرنا چاہیے۔ اسمبلی لائن سے خودکار چکنائی ڈسپنسنگ ریکارڈز کی ضرورت ہے۔ پھسلن سے پہلے اور بعد میں بیئرنگ کا وزن ایک ثانوی تصدیق کا طریقہ فراہم کرتا ہے۔ چکنائی کا درست حجم پورے مینٹیننس سائیکل میں طویل زندگی اور مستحکم آپریٹنگ درجہ حرارت کی ضمانت دیتا ہے۔
تصدیق کریں کہ چکنائی کی قسم مخصوص درخواست کی ضروریات سے ملتی ہے۔ صنعتی ماحول مختلف چکنا کرنے والے خواص کا مطالبہ کرتے ہیں۔ مولیبڈینم ڈسلفائیڈ جیسے انتہائی دباؤ (EP) کے اضافے کے لیے تکنیکی ڈیٹا شیٹ چیک کریں۔ یہ اضافی چیزیں بھاری جھٹکے کے بوجھ کے تحت دھات سے دھات کے رابطے کو روکتی ہیں۔ تصدیق کریں کہ بیس آئل کی واسکاسیٹی آپریٹنگ رفتار اور درجہ حرارت کے مطابق ہے۔
یقینی بنائیں کہ چکنائی کیمیاوی طور پر مہر کے مواد کے ساتھ مطابقت رکھتی ہے۔ غیر مطابقت پذیر مصنوعی چکنا کرنے والے مادوں سے NBR مہر والے ہونٹوں کو سوجن یا انحطاط ہو جائے گا۔ تصدیق کریں کہ گاڑھا کرنے والی قسم مناسب مکینیکل استحکام فراہم کرتی ہے۔ شدید کمپن کے دوران چکنائی ٹوٹ یا باہر نہیں ہونی چاہیے۔
غیر مناسب چکنا کرنے والے حجم کے شدید خطرات کو حل کریں۔ زیادہ چکنائی شدید چکنائی کا سبب بنتی ہے۔ یہ سیال رگڑ بڑے پیمانے پر اندرونی حرارت پیدا کرتا ہے۔ پھیلتی ہوا اور چکنائی اندرونی دباؤ پیدا کرتی ہے جو مہر کو پھٹنے کا سبب بنتی ہے۔ پھٹی ہوئی مہریں فوری طور پر بیئرنگ کو بیرونی آلودگی سے دوچار کرتی ہیں۔
زیر لبریکیشن تیزی سے ریس وے پہننے کا سبب بنتا ہے۔ رولرس ناکافی چکنا کرنے والی فلم کے ذریعے ٹوٹ جاتے ہیں۔ یہ مائیکرو ویلڈنگ اور لوڈ زون پر پھیلنے کا سبب بنتا ہے۔ زیادہ چکنا اور کم چکنا دونوں مہر بند یونٹوں کے استعمال میں آسانی کے فوائد کی نفی کرتے ہیں۔ حجم کی سخت توثیق ان ابتدائی ناکامیوں کو روکتی ہے۔
FAT مرحلے پر ضروری سرٹیفکیٹس کی فہرست بنائیں۔ جامع بیئرنگ کمپلائنس دستاویزات ثابت کرتی ہیں کہ فزیکل پروڈکٹ انجینئرنگ کی وضاحتوں سے میل کھاتا ہے۔ مینوفیکچرر کے کوالٹی مینیجر کے دستخط شدہ رسمی سرٹیفکیٹ آف کنفارمنس (CoC) کا مطالبہ کریں۔ یہ دستاویز قانونی طور پر فراہم کنندہ کو بیان کردہ تصریحات کا پابند کرتی ہے۔
اندرونی انگوٹھی، بیرونی انگوٹھی، اور رولرس کے لیے تفصیلی میٹریل ٹیسٹ رپورٹس (MTR) کی ضرورت ہے۔ بجھانے اور ٹمپیرنگ کے چکروں کی تصدیق کے لیے ہیٹ ٹریٹمنٹ چارٹس کی درخواست کریں۔ مناسب گرمی کا علاج اعلی آپریٹنگ درجہ حرارت پر جہتی استحکام کو یقینی بناتا ہے۔ غیر معیاری مینوفیکچرنگ طریقوں کے لیے دستاویزات کا غائب ہونا ایک فوری سرخ جھنڈا ہے۔
سٹیل کے درجات کی توثیق کے لیے ضروریات کی تفصیل دیں۔ ہیوی ڈیوٹی بیرنگ کے لیے ہائی کاربن کرومیم بیئرنگ اسٹیل کی ضرورت ہوتی ہے، جسے عام طور پر 100Cr6 یا 52100 یا GCr15 کے طور پر نامزد کیا جاتا ہے ۔ MTR کو صحیح کیمیائی ساخت دکھانا ضروری ہے۔ کاربن اور کرومیم کی سطح سخت ISO 683-17 یا GB/T18254 رواداری کے اندر ہونی چاہیے۔
غیر دھاتی شمولیت کی درجہ بندی چیک کریں۔ آکسیجن اور ٹائٹینیم کی شمولیت سٹیل میٹرکس میں خوردبینی تناؤ پیدا کرتی ہے۔ یہ شمولیتیں بھاری بوجھ کے نیچے زمینی تھکاوٹ کا آغاز کرتی ہیں۔ ویکیوم ڈیگاسڈ اسٹیل زیادہ سے زیادہ تھکاوٹ کی طاقت کے لیے ضروری اعلی پاکیزگی فراہم کرتا ہے۔ تصدیق کریں کہ شمولیت کی درجہ بندی پورا اترتی ہے یا اس سے زیادہ ہے ۔ DIN EN 10247 کے معیارات پر
کتنی سختی کی وضاحت کریں۔ بیئرنگ پروڈکشن ٹریس ایبلٹی آپ کی سپلائی چین کی حفاظت کرتی ہے۔ نقلی بیرنگ صنعتی بازار میں بھر جاتے ہیں، جو تباہ کن حفاظتی واقعات کا باعث بنتے ہیں۔ ٹریس ایبلٹی پروٹوکول جعلی دراندازی سے حفاظت کرتے ہیں۔ بیئرنگ چہروں پر مستقل لیزر مارکنگ کی ضرورت ہے۔
منفرد سیریل نمبرنگ اور الگ بیچ کوڈز کا مطالبہ کریں۔ ان نشانات کو اصل اسٹیل پگھلنے والی جگہ پر واپس جانا چاہیے۔ اگر فیلڈ میں ناکامی ہوتی ہے تو، سیریل نمبرز درست روٹ کاز تجزیہ کو قابل بناتے ہیں۔ آپ عیب دار بیچوں کو الگ کر سکتے ہیں اور مزید تنصیبات کو روک سکتے ہیں۔ ٹریس ایبلٹی ایک عام جزو کو انتہائی کنٹرول شدہ انجینئرنگ اثاثہ میں بدل دیتی ہے۔
حتمی پیکیجنگ کا معائنہ کرنے کے لئے سخت معیار قائم کریں۔ اگر ٹرانزٹ کے دوران بیئرنگ خراب ہو جائے تو FAT بیکار ہے۔ یقینی بنائیں کہ مہریں مکینیکل نقصان سے محفوظ ہیں۔ بے نقاب دھاتی سطحوں پر خوردبین زنگ کی تشکیل کو روکنا۔
ٹرانزٹ اور اسٹوریج کے دوران UV انحطاط کو روکیں۔ تنصیب سے پہلے سورج کی روشنی میں طویل نمائش ربڑ کی مہر کے ہونٹوں کو کم کر دیتی ہے۔ بیرنگ کو مبہم، ہیوی ڈیوٹی پولی تھیلین بیگ میں بند کیا جانا چاہیے۔ بین الاقوامی شپنگ کے دوران اثر کو پہنچنے والے نقصان کو روکنے کے لیے لکڑی کے کریٹس کو ساختی طور پر مضبوط اور مناسب طریقے سے باندھا جانا چاہیے۔
تصدیق کریں کہ ہینڈلنگ کی ہدایات پیکیجنگ میں شامل ہیں۔ تنصیب کے عملے کو مناسب بڑھتے ہوئے تکنیک کے بارے میں واضح رہنمائی کی ضرورت ہے۔ اگر بڑے بیرنگ کے لیے قابل اطلاق ہو تو اٹھانے کے انتظامات چیک کریں۔ بھاری بیرنگ کو آنکھوں کے بولٹ اٹھانے کے لیے سائیڈ چہروں میں تھریڈڈ سوراخ کی ضرورت ہوتی ہے۔
لفٹنگ کے مناسب انتظامات تنصیب کے عملے کو غلط سلنگ استعمال کرنے سے روکتے ہیں۔ بیرونی انگوٹھی کے گرد گوفن لپیٹنا نادانستہ طور پر مہر کے ہونٹوں کو کچل سکتا ہے۔ واضح ہدایات تکنیکی ماہرین کو بیئرنگ کو دھونے اور فیکٹری کی چکنائی کو ہٹانے سے روکتی ہیں۔ مناسب تیاری مشین کے شروع ہونے سے پہلے ہی آلودگیوں کے داخل ہونے سے روکتی ہے۔
سپلائر FAT کے نفاذ کے دوران عام خطرات کی نشاندہی کریں۔ بہت سے سپلائرز غیر کیلیبریٹڈ ٹیسٹنگ آلات استعمال کرنے کی کوشش کرتے ہیں۔ تمام مائیکرو میٹرز، گیجز، اور ٹیسٹ رگوں کے لیے حالیہ کیلیبریشن سرٹیفکیٹ کا مطالبہ کریں۔ اہم اثاثوں کے لیے 100% معائنے کے بجائے نمونے کی جانچ پر بھروسہ کرنا بڑے خطرے کو متعارف کرواتا ہے۔ انتہائی اہم مشینری بیرنگ کے لیے انفرادی معائنہ رپورٹس کا مطالبہ کریں۔
مبہم قبولیت کے معیار کو مسترد کریں۔ 'آزادانہ طور پر گھماؤ' یا 'صاف نظر آئے' انجینئرنگ کے معیارات نہیں ہیں۔ ہر انسپکشن پوائنٹ میں ایک قابل مقدار میٹرک ہونا ضروری ہے۔ اگر کوئی سپلائر سخت FAT پروٹوکول کو پیچھے دھکیلتا ہے، تو ممکنہ طور پر ان کے پاس قابل اعتماد ہیوی ڈیوٹی بیرنگ تیار کرنے کے لیے ضروری پراسیس کنٹرول کی کمی ہے۔
مخصوص عالمی معیارات کے مطابق FAT اقدامات کی ایک چیک لسٹ میپنگ فراہم کریں۔ ISO، DIN، اور ABMA معیارات کے ساتھ موافقت ابہام کو دور کرتی ہے۔ یہ سپلائر کو بین الاقوامی طور پر تسلیم شدہ انجینئرنگ فزکس پر عمل کرنے پر مجبور کرتا ہے۔
FAT مرحلہ |
معائنہ پیرامیٹر |
عالمی معیاری حوالہ |
قبولیت کا معیار |
|---|---|---|---|
فیز 1 |
حدود کے طول و عرض اور رواداری |
ISO 492 / DIN 620 |
مخصوص کلاس کو پورا کرنا ضروری ہے (مثال کے طور پر، نارمل، P6، P5) |
فیز 2 |
ریڈیل اندرونی کلیئرنس (RIC) |
ISO 5753-1 |
سیل انسٹال کرنے سے پہلے عہدہ (C2, CN, C3, C4) سے مماثل ہونا ضروری ہے۔ |
فیز 3 |
مہر آلودہ اخراج |
ISO 20653 (IP درجہ بندی) |
ٹیسٹ سائیکل کے بعد زیرو پارٹکیولیٹ یا نمی کا داخل ہونا |
فیز 5 |
سٹیل کی صفائی اور شمولیت |
DIN EN 10247/ISO 683-17 |
معیاری ایپلی کیشنز کے لیے K3 ≤ 10، ہیوی ڈیوٹی کے لیے کم |
FAT پر عمل درآمد کی لاجسٹکس کا اندازہ لگائیں۔ انسپکٹرز کو مینوفیکچرنگ سہولت میں بھیجنا اعلیٰ ترین سطح کی نگرانی فراہم کرتا ہے۔ سائٹ پر موجود انسپکٹر جسمانی طور پر گیج کیلیبریشن کی تصدیق کر سکتے ہیں اور جانچ کے طریقہ کار کا خود مشاہدہ کر سکتے ہیں۔ تاہم، بین الاقوامی سفر مہنگا اور وقت طلب ہے۔
لائیو سٹریم شدہ ریموٹ FATs ایک قابل عمل متبادل پیش کرتے ہیں۔ معائنہ کے عمل کو نشر کرنے کے لیے سپلائرز ہائی ڈیفینیشن کیمرے استعمال کرتے ہیں۔ انسپکٹرز حقیقی وقت میں ڈیجیٹل دستاویزات کا جائزہ لیتے ہیں۔ ریموٹ FATs کو بہترین ڈیجیٹل انفراسٹرکچر کے ساتھ انتہائی منظم سپلائر کی ضرورت ہوتی ہے۔ وہ طریقہ منتخب کریں جو بیئرنگ ایپلی کیشن کی تنقید کے ساتھ بہترین مطابقت رکھتا ہو۔
اپنے اگلے خریداری آرڈر یا سپلائر کے معیار کے معاہدے میں خاکہ شدہ FAT چیک لسٹ کو ضم کریں۔
قابل اعتماد انجینئرز سے مشورہ کریں کہ اطلاق کے لیے مخصوص رواداری، کلیئرنس، اور درجہ حرارت کی ضروریات کی وضاحت کریں۔
تمام مہربند کروی رولر بیرنگ کے لیے پہلے سے انسٹالیشن جہتی اسٹیک اپ رپورٹس کا مطالبہ کریں۔
تمام مادی ٹیسٹ رپورٹس اور تعمیل دستاویزات کے لیے ایک محفوظ ڈیجیٹل آرکائیو قائم کریں۔
A: ٹیسٹ میں ماحولیاتی چیمبر کے اندر موٹرائزڈ رگ پر بیئرنگ لگانا شامل ہے۔ ٹیکنیشن بیئرنگ کو زیادہ سے زیادہ تھرمل ریفرنس اسپیڈ پر چلاتے ہیں جبکہ اسے معیاری دھول، چکنائی یا پانی کے اسپرے سے بے نقاب کرتے ہیں۔ سائیکل کے بعد، اثر کو ختم کر دیا جاتا ہے. انسپکٹرز چکنائی برقرار رکھنے کی تصدیق کرتے ہیں اور مہر کے ہونٹوں کے اوپر سے کسی نمی یا ذرات کے داخل ہونے کی جانچ کرتے ہیں۔
A: معیاری کلیئرنس کو CN (نارمل) کے طور پر نامزد کیا گیا ہے۔ ہیوی ڈیوٹی صنعتی ایپلی کیشنز کو اکثر C3 یا C4 کلیئرنس کی ضرورت ہوتی ہے۔ یہ بڑی کلیئرنس اندرونی انگوٹھی کے تھرمل توسیع اور تنصیب کے دوران سخت مداخلت کی وجہ سے ہونے والے کمپریشن کو ایڈجسٹ کرتی ہیں۔
A: ٹریس ایبلٹی جعلی بیرنگ کو آپ کی سپلائی چین میں داخل ہونے سے روکتی ہے۔ مستقل لیزر مارکنگز، سیریل نمبرز، اور بیچ کوڈز فزیکل بیئرنگ کو اس کے اصل اسٹیل میٹ لاٹ سے جوڑتے ہیں۔ اگر قبل از وقت فیلڈ میں ناکامی واقع ہوتی ہے تو یہ ڈیٹا روٹ کاز کے تجزیہ کے لیے لازمی ہے۔
A: تعمیل کی دستاویزات میں ایک دستخط شدہ سرٹیفکیٹ آف کنفارمنس (CoC)، ڈائمینشنل انسپیکشن رپورٹس، میٹالوگرافک ٹیسٹنگ رپورٹ اور ریڈیل انٹرنل کلیئرنس ریکارڈ شامل ہونا چاہیے۔ اس میں سٹیل کی کیمیائی ساخت کو ظاہر کرنے والی میٹریل ٹیسٹ رپورٹس (MTR) بھی شامل ہونی چاہئیں۔
A: مربوط مہریں اندرونی رولرس اور ریس ویز تک جسمانی رسائی کو روکتی ہیں۔ آپ اندرونی کلیئرنس کی پیمائش کرنے کے لیے معیاری محسوس کرنے والے گیجز کا استعمال نہیں کر سکتے ہیں، اور نہ ہی آپ آسانی سے ریس وے کی سطح کا بصری طور پر معائنہ کر سکتے ہیں۔ انسپکٹرز پری اسمبلی جہتی ڈیٹا، خصوصی غیر تباہ کن جانچ، اور سخت دستاویزات کے جائزوں پر انحصار کرتے ہیں۔
A: ایک بار جمع ہونے کے بعد میکانکی طور پر پیمائش کرنا انتہائی مشکل ہے۔ مینوفیکچررز اسے ریاضی کے حساب سے شمار کرنے کے لیے مخصوص محوری نقل مکانی کی جانچ کا استعمال کرتے ہیں۔ سب سے قابل اعتماد طریقہ یہ ہے کہ فراہم کنندہ کو دستاویزی، سیریلائزڈ کلیئرنس کی پیمائش فراہم کرنے کی ضرورت ہوتی ہے جو مہروں کو بیرونی انگوٹھی میں دبانے سے فوراً پہلے لی جاتی ہے۔