


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 09-08-2026 Asal: Lokasi


Kegagalan bearing dini pada aplikasi industri tugas berat menyebabkan kerugian finansial yang besar akibat waktu henti yang tidak direncanakan dan kerusakan mesin. Bantalan yang disegel menjanjikan interval perawatan yang lebih lama dan perlindungan yang unggul terhadap kontaminasi. Mempercayai spesifikasi pemasok tanpa verifikasi yang ketat akan menimbulkan risiko operasional yang tidak dapat diterima. Menjalankan yang tepat Pemeriksaan kualitas bantalan rol bulat yang disegel menghadirkan tantangan teknis yang unik. Kehadiran segel terintegrasi dan gemuk yang sudah diisi sebelumnya mengaburkan komponen internal. Hal ini membuat pemeriksaan visual dan mekanis standar tidak cukup untuk menjamin kapasitas beban radial dan masa pakai yang tinggi. Protokol Uji Penerimaan Pabrik (FAT) yang diformalkan menjembatani kesenjangan ini. Daftar periksa ini memberikan kerangka kerja standar untuk memvalidasi dimensi, jarak bebas, kemanjuran penyegelan, batas suhu, dan asal material sebelum pengiriman peralatan.
Akurasi Dimensi & Jarak Bebas: Memverifikasi toleransi yang tepat dan jarak bebas internal radial (RIC) sangat penting untuk mencegah masalah kesesuaian housing dan pelepasan panas di bawah beban radial yang tinggi.
Integritas Segel Tidak Dapat Dinegosiasikan: Uji kinerja penyegelan standar untuk bantalan rol bulat menentukan kemampuan komponen untuk bertahan di lingkungan yang sangat terkontaminasi dan mempertahankan jadwal pemeliharaan yang direncanakan.
Ketertelusuran Mengurangi Risiko: Dokumentasi kepatuhan bearing yang komprehensif dan pelacakan batch adalah satu-satunya pertahanan yang dapat diandalkan terhadap baja palsu atau di bawah standar.
Protokol FAT Standar: Penerapan daftar periksa inspeksi yang kaku dan selaras dengan ISO/DIN akan memaksa akuntabilitas pemasok, menjamin keandalan dasar, dan memvalidasi janji pengurangan biaya pembelian dan pemeliharaan.
Tujuan utama Uji Penerimaan Pabrik adalah mengalihkan penemuan cacat dari tahap instalasi ke tahap pra-pengiriman. Biaya downtime meningkat dengan cepat selama instalasi dan commissioning mesin. Menemukan bantalan yang rusak di lantai pabrik akan mencegah terjadinya bencana kegagalan di lapangan. Anda menjaga mesin tetap berjalan hingga pemadaman terencana berikutnya dengan mengetahui penyimpangan produksi lebih awal.
Varian yang disegel memerlukan metodologi pemeriksaan yang berbeda dibandingkan dengan bantalan terbuka. Anda tidak dapat menggunakan alat pengukur rasa standar untuk mengukur jarak internal setelah segel dipasang. Pra-pelumasan sangat menutupi cacat permukaan internal pada raceways dan roller. Inspektur mengandalkan pengujian non-destruktif tingkat lanjut dan tinjauan dokumentasi yang ketat untuk memvalidasi geometri internal. Metodologi yang berbeda ini membentuk inti dari protokol inspeksi yang andal.
Setiap kriteria FAT memetakan langsung hasil operasional di pabrik. Akurasi dimensi secara langsung mengurangi getaran frekuensi tinggi pada peralatan berputar. Integritas segel yang unggul memperpanjang interval perawatan dan mengurangi overhead operasional secara keseluruhan. Peringkat beban yang tervalidasi mencegah kelelahan logam dini pada beban radial yang berat. Menyusun inspeksi Anda berdasarkan hasil mekanis spesifik ini menjamin peningkatan keandalan yang terukur di seluruh aset berputar Anda.
Inspektur memverifikasi dimensi batas kritis sebelum pengujian fungsional dimulai. Anda mengukur diameter lubang, diameter luar (OD), dan total lebar bantalan. Protokol pengukuran memerlukan lingkungan dengan suhu terkendali, biasanya distabilkan pada 20°C. Ekspansi termal mengacaukan pengukuran jika bantalan diperiksa segera setelah proses pemesinan atau pencucian industri.
Referensi kelas toleransi yang berlaku seperti ISO Normal, P6, atau P5. Aplikasi presisi tinggi memerlukan toleransi P5 untuk kesesuaian poros yang optimal. Teknisi menggunakan mikrometer dua titik yang dikalibrasi atau mesin pengukur koordinat (CMM). CMM menyediakan peta digital komprehensif mengenai dimensi fisik bantalan, menghilangkan kesalahan manusia selama proses pengukuran.
Ikuti urutan standar ini untuk verifikasi dimensi:
Pindahkan bantalan ke laboratorium metrologi yang suhunya dikontrol dan biarkan periode stabilisasi termal 24 jam.
Kalibrasi semua mikrometer dua titik dan probe CMM menggunakan blok pengukur bersertifikat.
Ukur diameter lubang pada beberapa titik radial untuk mengidentifikasi kondisi ketidakbulatan.
Catat diameter luar dan lebar total, bandingkan data secara langsung dengan tabel toleransi ISO.
Dokumentasikan semua penyimpangan dalam laporan akhir FAT untuk tinjauan teknis.
Toleransi runout menentukan keakuratan rotasi rakitan bantalan. Inspektur memasang bantalan pada punjung presisi dan menggunakan indikator dial untuk mengukur deviasi selama putaran penuh. Mereka mencatat runout radial dan aksial dari cincin dalam dan luar. Runout maksimum yang diperbolehkan bergantung sepenuhnya pada kelas toleransi ISO yang ditentukan.
Kepatuhan yang ketat terhadap toleransi runout mencegah distribusi beban yang tidak merata di seluruh pelengkap roller. Runout radial yang tinggi menyebabkan roller terjepit dan tergelincir di jalur balap. Hal ini menghasilkan getaran frekuensi tinggi di bawah beban radial yang berat, mempercepat kelelahan logam dan merusak komponen mesin di sekitarnya. Verifikasi toleransi bentuk memastikan bahwa bantalan beroperasi dengan lancar pada kecepatan maksimum yang ditentukan.
Anda melakukan referensi silang peringkat beban dinamis dan statis yang didokumentasikan pemasok terhadap persyaratan tugas berat spesifik aplikasi. Peringkat beban dinamis menentukan umur kelelahan teoritis bantalan di bawah rotasi terus menerus. Peringkat beban statis menentukan beban maksimum sebelum deformasi plastis permanen terjadi pada permukaan raceway.
Pemasok harus membuktikan peringkat beban mereka selaras dengan standar perhitungan ISO 281. Pastikan geometri internal mendukung kapasitas yang diklaim. Diameter roller yang lebih besar dan profil raceway yang dioptimalkan secara signifikan meningkatkan peringkat beban. Tolak data katalog umum dan minta verifikasi teknik khusus aplikasi untuk semua instalasi tugas berat.
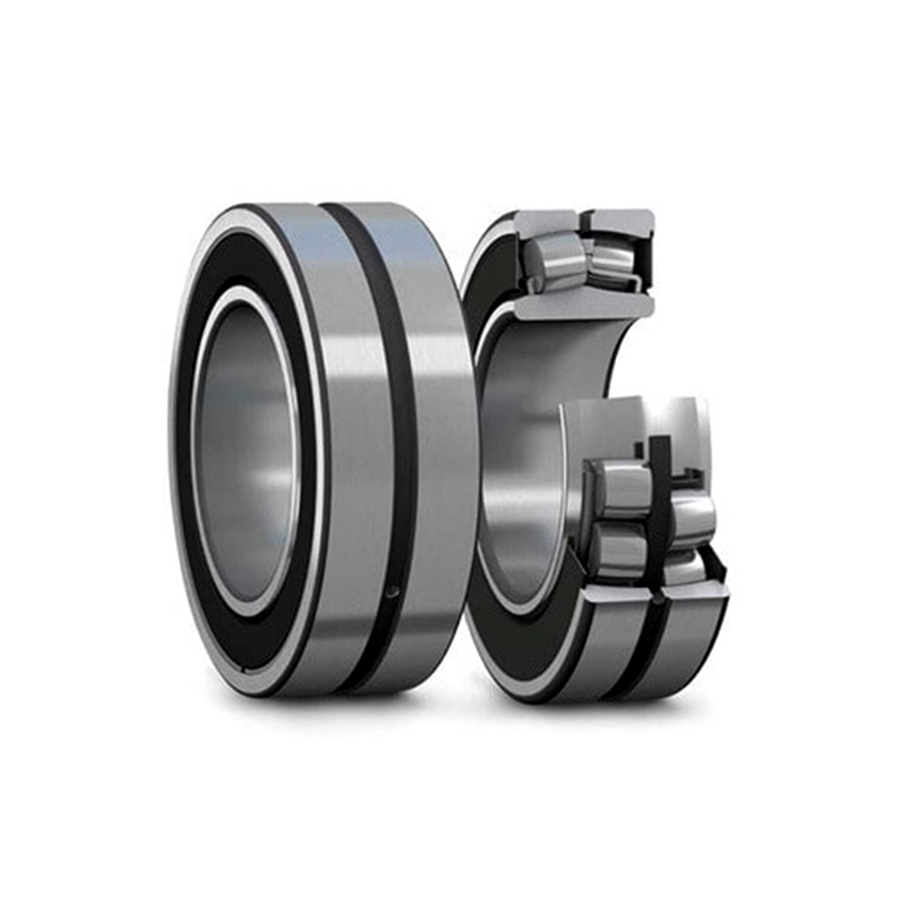
Mengukur Jarak Bebas Internal Radial (RIC) yang tidak dipasang menghadirkan tantangan teknis besar dalam unit yang tersegel. Segel terintegrasi membatasi akses fisik ke roller. Anda tidak dapat memasukkan pengukur rasa standar di antara roller yang tidak dimuat dan jalur lingkar luar. Metode pengukuran tradisional ini secara fisik tidak mungkin dilakukan pada unit tertutup yang dirakit sepenuhnya.
Pabrikan menggunakan pengukur perpindahan aksial khusus untuk menghitung jarak radial secara matematis. Teknisi menerapkan beban aksial tertentu dalam satu arah, mengukur perpindahan, dan kemudian menerapkan beban dalam arah yang berlawanan. Pergerakan aksial total berkorelasi dengan jarak bebas radial berdasarkan sudut kontak internal bantalan. Alternatifnya, tetapkan persyaratan bagi pemasok untuk memberikan data izin terdokumentasi yang dicatat segera sebelum pemasangan segel.
Sebutan standar meliputi C2, CN (Normal), C3, dan C4. C3 dan C4 mewakili jarak bebas yang lebih besar dari biasanya. Pastikan jarak bebas yang diberikan sesuai dengan persyaratan ekspansi termal aplikasi. Aplikasi dengan panas tinggi, seperti gulungan pabrik kertas atau kastor baja kontinu, memerlukan jarak C3 atau C4 untuk mengakomodasi pertumbuhan termal selama pengoperasian.
Izin tersebut juga harus mengakomodasi persyaratan kesesuaian interferensi. Menekan bantalan ke poros akan memperluas cincin bagian dalam. Menekannya ke dalam wadah akan menekan cincin luar. Kedua tindakan tersebut mengurangi izin internal. Jarak bebas awal yang tidak dipasang harus cukup besar untuk bertahan terhadap tekanan pemasangan ini tanpa pengikatan.
Jarak bebas internal yang tidak memadai dapat menimbulkan bahaya operasional yang parah. Jika jarak bebas terlalu sempit, ekspansi termal menghilangkan semua permainan radial yang tersisa. Hal ini menciptakan kondisi jarak bebas negatif yang berat selama pengoperasian. Rol tersebut terikat pada jalur balap, menyebabkan lonjakan besar pada gesekan internal.
Pengikatan ini menyebabkan kelelahan logam dini dan kegagalan besar. Bantalan mengalami pelepasan panas yang cepat. Temperatur pengoperasian yang berlebihan akan merusak gemuk dan melelehkan bibir segel elastomer. Memverifikasi penetapan jarak bebas yang benar selama FAT akan menghentikan reaksi berantai yang merusak ini sebelum bearing meninggalkan pabrik.
Tentukan parameter ketat untuk menguji retensi gemuk. Sebuah formal uji kinerja penyegelan untuk bantalan rol bulat mengevaluasi seberapa baik segel menjaga pelumas di dalam rongga. Jalankan uji kebocoran statis dengan menempatkan bantalan di dalam oven pada suhu pengoperasian maksimum. Amati bibir segel apakah ada minyak yang keluar selama 24 jam.
Pengujian kebocoran dinamis mensimulasikan kecepatan dan suhu pengoperasian sebenarnya. Pasang bantalan pada alat uji bermotor. Jalankan bearing pada kecepatan referensi termal maksimumnya. Ukur massa gemuk yang hilang selama siklus pengoperasian berkelanjutan. Retensi gemuk yang tinggi wajib dilakukan untuk mencapai perpanjangan interval perawatan yang dijanjikan pada peralatan yang jauh atau tidak dapat diakses.
Rincikan protokol untuk menguji ketahanan segel terhadap masuknya partikel padat. Tempatkan bantalan pengoperasian di dalam ruang debu standar. Sirkulasikan debu jalan Arizona yang halus atau pasir logam di sekitar rumah bantalan. Setelah siklus pengujian, bongkar bantalan dan periksa gemuk untuk mengetahui adanya kontaminasi partikulat di bawah pembesaran.
Jalankan uji pengecualian kelembapan menggunakan protokol semprotan air atau perendaman. Pancaran air bertekanan langsung ke antarmuka segel untuk menyimulasikan kondisi pencucian berat yang umum terjadi pada aplikasi pemrosesan makanan atau pertambangan. Alternatifnya, lakukan uji perendaman dangkal untuk mengevaluasi kemampuan penyegelan statis. Gemuk harus tetap bebas dari emulsi air setelah pengujian.
Analisis keseimbangan antara efisiensi penyegelan kontak tinggi dan panas gesekan. Segel kontak tinggi memberikan penghilangan kontaminan yang unggul namun meningkatkan torsi rotasi. Peningkatan gesekan ini menghasilkan panas tambahan selama pengoperasian kecepatan tinggi. Ukur torsi yang berjalan pada alat uji untuk memastikannya tidak melebihi batas penerapan atau membebani motor penggerak.
Tentukan cara memverifikasi bahan bibir segel sesuai dengan lingkungan termal. Karet Nitril Butadiena Standar (NBR) tahan terhadap suhu hingga +120°C. Fluoroelastomer (FKM) menangani lingkungan ekstrem hingga +250°C. Pemilihan material yang salah menyebabkan segel mengeras, retak, dan rusak sebelum waktunya.
Tetapkan toleransi yang dapat diterima untuk pengisian gemuk pabrik. Bantalan rol bulat bersegel standar memerlukan tingkat pengisian 25% hingga 45% dari ruang kosong internal. Aplikasi berkecepatan rendah dan memuat banyak mungkin memerlukan rasio pengisian hingga 60%. Aplikasi berkecepatan tinggi memerlukan laju pengisian yang lebih rendah untuk mencegah pengadukan berlebihan dan timbulnya panas.
Pemasok harus mendokumentasikan metrik ini secara akurat. Memerlukan catatan pengeluaran gemuk otomatis dari jalur perakitan. Menimbang bantalan sebelum dan sesudah pelumasan merupakan metode verifikasi sekunder. Volume gemuk yang tepat menjamin masa pakai yang lama dan suhu pengoperasian yang stabil di seluruh siklus perawatan.
Pastikan jenis gemuk sesuai dengan persyaratan aplikasi spesifik. Lingkungan industri menuntut sifat pelumas yang berbeda. Periksa lembar data teknis untuk mengetahui adanya aditif tekanan ekstrim (EP) seperti molibdenum disulfida. Aditif ini mencegah kontak logam-ke-logam di bawah beban kejut yang berat. Pastikan viskositas oli dasar sesuai dengan kecepatan dan suhu pengoperasian.
Pastikan gemuk tersebut kompatibel secara kimia dengan bahan segel. Pelumas sintetis yang tidak kompatibel akan membengkak atau merusak bibir seal NBR. Pastikan jenis pengental memberikan stabilitas mekanis yang memadai. Gemuk tidak boleh pecah atau bocor selama getaran yang kuat.
Atasi risiko parah akibat volume pelumasan yang tidak tepat. Pelumasan yang berlebihan menyebabkan pengocokan gemuk yang parah. Gesekan fluida ini menghasilkan panas internal yang sangat besar. Udara dan minyak yang mengembang menciptakan tekanan internal yang menyebabkan seal meledak. Segel yang pecah akan segera membuat bantalan terkena kontaminasi eksternal.
Pelumasan yang kurang menyebabkan keausan raceway yang cepat. Rol menembus lapisan pelumas yang tidak memadai. Hal ini menyebabkan terjadinya pengelasan mikro dan spalling pada zona beban. Baik pelumasan berlebih maupun pelumasan kurang meniadakan manfaat kemudahan penggunaan unit tersegel. Validasi volume yang ketat mencegah kegagalan awal ini.
Buat daftar sertifikat wajib yang diperlukan pada tahap FAT. Luas dokumentasi kepatuhan bantalan membuktikan produk fisik sesuai dengan spesifikasi teknik. Minta Sertifikat Kesesuaian (CoC) resmi yang ditandatangani oleh manajer mutu produsen. Dokumen ini secara hukum mengikat pemasok dengan spesifikasi yang disebutkan.
Memerlukan Laporan Uji Material (MTR) terperinci untuk ring bagian dalam, ring luar, dan roller. Minta Bagan Perlakuan Panas untuk memverifikasi siklus pendinginan dan temper. Perlakuan panas yang tepat memastikan stabilitas dimensi pada suhu pengoperasian tinggi. Dokumentasi yang hilang merupakan tanda bahaya langsung bagi praktik manufaktur di bawah standar.
Rincikan persyaratan untuk memverifikasi mutu baja. Bantalan tugas berat memerlukan baja bantalan kromium karbon tinggi, biasanya diberi nama 100Cr6 atau 52100 atau GCr15 . MTR harus menunjukkan komposisi kimia yang tepat. Tingkat karbon dan kromium harus berada dalam toleransi ketat ISO 683-17 atau GB/T18254 .
Periksa peringkat inklusi non-logam. Inklusi oksigen dan titanium menciptakan penambah tegangan mikroskopis dalam matriks baja. Inklusi ini memulai pengelupasan kelelahan bawah permukaan di bawah beban berat. Baja bebas gas memberikan kemurnian tinggi yang diperlukan untuk kekuatan lelah maksimum. Pastikan peringkat penyertaan memenuhi atau melampaui standar DIN EN 10247 .
Jelaskan betapa ketatnya keterlacakan produksi bantalan melindungi rantai pasokan Anda. Bantalan palsu membanjiri pasar industri, menyebabkan insiden keselamatan yang sangat besar. Protokol ketertelusuran melindungi terhadap penyusupan palsu. Memerlukan penandaan laser permanen pada permukaan bantalan.
Minta nomor seri yang unik dan kode batch yang berbeda. Penandaan ini harus ditelusuri kembali ke tempat lelehan baja asli. Jika terjadi kegagalan lapangan, nomor seri memungkinkan analisis akar penyebab yang tepat. Anda dapat mengisolasi batch yang rusak dan mencegah instalasi lebih lanjut. Ketertelusuran mengubah komponen generik menjadi aset teknik yang sangat terkontrol.
Tetapkan kriteria ketat untuk memeriksa kemasan akhir. FAT tidak ada gunanya jika bantalan rusak selama transit. Pastikan segel terlindung dari kerusakan mekanis. Mencegah pembentukan karat mikroskopis pada permukaan logam yang terbuka.
Mencegah degradasi UV selama transit dan penyimpanan. Paparan sinar matahari yang terlalu lama akan merusak bibir segel karet sebelum pemasangan. Bantalan harus disegel dalam kantong polietilen tugas berat yang buram. Peti kayu harus memiliki struktur yang kokoh dan diperkuat dengan baik untuk mencegah kerusakan akibat benturan selama pengiriman internasional.
Pastikan petunjuk penanganan disertakan dalam kemasan. Kru instalasi memerlukan panduan yang jelas tentang teknik pemasangan yang benar. Periksa ketentuan pengangkatan jika berlaku untuk bantalan besar. Bantalan berat memerlukan lubang berulir di sisi mukanya untuk mengangkat baut mata.
Ketentuan pengangkatan yang tepat mencegah kru instalasi menggunakan sling yang tidak tepat. Membungkus cincin luar dengan kain gendongan dapat menghancurkan bibir segel secara tidak sengaja. Instruksi yang jelas menghentikan teknisi mencuci bantalan dan menghilangkan minyak pabrik. Persiapan yang tepat mencegah masuknya kontaminan bahkan sebelum mesin dihidupkan.
Identifikasi risiko umum selama eksekusi FAT pemasok. Banyak pemasok mencoba menggunakan peralatan pengujian yang tidak dikalibrasi. Mintalah sertifikat kalibrasi terbaru untuk semua mikrometer, alat pengukur, dan alat uji. Mengandalkan pengujian sampel dibandingkan inspeksi 100% untuk aset-aset penting menimbulkan risiko yang sangat besar. Minta laporan inspeksi individual untuk bearing mesin yang sangat kritis.
Tolak kriteria penerimaan yang tidak jelas. 'Berputar bebas' atau 'tampak bersih' bukanlah standar teknis. Setiap titik inspeksi harus memiliki metrik yang dapat diukur. Jika pemasok menolak protokol FAT yang ketat, kemungkinan besar mereka tidak memiliki kontrol proses yang diperlukan untuk memproduksi bearing tugas berat yang andal.
Menyediakan daftar periksa yang memetakan langkah-langkah FAT ke standar global tertentu. Menyelaraskan dengan standar ISO, DIN, dan ABMA menghilangkan ambiguitas. Hal ini memaksa pemasok untuk mematuhi fisika teknik yang diakui secara internasional.
Fase LEMAK |
Parameter Inspeksi |
Referensi Standar Global |
Kriteria Penerimaan |
|---|---|---|---|
Fase 1 |
Dimensi Batas & Toleransi |
ISO 492/DIN 620 |
Harus memenuhi kelas yang ditentukan (misal, Normal, P6, P5) |
Fase 2 |
Izin Internal Radial (RIC) |
ISO 5753-1 |
Harus sesuai dengan peruntukan (C2, CN, C3, C4) sebelum pemasangan segel |
Fase 3 |
Pengecualian Kontaminan Segel |
ISO 20653 (Peringkat IP) |
Nol masuknya partikulat atau kelembapan setelah siklus pengujian |
Fase 5 |
Kebersihan & Inklusi Baja |
DIN EN 10247 / ISO 683-17 |
K3 ≤ 10 untuk aplikasi standar, lebih rendah untuk tugas berat |
Evaluasi logistik pelaksanaan FAT. Mengirimkan inspektur ke fasilitas manufaktur memberikan tingkat pengawasan tertinggi. Inspektur di lokasi dapat memverifikasi kalibrasi alat ukur secara fisik dan mengamati metodologi pengujian secara langsung. Namun, perjalanan internasional mahal dan memakan waktu.
FAT jarak jauh yang disiarkan langsung menawarkan alternatif yang layak. Pemasok menggunakan kamera definisi tinggi untuk menyiarkan proses pemeriksaan. Inspektur meninjau dokumentasi digital secara real-time. FAT jarak jauh memerlukan pemasok yang sangat terorganisir dengan infrastruktur digital yang sangat baik. Pilih metode yang paling sesuai dengan pentingnya aplikasi bantalan.
Integrasikan daftar periksa FAT yang diuraikan ke dalam pesanan pembelian atau perjanjian kualitas pemasok Anda berikutnya.
Konsultasikan dengan teknisi keandalan untuk menentukan toleransi, jarak bebas, dan persyaratan suhu khusus aplikasi.
Minta laporan penumpukan dimensi pra-pemasangan untuk semua bantalan rol bulat yang disegel.
Buat arsip digital yang aman untuk semua laporan pengujian material dan dokumentasi kepatuhan.
J: Pengujian ini melibatkan pemasangan bantalan pada rig bermotor di dalam ruang lingkungan. Teknisi menjalankan bearing pada kecepatan referensi termal maksimum sambil memaparkannya pada debu, pasir, atau semprotan air standar. Setelah siklus selesai, bantalan dibongkar. Inspektur memverifikasi retensi minyak dan memeriksa masuknya uap air atau partikulat melewati bibir segel.
A: Izin standar ditetapkan sebagai CN (Normal). Aplikasi industri tugas berat sering kali memerlukan izin C3 atau C4. Jarak bebas yang lebih besar ini mengakomodasi ekspansi termal cincin bagian dalam dan kompresi yang disebabkan oleh gangguan ketat selama pemasangan.
J: Ketertelusuran mencegah bearing palsu memasuki rantai pasokan Anda. Penandaan laser permanen, nomor seri, dan kode batch menghubungkan bantalan fisik dengan tempat lelehan baja aslinya. Data ini wajib untuk analisis akar penyebab jika terjadi kegagalan lapangan prematur.
J: Dokumentasi kepatuhan harus mencakup Sertifikat Kesesuaian (CoC) yang ditandatangani, laporan inspeksi dimensi, laporan pengujian metalografi , dan catatan izin internal radial. Ini juga harus mencakup Laporan Uji Material (MTR) yang menunjukkan komposisi kimia baja.
J: Segel terintegrasi memblokir akses fisik ke roller dan raceways internal. Anda tidak dapat menggunakan alat pengukur rasa standar untuk mengukur jarak internal, dan Anda juga tidak dapat dengan mudah memeriksa permukaan lintasan balap secara visual. Inspektur mengandalkan data dimensi pra-perakitan, pengujian non-destruktif khusus, dan tinjauan dokumentasi yang ketat.
J: Sangat sulit untuk mengukur secara mekanis setelah dirakit. Pabrikan menggunakan pengujian perpindahan aksial khusus untuk menghitungnya secara matematis. Metode yang paling dapat diandalkan adalah mengharuskan pemasok untuk memberikan pengukuran jarak bebas yang terdokumentasi dan dilakukan secara berseri, yang dilakukan segera sebelum segel ditekan ke dalam cincin bagian luar.