


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-09 Nguồn gốc: Địa điểm


Vòng bi bị hỏng sớm trong các ứng dụng công nghiệp hạng nặng gây ra tổn thất tài chính nghiêm trọng do thời gian ngừng hoạt động ngoài dự kiến và máy móc bị hỏng. Vòng bi kín hứa hẹn kéo dài thời gian bảo trì và bảo vệ chống ô nhiễm vượt trội. Việc tin tưởng vào thông số kỹ thuật của nhà cung cấp mà không xác minh nghiêm ngặt sẽ gây ra rủi ro vận hành không thể chấp nhận được. Thực hiện một cách thích hợp Việc kiểm tra chất lượng vòng bi tang trống kín đặt ra những thách thức kỹ thuật đặc biệt. Sự hiện diện của các con dấu tích hợp và mỡ được đổ sẵn sẽ che khuất các bộ phận bên trong. Điều này làm cho việc kiểm tra cơ học và trực quan tiêu chuẩn không đủ để đảm bảo khả năng chịu tải xuyên tâm và tuổi thọ cao. Giao thức Kiểm tra chấp nhận của nhà máy (FAT) được chính thức hóa sẽ thu hẹp khoảng cách này. Danh sách kiểm tra này cung cấp một khuôn khổ tiêu chuẩn hóa để xác nhận kích thước, khe hở, hiệu quả bịt kín, giới hạn nhiệt độ và xuất xứ vật liệu trước khi giao thiết bị.
Độ chính xác về kích thước và khe hở: Việc xác minh dung sai chính xác và độ hở bên trong xuyên tâm (RIC) là rất quan trọng để ngăn ngừa các vấn đề về lắp vỏ và thoát nhiệt dưới tải xuyên tâm cao.
Tính toàn vẹn của con dấu là không thể thương lượng: Một bài kiểm tra hiệu suất bịt kín được tiêu chuẩn hóa cho vòng bi tang trống cho thấy khả năng tồn tại của bộ phận trong môi trường bị ô nhiễm cao và duy trì lịch bảo trì theo kế hoạch.
Khả năng truy xuất nguồn gốc giảm thiểu rủi ro: Tài liệu tuân thủ vòng bi toàn diện và theo dõi lô là biện pháp bảo vệ đáng tin cậy duy nhất chống lại thép giả hoặc thép không đạt tiêu chuẩn.
Giao thức FAT được tiêu chuẩn hóa: Việc triển khai danh sách kiểm tra cứng nhắc, phù hợp với ISO/DIN buộc nhà cung cấp phải chịu trách nhiệm, đảm bảo độ tin cậy cơ bản và xác thực việc giảm chi phí mua và bảo trì đã hứa.
Mục tiêu chính của Kiểm tra nghiệm thu tại nhà máy là chuyển việc phát hiện lỗi từ giai đoạn lắp đặt sang giai đoạn trước khi giao hàng. Chi phí ngừng hoạt động tăng nhanh trong quá trình lắp đặt và vận hành máy móc. Việc phát hiện ổ trục bị lỗi trên sàn nhà máy sẽ ngăn chặn những sự cố thảm khốc tại hiện trường. Bạn duy trì hoạt động của máy móc cho đến lần ngừng hoạt động tiếp theo theo kế hoạch bằng cách phát hiện sớm những sai lệch trong sản xuất.
Các biến thể kín yêu cầu phương pháp kiểm tra riêng biệt so với vòng bi hở. Bạn không thể sử dụng đồng hồ đo cảm biến tiêu chuẩn để đo độ hở bên trong khi các vòng đệm được lắp đặt. Bôi trơn trước giúp che đi các khuyết tật bề mặt bên trong trên mương và con lăn. Người kiểm tra dựa vào thử nghiệm không phá hủy nâng cao và xem xét tài liệu nghiêm ngặt để xác nhận hình học bên trong. Những phương pháp riêng biệt này tạo thành cốt lõi của một quy trình kiểm tra đáng tin cậy.
Mọi tiêu chí FAT đều ánh xạ trực tiếp đến kết quả hoạt động tại nhà máy. Độ chính xác về kích thước trực tiếp làm giảm rung động tần số cao trong thiết bị quay. Tính toàn vẹn của vòng đệm vượt trội giúp kéo dài thời gian bảo trì và giảm chi phí vận hành tổng thể. Xếp hạng tải trọng được xác nhận ngăn ngừa hiện tượng mỏi kim loại sớm dưới tải trọng xuyên tâm nặng. Cấu trúc hoạt động kiểm tra của bạn xoay quanh các kết quả cơ học cụ thể này đảm bảo cải thiện độ tin cậy có thể đo lường được trên các tài sản quay vòng của bạn.
Thanh tra xác minh các kích thước ranh giới quan trọng trước khi bắt đầu bất kỳ thử nghiệm chức năng nào. Bạn đo đường kính lỗ khoan, đường kính ngoài (OD) và tổng chiều rộng vòng bi. Các giao thức đo yêu cầu môi trường được kiểm soát nhiệt độ, thường ổn định ở 20°C. Độ giãn nở nhiệt làm sai lệch số đo nếu vòng bi được kiểm tra ngay sau quá trình gia công hoặc giặt công nghiệp.
Tham khảo các cấp dung sai có thể áp dụng như ISO Bình thường, P6 hoặc P5. Các ứng dụng có độ chính xác cao yêu cầu dung sai P5 để lắp trục tối ưu. Kỹ thuật viên sử dụng micromet hai điểm đã hiệu chuẩn hoặc máy đo tọa độ (CMM). CMM cung cấp bản đồ kỹ thuật số toàn diện về kích thước vật lý của vòng bi, loại bỏ lỗi của con người trong quá trình đo.
Thực hiện theo trình tự tiêu chuẩn hóa này để xác minh kích thước:
Chuyển ổ trục đến phòng thí nghiệm đo lường được kiểm soát nhiệt độ và cho phép thời gian ổn định nhiệt trong 24 giờ.
Hiệu chuẩn tất cả các micromet hai điểm và đầu dò CMM bằng cách sử dụng các khối đo được chứng nhận.
Đo đường kính lỗ khoan tại nhiều điểm xuyên tâm để xác định bất kỳ điều kiện không tròn nào.
Ghi lại đường kính ngoài và tổng chiều rộng, so sánh dữ liệu trực tiếp với bảng dung sai ISO.
Ghi lại tất cả các sai lệch trong báo cáo FAT cuối cùng để xem xét kỹ thuật.
Dung sai lệch xác định độ chính xác quay của cụm ổ trục. Người kiểm tra gắn ổ trục lên một trục chính xác và sử dụng đồng hồ đo để đo độ lệch trong quá trình quay hoàn toàn. Chúng ghi lại cả độ đảo hướng tâm và hướng trục của vòng trong và vòng ngoài. Độ đảo tối đa cho phép phụ thuộc hoàn toàn vào cấp dung sai ISO được chỉ định.
Việc tuân thủ nghiêm ngặt các dung sai lệch tâm sẽ ngăn ngừa sự phân bổ tải không đồng đều trên bộ phận con lăn. Độ đảo hướng tâm cao làm cho các con lăn bị kẹp và trượt vào mương. Điều này tạo ra rung động tần số cao dưới tải trọng hướng tâm nặng, làm tăng độ mỏi kim loại và làm hỏng các bộ phận máy móc lân cận. Xác minh dung sai hình thức xác nhận ổ trục hoạt động trơn tru ở tốc độ được chỉ định tối đa.
Bạn tham khảo chéo các xếp hạng tải trọng động và tĩnh được ghi lại của nhà cung cấp với các yêu cầu tải nặng cụ thể của ứng dụng. Xếp hạng tải trọng động quyết định tuổi thọ mỏi theo lý thuyết của ổ trục khi quay liên tục. Xếp hạng tải trọng tĩnh xác định tải trọng tối đa trước khi biến dạng dẻo vĩnh viễn xảy ra trên bề mặt mương.
Nhà cung cấp phải chứng minh xếp hạng tải trọng của mình phù hợp với tiêu chuẩn tính toán ISO 281. Xác minh hình học bên trong hỗ trợ công suất được yêu cầu. Đường kính con lăn lớn hơn và cấu hình mương được tối ưu hóa làm tăng đáng kể mức tải. Từ chối dữ liệu danh mục chung và yêu cầu xác minh kỹ thuật dành riêng cho ứng dụng cho tất cả các hệ thống lắp đặt hạng nặng.
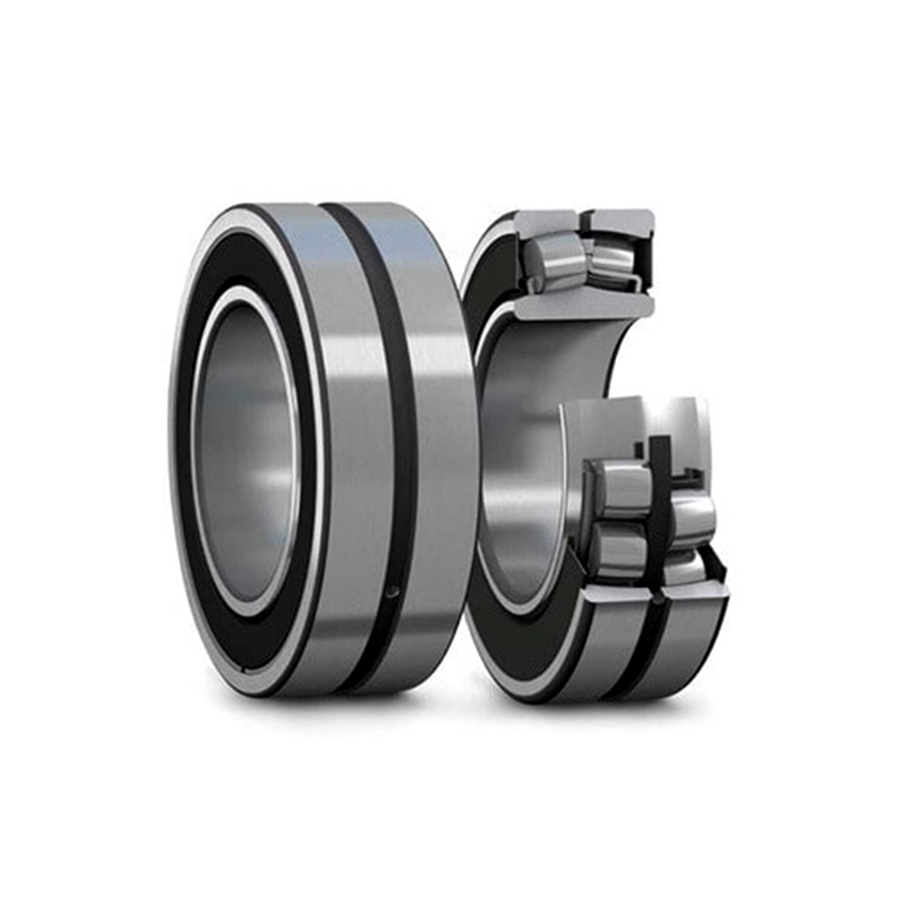
Đo độ hở bên trong xuyên tâm (RIC) không được lắp đặt đặt ra một thách thức kỹ thuật lớn trong các thiết bị kín. Các con dấu tích hợp hạn chế quyền truy cập vật lý vào các con lăn. Bạn không thể chèn các thước đo cảm biến tiêu chuẩn giữa con lăn không tải và mương vòng ngoài. Phương pháp đo lường truyền thống này không thể thực hiện được trên các thiết bị kín được lắp ráp hoàn chỉnh.
Các nhà sản xuất sử dụng máy đo chuyển vị dọc trục chuyên dụng để tính toán độ hở xuyên tâm. Kỹ thuật viên tác dụng một tải trọng dọc trục cụ thể theo một hướng, đo độ dịch chuyển và sau đó tác dụng tải trọng theo hướng ngược lại. Tổng chuyển động dọc trục tương quan với khe hở hướng tâm dựa trên góc tiếp xúc bên trong của ổ trục. Ngoài ra, hãy yêu cầu nhà cung cấp cung cấp dữ liệu thông quan được ghi lại ngay trước khi lắp đặt con dấu.
Các ký hiệu tiêu chuẩn bao gồm C2, CN (Bình thường), C3 và C4. C3 và C4 thể hiện khoảng hở lớn hơn bình thường. Xác minh rằng khe hở được cung cấp phù hợp với yêu cầu giãn nở nhiệt của ứng dụng. Các ứng dụng nhiệt độ cao, chẳng hạn như cuộn giấy hoặc bánh xe liên tục bằng thép, yêu cầu khe hở C3 hoặc C4 để thích ứng với sự tăng trưởng nhiệt trong quá trình vận hành.
Khoảng hở cũng phải đáp ứng được các yêu cầu về độ phù hợp với nhiễu. Nhấn ổ trục vào trục sẽ mở rộng vòng trong. Nhấn nó vào vỏ sẽ nén vòng ngoài. Cả hai hành động đều làm giảm độ thanh thải bên trong. Khoảng hở ban đầu chưa được gắn kết phải đủ lớn để chịu được các ứng suất lắp đặt này mà không bị ràng buộc.
Giải phóng mặt bằng nội bộ không đầy đủ tạo ra các mối nguy hiểm nghiêm trọng trong hoạt động. Nếu khe hở quá chặt, sự giãn nở nhiệt sẽ loại bỏ mọi hoạt động xuyên tâm còn lại. Điều này tạo ra tình trạng khe hở tiêu cực nặng nề trong quá trình vận hành. Các con lăn bám vào mương, gây ra lực ma sát bên trong tăng vọt.
Sự ràng buộc này dẫn đến sự mỏi kim loại sớm và sự hư hỏng nghiêm trọng. Vòng bi trải qua hiện tượng thoát nhiệt nhanh chóng. Nhiệt độ vận hành quá cao sẽ phá hủy dầu mỡ và làm tan chảy các môi bịt kín đàn hồi. Việc xác minh chỉ định khe hở chính xác trong FAT sẽ dừng phản ứng dây chuyền phá hủy này trước khi ổ trục rời khỏi nhà máy.
Xác định các thông số nghiêm ngặt để kiểm tra khả năng giữ dầu mỡ. Một cách chính thức kiểm tra hiệu suất bịt kín cho vòng bi tang trống đánh giá mức độ đệm kín giữ chất bôi trơn bên trong khoang. Thực hiện kiểm tra rò rỉ tĩnh bằng cách đặt ổ trục vào lò nung ở nhiệt độ vận hành tối đa. Quan sát môi bịt kín xem có vết dầu mỡ chảy ra trong khoảng thời gian 24 giờ không.
Thử nghiệm rò rỉ động mô phỏng tốc độ và nhiệt độ vận hành thực tế. Lắp ổ trục lên giàn thử cơ giới. Chạy ổ trục ở tốc độ tham chiếu nhiệt tối đa của nó. Đo khối lượng dầu mỡ bị mất trong chu kỳ vận hành liên tục. Khả năng giữ dầu cao là bắt buộc để đạt được khoảng thời gian bảo trì kéo dài như đã hứa ở các thiết bị ở xa hoặc không thể tiếp cận.
Trình bày chi tiết các quy trình kiểm tra khả năng chống lại sự xâm nhập của hạt rắn. Đặt ổ trục vận hành bên trong buồng chứa bụi tiêu chuẩn. Lưu thông bụi mịn trên đường Arizona hoặc sạn kim loại xung quanh vỏ ổ trục. Sau chu kỳ thử nghiệm, tháo ổ trục và kiểm tra mỡ bôi trơn xem có bị nhiễm hạt dưới độ phóng đại hay không.
Thực hiện các thử nghiệm loại trừ độ ẩm bằng cách sử dụng phương pháp phun nước hoặc ngâm. Các tia nước có áp suất trực tiếp tại bề mặt tiếp xúc của phốt để mô phỏng các điều kiện rửa trôi mạnh thường gặp trong các ứng dụng chế biến thực phẩm hoặc khai thác mỏ. Ngoài ra, hãy thực hiện các thử nghiệm ngâm nông để đánh giá khả năng bịt kín tĩnh. Mỡ phải hoàn toàn không có nhũ tương nước sau khi thử nghiệm.
Phân tích sự cân bằng giữa hiệu quả bịt kín tiếp xúc cao và nhiệt ma sát. Phớt tiếp xúc cao giúp loại bỏ chất gây ô nhiễm vượt trội nhưng tăng mô-men xoắn quay. Ma sát tăng lên này tạo ra nhiệt bổ sung trong quá trình vận hành tốc độ cao. Đo mô-men xoắn đang chạy trên giàn thử để đảm bảo nó không vượt quá giới hạn ứng dụng hoặc làm quá tải động cơ truyền động.
Chỉ định cách xác minh vật liệu môi bịt kín phù hợp với môi trường nhiệt. Cao su Nitrile Butadiene tiêu chuẩn (NBR) xử lý nhiệt độ lên tới +120°C. Fluoroelastomer (FKM) xử lý các môi trường khắc nghiệt lên tới +250°C. Việc lựa chọn vật liệu không chính xác sẽ khiến gioăng bị cứng, nứt và hỏng sớm.
Thiết lập dung sai chấp nhận được cho việc đổ dầu mỡ vào nhà máy. Vòng bi tang trống kín tiêu chuẩn yêu cầu tỷ lệ lấp đầy từ 25% đến 45% không gian trống bên trong. Các ứng dụng tốc độ thấp, tải nặng có thể yêu cầu tỷ lệ lấp đầy lên tới 60%. Các ứng dụng tốc độ cao yêu cầu tỷ lệ lấp đầy thấp hơn để ngăn chặn hiện tượng khuấy trộn và sinh nhiệt quá mức.
Nhà cung cấp phải ghi lại số liệu này một cách chính xác. Yêu cầu hồ sơ phân phối dầu mỡ tự động từ dây chuyền lắp ráp. Việc cân ổ trục trước và sau khi bôi trơn cung cấp phương pháp xác minh thứ cấp. Lượng mỡ bôi trơn chính xác đảm bảo tuổi thọ lâu dài và nhiệt độ vận hành ổn định trong toàn bộ chu trình bảo trì.
Xác nhận loại mỡ phù hợp với yêu cầu ứng dụng cụ thể. Môi trường công nghiệp đòi hỏi đặc tính bôi trơn riêng biệt. Kiểm tra bảng dữ liệu kỹ thuật để biết các chất phụ gia áp suất cực cao (EP) như molypden disulfide. Những chất phụ gia này ngăn chặn sự tiếp xúc giữa kim loại với kim loại dưới tải trọng sốc nặng. Kiểm tra độ nhớt của dầu gốc phù hợp với tốc độ và nhiệt độ vận hành.
Đảm bảo mỡ tương thích về mặt hóa học với vật liệu bịt kín. Chất bôi trơn tổng hợp không tương thích sẽ phồng lên hoặc làm suy giảm môi bịt kín NBR. Xác minh loại chất làm đặc có đủ độ ổn định cơ học. Dầu mỡ không được bị vỡ hoặc rò rỉ ra ngoài khi rung lắc mạnh.
Giải quyết các rủi ro nghiêm trọng của lượng bôi trơn không phù hợp. Bôi trơn quá mức gây ra tình trạng khuấy trộn dầu mỡ nghiêm trọng. Ma sát chất lỏng này tạo ra nhiệt bên trong lớn. Không khí và dầu mỡ giãn nở tạo ra áp suất bên trong khiến phớt bị bung ra. Các vòng đệm bị vỡ ngay lập tức khiến ổ trục bị nhiễm bẩn bên ngoài.
Thiếu bôi trơn gây ra sự mài mòn nhanh chóng của mương. Các con lăn xuyên qua lớp màng bôi trơn không đủ. Điều này gây ra hiện tượng hàn vi mô và nứt vỡ trên vùng chịu tải. Cả việc bôi trơn quá mức và bôi trơn dưới mức đều phủ nhận lợi ích dễ sử dụng của các bộ phận kín. Xác thực khối lượng nghiêm ngặt sẽ ngăn ngừa những lỗi ban đầu này.
Liệt kê các chứng chỉ bắt buộc cần có ở giai đoạn FAT. Toàn diện Tài liệu tuân thủ vòng bi chứng minh sản phẩm vật chất phù hợp với các thông số kỹ thuật. Yêu cầu Giấy chứng nhận phù hợp (CoC) chính thức có chữ ký của người quản lý chất lượng của nhà sản xuất. Tài liệu này ràng buộc về mặt pháp lý nhà cung cấp với các thông số kỹ thuật đã nêu.
Yêu cầu Báo cáo thử nghiệm vật liệu (MTR) chi tiết cho vòng trong, vòng ngoài và con lăn. Yêu cầu Biểu đồ xử lý nhiệt để xác minh chu trình làm nguội và ủ. Xử lý nhiệt thích hợp đảm bảo độ ổn định kích thước ở nhiệt độ hoạt động cao. Thiếu tài liệu là dấu hiệu cảnh báo ngay lập tức cho các hoạt động sản xuất không đạt tiêu chuẩn.
Chi tiết các yêu cầu để xác minh các loại thép. Vòng bi chịu lực nặng yêu cầu thép chịu lực crom có hàm lượng carbon cao, thường được ký hiệu là 100Cr6 hoặc 52100 hoặc GCr15 . MTR phải hiển thị chính xác thành phần hóa học. Mức carbon và crom phải nằm trong dung sai nghiêm ngặt theo tiêu chuẩn ISO 683-17 hoặc GB/T18254 .
Kiểm tra xếp hạng tạp chất phi kim loại. Các tạp chất oxy và titan tạo ra các mức tăng ứng suất cực nhỏ trong ma trận thép. Những tạp chất này gây ra hiện tượng mỏi dưới bề mặt, bong tróc dưới tác dụng của tải nặng. Thép khử khí chân không cung cấp độ tinh khiết cao cần thiết cho độ bền mỏi tối đa. Xác minh xếp hạng bao gồm đáp ứng hoặc vượt quá tiêu chuẩn DIN EN 10247 .
Giải thích mức độ nghiêm ngặt truy xuất nguồn gốc sản xuất vòng bi bảo vệ chuỗi cung ứng của bạn. Vòng bi giả tràn ngập thị trường công nghiệp, gây ra những sự cố an toàn thảm khốc. Các giao thức truy xuất nguồn gốc bảo vệ chống lại sự xâm nhập của hàng giả. Yêu cầu đánh dấu laser vĩnh viễn trên các mặt ổ trục.
Yêu cầu đánh số sê-ri duy nhất và mã lô riêng biệt. Những dấu hiệu này phải truy ngược lại lô thép nấu chảy ban đầu. Nếu xảy ra lỗi trường, số sê-ri sẽ cho phép phân tích nguyên nhân gốc rễ chính xác. Bạn có thể cách ly các lô bị lỗi và ngăn chặn việc cài đặt thêm. Khả năng truy xuất nguồn gốc biến một thành phần chung thành một tài sản kỹ thuật được kiểm soát chặt chẽ.
Thiết lập các tiêu chí nghiêm ngặt để kiểm tra bao bì cuối cùng. FAT sẽ vô dụng nếu ổ trục bị hỏng trong quá trình vận chuyển. Đảm bảo con dấu được bảo vệ khỏi hư hỏng cơ học. Ngăn chặn sự hình thành rỉ sét cực nhỏ trên bề mặt kim loại tiếp xúc.
Ngăn chặn sự suy giảm tia cực tím trong quá trình vận chuyển và lưu trữ. Tiếp xúc kéo dài với ánh nắng mặt trời sẽ làm môi cao su bị thoái hóa trước khi lắp đặt. Vòng bi phải được bọc kín trong túi polyetylen nặng, mờ đục. Thùng gỗ phải có cấu trúc chắc chắn và được giằng đúng cách để tránh hư hỏng do va đập trong quá trình vận chuyển quốc tế.
Xác minh rằng hướng dẫn xử lý được bao gồm trong bao bì. Đội lắp đặt cần được hướng dẫn rõ ràng về kỹ thuật lắp đặt thích hợp. Kiểm tra các quy định nâng nếu áp dụng cho vòng bi lớn. Vòng bi nặng cần có lỗ ren ở mặt bên để nâng bu lông mắt.
Các biện pháp nâng hạ phù hợp ngăn cản đội lắp đặt sử dụng cáp treo không phù hợp. Quấn dây đai quanh vòng ngoài có thể vô tình làm nát môi bịt kín. Hướng dẫn rõ ràng ngăn cản kỹ thuật viên rửa vòng bi và loại bỏ dầu mỡ tại nhà máy. Việc chuẩn bị thích hợp sẽ ngăn ngừa sự xâm nhập của các chất gây ô nhiễm trước khi máy khởi động.
Xác định các rủi ro phổ biến trong quá trình thực hiện FAT của nhà cung cấp. Nhiều nhà cung cấp cố gắng sử dụng thiết bị kiểm tra chưa được hiệu chuẩn. Yêu cầu chứng chỉ hiệu chuẩn gần đây cho tất cả panme, thiết bị đo và thiết bị kiểm tra. Việc dựa vào thử nghiệm mẫu thay vì kiểm tra 100% đối với các tài sản quan trọng sẽ gây ra rủi ro lớn. Yêu cầu báo cáo kiểm tra riêng cho vòng bi máy móc có tính quan trọng cao.
Từ chối các tiêu chí chấp nhận mơ hồ. 'Quay tự do' hoặc 'trông sạch sẽ' không phải là tiêu chuẩn kỹ thuật. Mỗi điểm kiểm tra phải có số liệu có thể định lượng được. Nếu nhà cung cấp phản đối các giao thức FAT nghiêm ngặt, họ có thể thiếu khả năng kiểm soát quy trình cần thiết để sản xuất vòng bi chịu tải nặng đáng tin cậy.
Cung cấp danh sách kiểm tra ánh xạ các bước FAT theo các tiêu chuẩn toàn cầu cụ thể. Việc căn chỉnh theo các tiêu chuẩn ISO, DIN và ABMA sẽ loại bỏ sự mơ hồ. Nó buộc nhà cung cấp phải tuân thủ các nguyên tắc vật lý kỹ thuật được quốc tế công nhận.
Giai đoạn FAT |
Thông số kiểm tra |
Tham chiếu tiêu chuẩn toàn cầu |
Tiêu chí chấp nhận |
|---|---|---|---|
Giai đoạn 1 |
Kích thước và dung sai ranh giới |
ISO 492 / DIN 620 |
Phải đáp ứng lớp được chỉ định (ví dụ: Bình thường, P6, P5) |
Giai đoạn 2 |
Giải phóng mặt bằng nội bộ xuyên tâm (RIC) |
ISO 5753-1 |
Phải phù hợp với chỉ định (C2, CN, C3, C4) trước khi lắp đặt con dấu |
Giai đoạn 3 |
Loại trừ chất gây ô nhiễm |
ISO 20653 (Xếp hạng IP) |
Không có hạt hoặc độ ẩm xâm nhập sau chu kỳ thử nghiệm |
Giai đoạn 5 |
Độ sạch & tạp chất của thép |
DIN EN 10247 / ISO 683-17 |
K3 10 cho các ứng dụng tiêu chuẩn, thấp hơn cho các ứng dụng nặng |
Đánh giá hậu cần của việc thực hiện FAT. Việc cử thanh tra viên đến cơ sở sản xuất mang lại mức độ giám sát cao nhất. Người kiểm tra tại chỗ có thể xác minh thực tế hiệu chuẩn máy đo và quan sát trực tiếp phương pháp thử nghiệm. Tuy nhiên, du lịch quốc tế rất tốn kém và tốn thời gian.
FAT từ xa được phát trực tiếp cung cấp một giải pháp thay thế khả thi. Nhà cung cấp sử dụng camera độ phân giải cao để phát sóng quá trình kiểm tra. Thanh tra xem xét tài liệu kỹ thuật số trong thời gian thực. FAT từ xa yêu cầu nhà cung cấp có tổ chức cao với cơ sở hạ tầng kỹ thuật số xuất sắc. Chọn phương pháp phù hợp nhất với mức độ quan trọng của ứng dụng vòng bi.
Tích hợp danh sách kiểm tra FAT được phác thảo vào đơn đặt hàng tiếp theo hoặc thỏa thuận chất lượng nhà cung cấp của bạn.
Tham khảo ý kiến của các kỹ sư về độ tin cậy để xác định các yêu cầu về dung sai, khe hở và nhiệt độ dành riêng cho ứng dụng.
Yêu cầu báo cáo xếp chồng kích thước trước khi lắp đặt cho tất cả các vòng bi tang trống kín.
Thiết lập kho lưu trữ kỹ thuật số an toàn cho tất cả các báo cáo thử nghiệm vật liệu và tài liệu tuân thủ.
Trả lời: Thử nghiệm bao gồm việc lắp ổ trục lên giàn có động cơ bên trong buồng môi trường. Các kỹ thuật viên vận hành vòng bi ở tốc độ tham chiếu nhiệt tối đa trong khi tiếp xúc với bụi, sạn hoặc tia nước tiêu chuẩn. Sau chu kỳ, ổ trục được tháo dỡ. Người kiểm tra xác minh khả năng giữ dầu mỡ và kiểm tra xem có hơi ẩm hoặc hạt nào xâm nhập qua môi bịt kín hay không.
A: Độ hở tiêu chuẩn được chỉ định là CN (Bình thường). Các ứng dụng công nghiệp nặng thường yêu cầu khe hở C3 hoặc C4. Những khoảng hở lớn hơn này phù hợp với sự giãn nở nhiệt của vòng trong và lực nén do các khớp nối chặt chẽ gây ra trong quá trình lắp đặt.
Trả lời: Khả năng truy xuất nguồn gốc ngăn chặn vòng bi giả xâm nhập vào chuỗi cung ứng của bạn. Các dấu laser vĩnh viễn, số sê-ri và mã lô liên kết ổ trục vật lý với lô thép nóng chảy ban đầu của nó. Dữ liệu này là bắt buộc để phân tích nguyên nhân gốc rễ nếu xảy ra lỗi trường sớm.
Đáp: Tài liệu tuân thủ phải bao gồm Giấy chứng nhận tuân thủ (CoC) đã ký, báo cáo kiểm tra kích thước, báo cáo kiểm tra kim loại và hồ sơ giải phóng mặt bằng xuyên tâm bên trong. Nó cũng phải bao gồm Báo cáo thử nghiệm vật liệu (MTR) cho thấy thành phần hóa học của thép.
Trả lời: Các vòng đệm tích hợp chặn khả năng tiếp cận vật lý vào các con lăn và mương bên trong. Bạn không thể sử dụng thước đo cảm biến tiêu chuẩn để đo độ hở bên trong cũng như không thể dễ dàng kiểm tra bề mặt mương bằng mắt thường. Người kiểm tra dựa vào dữ liệu kích thước trước khi lắp ráp, thử nghiệm không phá hủy chuyên dụng và đánh giá tài liệu nghiêm ngặt.
Trả lời: Rất khó để đo lường một cách máy móc sau khi được lắp ráp. Các nhà sản xuất sử dụng thử nghiệm chuyển vị dọc trục chuyên dụng để tính toán nó một cách toán học. Phương pháp đáng tin cậy nhất là yêu cầu nhà cung cấp cung cấp các phép đo khe hở được ghi theo thứ tự, được lập thành văn bản, được thực hiện ngay trước khi các vòng đệm được ép vào vòng ngoài.