


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-09 Kaynak: Alan


Ağır endüstriyel uygulamalarda erken rulman arızası, plansız duruşlar ve makinelerin bozulması nedeniyle ciddi mali kayıplara neden olur. Yalıtılmış rulmanlar, daha uzun bakım aralıkları ve kirlenmeye karşı üstün koruma sağlar. Titiz bir doğrulama olmadan tedarikçi spesifikasyonlarına güvenmek, kabul edilemez operasyonel riskler doğurur. Uygun bir yürütme Sızdırmaz oynak makaralı rulman kalite denetimi, benzersiz mühendislik zorlukları sunar. Entegre contaların ve önceden doldurulmuş gresin varlığı dahili bileşenlerin görülmesini engeller. Bu, standart görsel ve mekanik kontrollerin yüksek radyal yük kapasitesi ve kullanım ömrünü garanti etmede yetersiz kalmasına neden olur. Resmileştirilmiş bir Fabrika Kabul Testi (FAT) protokolü bu boşluğu dolduruyor. Bu kontrol listesi, ekipman teslimatından önce boyutları, açıklığı, sızdırmazlık etkinliğini, sıcaklık sınırlarını ve malzeme kaynağını doğrulamak için standartlaştırılmış bir çerçeve sağlar.
Boyut ve Açıklık Doğruluğu: Tam toleransların ve radyal iç açıklığın (RIC) doğrulanması, yüksek radyal yükler altında muhafaza uyum sorunlarının ve termal kaçakların önlenmesi açısından kritik öneme sahiptir.
Conta Bütünlüğü Tartışılamaz: Oynak makaralı rulmanlar için standartlaştırılmış bir sızdırmazlık performansı testi, bileşenin yüksek derecede kirli ortamlarda hayatta kalma ve planlı bakım programlarını sürdürme yeteneğini belirler.
İzlenebilirlik Riski Azaltır: Kapsamlı rulman uyumluluk belgeleri ve parti takibi, sahte veya standart altı çeliğe karşı tek güvenilir savunmadır.
Standartlaştırılmış FAT Protokolleri: Katı, ISO/DIN uyumlu bir denetim kontrol listesinin uygulanması, tedarikçinin hesap verebilirliğini zorlar, temel güvenilirliği garanti eder ve satın alma ve bakım maliyetlerinde vaat edilen azalmayı doğrular.
Fabrika Kabul Testinin temel amacı, kusur tespitini kurulum aşamasından sevkiyat öncesi aşamaya geçirmektir. Makine kurulumu ve devreye alma sırasında kesinti maliyetleri hızla artıyor. Fabrika ortamında arızalı bir rulmanın bulunması, ciddi saha arızalarını önler. Üretim sapmalarını erken yakalayarak bir sonraki planlı kesintiye kadar makinelerinizi çalışır durumda tutarsınız.
Yalıtımlı varyantlar, açık rulmanlara kıyasla farklı denetim metodolojileri gerektirir. Contalar takıldıktan sonra iç boşluğu ölçmek için standart kalınlık mastarlarını kullanamazsınız. Ön yağlama, yuvarlanma yolları ve makaralar üzerindeki iç yüzey kusurlarını büyük ölçüde maskeler. Denetçiler, iç geometriyi doğrulamak için gelişmiş tahribatsız testlere ve sıkı belge incelemelerine güveniyor. Bu farklı metodolojiler güvenilir bir denetim protokolünün temelini oluşturur.
Her FAT kriteri doğrudan fabrika katındaki operasyonel sonuçlarla eşleşir. Boyutsal doğruluk, dönen ekipmanlardaki yüksek frekanslı titreşimi doğrudan azaltır. Üstün sızdırmazlık bütünlüğü bakım aralıklarını uzatır ve genel işletme yükünü azaltır. Doğrulanmış yük değerleri, ağır radyal yükler altında erken metal yorulmasını önler. Denetiminizi bu spesifik mekanik sonuçlar etrafında yapılandırmak, dönen varlıklarınız genelinde ölçülebilir güvenilirlik iyileştirmelerini garanti eder.
Denetçiler, herhangi bir işlevsel test başlamadan önce kritik sınır boyutlarını doğrular. Delik çapını, dış çapı (OD) ve toplam yatak genişliğini ölçersiniz. Ölçüm protokolleri, genellikle 20°C'de stabilize edilmiş, sıcaklık kontrollü bir ortam gerektirir. Rulmanlar işleme veya endüstriyel yıkama proseslerinden hemen sonra muayene edilirse termal genleşme ölçümleri çarpıtır.
ISO Normal, P6 veya P5 gibi geçerli tolerans sınıflarına bakın. Yüksek hassasiyetli uygulamalar, optimum şaft uyumu için P5 toleranslarını gerektirir. Teknisyenler kalibre edilmiş iki noktalı mikrometreler veya koordinat ölçüm makineleri (CMM) kullanır. CMM, rulmanın fiziksel boyutlarının kapsamlı bir dijital haritasını sağlayarak ölçüm işlemi sırasında insan hatasını ortadan kaldırır.
Boyut doğrulama için bu standartlaştırılmış sırayı izleyin:
Rulmanı sıcaklık kontrollü bir metroloji laboratuvarına aktarın ve 24 saatlik termal stabilizasyon süresine izin verin.
Sertifikalı ölçüm bloklarını kullanarak tüm iki noktalı mikrometreleri ve CMM problarını kalibre edin.
Herhangi bir yuvarlaklık dışı durumu belirlemek için delik çapını birden fazla radyal noktada ölçün.
Verileri doğrudan ISO tolerans tablolarıyla karşılaştırarak dış çapı ve toplam genişliği kaydedin.
Mühendislik incelemesi için nihai FAT raporundaki tüm sapmaları belgeleyin.
Salgı toleransları rulman grubunun dönme doğruluğunu tanımlar. Denetçiler rulmanı hassas bir mil üzerine monte eder ve tam dönüş sırasında sapmayı ölçmek için kadranlı göstergeleri kullanır. İç ve dış bileziklerin hem radyal hem de eksenel salgısını kaydederler. İzin verilen maksimum salgı tamamen belirtilen ISO tolerans sınıfına bağlıdır.
Salgı toleranslarına sıkı sıkıya bağlı kalmak, silindir tamamlayıcısı boyunca eşit olmayan yük dağılımını önler. Yüksek radyal salgı, silindirlerin yuvarlanma yoluna doğru sıkışmasına ve kaymasına neden olur. Bu, ağır radyal yükler altında yüksek frekanslı titreşim oluşturarak metal yorgunluğunu hızlandırır ve bitişik makine bileşenlerine zarar verir. Form toleransı doğrulaması, rulmanın belirlenen maksimum hızlarda sorunsuz şekilde çalıştığını doğrular.
Tedarikçinin belgelenmiş dinamik ve statik yük değerlerini, uygulamanın özel ağır hizmet gereklilikleriyle karşılaştırırsınız. Dinamik yük değerleri, sürekli rotasyon altında rulmanın teorik yorulma ömrünü belirler. Statik yük değerleri, yuvarlanma yolu yüzeyinde kalıcı plastik deformasyon meydana gelmeden önce maksimum yükü tanımlar.
Tedarikçiler, yük değerlerinin ISO 281 hesaplama standartlarıyla uyumlu olduğunu kanıtlamalıdır. Dahili geometrinin talep edilen kapasiteyi desteklediğini doğrulayın. Daha büyük silindir çapları ve optimize edilmiş yuvarlanma yolu profilleri, yük oranlarını önemli ölçüde artırır. Genel katalog verilerini reddedin ve tüm ağır hizmet kurulumları için uygulamaya özel mühendislik doğrulaması talep edin.
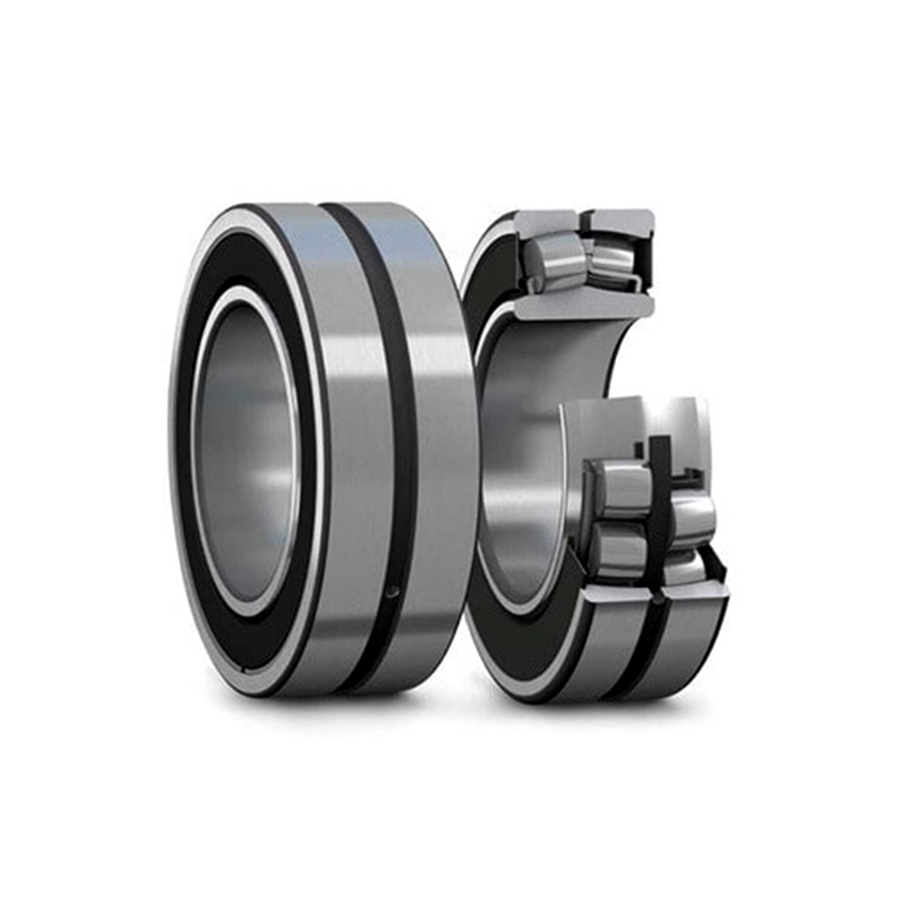
Monte edilmemiş Radyal İç Açıklığın (RIC) ölçülmesi, kapalı ünitelerde büyük bir teknik zorluk teşkil eder. Entegre contalar silindirlere fiziksel erişimi kısıtlar. Yüksüz silindir ile dış halka yuvarlanma yolu arasına standart kalınlık mastarları yerleştiremezsiniz. Bu geleneksel ölçüm yöntemi, tamamen monte edilmiş kapalı ünitelerde fiziksel olarak imkansızdır.
Üreticiler radyal açıklığı matematiksel olarak hesaplamak için özel eksenel yer değiştirme göstergeleri kullanır. Teknisyen belirli bir eksenel yükü bir yönde uygular, yer değiştirmeyi ölçer ve ardından yükü ters yönde uygular. Toplam eksenel hareket, yatağın iç temas açısına bağlı olarak radyal boşlukla ilişkilidir. Alternatif olarak, tedarikçilerin conta kurulumundan hemen önce kaydedilen belgelenmiş açıklık verilerini sağlamaları yönünde bir gereklilik belirleyin.
Standart tanımlamalar arasında C2, CN (Normal), C3 ve C4 bulunur. C3 ve C4 normalden daha büyük açıklıkları temsil eder. Sağlanan açıklığın uygulamanın termal genleşme gereksinimlerine uygun olduğunu doğrulayın. Kağıt fabrikası ruloları veya çelik sürekli döküm makineleri gibi yüksek ısı uygulamaları, çalışma sırasında termal büyümeyi karşılamak için C3 veya C4 açıklığına ihtiyaç duyar.
Açıklık aynı zamanda sıkı geçme gerekliliklerini de karşılamalıdır. Bir yatağın mile basılması iç bileziği genişletir. Bunu bir mahfazanın içine bastırmak dış halkayı sıkıştırır. Her iki eylem de iç boşluğu azaltır. Başlangıçtaki monte edilmemiş açıklık, bu kurulum gerilimlerine bağlanmadan dayanabilecek kadar büyük olmalıdır.
Yetersiz iç boşluk, ciddi operasyonel tehlikeler yaratır. Boşluk çok darsa, termal genleşme kalan tüm radyal boşluğu ortadan kaldırır. Bu, çalışma sırasında ağır bir negatif boşluk durumu yaratır. Makaralar yuvarlanma yollarına bağlanarak iç sürtünmede büyük bir artışa neden olur.
Bu bağlanma erken metal yorgunluğuna ve ciddi arızalara yol açar. Rulman hızlı bir termal kaçak yaşar. Aşırı çalışma sıcaklıkları gresi tahrip eder ve elastomerik conta dudaklarını eritir. FAT sırasında doğru boşluk tanımının doğrulanması, rulman fabrikadan çıkmadan önce bu yıkıcı zincirleme reaksiyonu durdurur.
Gres tutma testi için katı parametreleri tanımlayın. Resmi bir Oynak makaralı rulmanlar için sızdırmazlık performansı testi, contaların yağlayıcıyı boşluk içinde ne kadar iyi tuttuğunu değerlendirir. Rulmanı maksimum çalışma sıcaklığındaki bir fırına yerleştirerek statik sızıntı testlerini gerçekleştirin. 24 saatlik bir süre boyunca conta dudaklarında herhangi bir gres sızıntısı olup olmadığını gözlemleyin.
Dinamik sızıntı testi, gerçek çalışma hızlarını ve sıcaklıklarını simüle eder. Rulmanı motorlu bir test donanımına monte edin. Rulmanı maksimum termal referans hızında çalıştırın. Sürekli çalışma döngüsü sırasında kaybolan gres kütlesini ölçün. Uzak veya erişilemeyen ekipmanlarda vaat edilen uzatılmış bakım aralıklarına ulaşmak için yüksek gres tutma zorunludur.
Katı parçacık girişine karşı sızdırmazlık direncini test etmek için protokolleri detaylandırın. Çalışan yatağı standart bir toz haznesinin içine yerleştirin. İnce Arizona yol tozunu veya metalik kumu rulman yatağı çevresinde dolaştırın. Test döngüsünden sonra yatağı sökün ve gresi büyütme altında partikül kirliliği açısından inceleyin.
Su püskürtme veya daldırma protokollerini kullanarak nem dışlama testlerini gerçekleştirin. Gıda işleme veya madencilik uygulamalarında yaygın olan ağır yıkama koşullarını simüle etmek için conta arayüzüne doğrudan basınçlı su jetleri. Alternatif olarak, statik sızdırmazlık özelliklerini değerlendirmek için sığ suya batırma testleri yapın. Testten sonra gresin su emülsiyonundan tamamen arınmış olması gerekir.
Yüksek temaslı sızdırmazlık verimliliği ile sürtünme ısısı arasındaki dengeyi analiz edin. Yüksek temaslı contalar kirletici maddelerin üstün düzeyde uzaklaştırılmasını sağlar ancak dönme torkunu artırır. Bu artan sürtünme, yüksek hızlı çalışma sırasında ilave ısı üretir. Uygulama sınırlarını aşmadığından veya tahrik motoruna aşırı yüklenmediğinden emin olmak için çalışma torkunu bir test donanımı üzerinde ölçün.
Sızdırmazlık ağzı malzemelerinin termal ortamla eşleştiğinin nasıl doğrulanacağını belirtin. Standart Nitril Bütadien Kauçuk (NBR), +120°C'ye kadar sıcaklıklara dayanıklıdır. Floroelastomer (FKM) +250°C'ye kadar zorlu ortamlarla başa çıkar. Yanlış malzeme seçimi contaların sertleşmesine, çatlamasına ve zamanından önce bozulmasına neden olur.
Fabrika gres dolumu için kabul edilebilir toleransı belirleyin. Standart sızdırmaz oynak makaralı rulmanlar, dahili boş alanın %25 ila %45'i kadar bir doluluk oranı gerektirir. Düşük hızlı, ağır yüklü uygulamalar %60'a kadar doluluk oranı gerektirebilir. Yüksek hızlı uygulamalar, aşırı çalkalamayı ve ısı oluşumunu önlemek için daha düşük dolum oranları gerektirir.
Tedarikçiler bu ölçümü doğru bir şekilde belgelendirmelidir. Montaj hattından otomatik gres dağıtım kayıtlarının alınmasını isteyin. Rulmanın yağlamadan önce ve sonra tartılması ikincil bir doğrulama yöntemi sağlar. Hassas gres hacmi, tüm bakım döngüsü boyunca uzun ömrü ve sabit çalışma sıcaklıklarını garanti eder.
Gres tipinin özel uygulama gerekliliklerine uyduğunu doğrulayın. Endüstriyel ortamlar farklı yağlayıcı özellikleri gerektirir. Molibden disülfit gibi aşırı basınç (EP) katkı maddeleri için teknik veri sayfasını kontrol edin. Bu katkı maddeleri ağır şok yükleri altında metalin metale temasını önler. Baz yağ viskozitesinin çalışma hızına ve sıcaklığına uygun olduğunu doğrulayın.
Gresin kimyasal olarak conta malzemeleriyle uyumlu olduğundan emin olun. Uyumsuz sentetik yağlayıcılar NBR conta dudaklarını şişirecek veya bozacaktır. Yoğunlaştırıcı tipinin yeterli mekanik stabilite sağladığını doğrulayın. Yoğun titreşim sırasında gres bozulmamalı veya dışarı sızmamalıdır.
Uygun olmayan yağlama hacimlerinden kaynaklanan ciddi riskleri ele alın. Aşırı yağlama ciddi gres çalkalanmasına neden olur. Bu sıvı sürtünmesi büyük bir iç ısı üretir. Genişleyen hava ve gres, contanın patlamasına neden olan iç basınç oluşturur. Yırtılan contalar, rulmanı anında dış kirlenmeye maruz bırakır.
Yetersiz yağlama yuvarlanma yolunun hızlı aşınmasına neden olur. Silindirler yetersiz yağlayıcı filmi kırıyor. Bu, yük bölgesinde mikro kaynaklanmaya ve dökülmeye neden olur. Hem aşırı yağlama hem de az yağlama, sızdırmaz ünitelerin kullanım kolaylığı avantajlarını ortadan kaldırır. Sıkı birim doğrulaması bu erken hataları önler.
FAT aşamasında gerekli olan zorunlu sertifikaları listeleyin. Kapsayıcı uyumluluk belgelerini taşımak, fiziksel ürünün mühendislik spesifikasyonlarına uyduğunu kanıtlar. Üreticinin kalite yöneticisi tarafından imzalanmış resmi bir Uygunluk Sertifikası (CoC) talep edin. Bu belge, tedarikçiyi belirtilen spesifikasyonlara yasal olarak bağlar.
İç bilezik, dış bilezik ve silindirler için ayrıntılı Malzeme Test Raporları (MTR) isteyin. Su verme ve temperleme döngülerini doğrulamak için Isıl İşlem Tabloları isteyin. Uygun ısıl işlem, yüksek çalışma sıcaklıklarında boyutsal stabilite sağlar. Eksik belgeler, standart altı üretim uygulamaları için acil bir tehlike işaretidir.
Çelik kalitelerinin doğrulanmasına ilişkin gereklilikleri ayrıntılarıyla belirtin. Ağır hizmet tipi rulmanlar, genellikle 100Cr6 veya 52100 olarak adlandırılan yüksek karbonlu krom rulman çeliği gerektirir veya GCr15 . MTR tam kimyasal bileşimi göstermelidir. Karbon ve krom düzeyleri katı ISO 683-17 dahilinde olmalıdır veya GB/T18254 toleransları .
Metalik olmayan içerme derecelerini kontrol edin. Oksijen ve titanyum kalıntıları çelik matriste mikroskobik gerilim yükselticileri oluşturur. Bu kalıntılar, ağır yükler altında yüzey altı yorulma pullanmasını başlatır. Vakumla gazı giderilmiş çelik, maksimum yorulma mukavemeti için gerekli olan yüksek saflığı sağlar. Dahil edilme oranlarının DIN EN 10247 standartlarını karşıladığını veya aştığını doğrulayın.
Ne kadar katı olduğunu açıklayın Rulman üretiminin izlenebilirliği tedarik zincirinizi korur. Sahte rulmanlar endüstriyel pazarı dolduruyor ve feci güvenlik olaylarına neden oluyor. İzlenebilirlik protokolleri sahte sızmalara karşı koruma sağlar. Yatak yüzeylerinde kalıcı lazer markalama gerektirir.
Benzersiz seri numaralandırma ve farklı parti kodları talep edin. Bu işaretler orijinal çelik eritme lotuna kadar uzanmalıdır. Bir saha arızası meydana gelirse seri numaraları hassas kök neden analizine olanak sağlar. Arızalı partileri izole edebilir ve daha fazla kurulum yapılmasını önleyebilirsiniz. İzlenebilirlik, genel bir bileşeni yüksek düzeyde kontrol edilen bir mühendislik varlığına dönüştürür.
Nihai ambalajın denetimi için katı kriterler belirleyin. Rulman nakliye sırasında hasar görürse FAT işe yaramaz. Contaların mekanik hasarlardan korunduğundan emin olun. Açıktaki metal yüzeylerde mikroskobik pas oluşumunun önlenmesi.
Nakliye ve depolama sırasında UV bozulmasını önleyin. Uzun süre güneş ışığına maruz kalmak, kurulumdan önce lastik conta dudaklarını bozar. Rulmanlar opak, ağır hizmet tipi polietilen torbalarda kapatılmalıdır. Uluslararası nakliye sırasında darbe hasarını önlemek için ahşap kasalar yapısal olarak sağlam olmalı ve uygun şekilde desteklenmelidir.
Ambalajın içinde taşıma talimatlarının bulunduğunu doğrulayın. Kurulum ekiplerinin uygun montaj teknikleri konusunda açık rehberliğe ihtiyacı vardır. Büyük yataklar için geçerliyse kaldırma hükümlerini kontrol edin. Ağır rulmanlar, delikli cıvataların kaldırılması için yan yüzlerde dişli delikler gerektirir.
Uygun kaldırma hükümleri, kurulum ekiplerinin uygunsuz askılar kullanmasını önler. Dış halkanın etrafına bir askının sarılması, conta dudaklarının yanlışlıkla ezilmesine neden olabilir. Açık talimatlar teknisyenlerin rulmanı yıkamasını ve fabrika yağını temizlemesini engeller. Doğru hazırlık, makine çalıştırılmadan önce kirletici maddelerin girişini önler.
Tedarikçinin FAT yürütmesi sırasındaki ortak riskleri belirleyin. Birçok tedarikçi kalibre edilmemiş test ekipmanı kullanmaya çalışmaktadır. Tüm mikrometreler, göstergeler ve test donanımları için güncel kalibrasyon sertifikalarını talep edin. Kritik varlıklar için %100 inceleme yerine numune testine güvenmek büyük riskler getirir. Son derece kritik makine rulmanları için ayrı denetim raporları talep edin.
Belirsiz kabul kriterlerini reddedin. 'Serbestçe dönüyor' veya 'temiz görünüyor' mühendislik standartları değildir. Her denetim noktasının ölçülebilir bir ölçüsü olmalıdır. Bir tedarikçi katı FAT protokollerini geri çekerse, muhtemelen güvenilir ağır hizmet tipi rulmanlar üretmek için gereken süreç kontrolünden yoksundur.
FAT adımlarını belirli küresel standartlara göre eşleştiren bir kontrol listesi sağlayın. ISO, DIN ve ABMA standartlarına uyum sağlamak belirsizliği ortadan kaldırır. Tedarikçiyi uluslararası kabul görmüş mühendislik fiziğine uymaya zorlar.
YAĞ FAZI |
Muayene Parametresi |
Küresel Standart Referansı |
Kabul Kriterleri |
|---|---|---|---|
Aşama 1 |
Sınır Boyutları ve Toleransları |
ISO 492 / DIN 620 |
Belirtilen sınıfı karşılamalıdır (örn. Normal, P6, P5) |
Aşama 2 |
Radyal İç Açıklık (RIC) |
ISO 5753-1 |
Contayı takmadan önce tanımlamayla (C2, CN, C3, C4) eşleşmelidir |
Aşama 3 |
Conta Kirletici Hariç Tutma |
ISO 20653 (IP Derecelendirmeleri) |
Test döngüsünden sonra sıfır partikül veya nem girişi |
Aşama 5 |
Çelik Temizliği ve Kalıntıları |
DIN EN 10247 / ISO 683-17 |
Standart uygulamalar için K3 ≤ 10, ağır hizmet için daha düşük |
FAT yürütmenin lojistiğini değerlendirin. Denetçilerin üretim tesisine gönderilmesi, en üst düzeyde gözetim sağlar. Saha denetçileri ölçüm kalibrasyonunu fiziksel olarak doğrulayabilir ve test metodolojisini ilk elden gözlemleyebilir. Ancak uluslararası seyahat pahalı ve zaman alıcıdır.
Canlı akışlı uzaktan FAT'ler geçerli bir alternatif sunar. Tedarikçiler denetim sürecini yayınlamak için yüksek çözünürlüklü kameralar kullanıyor. Denetçiler dijital belgeleri gerçek zamanlı olarak inceler. Uzak FAT'ler, mükemmel dijital altyapıya sahip, oldukça organize bir tedarikçi gerektirir. Rulman uygulamasının kritikliğine en uygun yöntemi seçin.
Özetlenen FAT kontrol listesini bir sonraki satın alma siparişinize veya tedarikçi kalite sözleşmenize entegre edin.
Uygulamaya özel tolerans, açıklık ve sıcaklık gereksinimlerini tanımlamak için güvenilirlik mühendislerine danışın.
Tüm sızdırmaz oynak makaralı rulmanlar için kurulum öncesi boyutlu istifleme raporları talep edin.
Tüm malzeme test raporları ve uyumluluk belgeleri için güvenli bir dijital arşiv oluşturun.
C: Test, yatağın bir çevre odası içindeki motorlu bir donanıma monte edilmesini içerir. Teknisyenler, rulmanı standart toz, çakıl veya su spreyine maruz bırakarak maksimum termal referans hızlarında çalıştırır. Döngüden sonra rulman sökülür. Denetçiler gres tutulumunu doğrular ve conta dudaklarından herhangi bir nem veya partikül girişi olup olmadığını kontrol eder.
C: Standart açıklık CN (Normal) olarak belirlenmiştir. Ağır hizmet tipi endüstriyel uygulamalar genellikle C3 veya C4 boşluklarını gerektirir. Bu daha büyük boşluklar, iç bileziğin termal genleşmesini ve kurulum sırasında sıkı sıkı geçmelerin neden olduğu sıkışmayı dengeler.
C: İzlenebilirlik, sahte rulmanların tedarik zincirinize girmesini önler. Kalıcı lazer markalamalar, seri numaraları ve parti kodları, fiziksel yatağı orijinal çelik eritme partisine bağlar. Erken bir saha arızası meydana gelirse, bu veriler kök neden analizi için zorunludur.
C: Uyumluluk belgeleri imzalı bir Uygunluk Sertifikası (CoC), boyutsal inceleme raporları, içermelidir . metalografik test raporu ve radyal iç açıklık kayıtlarını Ayrıca çeliğin kimyasal bileşimini gösteren Malzeme Test Raporlarını (MTR) da içermelidir.
C: Entegre contalar, iç silindirlere ve yuvarlanma yollarına fiziksel erişimi engeller. İç açıklığı ölçmek için standart kalınlık mastarlarını kullanamayacağınız gibi, yuvarlanma yolu yüzeyini görsel olarak da kolayca inceleyemezsiniz. Denetçiler montaj öncesi boyutsal verilere, özel tahribatsız testlere ve sıkı dokümantasyon incelemelerine güvenmektedir.
C: Bir kez monte edildikten sonra mekanik olarak ölçmek son derece zordur. Üreticiler bunu matematiksel olarak hesaplamak için özel eksenel yer değiştirme testleri kullanıyor. En güvenilir yöntem, tedarikçinin contalar dış bileziğe bastırılmadan hemen önce alınan belgelenmiş, serileştirilmiş boşluk ölçümlerini sağlamasını istemektir.