


ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-08-09 মূল: সাইট


ভারী-শুল্ক শিল্প অ্যাপ্লিকেশনে অকাল ভারবহন ব্যর্থতা অপরিকল্পিত ডাউনটাইম এবং ধ্বংসপ্রাপ্ত যন্ত্রপাতির মাধ্যমে গুরুতর আর্থিক ক্ষতির কারণ হয়। সিল করা বিয়ারিংগুলি বর্ধিত রক্ষণাবেক্ষণের ব্যবধান এবং দূষণের বিরুদ্ধে উচ্চতর সুরক্ষার প্রতিশ্রুতি দেয়। কঠোর যাচাই ছাড়াই সরবরাহকারীর স্পেসিফিকেশনে বিশ্বাস করা অগ্রহণযোগ্য অপারেশনাল ঝুঁকির পরিচয় দেয়। একটি সঠিক নির্বাহ সিল করা গোলাকার রোলার ভারবহন গুণমান পরিদর্শন অনন্য প্রকৌশল চ্যালেঞ্জ উপস্থাপন করে। সমন্বিত সীল এবং প্রাক-ভরা গ্রীসের উপস্থিতি অভ্যন্তরীণ উপাদানগুলিকে অস্পষ্ট করে। এটি উচ্চ রেডিয়াল লোড ক্ষমতা এবং জীবনকালের গ্যারান্টি দেওয়ার জন্য স্ট্যান্ডার্ড ভিজ্যুয়াল এবং যান্ত্রিক পরীক্ষাগুলি অপর্যাপ্ত করে তোলে। একটি আনুষ্ঠানিক ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্ট (FAT) প্রোটোকল এই ব্যবধান পূরণ করে। এই চেকলিস্টটি সরঞ্জাম সরবরাহের আগে মাত্রা, ছাড়পত্র, সিল করার কার্যকারিতা, তাপমাত্রার সীমা এবং উপাদানের উদ্ভব যাচাই করার জন্য একটি প্রমিত কাঠামো প্রদান করে।
ডাইমেনশনাল এবং ক্লিয়ারেন্স সঠিকতা: সঠিক সহনশীলতা এবং রেডিয়াল ইন্টারনাল ক্লিয়ারেন্স (RIC) যাচাই করা হাউজিং ফিট সমস্যা এবং উচ্চ রেডিয়াল লোডের অধীনে তাপীয় পলাতক প্রতিরোধের জন্য গুরুত্বপূর্ণ।
সিল ইন্টিগ্রিটি অ-আলোচনাযোগ্য: গোলাকার রোলার বিয়ারিংয়ের জন্য একটি প্রমিত সিলিং কার্যক্ষমতা পরীক্ষা অত্যন্ত দূষিত পরিবেশে টিকে থাকার এবং পরিকল্পিত রক্ষণাবেক্ষণের সময়সূচী বজায় রাখার উপাদানটির ক্ষমতা নির্দেশ করে।
ট্রেসেবিলিটি ঝুঁকি হ্রাস করে: ব্যাপক বিয়ারিং কমপ্লায়েন্স ডকুমেন্টেশন এবং ব্যাচ ট্র্যাকিং জাল বা সাব-স্ট্যান্ডার্ড স্টিলের বিরুদ্ধে একমাত্র নির্ভরযোগ্য প্রতিরক্ষা।
স্ট্যান্ডার্ডাইজড FAT প্রোটোকল: একটি অনমনীয়, ISO/DIN-সংযুক্ত পরিদর্শন চেকলিস্ট প্রয়োগ করা সরবরাহকারীকে জবাবদিহি করতে বাধ্য করে, বেসলাইন নির্ভরযোগ্যতার গ্যারান্টি দেয় এবং ক্রয় এবং রক্ষণাবেক্ষণ খরচে প্রতিশ্রুত হ্রাসকে বৈধ করে।
ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্টের প্রাথমিক উদ্দেশ্য হল ইন্সটলেশন ফেজ থেকে প্রি-শিপমেন্ট ফেজে ত্রুটি আবিষ্কার করা। ডাউনটাইম খরচ যন্ত্রপাতি ইনস্টলেশন এবং কমিশনিংয়ের সময় দ্রুত বৃদ্ধি পায়। কারখানার মেঝেতে একটি ত্রুটিপূর্ণ বিয়ারিং আবিষ্কার করা বিপর্যয়মূলক ক্ষেত্রের ব্যর্থতা প্রতিরোধ করে। ম্যানুফ্যাকচারিং বিচ্যুতি তাড়াতাড়ি ধরার মাধ্যমে আপনি পরবর্তী পরিকল্পিত বিভ্রাট না হওয়া পর্যন্ত যন্ত্রপাতি চালু রাখুন।
ওপেন বিয়ারিংয়ের তুলনায় সিল করা ভেরিয়েন্টের জন্য স্বতন্ত্র পরিদর্শন পদ্ধতির প্রয়োজন। একবার সিল ইনস্টল হয়ে গেলে অভ্যন্তরীণ ক্লিয়ারেন্স পরিমাপ করতে আপনি স্ট্যান্ডার্ড ফিলার গেজ ব্যবহার করতে পারবেন না। প্রাক-তৈলাক্তকরণ রেসওয়ে এবং রোলারগুলির অভ্যন্তরীণ পৃষ্ঠের ত্রুটিগুলিকে ভারীভাবে মাস্ক করে। অভ্যন্তরীণ জ্যামিতি যাচাই করার জন্য পরিদর্শকরা উন্নত অ-ধ্বংসাত্মক পরীক্ষা এবং কঠোর ডকুমেন্টেশন পর্যালোচনার উপর নির্ভর করে। এই স্বতন্ত্র পদ্ধতিগুলি একটি নির্ভরযোগ্য পরিদর্শন প্রোটোকলের মূল গঠন করে।
প্রতিটি এফএটি মানদণ্ড সরাসরি প্ল্যান্টের মেঝেতে কার্যকরী ফলাফলের মানচিত্র করে। মাত্রিক নির্ভুলতা ঘূর্ণায়মান সরঞ্জামগুলিতে উচ্চ-ফ্রিকোয়েন্সি কম্পনকে সরাসরি হ্রাস করে। উচ্চতর সীল অখণ্ডতা রক্ষণাবেক্ষণের ব্যবধান প্রসারিত করে এবং সামগ্রিক অপারেশনাল ওভারহেড হ্রাস করে। বৈধ লোড রেটিং ভারী রেডিয়াল লোডের অধীনে অকাল ধাতব ক্লান্তি প্রতিরোধ করে। এই নির্দিষ্ট যান্ত্রিক ফলাফলের চারপাশে আপনার পরিদর্শন গঠন করা আপনার ঘূর্ণায়মান সম্পদ জুড়ে পরিমাপযোগ্য নির্ভরযোগ্যতার উন্নতির গ্যারান্টি দেয়।
কোনো কার্যকরী পরীক্ষা শুরু হওয়ার আগে পরিদর্শকরা গুরুত্বপূর্ণ সীমানা মাত্রা যাচাই করে। আপনি বোরের ব্যাস, বাইরের ব্যাস (OD) এবং মোট বিয়ারিং প্রস্থ পরিমাপ করুন। পরিমাপ প্রোটোকলের জন্য একটি তাপমাত্রা-নিয়ন্ত্রিত পরিবেশ প্রয়োজন, সাধারণত 20 ডিগ্রি সেলসিয়াসে স্থিতিশীল থাকে। মেশিনিং বা শিল্প ধোয়ার প্রক্রিয়ার পরে অবিলম্বে বিয়ারিংগুলি পরিদর্শন করা হলে তাপ সম্প্রসারণ পরিমাপকে তির্যক করে।
রেফারেন্স প্রযোজ্য সহনশীলতা ক্লাস যেমন ISO নরমাল, P6, বা P5। উচ্চ-নির্ভুলতা অ্যাপ্লিকেশন সর্বোত্তম খাদ ফিট জন্য P5 সহনশীলতা দাবি. টেকনিশিয়ান ক্যালিব্রেটেড টু-পয়েন্ট মাইক্রোমিটার বা কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম) ব্যবহার করেন। CMM পরিমাপ প্রক্রিয়ার সময় মানুষের ত্রুটি দূর করে, বিয়ারিংয়ের শারীরিক মাত্রার একটি ব্যাপক ডিজিটাল মানচিত্র সরবরাহ করে।
মাত্রিক যাচাইয়ের জন্য এই প্রমিত ক্রম অনুসরণ করুন:
বিয়ারিংটিকে একটি তাপমাত্রা-নিয়ন্ত্রিত মেট্রোলজি ল্যাবে স্থানান্তর করুন এবং 24-ঘন্টা তাপীয় স্থিতিশীলতার সময়কালের অনুমতি দিন।
প্রত্যয়িত গেজ ব্লক ব্যবহার করে সমস্ত দুই-পয়েন্ট মাইক্রোমিটার এবং CMM প্রোবগুলি ক্যালিব্রেট করুন।
যেকোন বাইরের-গোলাকার অবস্থা সনাক্ত করতে একাধিক রেডিয়াল পয়েন্টে বোরের ব্যাস পরিমাপ করুন।
ISO সহনশীলতা টেবিলের সাথে সরাসরি ডেটা তুলনা করে বাইরের ব্যাস এবং মোট প্রস্থ রেকর্ড করুন।
ইঞ্জিনিয়ারিং পর্যালোচনার জন্য চূড়ান্ত FAT রিপোর্টে সমস্ত বিচ্যুতি নথিভুক্ত করুন।
রানআউট সহনশীলতা ভারবহন সমাবেশের ঘূর্ণনগত নির্ভুলতা সংজ্ঞায়িত করে। পরিদর্শকরা একটি নির্ভুল আর্বারে বিয়ারিং মাউন্ট করে এবং সম্পূর্ণ ঘূর্ণনের সময় বিচ্যুতি পরিমাপ করতে ডায়াল সূচক ব্যবহার করে। তারা ভিতরের এবং বাইরের রিংগুলির রেডিয়াল এবং অক্ষীয় রানআউট উভয়ই রেকর্ড করে। সর্বাধিক অনুমোদিত রানআউট সম্পূর্ণরূপে নির্দিষ্ট ISO সহনশীলতা শ্রেণীর উপর নির্ভর করে।
রানআউট সহনশীলতার কঠোর আনুগত্য বেলন পরিপূরক জুড়ে অসম লোড বিতরণ প্রতিরোধ করে। উচ্চ রেডিয়াল রানআউটের কারণে রোলারগুলি পিঞ্চ করে এবং রেসওয়ের বিরুদ্ধে স্কিড করে। এটি ভারী রেডিয়াল লোডের অধীনে উচ্চ-ফ্রিকোয়েন্সি কম্পন তৈরি করে, ধাতব ক্লান্তিকে ত্বরান্বিত করে এবং সংলগ্ন যন্ত্রপাতি উপাদানগুলির ক্ষতি করে। ফর্ম সহনশীলতা যাচাই নিশ্চিত করে যে ভারবহন সর্বাধিক মনোনীত গতিতে মসৃণভাবে কাজ করে।
আপনি অ্যাপ্লিকেশনের নির্দিষ্ট ভারী-শুল্ক প্রয়োজনীয়তার বিপরীতে সরবরাহকারীর নথিভুক্ত গতিশীল এবং স্ট্যাটিক লোড রেটিংগুলিকে ক্রস-রেফারেন্স করেন। গতিশীল লোড রেটিং অবিচ্ছিন্ন ঘূর্ণনের অধীনে ভারবহনের তাত্ত্বিক ক্লান্তি জীবনকে নির্দেশ করে। স্ট্যাটিক লোড রেটিং রেসওয়ে পৃষ্ঠে স্থায়ী প্লাস্টিকের বিকৃতি হওয়ার আগে সর্বাধিক লোড নির্ধারণ করে।
সরবরাহকারীদের অবশ্যই প্রমাণ করতে হবে যে তাদের লোড রেটিংগুলি ISO 281 গণনা মানগুলির সাথে সারিবদ্ধ। অভ্যন্তরীণ জ্যামিতি দাবিকৃত ক্ষমতা সমর্থন করে যাচাই করুন। বৃহত্তর রোলার ব্যাস এবং অপ্টিমাইজ করা রেসওয়ে প্রোফাইলগুলি উল্লেখযোগ্যভাবে লোড রেটিং বৃদ্ধি করে। জেনেরিক ক্যাটালগ ডেটা প্রত্যাখ্যান করুন এবং সমস্ত ভারী-শুল্ক ইনস্টলেশনের জন্য অ্যাপ্লিকেশন-নির্দিষ্ট ইঞ্জিনিয়ারিং যাচাইকরণের দাবি করুন।
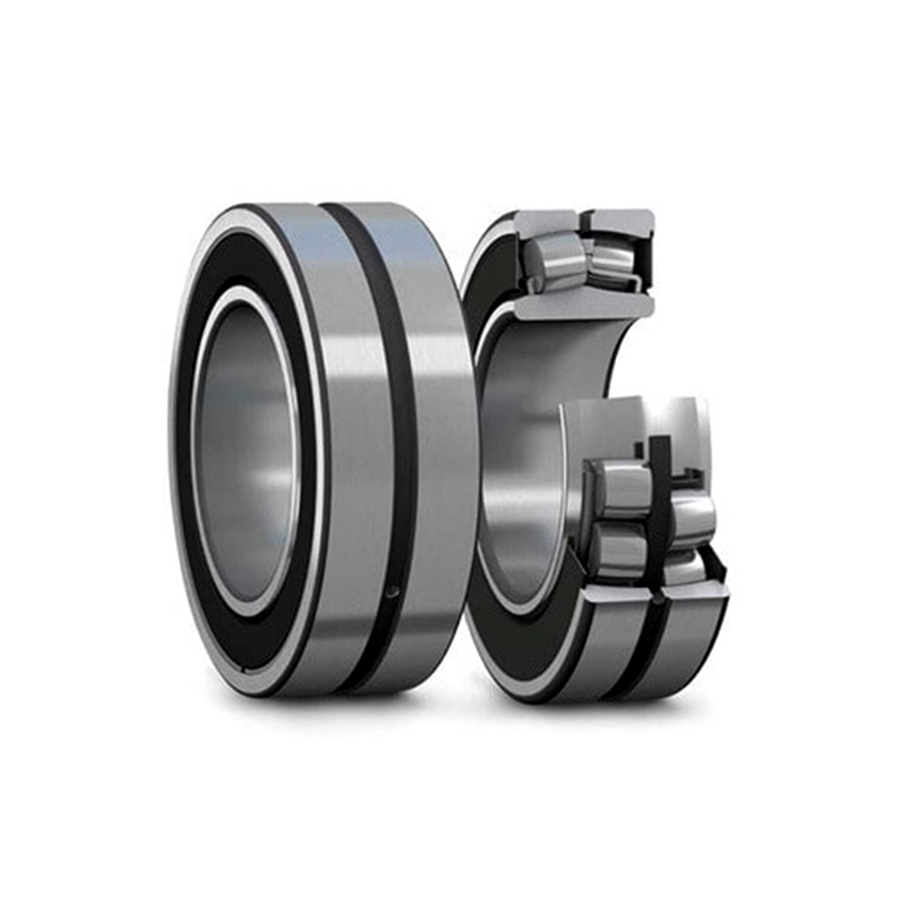
আনমাউন্ট করা রেডিয়াল ইন্টারনাল ক্লিয়ারেন্স (RIC) পরিমাপ সিল করা ইউনিটগুলিতে একটি বড় প্রযুক্তিগত চ্যালেঞ্জ উপস্থাপন করে। ইন্টিগ্রেটেড সিলগুলি রোলারগুলিতে শারীরিক অ্যাক্সেস সীমাবদ্ধ করে। আপনি আনলোড করা রোলার এবং বাইরের রিং রেসওয়ের মধ্যে স্ট্যান্ডার্ড ফিলার গেজ সন্নিবেশ করতে পারবেন না। এই ঐতিহ্যগত পরিমাপ পদ্ধতি সম্পূর্ণরূপে একত্রিত সিল করা ইউনিটগুলিতে শারীরিকভাবে অসম্ভব।
নির্মাতারা গাণিতিকভাবে রেডিয়াল ক্লিয়ারেন্স গণনা করতে বিশেষ অক্ষীয় স্থানচ্যুতি গেজ ব্যবহার করে। টেকনিশিয়ান এক দিকে একটি নির্দিষ্ট অক্ষীয় লোড প্রয়োগ করে, স্থানচ্যুতি পরিমাপ করে এবং তারপর বিপরীত দিকে লোড প্রয়োগ করে। মোট অক্ষীয় আন্দোলন বিয়ারিং এর অভ্যন্তরীণ যোগাযোগ কোণের উপর ভিত্তি করে রেডিয়াল ক্লিয়ারেন্সের সাথে সম্পর্কযুক্ত। বিকল্পভাবে, সরবরাহকারীদের সীল ইনস্টলেশনের আগে অবিলম্বে নথিভুক্ত ক্লিয়ারেন্স ডেটা সরবরাহ করার জন্য একটি প্রয়োজনীয়তা নির্দেশ করুন।
স্ট্যান্ডার্ড উপাধিতে C2, CN (সাধারণ), C3 এবং C4 অন্তর্ভুক্ত। C3 এবং C4 স্বাভাবিকের চেয়ে বড় ছাড়পত্র উপস্থাপন করে। নিশ্চিত করুন যে সরবরাহকৃত ছাড়পত্রটি অ্যাপ্লিকেশনটির তাপীয় সম্প্রসারণের প্রয়োজনীয়তার সাথে মেলে। উচ্চ-তাপ প্রয়োগ, যেমন পেপার মিল রোল বা ইস্পাত ক্রমাগত কাস্টার, অপারেশন চলাকালীন তাপ বৃদ্ধি মিটমাট করার জন্য C3 বা C4 ছাড়পত্র প্রয়োজন।
ছাড়পত্র অবশ্যই হস্তক্ষেপ ফিট প্রয়োজনীয়তা মিটমাট করা আবশ্যক. একটি খাদের উপর একটি বিয়ারিং টিপে ভেতরের বলয়টি প্রসারিত হয়। এটি একটি হাউজিং মধ্যে টিপে বাইরের রিং সংকুচিত হয়. উভয় কর্ম অভ্যন্তরীণ ক্লিয়ারেন্স হ্রাস. প্রাথমিক আনমাউন্ট করা ছাড়পত্রটি অবশ্যই যথেষ্ট বড় হতে হবে যাতে বাঁধাই ছাড়াই এই ইনস্টলেশন চাপগুলি থেকে বাঁচতে পারে।
অপর্যাপ্ত অভ্যন্তরীণ ক্লিয়ারেন্স গুরুতর অপারেশনাল বিপদ তৈরি করে। যদি ক্লিয়ারেন্স খুব টাইট হয়, তাপ সম্প্রসারণ বাকি সমস্ত রেডিয়াল খেলাকে সরিয়ে দেয়। এটি অপারেশন চলাকালীন একটি ভারী নেতিবাচক ক্লিয়ারেন্স অবস্থা তৈরি করে। রোলারগুলি রেসওয়েগুলির সাথে আবদ্ধ হয়, যার ফলে অভ্যন্তরীণ ঘর্ষণে ব্যাপক স্পাইক হয়।
এই বাঁধাই অকাল ধাতব ক্লান্তি এবং বিপর্যয়মূলক ব্যর্থতার দিকে পরিচালিত করে। ভারবহন দ্রুত তাপ পলাতক অভিজ্ঞতা. অত্যধিক অপারেটিং তাপমাত্রা গ্রীস ধ্বংস করে এবং ইলাস্টোমেরিক সীল ঠোঁট গলে যায়। FAT চলাকালীন সঠিক ক্লিয়ারেন্স পদবী যাচাই করা এই ধ্বংসাত্মক চেইন প্রতিক্রিয়া বন্ধ করে দেয় বিয়ারিং কারখানা ছেড়ে যাওয়ার আগে।
গ্রীস ধরে রাখার পরীক্ষার জন্য কঠোর পরামিতিগুলি সংজ্ঞায়িত করুন। একটি আনুষ্ঠানিক গোলাকার রোলার বিয়ারিংয়ের জন্য সিলিং কার্যক্ষমতা পরীক্ষা মূল্যায়ন করে যে সিলগুলি গহ্বরের ভিতরে লুব্রিকেন্ট কতটা ভাল রাখে। সর্বোচ্চ অপারেটিং তাপমাত্রায় একটি ওভেনে বিয়ারিং স্থাপন করে স্ট্যাটিক লিকেজ পরীক্ষা চালান। 24-ঘণ্টা সময় ধরে কাঁদতে থাকা কোন গ্রীস জন্য সীল ঠোঁট পর্যবেক্ষণ করুন।
গতিশীল ফুটো পরীক্ষা প্রকৃত অপারেটিং গতি এবং তাপমাত্রা অনুকরণ করে। একটি মোটর চালিত পরীক্ষা রিগ উপর বিয়ারিং মাউন্ট. তার সর্বোচ্চ তাপীয় রেফারেন্স গতিতে বিয়ারিং চালান। ক্রমাগত অপারেশন চক্রের সময় হারিয়ে যাওয়া গ্রীস ভর পরিমাপ করুন। দূরবর্তী বা দুর্গম সরঞ্জামগুলিতে প্রতিশ্রুত বর্ধিত রক্ষণাবেক্ষণের বিরতি অর্জনের জন্য উচ্চ গ্রীস ধরে রাখা বাধ্যতামূলক।
কঠিন কণা প্রবেশের বিরুদ্ধে সীল প্রতিরোধের পরীক্ষা করার জন্য প্রোটোকলগুলি বিস্তারিত করুন। অপারেটিং বিয়ারিং একটি প্রমিত ডাস্ট চেম্বারের ভিতরে রাখুন। বিয়ারিং হাউজিংয়ের চারপাশে সূক্ষ্ম অ্যারিজোনা রাস্তার ধুলো বা ধাতব গ্রিট সঞ্চালন করুন। পরীক্ষার চক্রের পরে, বিয়ারিংটি ভেঙে ফেলুন এবং গ্রীসটি পরিদর্শন করুন যাতে কণা দূষণের জন্য বিস্তৃতি ঘটে।
জল স্প্রে বা নিমজ্জন প্রোটোকল ব্যবহার করে আর্দ্রতা বর্জন পরীক্ষা চালান। খাদ্য প্রক্রিয়াকরণ বা খনির অ্যাপ্লিকেশনগুলিতে সাধারণ ভারী ধোয়ার অবস্থার অনুকরণ করতে সিল ইন্টারফেসে সরাসরি চাপযুক্ত জলের জেটগুলি। বিকল্পভাবে, স্ট্যাটিক সিলিং ক্ষমতা মূল্যায়ন করতে অগভীর নিমজ্জন পরীক্ষা সঞ্চালন করুন। পরীক্ষার পরে গ্রীসটি অবশ্যই জল ইমালসন থেকে সম্পূর্ণ মুক্ত থাকতে হবে।
উচ্চ-যোগাযোগ সিলিং দক্ষতা এবং ঘর্ষণীয় তাপের মধ্যে ভারসাম্য বিশ্লেষণ করুন। উচ্চ-সংযোগের সীলগুলি উচ্চতর দূষিত বর্জন প্রদান করে কিন্তু ঘূর্ণন ঘূর্ণন সঁচারক বল বৃদ্ধি করে। এই বর্ধিত ঘর্ষণ উচ্চ-গতির অপারেশনের সময় অতিরিক্ত তাপ উৎপন্ন করে। একটি পরীক্ষার রিগে চলমান টর্ক পরিমাপ করুন যাতে এটি প্রয়োগের সীমা অতিক্রম না করে বা ড্রাইভ মোটরকে ওভারলোড না করে।
সীল ঠোঁটের উপকরণ তাপীয় পরিবেশের সাথে মেলে তা কীভাবে যাচাই করবেন তা উল্লেখ করুন। স্ট্যান্ডার্ড নাইট্রিল বুটাডিন রাবার (এনবিআর) +120 ডিগ্রি সেলসিয়াস পর্যন্ত তাপমাত্রা পরিচালনা করে। Fluoroelastomer (FKM) +250°C পর্যন্ত চরম পরিবেশ পরিচালনা করে। ভুল উপাদান নির্বাচনের ফলে সিলগুলি শক্ত, ফাটল এবং অকালে ব্যর্থ হয়।
কারখানার গ্রীস পূরণের জন্য গ্রহণযোগ্য সহনশীলতা স্থাপন করুন। স্ট্যান্ডার্ড সিল করা গোলাকার রোলার বিয়ারিংয়ের জন্য অভ্যন্তরীণ খালি জায়গার 25% থেকে 45% পূরণের হার প্রয়োজন। কম-গতির, ভারীভাবে লোড করা অ্যাপ্লিকেশনগুলির জন্য 60% পর্যন্ত ফিল রেট প্রয়োজন হতে পারে। অত্যধিক মন্থন এবং তাপ উত্পাদন প্রতিরোধ করার জন্য উচ্চ-গতির অ্যাপ্লিকেশনগুলির জন্য কম ফিল রেট প্রয়োজন।
সরবরাহকারীদের অবশ্যই এই মেট্রিকটি সঠিকভাবে নথিভুক্ত করতে হবে। সমাবেশ লাইন থেকে স্বয়ংক্রিয় গ্রীস বিতরণ রেকর্ড প্রয়োজন. তৈলাক্তকরণের আগে এবং পরে বিয়ারিং ওজন করা একটি গৌণ যাচাইকরণ পদ্ধতি প্রদান করে। সুনির্দিষ্ট গ্রীস ভলিউম সমগ্র রক্ষণাবেক্ষণ চক্র জুড়ে দীর্ঘ জীবন এবং স্থিতিশীল অপারেটিং তাপমাত্রার গ্যারান্টি দেয়।
গ্রীস টাইপ নির্দিষ্ট অ্যাপ্লিকেশন প্রয়োজনীয়তা মেলে নিশ্চিত করুন. শিল্প পরিবেশে আলাদা লুব্রিকেন্ট বৈশিষ্ট্যের চাহিদা থাকে। মলিবডেনাম ডিসালফাইডের মতো চরম চাপ (EP) সংযোজনের জন্য প্রযুক্তিগত ডেটা শীট পরীক্ষা করুন। এই additives ভারী শক লোড অধীনে ধাতু থেকে ধাতু যোগাযোগ প্রতিরোধ. বেস অয়েল সান্দ্রতা যাচাই করুন অপারেটিং গতি এবং তাপমাত্রা অনুসারে।
গ্রীস সীল উপকরণ সঙ্গে রাসায়নিকভাবে সামঞ্জস্যপূর্ণ নিশ্চিত করুন. অসামঞ্জস্যপূর্ণ সিন্থেটিক লুব্রিকেন্ট এনবিআর সিল ঠোঁট ফুলে বা অবনমিত করবে। ঘন করার প্রকার পর্যাপ্ত যান্ত্রিক স্থিতিশীলতা প্রদান করে তা যাচাই করুন। তীব্র কম্পনের সময় গ্রীস ভেঙ্গে যাবে না বা বেরিয়ে যাবে না।
অনুপযুক্ত তৈলাক্তকরণ ভলিউমের গুরুতর ঝুঁকির সমাধান করুন। অতিরিক্ত তৈলাক্তকরণ গুরুতর গ্রীস মন্থন ঘটায়। এই তরল ঘর্ষণ ব্যাপক অভ্যন্তরীণ তাপ উৎপন্ন করে। প্রসারিত বায়ু এবং গ্রীস অভ্যন্তরীণ চাপ তৈরি করে যা সিল ব্লোআউটের কারণ হয়। ফেটে যাওয়া সীলগুলি অবিলম্বে বাহ্যিক দূষণের ভারবহনকে প্রকাশ করে।
আন্ডার-তৈলাক্তকরণ দ্রুত রেসওয়ে পরিধান ঘটায়। রোলারগুলি অপর্যাপ্ত লুব্রিকেন্ট ফিল্মের মাধ্যমে ভেঙ্গে যায়। এটি লোড জোনে মাইক্রো-ওয়েল্ডিং এবং স্প্যালিং ঘটায়। অতিরিক্ত তৈলাক্তকরণ এবং আন্ডার-তৈলাক্তকরণ উভয়ই সিল করা ইউনিটগুলির ব্যবহারের সহজ সুবিধাগুলিকে অস্বীকার করে। কঠোর ভলিউম বৈধতা এই প্রাথমিক ব্যর্থতা প্রতিরোধ করে।
FAT পর্যায়ে প্রয়োজনীয় বাধ্যতামূলক শংসাপত্রের তালিকা করুন। ব্যাপক বিয়ারিং কমপ্লায়েন্স ডকুমেন্টেশন প্রমাণ করে যে ফিজিক্যাল প্রোডাক্ট ইঞ্জিনিয়ারিং স্পেসিফিকেশনের সাথে মেলে। প্রস্তুতকারকের গুণমান ব্যবস্থাপকের স্বাক্ষরিত একটি আনুষ্ঠানিক সার্টিফিকেট অফ কনফরমেন্স (CoC) দাবি করুন। এই নথি আইনত সরবরাহকারীকে উল্লেখিত স্পেসিফিকেশনের সাথে আবদ্ধ করে।
ভিতরের রিং, বাইরের রিং এবং রোলারগুলির জন্য বিস্তারিত উপাদান পরীক্ষার রিপোর্ট (MTR) প্রয়োজন। তাপ চিকিত্সার চার্টগুলি নিবারণ এবং টেম্পারিং চক্রগুলি যাচাই করার জন্য অনুরোধ করুন৷ সঠিক তাপ চিকিত্সা উচ্চ অপারেটিং তাপমাত্রায় মাত্রিক স্থিতিশীলতা নিশ্চিত করে। অনুপস্থিত ডকুমেন্টেশন নিম্নমানের উত্পাদন অনুশীলনের জন্য একটি অবিলম্বে লাল পতাকা।
ইস্পাত গ্রেড যাচাই করার জন্য প্রয়োজনীয়তা বিশদ বিবরণ. হেভি-ডিউটি বিয়ারিংয়ের জন্য উচ্চ-কার্বন ক্রোমিয়াম বিয়ারিং ইস্পাত প্রয়োজন, সাধারণত 100Cr6 বা 52100 বা GCr15 হিসাবে মনোনীত । এমটিআর অবশ্যই সঠিক রাসায়নিক গঠন দেখাতে হবে। কার্বন এবং ক্রোমিয়ামের মাত্রা অবশ্যই কঠোর ISO 683-17 বা GB/T18254 সহনশীলতার মধ্যে পড়তে হবে।
অ ধাতব অন্তর্ভুক্তি রেটিং পরীক্ষা করুন. অক্সিজেন এবং টাইটানিয়াম অন্তর্ভুক্তিগুলি ইস্পাত ম্যাট্রিক্সে মাইক্রোস্কোপিক স্ট্রেস রাইজার তৈরি করে। এই অন্তর্ভুক্তিগুলি ভারী ভারের নীচে পৃষ্ঠের ক্লান্তি ফ্ল্যাকিং শুরু করে। ভ্যাকুয়াম-ডিগ্যাসড ইস্পাত সর্বাধিক ক্লান্তি শক্তির জন্য প্রয়োজনীয় উচ্চ বিশুদ্ধতা প্রদান করে। অন্তর্ভুক্তি রেটিং DIN EN 10247 মান পূরণ বা অতিক্রম যাচাই করুন.
কতটা কঠোর ব্যাখ্যা কর ভারবহন উত্পাদন ট্রেসেবিলিটি আপনার সরবরাহ শৃঙ্খল রক্ষা করে। জাল বিয়ারিং শিল্প বাজারে প্লাবিত হয়, যা বিপর্যয়কর নিরাপত্তার ঘটনা ঘটায়। ট্রেসেবিলিটি প্রোটোকল জাল অনুপ্রবেশের বিরুদ্ধে রক্ষা করে। ভারবহন মুখের উপর স্থায়ী লেজার চিহ্নিতকরণ প্রয়োজন.
অনন্য সিরিয়াল নম্বর এবং স্বতন্ত্র ব্যাচ কোডের দাবি করুন। এই চিহ্নগুলি অবশ্যই মূল ইস্পাত গলিত লটে ফিরে আসবে। যদি একটি ক্ষেত্রের ব্যর্থতা ঘটে, সিরিয়াল নম্বরগুলি সুনির্দিষ্ট মূল-কারণ বিশ্লেষণ সক্ষম করে। আপনি ত্রুটিপূর্ণ ব্যাচগুলিকে আলাদা করতে পারেন এবং আরও ইনস্টলেশন প্রতিরোধ করতে পারেন। ট্রেসেবিলিটি একটি জেনেরিক উপাদানকে একটি অত্যন্ত নিয়ন্ত্রিত ইঞ্জিনিয়ারিং সম্পদে রূপান্তরিত করে।
চূড়ান্ত প্যাকেজিং পরিদর্শনের জন্য কঠোর মানদণ্ড স্থাপন করুন। ট্রানজিটের সময় বিয়ারিং ক্ষতিগ্রস্ত হলে FAT অকেজো। নিশ্চিত করুন যে সিলগুলি যান্ত্রিক ক্ষতি থেকে সুরক্ষিত। উন্মুক্ত ধাতব পৃষ্ঠগুলিতে মাইক্রোস্কোপিক মরিচা গঠন প্রতিরোধ করা।
ট্রানজিট এবং স্টোরেজ সময় UV অবক্ষয় প্রতিরোধ. সূর্যালোকের দীর্ঘায়িত এক্সপোজার ইনস্টলেশনের আগে রাবার সিল ঠোঁটকে হ্রাস করে। বিয়ারিংগুলি অস্বচ্ছ, ভারী-শুল্ক পলিথিন ব্যাগে সিল করা আবশ্যক। আন্তর্জাতিক শিপিংয়ের সময় প্রভাবের ক্ষতি রোধ করতে কাঠের ক্রেটগুলি অবশ্যই কাঠামোগতভাবে শক্তিশালী এবং সঠিকভাবে বন্ধনীযুক্ত হতে হবে।
যাচাই করুন যে হ্যান্ডলিং নির্দেশাবলী প্যাকেজিং অন্তর্ভুক্ত করা হয়েছে. ইনস্টলেশন ক্রুদের সঠিক মাউন্টিং কৌশল সম্পর্কে স্পষ্ট নির্দেশনা প্রয়োজন। বড় বিয়ারিংয়ের জন্য প্রযোজ্য হলে উত্তোলনের বিধানগুলি পরীক্ষা করুন। ভারী বিয়ারিংয়ের জন্য চোখের বোল্টগুলি তোলার জন্য পাশের মুখগুলিতে থ্রেডযুক্ত গর্তের প্রয়োজন হয়।
সঠিক উত্তোলনের বিধানগুলি ইনস্টলেশন ক্রুদের অনুপযুক্ত স্লিং ব্যবহার থেকে বাধা দেয়। বাইরের রিংয়ের চারপাশে একটি স্লিং মোড়ানো অসাবধানতাবশত সিল ঠোঁটকে চূর্ণ করতে পারে। স্পষ্ট নির্দেশাবলী প্রযুক্তিবিদদের বিয়ারিং ধোয়া এবং কারখানার গ্রীস অপসারণ থেকে বিরত রাখে। সঠিক প্রস্তুতি মেশিনটি শুরু হওয়ার আগেই দূষিত পদার্থের প্রবেশ রোধ করে।
সরবরাহকারী FAT নির্বাহের সময় সাধারণ ঝুঁকি চিহ্নিত করুন। অনেক সরবরাহকারী ক্যালিব্রেটেড পরীক্ষার সরঞ্জাম ব্যবহার করার চেষ্টা করে। সমস্ত মাইক্রোমিটার, গেজ এবং টেস্ট রিগগুলির জন্য সাম্প্রতিক ক্রমাঙ্কন শংসাপত্রের দাবি করুন। গুরুত্বপূর্ণ সম্পদের জন্য 100% পরিদর্শনের পরিবর্তে নমুনা পরীক্ষার উপর নির্ভর করা ব্যাপক ঝুঁকির পরিচয় দেয়। অত্যন্ত গুরুত্বপূর্ণ যন্ত্রপাতি বিয়ারিংয়ের জন্য পৃথক পরিদর্শন প্রতিবেদনের দাবি করুন।
অস্পষ্ট গ্রহণযোগ্যতার মানদণ্ড প্রত্যাখ্যান করুন। 'মুক্তভাবে ঘোরানো' বা 'পরিষ্কার দেখায়' প্রকৌশল মান নয়। প্রতিটি পরিদর্শন পয়েন্টে অবশ্যই একটি পরিমাপযোগ্য মেট্রিক থাকতে হবে। যদি একজন সরবরাহকারী কঠোর FAT প্রোটোকলের উপর ধাক্কা দেয়, তাহলে সম্ভবত তাদের নির্ভরযোগ্য ভারী-শুল্ক বিয়ারিং তৈরি করার জন্য প্রয়োজনীয় প্রক্রিয়া নিয়ন্ত্রণের অভাব রয়েছে।
নির্দিষ্ট গ্লোবাল স্ট্যান্ডার্ডে একটি চেকলিস্ট ম্যাপিং FAT পদক্ষেপ প্রদান করুন। ISO, DIN, এবং ABMA মানগুলির সাথে সারিবদ্ধ করা অস্পষ্টতা দূর করে। এটি সরবরাহকারীকে আন্তর্জাতিকভাবে স্বীকৃত ইঞ্জিনিয়ারিং পদার্থবিদ্যা মেনে চলতে বাধ্য করে।
FAT ফেজ |
পরিদর্শন পরামিতি |
গ্লোবাল স্ট্যান্ডার্ড রেফারেন্স |
গ্রহণযোগ্যতার মানদণ্ড |
|---|---|---|---|
পর্যায় 1 |
সীমানা মাত্রা এবং সহনশীলতা |
ISO 492 / DIN 620 |
নির্দিষ্ট শ্রেণী পূরণ করতে হবে (যেমন, সাধারণ, P6, P5) |
পর্যায় 2 |
রেডিয়াল ইন্টারনাল ক্লিয়ারেন্স (RIC) |
ISO 5753-1 |
সীল ইনস্টল করার আগে উপাধি (C2, CN, C3, C4) এর সাথে অবশ্যই মিলতে হবে |
পর্যায় 3 |
সীল দূষক বর্জন |
ISO 20653 (IP রেটিং) |
পরীক্ষা চক্রের পরে শূন্য কণা বা আর্দ্রতা প্রবেশ করে |
পর্যায় 5 |
ইস্পাত পরিচ্ছন্নতা এবং অন্তর্ভুক্তি |
DIN EN 10247 / ISO 683-17 |
স্ট্যান্ডার্ড অ্যাপ্লিকেশনের জন্য K3 ≤ 10, ভারী-শুল্কের জন্য কম |
FAT কার্যকর করার রসদ মূল্যায়ন করুন। ম্যানুফ্যাকচারিং সুবিধায় পরিদর্শক পাঠানো সর্বোচ্চ স্তরের তদারকি প্রদান করে। অন-সাইট ইন্সপেক্টররা শারীরিকভাবে গেজ ক্রমাঙ্কন যাচাই করতে পারেন এবং পরীক্ষা পদ্ধতিটি সরাসরি পর্যবেক্ষণ করতে পারেন। যাইহোক, আন্তর্জাতিক ভ্রমণ ব্যয়বহুল এবং সময়সাপেক্ষ।
লাইভ-স্ট্রিম করা দূরবর্তী FATs একটি কার্যকর বিকল্প অফার করে। সরবরাহকারীরা পরিদর্শন প্রক্রিয়া সম্প্রচার করতে হাই-ডেফিনিশন ক্যামেরা ব্যবহার করে। ইন্সপেক্টররা রিয়েল-টাইমে ডিজিটাল ডকুমেন্টেশন পর্যালোচনা করে। দূরবর্তী FAT-এর জন্য চমৎকার ডিজিটাল পরিকাঠামো সহ একটি অত্যন্ত সংগঠিত সরবরাহকারী প্রয়োজন। ভারবহন প্রয়োগের সমালোচনার সাথে সর্বোত্তম সারিবদ্ধ পদ্ধতি বেছে নিন।
আপনার পরবর্তী ক্রয় অর্ডার বা সরবরাহকারীর মানের চুক্তিতে রূপরেখাযুক্ত FAT চেকলিস্টকে একীভূত করুন।
অ্যাপ্লিকেশন-নির্দিষ্ট সহনশীলতা, ছাড়পত্র এবং তাপমাত্রার প্রয়োজনীয়তা নির্ধারণ করতে নির্ভরযোগ্যতা প্রকৌশলীদের সাথে পরামর্শ করুন।
সমস্ত সিল গোলাকার রোলার বিয়ারিংয়ের জন্য প্রাক-ইনস্টলেশন ডাইমেনশনাল স্ট্যাক-আপ রিপোর্টের চাহিদা।
সমস্ত উপাদান পরীক্ষার রিপোর্ট এবং সম্মতি ডকুমেন্টেশনের জন্য একটি নিরাপদ ডিজিটাল সংরক্ষণাগার স্থাপন করুন।
উত্তর: পরীক্ষায় একটি পরিবেশগত চেম্বারের ভিতরে একটি মোটর চালিত রিগে বিয়ারিং মাউন্ট করা জড়িত। টেকনিশিয়ানরা বিয়ারিংটিকে সর্বোচ্চ তাপীয় রেফারেন্স গতিতে চালান যখন এটিকে প্রমিত ধুলো, গ্রিট বা জলের স্প্রেতে প্রকাশ করে। চক্রের পরে, ভারবহন dismantled হয়. পরিদর্শকরা গ্রীস ধরে রাখা যাচাই করে এবং সিল ঠোঁটের অতীতে কোন আর্দ্রতা বা কণা প্রবেশের জন্য পরীক্ষা করে।
উত্তর: স্ট্যান্ডার্ড ক্লিয়ারেন্স সিএন (সাধারণ) হিসাবে মনোনীত করা হয়। ভারী-শুল্ক শিল্প অ্যাপ্লিকেশনের জন্য প্রায়ই C3 বা C4 ছাড়পত্রের প্রয়োজন হয়। এই বৃহত্তর ছাড়পত্রগুলি অভ্যন্তরীণ রিংয়ের তাপীয় প্রসারণ এবং ইনস্টলেশনের সময় শক্ত হস্তক্ষেপের কারণে সৃষ্ট সংকোচনকে মিটমাট করে।
উত্তর: ট্রেসেবিলিটি নকল বিয়ারিংকে আপনার সাপ্লাই চেইনে প্রবেশ করতে বাধা দেয়। স্থায়ী লেজার মার্কিং, সিরিয়াল নম্বর এবং ব্যাচ কোড ফিজিক্যাল বিয়ারিংকে এর আসল ইস্পাত গলানো লটের সাথে সংযুক্ত করে। একটি অকাল ক্ষেত্রের ব্যর্থতা ঘটলে এই ডেটা মূল-কারণ বিশ্লেষণের জন্য বাধ্যতামূলক।
উত্তর: কমপ্লায়েন্স ডকুমেন্টেশনে একটি স্বাক্ষরিত সার্টিফিকেট অফ কনফরমেন্স (CoC), মাত্রিক পরিদর্শন রিপোর্ট, মেটালোগ্রাফিক টেস্টিং রিপোর্ট এবং রেডিয়াল ইন্টারনাল ক্লিয়ারেন্স রেকর্ড অন্তর্ভুক্ত থাকতে হবে। এটিতে ইস্পাত রাসায়নিক গঠন দেখানো উপাদান পরীক্ষা প্রতিবেদন (MTR) অন্তর্ভুক্ত করা উচিত।
উত্তর: ইন্টিগ্রেটেড সিলগুলি অভ্যন্তরীণ রোলার এবং রেসওয়েতে শারীরিক অ্যাক্সেস ব্লক করে। আপনি অভ্যন্তরীণ ক্লিয়ারেন্স পরিমাপ করতে স্ট্যান্ডার্ড ফিলার গেজ ব্যবহার করতে পারবেন না, বা আপনি সহজেই রেসওয়ে পৃষ্ঠটি দৃশ্যমানভাবে পরিদর্শন করতে পারবেন না। পরিদর্শকরা প্রাক-সমাবেশের মাত্রিক ডেটা, বিশেষ অ-ধ্বংসাত্মক পরীক্ষা এবং কঠোর ডকুমেন্টেশন পর্যালোচনার উপর নির্ভর করে।
উত্তর: একবার একত্রিত হলে যান্ত্রিকভাবে পরিমাপ করা অত্যন্ত কঠিন। নির্মাতারা এটি গাণিতিকভাবে গণনা করতে বিশেষ অক্ষীয় স্থানচ্যুতি পরীক্ষা ব্যবহার করে। সবচেয়ে নির্ভরযোগ্য পদ্ধতি হল সরবরাহকারীকে নথিভুক্ত, ক্রমিক ক্লিয়ারেন্স পরিমাপগুলি সরবরাহ করতে হবে যা সীলগুলি বাইরের রিংটিতে চাপানোর আগে নেওয়া হয়েছিল।