


การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-08-09 ที่มา: เว็บไซต์


ความล้มเหลวของตลับลูกปืนก่อนกำหนดในการใช้งานในอุตสาหกรรมหนักทำให้เกิดความสูญเสียทางการเงินอย่างรุนแรงเนื่องจากการหยุดทำงานโดยไม่ได้วางแผนและเครื่องจักรเสียหาย ตลับลูกปืนแบบปิดผนึกช่วยยืดระยะเวลาการบำรุงรักษาและป้องกันการปนเปื้อนที่เหนือกว่า การเชื่อถือข้อกำหนดเฉพาะของซัพพลายเออร์โดยไม่มีการตรวจสอบอย่างเข้มงวดจะทำให้เกิดความเสี่ยงในการปฏิบัติงานที่ยอมรับไม่ได้ ดำเนินการให้เหมาะสม การตรวจสอบคุณภาพแบริ่งลูกกลิ้งทรงกลมแบบปิดผนึก นำเสนอความท้าทายทางวิศวกรรมที่ไม่เหมือนใคร การมีซีลในตัวและจาระบีที่เติมไว้ล่วงหน้าจะบดบังส่วนประกอบภายใน ซึ่งทำให้การตรวจสอบด้วยภาพและกลไกมาตรฐานไม่เพียงพอที่จะรับประกันความสามารถในการรับน้ำหนักในแนวรัศมีและอายุการใช้งานที่สูง โปรโตคอลการทดสอบการยอมรับจากโรงงาน (FAT) อย่างเป็นทางการช่วยลดช่องว่างนี้ รายการตรวจสอบนี้เป็นกรอบการทำงานที่เป็นมาตรฐานในการตรวจสอบขนาด ระยะห่าง ประสิทธิภาพการปิดผนึก ขีดจำกัดอุณหภูมิ และแหล่งที่มาของวัสดุก่อนส่งมอบอุปกรณ์
ความแม่นยำด้านมิติและระยะห่าง: การตรวจสอบความคลาดเคลื่อนที่แน่นอนและระยะห่างภายในในแนวรัศมี (RIC) มีความสำคัญอย่างยิ่งในการป้องกันปัญหาการสวมตัวเรือนและการเคลื่อนตัวของความร้อนภายใต้ภาระในแนวรัศมีสูง
ความสมบูรณ์ของซีลไม่สามารถต่อรองได้: การทดสอบประสิทธิภาพการซีลที่ได้มาตรฐานสำหรับแบริ่งลูกกลิ้งทรงกลมจะกำหนดความสามารถของส่วนประกอบในการอยู่รอดในสภาพแวดล้อมที่มีการปนเปื้อนสูง และรักษาตารางการบำรุงรักษาตามแผน
ความสามารถในการตรวจสอบย้อนกลับลดความเสี่ยง: เอกสารการปฏิบัติตามข้อกำหนดตลับลูกปืนที่ครอบคลุมและการติดตามแบทช์เป็นเพียงการป้องกันที่เชื่อถือได้จากเหล็กปลอมหรือเหล็กที่ไม่ได้มาตรฐาน
โปรโตคอล FAT ที่ได้มาตรฐาน: การใช้รายการตรวจสอบที่เข้มงวดและสอดคล้องกับ ISO/DIN จะบังคับให้ซัพพลายเออร์ต้องมีความรับผิดชอบ รับประกันความน่าเชื่อถือขั้นพื้นฐาน และตรวจสอบการลดต้นทุนการจัดซื้อและการบำรุงรักษาตามที่สัญญาไว้
วัตถุประสงค์หลักของการทดสอบการยอมรับของโรงงานคือการเปลี่ยนการค้นพบข้อบกพร่องจากขั้นตอนการติดตั้งไปเป็นขั้นตอนก่อนการจัดส่ง ค่าใช้จ่ายในการหยุดทำงานเพิ่มขึ้นอย่างรวดเร็วระหว่างการติดตั้งและทดสอบการทำงานของเครื่องจักร การค้นพบตลับลูกปืนที่มีข้อบกพร่องบนพื้นโรงงานจะช่วยป้องกันความล้มเหลวในสนามที่ร้ายแรง คุณให้เครื่องจักรทำงานต่อไปจนกว่าจะเกิดการหยุดทำงานตามแผนครั้งถัดไปโดยการตรวจจับความเบี่ยงเบนด้านการผลิตตั้งแต่เนิ่นๆ
รุ่นที่มีการปิดผนึกต้องใช้วิธีการตรวจสอบที่แตกต่างกันเมื่อเปรียบเทียบกับตลับลูกปืนแบบเปิด คุณไม่สามารถใช้เกจฟีลเลอร์มาตรฐานเพื่อวัดระยะห่างภายในเมื่อติดตั้งซีลแล้ว การหล่อลื่นเบื้องต้นช่วยปกปิดข้อบกพร่องที่พื้นผิวภายในของร่องน้ำและลูกกลิ้งอย่างหนัก ผู้ตรวจสอบอาศัยการทดสอบแบบไม่ทำลายขั้นสูงและการตรวจสอบเอกสารที่เข้มงวดเพื่อตรวจสอบความถูกต้องของรูปทรงภายใน วิธีการที่แตกต่างกันเหล่านี้ก่อให้เกิดแกนหลักของระเบียบวิธีการตรวจสอบที่เชื่อถือได้
เกณฑ์ FAT ทุกข้อจะเชื่อมโยงโดยตรงกับผลลัพธ์การปฏิบัติงานบนพื้นโรงงาน ความแม่นยำของมิติช่วยลดการสั่นสะเทือนความถี่สูงในอุปกรณ์ที่กำลังหมุนได้โดยตรง ความสมบูรณ์ของการปิดผนึกที่เหนือกว่าช่วยยืดระยะเวลาการบำรุงรักษาและลดค่าใช้จ่ายในการดำเนินงานโดยรวม พิกัดโหลดที่ได้รับการตรวจสอบแล้วช่วยป้องกันความล้าของโลหะก่อนกำหนดภายใต้แรงรัศมีหนัก การจัดโครงสร้างการตรวจสอบเกี่ยวกับผลลัพธ์ทางกลเฉพาะเหล่านี้รับประกันการปรับปรุงความน่าเชื่อถือที่วัดผลได้สำหรับสินทรัพย์หมุนเวียนของคุณ
ผู้ตรวจสอบตรวจสอบมิติขอบเขตที่สำคัญก่อนที่จะเริ่มการทดสอบการทำงานใดๆ คุณวัดเส้นผ่านศูนย์กลางของรู เส้นผ่านศูนย์กลางภายนอก (OD) และความกว้างของตลับลูกปืนทั้งหมด โปรโตคอลการวัดจำเป็นต้องมีสภาพแวดล้อมที่มีการควบคุมอุณหภูมิ ซึ่งโดยทั่วไปจะมีความเสถียรที่ 20°C การขยายตัวเนื่องจากความร้อนจะทำให้การวัดเบี่ยงเบนไปหากมีการตรวจสอบตลับลูกปืนทันทีหลังการตัดเฉือนหรือกระบวนการล้างทางอุตสาหกรรม
อ้างอิงระดับความคลาดเคลื่อนที่เกี่ยวข้อง เช่น ISO Normal, P6 หรือ P5 การใช้งานที่มีความแม่นยำสูงต้องการความคลาดเคลื่อน P5 เพื่อความพอดีของเพลาที่เหมาะสมที่สุด ช่างเทคนิคใช้ไมโครมิเตอร์แบบสองจุดที่สอบเทียบแล้วหรือเครื่องวัดพิกัด (CMM) CMM จัดทำแผนที่ดิจิทัลที่ครอบคลุมเกี่ยวกับขนาดทางกายภาพของตลับลูกปืน ซึ่งช่วยลดข้อผิดพลาดของมนุษย์ในระหว่างกระบวนการวัด
ปฏิบัติตามลำดับมาตรฐานนี้สำหรับการตรวจสอบมิติ:
ย้ายตลับลูกปืนไปยังห้องปฏิบัติการมาตรวิทยาที่มีการควบคุมอุณหภูมิ และปล่อยให้มีช่วงการรักษาเสถียรภาพทางความร้อนเป็นเวลา 24 ชั่วโมง
ปรับเทียบไมโครมิเตอร์แบบสองจุดและโพรบ CMM ทั้งหมดโดยใช้บล็อกเกจที่ได้รับการรับรอง
วัดเส้นผ่านศูนย์กลางของรูที่จุดในแนวรัศมีหลายจุดเพื่อระบุสภาวะที่ไม่กลม
บันทึกเส้นผ่านศูนย์กลางภายนอกและความกว้างทั้งหมด โดยเปรียบเทียบข้อมูลโดยตรงกับตารางพิกัดความเผื่อ ISO
บันทึกการเบี่ยงเบนทั้งหมดในรายงาน FAT ขั้นสุดท้ายเพื่อการตรวจสอบทางวิศวกรรม
ค่าเผื่อความคลาดเคลื่อนรันเอาท์จะกำหนดความแม่นยำในการหมุนของชุดตลับลูกปืน ผู้ตรวจสอบจะติดตั้งตลับลูกปืนบนอาร์เบอร์ที่มีความแม่นยำ และใช้ตัวระบุหน้าปัดเพื่อวัดค่าเบี่ยงเบนระหว่างการหมุนเต็ม โดยจะบันทึกการหมุนหนีศูนย์ทั้งแนวรัศมีและแนวแกนของวงแหวนด้านในและด้านนอก การเบี่ยงเบนหนีศูนย์สูงสุดที่อนุญาตจะขึ้นอยู่กับระดับความทนทานต่อ ISO ที่ระบุทั้งหมด
การยึดมั่นอย่างเข้มงวดต่อค่าความคลาดเคลื่อนรันเอาท์จะช่วยป้องกันการกระจายน้ำหนักที่ไม่สม่ำเสมอทั่วทั้งส่วนเสริมลูกกลิ้ง การเบี่ยงเบนหนีศูนย์ในแนวรัศมีสูงทำให้ลูกกลิ้งหนีบและลื่นไถลไปกับสนามแข่ง สิ่งนี้จะสร้างการสั่นสะเทือนความถี่สูงภายใต้ภาระในแนวรัศมีที่หนัก เร่งความล้าของโลหะ และสร้างความเสียหายให้กับส่วนประกอบของเครื่องจักรที่อยู่ติดกัน การตรวจสอบความทนทานต่อรูปทรงช่วยยืนยันว่าตลับลูกปืนทำงานได้อย่างราบรื่นที่ความเร็วสูงสุดที่กำหนด
คุณอ้างอิงถึงพิกัดโหลดแบบไดนามิกและแบบคงที่ของซัพพลายเออร์กับข้อกำหนดเฉพาะสำหรับงานหนักของแอปพลิเคชัน อัตราโหลดแบบไดนามิกจะกำหนดอายุการใช้งานความล้าตามทฤษฎีของตลับลูกปืนภายใต้การหมุนอย่างต่อเนื่อง พิกัดโหลดแบบคงที่จะกำหนดโหลดสูงสุดก่อนที่การเสียรูปพลาสติกอย่างถาวรจะเกิดขึ้นบนพื้นผิวรางน้ำ
ซัพพลายเออร์จะต้องพิสูจน์ว่าพิกัดภาระของตนสอดคล้องกับมาตรฐานการคำนวณ ISO 281 ตรวจสอบรูปทรงภายในรองรับความจุที่อ้างสิทธิ์ เส้นผ่านศูนย์กลางลูกกลิ้งที่ใหญ่ขึ้นและโปรไฟล์รางน้ำที่ได้รับการปรับปรุงให้เหมาะสมจะเพิ่มพิกัดการรับน้ำหนักได้อย่างมาก ปฏิเสธข้อมูลแค็ตตาล็อกทั่วไปและต้องการการตรวจสอบทางวิศวกรรมเฉพาะแอปพลิเคชันสำหรับการติดตั้งงานหนักทั้งหมด
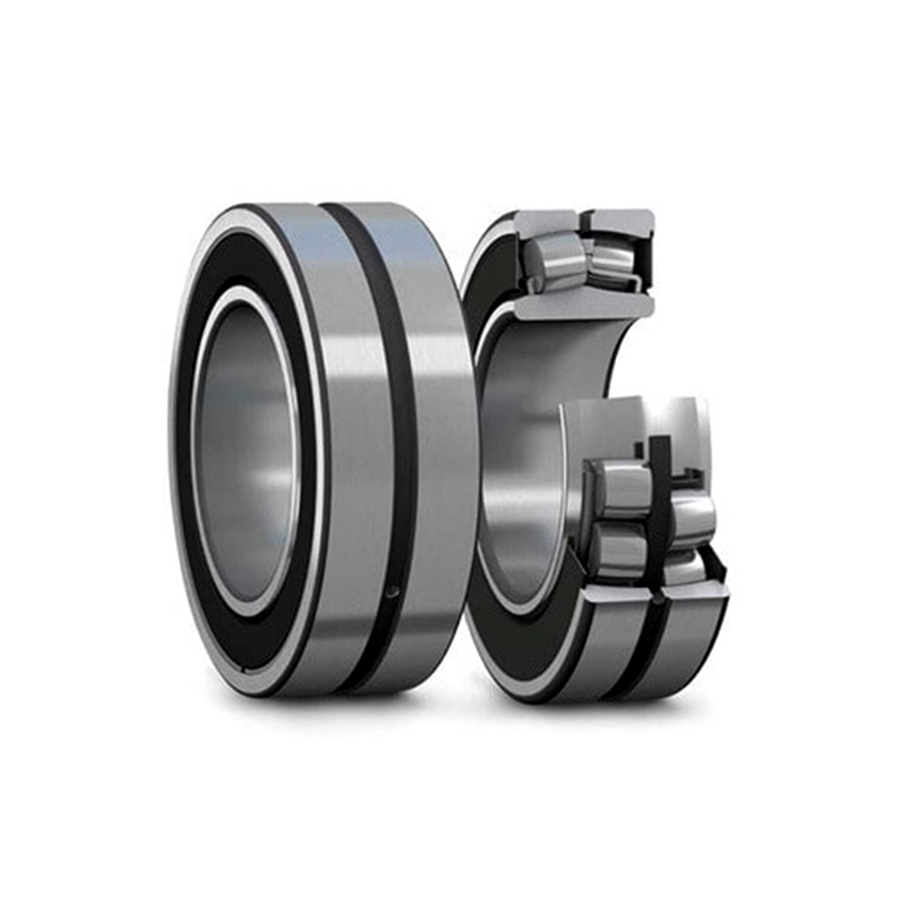
การวัดระยะห่างภายในแนวรัศมี (RIC) ที่ไม่ได้ติดตั้งทำให้เกิดความท้าทายทางเทคนิคที่สำคัญในหน่วยที่ปิดผนึก ซีลในตัวจำกัดการเข้าถึงลูกกลิ้งทางกายภาพ คุณไม่สามารถใส่เกจฟีลเลอร์มาตรฐานระหว่างลูกกลิ้งที่ไม่ได้โหลดกับทางวิ่งวงแหวนรอบนอกได้ วิธีการวัดแบบดั้งเดิมนี้เป็นไปไม่ได้ทางกายภาพกับหน่วยที่ปิดผนึกที่ประกอบเสร็จสมบูรณ์
ผู้ผลิตใช้เกจการกระจัดตามแนวแกนแบบพิเศษเพื่อคำนวณระยะห่างในแนวรัศมีทางคณิตศาสตร์ ช่างเทคนิคใช้โหลดตามแนวแกนเฉพาะในทิศทางเดียว วัดการกระจัด จากนั้นจึงจ่ายโหลดในทิศทางตรงกันข้าม การเคลื่อนที่ตามแนวแกนทั้งหมดสัมพันธ์กับระยะห่างในแนวรัศมีโดยอิงจากมุมสัมผัสภายในของตลับลูกปืน หรือกำหนดข้อกำหนดสำหรับซัพพลายเออร์ในการจัดทำเอกสารข้อมูลการเคลียร์ที่บันทึกไว้ทันทีก่อนการติดตั้งซีล
การกำหนดมาตรฐาน ได้แก่ C2, CN (ปกติ), C3 และ C4 C3 และ C4 แสดงถึงระยะห่างที่มากกว่าปกติ ตรวจสอบว่าระยะห่างที่ให้มานั้นตรงกับข้อกำหนดการขยายเนื่องจากความร้อนของการใช้งาน การใช้งานที่มีความร้อนสูง เช่น ม้วนกระดาษของโรงงานกระดาษหรือล้อเหล็กต่อเนื่อง จำเป็นต้องมีระยะห่าง C3 หรือ C4 เพื่อรองรับการเจริญเติบโตทางความร้อนระหว่างการทำงาน
การกวาดล้างต้องรองรับข้อกำหนดการรบกวนด้วย การกดแบริ่งลงบนเพลาจะขยายวงแหวนด้านใน การกดเข้าไปในตัวเรือนจะบีบอัดวงแหวนรอบนอก การกระทำทั้งสองจะช่วยลดระยะห่างภายใน ระยะห่างที่ไม่ได้ต่อเชื่อมเริ่มต้นจะต้องมีขนาดใหญ่พอที่จะทนต่อแรงเค้นในการติดตั้งเหล่านี้โดยไม่มีการผูกมัด
การกวาดล้างภายในที่ไม่เพียงพอทำให้เกิดอันตรายร้ายแรงต่อการปฏิบัติงาน หากระยะห่างแน่นเกินไป การขยายตัวเนื่องจากความร้อนจะกำจัดการเล่นในแนวรัศมีที่เหลืออยู่ทั้งหมด สิ่งนี้จะสร้างเงื่อนไขการกวาดล้างติดลบอย่างหนักระหว่างการทำงาน ลูกกลิ้งผูกติดกับสนามแข่ง ทำให้เกิดแรงเสียดทานภายในพุ่งสูงขึ้นอย่างมาก
การผูกมัดนี้นำไปสู่ความล้าของโลหะก่อนวัยอันควรและความล้มเหลวร้ายแรง ตลับลูกปืนประสบกับความร้อนที่ไหลออกอย่างรวดเร็ว อุณหภูมิในการทำงานที่มากเกินไปจะทำลายจาระบีและทำให้ขอบซีลยางละลาย การตรวจสอบการกำหนดระยะห่างที่ถูกต้องระหว่าง FAT จะหยุดปฏิกิริยาลูกโซ่แบบทำลายล้างนี้ก่อนที่ตลับลูกปืนจะออกจากโรงงาน
กำหนดพารามิเตอร์ที่เข้มงวดสำหรับการทดสอบการกักเก็บจาระบี แบบเป็นทางการ การทดสอบประสิทธิภาพการซีลสำหรับแบริ่งลูกกลิ้งทรงกลม จะประเมินว่าซีลเก็บสารหล่อลื่นภายในคาวิตี้ได้ดีเพียงใด ดำเนินการทดสอบการรั่วไหลของไฟฟ้าสถิตโดยวางตลับลูกปืนไว้ในเตาอบที่อุณหภูมิการทำงานสูงสุด สังเกตขอบซีลเพื่อดูว่ามีคราบจาระบีไหลออกมาตลอด 24 ชั่วโมงหรือไม่
การทดสอบการรั่วไหลแบบไดนามิกจะจำลองความเร็วและอุณหภูมิในการทำงานจริง ติดตั้งแบริ่งบนแท่นทดสอบแบบใช้มอเตอร์ เดินตลับลูกปืนด้วยความเร็วอ้างอิงความร้อนสูงสุด วัดมวลจาระบีที่สูญเสียไปในระหว่างรอบการทำงานต่อเนื่อง การกักเก็บจาระบีในระดับสูงเป็นสิ่งจำเป็นเพื่อให้บรรลุระยะเวลาการบำรุงรักษาที่ขยายออกไปตามสัญญาในอุปกรณ์ที่อยู่ห่างไกลหรือไม่สามารถเข้าถึงได้
ให้รายละเอียดเกณฑ์วิธีสำหรับการทดสอบความต้านทานของซีลต่ออนุภาคของแข็งที่เข้าไป วางแบริ่งปฏิบัติการไว้ภายในห้องเก็บฝุ่นที่ได้มาตรฐาน หมุนเวียนฝุ่นละเอียดจากถนนในรัฐแอริโซนาหรือกรวดโลหะรอบๆ ตัวเสื้อตลับลูกปืน หลังจากรอบการทดสอบ ให้ถอดแบริ่งออกและตรวจสอบจาระบีว่ามีการปนเปื้อนของอนุภาคภายใต้การขยายหรือไม่
ดำเนินการทดสอบการแยกความชื้นโดยใช้สเปรย์น้ำหรือโปรโตคอลการจุ่ม ฉีดน้ำแรงดันสูงโดยตรงที่ส่วนต่อประสานของซีลเพื่อจำลองสภาวะการชะล้างอย่างหนักซึ่งพบได้ทั่วไปในการแปรรูปอาหารหรือการทำเหมือง หรือทำการทดสอบการจุ่มใต้น้ำตื้นเพื่อประเมินความสามารถในการปิดผนึกแบบคงที่ จาระบีจะต้องปราศจากอิมัลชันน้ำโดยสมบูรณ์หลังการทดสอบ
วิเคราะห์ความสมดุลระหว่างประสิทธิภาพการซีลหน้าสัมผัสสูงกับความร้อนจากการเสียดสี ซีลหน้าสัมผัสสูงช่วยขจัดสิ่งปนเปื้อนได้ดีกว่าแต่เพิ่มแรงบิดในการหมุน แรงเสียดทานที่เพิ่มขึ้นนี้จะสร้างความร้อนเพิ่มเติมระหว่างการทำงานที่ความเร็วสูง วัดแรงบิดขณะทำงานบนแท่นทดสอบเพื่อให้แน่ใจว่าไม่เกินขีดจำกัดการใช้งานหรือโอเวอร์โหลดมอเตอร์ขับเคลื่อน
ระบุวิธีการตรวจสอบวัสดุขอบซีลว่าตรงกับสภาพแวดล้อมทางความร้อน ยางไนไตรล์บิวทาไดอีนมาตรฐาน (NBR) ทนอุณหภูมิได้สูงถึง +120°C ฟลูออโรอิลาสโตเมอร์ (FKM) รับมือกับสภาพแวดล้อมสุดขั้วได้ถึง +250°C การเลือกวัสดุที่ไม่ถูกต้องทำให้ซีลแข็งตัว แตกร้าว และเสียหายก่อนเวลาอันควร
กำหนดเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้สำหรับการเติมจาระบีจากโรงงาน แบริ่งลูกกลิ้งทรงกลมแบบปิดผนึกมาตรฐานต้องมีอัตราการเติม 25% ถึง 45% ของพื้นที่ว่างภายใน แอปพลิเคชันความเร็วต่ำและโหลดจำนวนมากอาจต้องใช้อัตราการเติมสูงถึง 60% การใช้งานที่ความเร็วสูงต้องการอัตราการเติมที่ต่ำกว่าเพื่อป้องกันการปั่นป่วนและการสร้างความร้อนมากเกินไป
ซัพพลายเออร์จะต้องจัดทำเอกสารตัวชี้วัดนี้อย่างถูกต้อง ต้องมีบันทึกการจ่ายจาระบีอัตโนมัติจากสายการประกอบ การชั่งน้ำหนักตลับลูกปืนก่อนและหลังการหล่อลื่นเป็นวิธีการตรวจสอบขั้นที่สอง ปริมาณจาระบีที่แม่นยำรับประกันอายุการใช้งานที่ยาวนานและอุณหภูมิการทำงานที่มั่นคงตลอดรอบการบำรุงรักษา
ยืนยันว่าประเภทจาระบีตรงกับข้อกำหนดการใช้งานเฉพาะ สภาพแวดล้อมทางอุตสาหกรรมต้องการคุณสมบัติของน้ำมันหล่อลื่นที่แตกต่างกัน ตรวจสอบเอกสารข้อมูลทางเทคนิคสำหรับสารเติมแต่งความดันสูง (EP) เช่น โมลิบดีนัมไดซัลไฟด์ สารเติมแต่งเหล่านี้ป้องกันการสัมผัสระหว่างโลหะกับโลหะภายใต้แรงกระแทกหนัก ตรวจสอบความหนืดของน้ำมันพื้นฐานให้เหมาะสมกับความเร็วและอุณหภูมิในการทำงาน
ตรวจสอบให้แน่ใจว่าจาระบีเข้ากันได้ทางเคมีกับวัสดุซีล สารหล่อลื่นสังเคราะห์ที่เข้ากันไม่ได้จะทำให้ขอบซีล NBR ขยายตัวหรือเสื่อมสภาพ ตรวจสอบว่าสารเพิ่มความหนามีความเสถียรทางกลเพียงพอ จาระบีจะต้องไม่แตกหรือรั่วไหลออกมาระหว่างการสั่นสะเทือนที่รุนแรง
จัดการกับความเสี่ยงร้ายแรงของปริมาณการหล่อลื่นที่ไม่เหมาะสม การหล่อลื่นมากเกินไปทำให้จาระบีปั่นป่วนอย่างรุนแรง แรงเสียดทานของของไหลนี้ทำให้เกิดความร้อนภายในมหาศาล อากาศและจาระบีที่ขยายตัวจะสร้างแรงดันภายในซึ่งทำให้ซีลหลุด ซีลที่แตกร้าวจะทำให้ตลับลูกปืนสัมผัสกับสิ่งปนเปื้อนภายนอกทันที
การหล่อลื่นน้อยเกินไปทำให้ร่องน้ำสึกหรออย่างรวดเร็ว ลูกกลิ้งทะลุฟิล์มหล่อลื่นที่ไม่เพียงพอ สิ่งนี้ทำให้เกิดการเชื่อมระดับไมโครและการหลุดร่อนบนโซนโหลด ทั้งการหล่อลื่นมากเกินไปและการหล่อลื่นน้อยเกินไปจะลบล้างข้อดีในการใช้งานของยูนิตที่ปิดผนึก การตรวจสอบความถูกต้องของปริมาณอย่างเข้มงวดจะช่วยป้องกันความล้มเหลวตั้งแต่เนิ่นๆ เหล่านี้
แสดงรายการใบรับรองบังคับที่จำเป็นในระยะ FAT ครอบคลุม เอกสารการปฏิบัติตามข้อกำหนดของตลับลูกปืน จะพิสูจน์ว่าผลิตภัณฑ์ทางกายภาพนั้นตรงกับข้อกำหนดทางวิศวกรรม ต้องการใบรับรองความสอดคล้องอย่างเป็นทางการ (CoC) ที่ลงนามโดยผู้จัดการคุณภาพของผู้ผลิต เอกสารนี้มีผลผูกพันตามกฎหมายกับซัพพลายเออร์ตามข้อกำหนดที่ระบุไว้
ต้องการรายงานการทดสอบวัสดุ (MTR) โดยละเอียดสำหรับวงแหวนด้านใน วงแหวนรอบนอก และลูกกลิ้ง ขอแผนภูมิการรักษาความร้อนเพื่อตรวจสอบรอบการชุบแข็งและการแบ่งเบาบรรเทา การอบชุบด้วยความร้อนอย่างเหมาะสมช่วยให้มั่นใจได้ถึงความเสถียรของขนาดที่อุณหภูมิการทำงานสูง เอกสารที่ขาดหายไปถือเป็นสัญญาณอันตรายสำหรับแนวทางปฏิบัติด้านการผลิตที่ไม่ได้มาตรฐาน
ระบุรายละเอียดข้อกำหนดในการตรวจสอบเกรดเหล็ก ตลับลูกปืนสำหรับงานหนักต้องใช้เหล็กตลับลูกปืนโครเมียมคาร์บอนสูง ซึ่งโดยทั่วไปกำหนดให้เป็น 100Cr6 หรือ 52100 หรือ GCr15 MTR จะต้องแสดงองค์ประกอบทางเคมีที่แน่นอน ระดับคาร์บอนและโครเมียมต้องอยู่ใน หรือ GB/T18254 ที่เข้มงวด เกณฑ์ความคลาดเคลื่อน ISO 683-17
ตรวจสอบพิกัดการรวมอโลหะ การรวมออกซิเจนและไทเทเนียมทำให้เกิดความเครียดในระดับจุลภาคในเมทริกซ์เหล็ก การรวมเหล่านี้ทำให้เกิดความล้าที่ใต้ผิวดินภายใต้ภาระหนัก เหล็กสุญญากาศให้ความบริสุทธิ์สูงซึ่งจำเป็นต่อความแข็งแรงเมื่อยล้าสูงสุด ตรวจสอบว่าการให้คะแนนการรวมตรงหรือเกินกว่า DIN EN 10247 มาตรฐาน
อธิบายว่าเข้มงวดแค่ไหน การตรวจสอบย้อนกลับการผลิตตลับลูกปืน ช่วยปกป้องห่วงโซ่อุปทานของคุณ ตลับลูกปืนปลอมหลั่งไหลท่วมตลาดอุตสาหกรรม ทำให้เกิดภัยพิบัติด้านความปลอดภัย โปรโตคอลการตรวจสอบย้อนกลับป้องกันการแทรกซึมของปลอม ต้องใช้เลเซอร์มาร์กถาวรบนหน้าตลับลูกปืน
ต้องการหมายเลขประจำเครื่องที่ไม่ซ้ำกันและรหัสชุดงานที่แตกต่างกัน เครื่องหมายเหล่านี้ต้องย้อนกลับไปที่ล็อตเหล็กละลายเดิม หากเกิดข้อผิดพลาดในฟิลด์ หมายเลขซีเรียลจะช่วยให้สามารถวิเคราะห์สาเหตุที่แท้จริงได้อย่างแม่นยำ คุณสามารถแยกแบทช์ที่มีข้อบกพร่องและป้องกันการติดตั้งเพิ่มเติมได้ ความสามารถในการตรวจสอบย้อนกลับจะเปลี่ยนส่วนประกอบทั่วไปให้เป็นสินทรัพย์ทางวิศวกรรมที่มีการควบคุมในระดับสูง
กำหนดเกณฑ์ที่เข้มงวดในการตรวจสอบบรรจุภัณฑ์ขั้นสุดท้าย FAT จะไม่มีประโยชน์หากตลับลูกปืนเสียหายระหว่างการขนส่ง ตรวจสอบให้แน่ใจว่าซีลได้รับการปกป้องจากความเสียหายทางกล ป้องกันการเกิดสนิมในระดับจุลภาคบนพื้นผิวโลหะที่สัมผัส
ป้องกันการเสื่อมสภาพของรังสียูวีระหว่างการขนส่งและการเก็บรักษา การสัมผัสกับแสงแดดเป็นเวลานานจะทำให้ขอบซีลยางเสื่อมสภาพก่อนการติดตั้ง แบริ่งต้องปิดผนึกไว้ในถุงพลาสติกโพลีเอทิลีนสำหรับงานหนักที่ทึบแสง ลังไม้ต้องมีโครงสร้างที่แข็งแรงและยึดอย่างเหมาะสมเพื่อป้องกันความเสียหายจากแรงกระแทกระหว่างการขนส่งระหว่างประเทศ
ตรวจสอบว่ามีคำแนะนำในการจัดการอยู่ในบรรจุภัณฑ์ ทีมงานติดตั้งต้องการคำแนะนำที่ชัดเจนเกี่ยวกับเทคนิคการติดตั้งที่เหมาะสม ตรวจสอบข้อกำหนดในการยกหากใช้ได้กับตลับลูกปืนขนาดใหญ่ ตลับลูกปืนที่มีน้ำหนักมากจำเป็นต้องมีรูเกลียวที่ใบหน้าด้านข้างเพื่อยกอายโบลท์
ข้อกำหนดในการยกที่เหมาะสมจะป้องกันไม่ให้ทีมงานติดตั้งใช้สลิงที่ไม่เหมาะสม การพันสลิงรอบวงแหวนรอบนอกอาจทำให้ขอบซีลเสียหายโดยไม่ได้ตั้งใจ คำแนะนำที่ชัดเจนจะหยุดช่างเทคนิคจากการล้างตลับลูกปืนและขจัดคราบจาระบีจากโรงงาน การเตรียมการที่เหมาะสมช่วยป้องกันการปนเปื้อนก่อนที่เครื่องจะสตาร์ทด้วยซ้ำ
ระบุความเสี่ยงทั่วไประหว่างการดำเนินการ FAT ของซัพพลายเออร์ ซัพพลายเออร์หลายรายพยายามใช้อุปกรณ์ทดสอบที่ไม่ผ่านการสอบเทียบ ต้องการใบรับรองการสอบเทียบล่าสุดสำหรับไมโครมิเตอร์ เกจ และแท่นทดสอบทั้งหมด การใช้การทดสอบตัวอย่างมากกว่าการตรวจสอบ 100% สำหรับสินทรัพย์ที่สำคัญทำให้เกิดความเสี่ยงอย่างมาก ต้องการรายงานการตรวจสอบตลับลูกปืนเครื่องจักรที่มีความสำคัญสูงเป็นรายบุคคล
ปฏิเสธเกณฑ์การยอมรับที่คลุมเครือ 'หมุนได้อย่างอิสระ' หรือ 'ดูสะอาดตา' ไม่ใช่มาตรฐานทางวิศวกรรม ทุกจุดตรวจสอบต้องมีหน่วยวัดเชิงปริมาณ หากซัพพลายเออร์ไม่ปฏิบัติตามโปรโตคอล FAT ที่เข้มงวด พวกเขาอาจขาดการควบคุมกระบวนการที่จำเป็นในการผลิตตลับลูกปืนสำหรับงานหนักที่เชื่อถือได้
จัดทำรายการตรวจสอบการแมปขั้นตอน FAT ตามมาตรฐานสากลเฉพาะ การปรับให้สอดคล้องกับมาตรฐาน ISO, DIN และ ABMA จะช่วยขจัดความคลุมเครือ มันบังคับให้ซัพพลายเออร์ปฏิบัติตามฟิสิกส์วิศวกรรมที่เป็นที่ยอมรับในระดับสากล
เฟสไขมัน |
พารามิเตอร์การตรวจสอบ |
การอ้างอิงมาตรฐานสากล |
เกณฑ์การยอมรับ |
|---|---|---|---|
ระยะที่ 1 |
ขนาดขอบเขตและความคลาดเคลื่อน |
ISO 492 / ดิน 620 |
ต้องเป็นไปตามคลาสที่ระบุ (เช่น ปกติ, P6, P5) |
ระยะที่ 2 |
การกวาดล้างภายในรัศมี (RIC) |
ISO 5753-1 |
ต้องตรงกับการกำหนด (C2, CN, C3, C4) ก่อนการติดตั้งซีล |
ระยะที่ 3 |
ปิดผนึกการยกเว้นสารปนเปื้อน |
ISO 20653 (ระดับ IP) |
ไม่มีอนุภาคหรือความชื้นเข้าหลังจากรอบการทดสอบ |
ระยะที่ 5 |
ความสะอาดและการรวมตัวของเหล็ก |
ดิน EN 10247 / ISO 683-17 |
K3 ≤ 10 สำหรับการใช้งานมาตรฐาน ต่ำกว่าสำหรับงานหนัก |
ประเมินโลจิสติกส์ของการดำเนินการ FAT การส่งผู้ตรวจสอบไปยังโรงงานผลิตทำให้มีการควบคุมดูแลในระดับสูงสุด ผู้ตรวจสอบในสถานที่สามารถตรวจสอบการสอบเทียบเกจทางกายภาพและสังเกตวิธีการทดสอบได้โดยตรง อย่างไรก็ตามการเดินทางระหว่างประเทศมีราคาแพงและใช้เวลานาน
FAT ระยะไกลที่สตรีมสดเป็นทางเลือกที่ใช้งานได้ ซัพพลายเออร์ใช้กล้องความละเอียดสูงเพื่อถ่ายทอดกระบวนการตรวจสอบ ผู้ตรวจสอบตรวจสอบเอกสารดิจิทัลแบบเรียลไทม์ Remote FAT ต้องการซัพพลายเออร์ที่มีการจัดระเบียบอย่างดีและมีโครงสร้างพื้นฐานดิจิทัลที่ยอดเยี่ยม เลือกวิธีการที่สอดคล้องกับความสำคัญของการใช้งานตลับลูกปืนมากที่สุด
รวมรายการตรวจสอบ FAT ที่ระบุไว้ในใบสั่งซื้อหรือข้อตกลงด้านคุณภาพของซัพพลายเออร์ครั้งถัดไป
ปรึกษากับวิศวกรด้านความน่าเชื่อถือเพื่อกำหนดข้อกำหนดด้านความคลาดเคลื่อน ระยะห่าง และอุณหภูมิเฉพาะการใช้งาน
ต้องการรายงานการเรียงซ้อนมิติก่อนการติดตั้งสำหรับแบริ่งลูกกลิ้งทรงกลมที่ปิดสนิททั้งหมด
สร้างเอกสารดิจิทัลที่ปลอดภัยสำหรับรายงานการทดสอบวัสดุและเอกสารการปฏิบัติตามข้อกำหนดทั้งหมด
ตอบ: การทดสอบประกอบด้วยการติดตั้งตลับลูกปืนบนแท่นขุดเจาะแบบใช้มอเตอร์ภายในห้องควบคุมสิ่งแวดล้อม ช่างเทคนิคใช้งานตลับลูกปืนด้วยความเร็วอ้างอิงความร้อนสูงสุดในขณะที่ต้องเผชิญกับฝุ่น กรวด หรือละอองน้ำที่ได้มาตรฐาน หลังจากรอบการทำงาน ตลับลูกปืนจะถูกถอดออก ผู้ตรวจสอบจะตรวจสอบการกักเก็บจาระบีและตรวจหาความชื้นหรืออนุภาคที่เข้าไปผ่านขอบซีล
ตอบ: การกวาดล้างมาตรฐานถูกกำหนดให้เป็น CN (ปกติ) การใช้งานในอุตสาหกรรมหนักมักต้องมีช่องว่าง C3 หรือ C4 ช่องว่างที่ใหญ่ขึ้นเหล่านี้รองรับการขยายตัวทางความร้อนของวงแหวนด้านใน และการบีบอัดที่เกิดจากการรบกวนที่แน่นหนาพอดีระหว่างการติดตั้ง
ตอบ: การตรวจสอบย้อนกลับจะป้องกันไม่ให้ตลับลูกปืนปลอมเข้าสู่ห่วงโซ่อุปทานของคุณ การมาร์กด้วยเลเซอร์ หมายเลขซีเรียล และรหัสแบทช์แบบถาวรจะเชื่อมโยงตลับลูกปืนเข้ากับล็อตหลอมเหล็กดั้งเดิม ข้อมูลนี้จำเป็นสำหรับการวิเคราะห์สาเหตุหากเกิดความล้มเหลวของฟิลด์ก่อนเวลาอันควร
ตอบ: เอกสารการปฏิบัติตามข้อกำหนดควรประกอบด้วยใบรับรองความสอดคล้อง (CoC) ที่ลงนามแล้ว รายงานการตรวจสอบขนาด รายงานการทดสอบทางโลหะวิทยา และบันทึกการผ่านภายในแนวรัศมี นอกจากนี้ควรรวมรายงานการทดสอบวัสดุ (MTR) ที่แสดงองค์ประกอบทางเคมีของเหล็กด้วย
ตอบ: ซีลแบบรวมจะปิดกั้นการเข้าถึงลูกกลิ้งภายในและร่องน้ำ คุณไม่สามารถใช้ฟีลเลอร์เกจมาตรฐานในการวัดระยะห่างภายใน และคุณไม่สามารถตรวจสอบพื้นผิวของร่องน้ำด้วยสายตาได้อย่างง่ายดาย ผู้ตรวจสอบอาศัยข้อมูลมิติก่อนการประกอบ การทดสอบแบบไม่ทำลายเฉพาะทาง และการตรวจสอบเอกสารที่เข้มงวด
ตอบ: การวัดด้วยกลไกเมื่อประกอบเสร็จแล้วเป็นเรื่องยากมาก ผู้ผลิตใช้การทดสอบการเคลื่อนที่ตามแนวแกนแบบพิเศษเพื่อคำนวณทางคณิตศาสตร์ วิธีการที่เชื่อถือได้มากที่สุดคือกำหนดให้ซัพพลายเออร์จัดทำเอกสารการตรวจวัดระยะห่างตามลำดับที่ดำเนินการทันทีก่อนที่จะกดซีลเข้าไปในวงแหวนรอบนอก