


ビュー: 0 著者: サイト編集者 公開時間: 2026-08-09 起源: サイト


耐久性の高い産業用途でベアリングが早期に故障すると、計画外のダウンタイムや機械の破損によって重大な経済的損失が発生します。シールドベアリングはメンテナンス間隔の延長と汚染に対する優れた保護を約束します。厳密な検証を行わずにサプライヤーの仕様を信頼すると、許容できない運用リスクが生じます。適切な実行 密封型自動調心ころ軸受の品質検査に は、独特のエンジニアリング上の課題があります。一体化されたシールと充填済みグリースの存在により、内部コンポーネントが見えにくくなります。このため、標準的な目視および機械的チェックでは、高いラジアル荷重容量と寿命を保証するには不十分です。正式化された工場受入れテスト (FAT) プロトコルは、このギャップを埋めます。このチェックリストは、機器の納入前に寸法、クリアランス、シール効果、温度制限、材料の出所を検証するための標準化されたフレームワークを提供します。
寸法とクリアランスの精度: 正確な公差とラジアル内部クリアランス (RIC) を検証することは、ハウジングのフィットの問題や高いラジアル荷重下での熱暴走を防ぐために重要です。
シールの完全性は交渉の余地のないものです。自動調心ころ軸受の標準化されたシール性能テストでは、コンポーネントが高度に汚染された環境に耐え、計画されたメンテナンス スケジュールを維持できるかどうかが決まります。
トレーサビリティによるリスクの軽減: 包括的なベアリングのコンプライアンス文書とバッチ追跡が、偽造鋼や規格外の鋼材に対する唯一の信頼できる防御策です。
標準化された FAT プロトコル: ISO/DIN に準拠した厳格な検査チェックリストを導入することで、サプライヤーに説明責任を課し、ベースラインの信頼性を保証し、約束された購入コストとメンテナンスコストの削減を検証します。
工場受け入れテストの主な目的は、欠陥の発見を設置段階から出荷前段階に移行することです。機械の設置や試運転中にダウンタイム費用が急速に増大します。工場現場でベアリングの欠陥を発見すると、現場での致命的な故障が防止されます。製造上の逸脱を早期に発見することで、次の計画停止まで機械を稼働し続けます。
密閉型ベアリングには、開放型ベアリングとは異なる検査方法が必要です。シールを取り付けると、標準のすきまゲージを使用して内部すきまを測定することはできません。事前潤滑により、軌道面やころの内部表面の欠陥が大幅に隠蔽されます。検査官は、高度な非破壊検査と厳格な文書レビューに基づいて内部形状を検証します。これらの異なる方法論が、信頼性の高い検査プロトコルの中核を形成します。
すべての FAT 基準は、工場現場での運用結果に直接対応します。寸法精度が回転機器の高周波振動を直接低減します。優れたシールの完全性により、メンテナンス間隔が延長され、全体的な運用オーバーヘッドが削減されます。検証された定格荷重により、大きなラジアル荷重下での早期金属疲労が防止されます。これらの特定の機械的結果に基づいて検査を構成することで、回転資産全体にわたって測定可能な信頼性の向上が保証されます。
検査官は、機能テストを開始する前に重要な境界寸法を検証します。ボア径、外径 (OD)、およびベアリングの全幅を測定します。測定プロトコルには温度管理された環境が必要で、通常は 20°C で安定します。機械加工または工業用洗浄プロセスの直後にベアリングを検査した場合の熱膨張スキュー測定。
ISO 標準、P6、または P5 などの該当する公差クラスを参照してください。高精度のアプリケーションでは、最適なシャフトのフィット感を得るために P5 公差が必要です。技術者は、校正済みの 2 点マイクロメーターまたは座標測定機 (CMM) を使用します。 CMM はベアリングの物理的寸法の包括的なデジタル マップを提供し、測定プロセス中の人為的エラーを排除します。
寸法検証については、次の標準化された手順に従ってください。
ベアリングを温度管理された計測ラボに移し、24 時間の熱安定期間を設けます。
認定されたゲージ ブロックを使用して、すべての 2 点マイクロメーターと CMM プローブを校正します。
半径方向の複数の点でボア直径を測定し、真円度がずれている状態を特定します。
外径と全幅を記録し、データを ISO 公差テーブルと直接比較します。
エンジニアリングレビューのために最終 FAT レポートにすべての逸脱を文書化します。
振れ公差は、ベアリング アセンブリの回転精度を定義します。検査官はベアリングを精密アーバーに取り付け、ダイヤルインジケータを使用して全回転中の偏差を測定します。内輪と外輪のラジアル振れとアキシアル振れの両方を記録します。最大許容振れは、指定された ISO 公差クラスに完全に依存します。
振れ公差を厳密に遵守することで、ローラー補体全体にわたる不均一な負荷分散を防ぎます。ラジアル振れが大きいと、ローラーが軌道に対して挟まれたり、滑ったりします。これにより、大きなラジアル荷重がかかると高周波振動が発生し、金属疲労が促進され、隣接する機械部品が損傷します。形状公差の検証により、ベアリングが指定された最大速度でスムーズに動作することが確認されます。
サプライヤーが文書化した動的および静的定格荷重を、アプリケーション固有の高耐久要件と照合します。動的定格荷重は、連続回転時のベアリングの理論上の疲労寿命を決定します。静定格荷重は、軌道面に永久塑性変形が生じる前の最大荷重を定義します。
サプライヤーは、自社の定格荷重が ISO 281 計算標準に準拠していることを証明する必要があります。内部形状が要求された容量をサポートしていることを確認します。より大きなローラー直径と最適化された軌道プロファイルにより、定格荷重が大幅に増加します。一般的なカタログ データを拒否し、すべての頑丈な設置に対してアプリケーション固有のエンジニアリング検証を要求します。
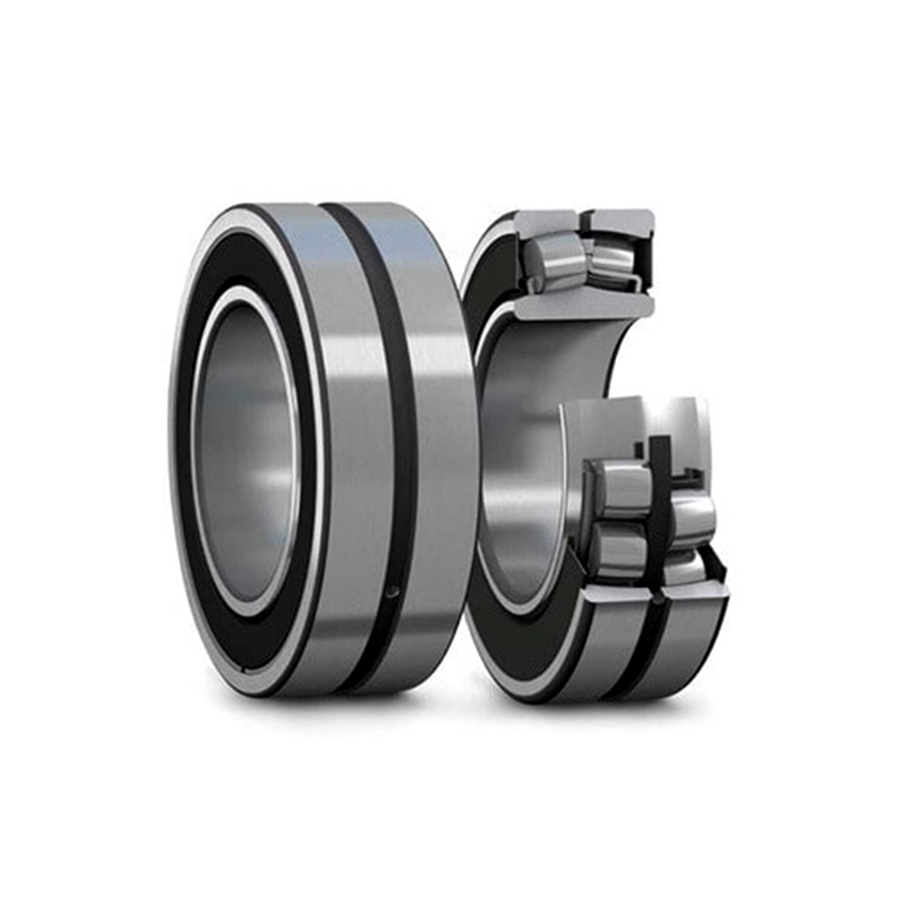
密閉ユニットでは、取り付けられていないラジアル内部クリアランス (RIC) の測定は大きな技術的課題となります。一体化されたシールにより、ローラーへの物理的なアクセスが制限されます。無負荷ころと外輪軌道の間に標準隙間ゲージを挿入することはできません。この従来の測定方法は、完全に組み立てられた密閉ユニットでは物理的に不可能です。
メーカーは特殊なアキシャル変位ゲージを使用して、ラジアルすきまを数学的に計算します。技術者は、特定の軸方向荷重を一方向に加えて変位を測定し、その後、反対方向に荷重を加えます。軸方向の総移動量は、ベアリングの内部接触角に基づいたラジアルすきまに相関します。あるいは、シールの取り付け直前に記録された文書化されたクリアランスデータを提供するようサプライヤーに要求することもできます。
標準的な指定には、C2、CN (ノーマル)、C3、および C4 が含まれます。 C3 と C4 は通常より大きいクリアランスを表します。指定されたクリアランスがアプリケーションの熱膨張要件と一致していることを確認してください。製紙工場ロールやスチール連続鋳造機などの高熱用途では、動作中の熱上昇に対応するために C3 または C4 クリアランスが必要です。
クリアランスは、しまりばめの要件にも対応する必要があります。ベアリングをシャフトに押し付けると内輪が広がります。ハウジングに圧入すると外輪が圧縮されます。どちらの動作も内部すきまを減少させます。取り付けられていない最初のクリアランスは、これらの取り付けストレスに拘束されることなく耐えられるのに十分な大きさでなければなりません。
内部クリアランスが不十分であると、重大な動作上の危険が生じます。クリアランスが狭すぎると、熱膨張により残りの半径方向の遊びがすべてなくなります。これにより、動作中に重い負のクリアランス状態が発生します。ローラーが軌道に接触し、内部摩擦が大幅に上昇します。
この結合により、早期の金属疲労や致命的な故障が発生します。ベアリングは急速な熱暴走を起こします。過度の動作温度はグリースを破壊し、エラストマーシールリップを溶かします。 FAT 中に正しいクリアランス指定を確認すると、ベアリングが工場から出荷される前に、この破壊的な連鎖反応が阻止されます。
グリース保持率をテストするための厳密なパラメータを定義します。正式な 自動調心ころ軸受のシール性能試験では、 シールが潤滑剤をキャビティ内にどの程度保持するかを評価します。最高動作温度のオーブンにベアリングを入れて、静的漏れテストを実行します。 24 時間にわたってシールのリップからグリースがにじみ出ていないか観察します。
動的漏れテストでは、実際の動作速度と温度をシミュレートします。電動試験装置にベアリングを取り付けます。ベアリングを最大熱基準速度で運転します。連続運転サイクル中に失われたグリースの質量を測定します。遠隔地またはアクセスできない機器で約束された延長メンテナンス間隔を達成するには、高いグリース保持力が必須です。
固体粒子の侵入に対するシール抵抗をテストするためのプロトコルを詳しく説明します。作動ベアリングを標準化されたダストチャンバー内に置きます。アリゾナ州の細かい道路の粉塵や金属砂をベアリング ハウジングの周りに循環させます。テストサイクル後、ベアリングを分解し、拡大してグリースの粒子汚染を検査します。
水噴霧または浸漬プロトコルを使用して湿気排除テストを実行します。加圧ウォータージェットをシール界面に直接噴射し、食品加工や鉱山用途で一般的な重度の洗浄条件をシミュレートします。あるいは、浅い水没テストを実行して、静的シール機能を評価します。テスト後、グリースには水エマルジョンが完全に含まれていない必要があります。
高接触シール効率と摩擦熱のバランスを解析します。高接触シールは優れた汚染物質の排除を提供しますが、回転トルクも増加します。この摩擦の増加により、高速動作中に追加の熱が発生します。テスト装置で回転トルクを測定し、アプリケーションの制限を超えたり、駆動モーターに過負荷をかけたりしないことを確認します。
シールリップの材質が熱環境に適合することを確認する方法を指定します。標準のニトリルブタジエンゴム (NBR) は、+120°C までの温度に対応します。フルオロエラストマー (FKM) は、+250°C までの過酷な環境に耐えます。材料の選択が間違っていると、シールが硬化したり、亀裂が入ったり、早期に破損したりする原因になります。
工場出荷時のグリース充填の許容誤差を確立します。標準の密閉型自動調心ころ軸受では、内部自由空間の 25% ~ 45% の充填率が必要です。低速で負荷の高いアプリケーションでは、最大 60% のフィル レートが必要になる場合があります。高速アプリケーションでは、過度の撹拌や発熱を防ぐために充填率を低くする必要があります。
サプライヤーはこの指標を正確に文書化する必要があります。組立ラインからの自動グリース塗布記録を要求します。潤滑前後のベアリングの重量を測定することで、二次的な検証方法が提供されます。正確なグリース量により、メンテナンス サイクル全体にわたって長寿命と安定した動作温度が保証されます。
グリースのタイプが特定のアプリケーション要件と一致していることを確認してください。産業環境では、独特の潤滑特性が求められます。二硫化モリブデンなどの極圧 (EP) 添加剤については、技術データシートを確認してください。これらの添加剤は、大きな衝撃荷重下での金属間の接触を防ぎます。基油の粘度が運転速度と温度に適合していることを確認してください。
グリースがシール材料と化学的に適合することを確認してください。互換性のない合成潤滑剤を使用すると、NBR シールリップが膨張したり劣化したりします。増粘剤のタイプが適切な機械的安定性を提供することを確認してください。グリースは激しい振動時に分解したり漏れたりしてはなりません。
不適切な潤滑量による重大なリスクに対処します。過剰な潤滑はグリースの激しい撹拌を引き起こします。この流体摩擦により、大量の内部熱が発生します。膨張した空気とグリースにより内圧が発生し、シールの吹き抜けが発生します。シールが破損すると、ベアリングは直ちに外部汚染にさらされます。
潤滑不足は軌道面の摩耗を早めます。ローラーが不十分な潤滑膜を突き破ってしまいます。これにより、負荷ゾーンでの微細溶接や剥離が発生します。過剰な潤滑と過少の潤滑は、密閉型ユニットの使いやすさの利点を無効にします。厳密なボリューム検証により、このような初期エラーが防止されます。
FAT 段階で必要な必須の証明書をリストします。包括的な ベアリングのコンプライアンス文書は、 物理的な製品がエンジニアリング仕様に一致していることを証明します。メーカーの品質管理者が署名した正式な適合証明書 (CoC) を要求します。この文書は、サプライヤーを記載された仕様に法的に拘束します。
内輪、外輪、ローラーの詳細な材料試験報告書 (MTR) が必要です。焼き入れと焼き戻しのサイクルを確認するには、熱処理チャートをリクエストしてください。適切な熱処理により、高い動作温度での寸法安定性が確保されます。文書の欠落は、製造慣行が標準以下であるという即時危険信号です。
鋼グレードを検証するための要件を詳しく説明します。耐久性の高いベアリングには、通常 100Cr6 または 52100と呼ばれる高炭素クロム軸受鋼が必要です または GCr15。 MTR は正確な化学組成を示す必要があります。炭素およびクロムのレベルは、厳密な ISO 683-17 または GB/T18254 の 許容範囲内に収まる必要があります。
非金属介在物の評価を確認してください。酸素とチタンの介在物は、鋼のマトリックスに微細な応力上昇を引き起こします。これらの介在物は、重荷重下で表面下の疲労剥離を引き起こします。真空脱ガスされた鋼は、最大の疲労強度に必要な高純度を提供します。包含定格が DIN EN 10247 規格を満たすか、それを超えていることを確認します。
どれくらい厳しいかを説明してください ベアリングの製造トレーサビリティは サプライチェーンを保護します。偽造ベアリングが産業市場に氾濫し、壊滅的な安全上の事故を引き起こしています。トレーサビリティプロトコルにより、偽造品の侵入を防ぎます。軸受面に恒久的なレーザーマーキングが必要です。
固有のシリアル番号と個別のバッチコードを要求します。これらのマーキングは、元の溶鋼ロットにまで遡る必要があります。現場で障害が発生した場合、シリアル番号により正確な根本原因分析が可能になります。欠陥のあるバッチを隔離し、それ以上のインストールを防ぐことができます。トレーサビリティは、汎用コンポーネントを高度に管理されたエンジニアリング資産に変換します。
最終包装を検査するための厳格な基準を確立します。輸送中にベアリングが損傷すると、FAT は役に立ちません。シールが機械的損傷から保護されていることを確認してください。露出した金属表面の微細な錆の形成を防ぎます。
輸送中や保管中の紫外線による劣化を防ぎます。日光に長時間さらされると、取り付ける前にゴム製シールリップが劣化します。ベアリングは不透明の丈夫なポリエチレン袋に密封する必要があります。木箱は構造的に健全で、国際輸送中の衝撃による損傷を防ぐために適切に固定されている必要があります。
取り扱い説明書がパッケージに同梱されていることを確認してください。設置作業員には、適切な取り付け技術に関する明確な指導が必要です。大型ベアリングに該当する場合は、吊り上げ規定を確認してください。重いベアリングでは、アイボルトを持ち上げるために側面にネジ穴が必要です。
適切な吊り上げ設備により、設置作業員が不適切なスリングを使用することがなくなります。アウターリングにスリングを巻き付けると、シールリップを誤って潰してしまう可能性があります。明確な指示により、技術者はベアリングを洗浄したり、工場出荷時のグリースを除去したりする必要がなくなります。適切な準備を行うことで、機械が始動する前に汚染物質の侵入を防ぐことができます。
サプライヤーの FAT 実行時の一般的なリスクを特定します。多くのサプライヤーは、校正されていない試験装置を使用しようとしています。すべてのマイクロメーター、ゲージ、テスト装置の最新の校正証明書を要求します。重要な資産を全数検査するのではなくサンプル検査に依存すると、大きなリスクが生じます。非常に重要な機械軸受については個別の検査報告書を要求します。
曖昧な承認基準を拒否します。 「自由に回転する」または「見た目がきれい」は技術標準ではありません。すべての検査ポイントには定量化可能な指標が必要です。サプライヤーが厳格な FAT プロトコルを拒否する場合、信頼性の高い高耐久ベアリングを製造するために必要なプロセス管理が不足している可能性があります。
FAT ステップを特定の世界標準にマッピングするチェックリストを提供します。 ISO、DIN、ABMA 規格に準拠することで、曖昧さが解消されます。これにより、サプライヤーは国際的に認められた工学物理学に従うことが強制されます。
FATフェーズ |
検査パラメータ |
グローバルスタンダードリファレンス |
合格基準 |
|---|---|---|---|
フェーズ 1 |
境界寸法と公差 |
ISO 492 / DIN 620 |
指定されたクラスを満たす必要があります (例: Normal、P6、P5) |
フェーズ2 |
ラジアル内部すきま (RIC) |
ISO 5753-1 |
シールを取り付ける前に指定 (C2、CN、C3、C4) と一致する必要があります。 |
フェーズ 3 |
シール汚染物質の排除 |
ISO 20653 (IP 評価) |
テストサイクル後の粒子や水分の侵入はゼロ |
フェーズ5 |
鋼の清浄度と介在物 |
DIN EN 10247 / ISO 683-17 |
標準アプリケーションの場合は K3 ≤ 10、ヘビーデューティの場合はこれより低い |
FAT 実行のロジスティクスを評価します。製造施設に検査官を派遣することで、最高レベルの監視が行われます。現場の検査員はゲージの校正を物理的に検証し、試験方法を直接観察できます。しかし、海外旅行はお金も時間もかかります。
ライブ ストリーミングのリモート FAT は、実行可能な代替手段を提供します。サプライヤーは高解像度カメラを使用して検査プロセスをブロードキャストします。検査官はデジタル文書をリアルタイムでレビューします。リモート FAT には、優れたデジタル インフラストラクチャを備えた高度に組織化されたサプライヤーが必要です。ベアリング用途の重要性に最も適した方法を選択してください。
概要を示した FAT チェックリストを次の発注書またはサプライヤー品質契約に統合します。
信頼性エンジニアに相談して、アプリケーション固有の許容差、クリアランス、温度要件を定義してください。
すべての密閉型自動調心ころ軸受について、取り付け前の寸法スタックアップ レポートを要求します。
すべての材料試験レポートとコンプライアンス文書の安全なデジタルアーカイブを確立します。
A: テストでは、環境室内の電動リグにベアリングを取り付けることが必要です。技術者は、ベアリングを標準化された粉塵、砂、または水しぶきにさらしながら、最大熱基準速度でベアリングを運転します。サイクル後、ベアリングは分解されます。検査員はグリースの保持を確認し、シールリップからの湿気や粒子の侵入をチェックします。
A:標準すきまはCN(ノーマル)となります。耐久性の高い産業用途では、多くの場合、C3 または C4 のクリアランスが必要です。これらのより大きなクリアランスは、内輪の熱膨張と、取り付け時の緊密な締りばめによって生じる圧縮に対応します。
A: トレーサビリティにより、偽造ベアリングがサプライチェーンに入るのを防ぎます。永続的なレーザーマーキング、シリアル番号、およびバッチコードにより、物理的なベアリングと元の鋼溶解ロットが関連付けられます。このデータは、現場で早期故障が発生した場合の根本原因分析に必須です。
A: 適合性文書には、署名済みの適合性証明書 (CoC)、寸法検査報告書、 金属組織検査報告書 、ラジアル内部クリアランス記録が含まれている必要があります。鋼の化学組成を示す材料試験報告書 (MTR) も含める必要があります。
A: 一体化されたシールにより、内部のローラーと軌道への物理的なアクセスがブロックされます。一般的なすきまゲージでは内部すきまを測定することはできず、軌道面を目視で簡単に検査することもできません。検査官は、組み立て前の寸法データ、特殊な非破壊検査、および厳格な文書レビューに依存しています。
A: 一度組み立てると機械的に測定するのは非常に困難です。メーカーは、特殊な軸方向変位試験を使用して、それを数学的に計算します。最も信頼性の高い方法は、シールを外輪に圧入する直前に測定したシリアル化された文書化されたクリアランス測定値を提供することをサプライヤーに要求することです。