


Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-09 Pinagmulan: Site


Ang napaaga na pagkabigo sa tindig sa mga heavy-duty na pang-industriyang aplikasyon ay nagdudulot ng matinding pagkalugi sa pananalapi sa pamamagitan ng hindi planadong downtime at sirang makinarya. Ang mga selyadong bearings ay nangangako ng pinahabang agwat ng pagpapanatili at higit na mahusay na proteksyon laban sa kontaminasyon. Ang pagtitiwala sa mga detalye ng supplier nang walang mahigpit na pag-verify ay nagpapakilala ng hindi katanggap-tanggap na panganib sa pagpapatakbo. Pagpapatupad ng isang nararapat Ang sealed spherical roller bearing quality inspection ay nagtatanghal ng mga natatanging hamon sa engineering. Ang pagkakaroon ng pinagsamang mga seal at pre-filled na grasa ay nakakubli sa mga panloob na bahagi. Ginagawa nitong hindi sapat ang mga karaniwang visual at mekanikal na pagsusuri upang magarantiya ang mataas na kapasidad ng pagkarga ng radial at habang-buhay. Ang isang pormal na Factory Acceptance Test (FAT) na protocol ay tumutulay sa puwang na ito. Ang checklist na ito ay nagbibigay ng isang standardized na balangkas upang patunayan ang mga sukat, clearance, sealing efficacy, mga limitasyon sa temperatura, at materyal na pinagmulan bago ang paghahatid ng kagamitan.
Katumpakan ng Dimensional at Clearance: Ang pag-verify ng mga eksaktong tolerance at radial internal clearance (RIC) ay kritikal para maiwasan ang mga isyu sa housing fit at thermal runaway sa ilalim ng mataas na radial load.
Ang Seal Integrity ay Non-Negotiable: Ang isang standardized sealing performance test para sa spherical roller bearings ay nagdidikta sa kakayahan ng component na mabuhay sa lubos na kontaminadong kapaligiran at mapanatili ang nakaplanong mga iskedyul ng pagpapanatili.
Ang Traceability Mitigates Risk: Comprehensive bearing compliance documentation and batch tracking ang tanging maaasahang depensa laban sa peke o sub-standard na bakal.
Standardized FAT Protocols: Ang pagpapatupad ng mahigpit, ISO/DIN-aligned inspection checklist ay pinipilit ang pananagutan ng supplier, ginagarantiyahan ang baseline reliability, at pinapatunayan ang ipinangakong pagbawas sa mga gastos sa pagbili at pagpapanatili.
Ang pangunahing layunin ng Factory Acceptance Test ay ang paglipat ng pagtuklas ng depekto mula sa yugto ng pag-install patungo sa yugto ng pre-shipment. Mabilis na tumataas ang mga gastos sa downtime sa panahon ng pag-install at pagkomisyon ng makinarya. Ang pagtuklas ng may depektong bearing sa sahig ng pabrika ay pumipigil sa mga sakuna na pagkabigo sa field. Patuloy mong pinapatakbo ang makinarya hanggang sa susunod na nakaplanong pagkawala sa pamamagitan ng paghuli sa mga paglihis ng pagmamanupaktura nang maaga.
Ang mga selyadong variant ay nangangailangan ng mga natatanging pamamaraan ng inspeksyon kumpara sa mga bukas na bearings. Hindi ka maaaring gumamit ng mga karaniwang feeler gauge upang sukatin ang panloob na clearance kapag na-install ang mga seal. Ang pre-lubrication ay lubos na nagtatakip ng mga panloob na depekto sa ibabaw sa mga raceway at roller. Umaasa ang mga inspektor sa advanced na hindi mapanirang pagsubok at mahigpit na pagsusuri sa dokumentasyon upang patunayan ang panloob na geometry. Ang mga natatanging pamamaraan na ito ay bumubuo sa core ng isang maaasahang protocol ng inspeksyon.
Ang bawat pamantayan ng FAT ay direktang nagmamapa sa mga resulta ng pagpapatakbo sa sahig ng halaman. Direktang binabawasan ng katumpakan ng dimensyon ang high-frequency vibration sa umiikot na kagamitan. Pinapalawak ng superior na integridad ng seal ang mga pagitan ng pagpapanatili at binabawasan ang pangkalahatang overhead ng pagpapatakbo. Pinipigilan ng mga napatunayang rating ng pagkarga ang napaaga na pagkapagod ng metal sa ilalim ng mabibigat na radial load. Ang pag-istruktura ng iyong inspeksyon sa paligid ng mga partikular na mekanikal na resultang ito ay ginagarantiyahan ang masusukat na mga pagpapahusay sa pagiging maaasahan sa iyong mga umiikot na asset.
Bine-verify ng mga inspektor ang mga kritikal na sukat ng hangganan bago magsimula ang anumang functional na pagsubok. Sinusukat mo ang diameter ng bore, diameter sa labas (OD), at kabuuang lapad ng tindig. Ang mga protocol sa pagsukat ay nangangailangan ng isang kapaligirang kontrolado ng temperatura, na karaniwang nagpapatatag sa 20°C. Binabaluktot ng thermal expansion ang mga sukat kung ang mga bearings ay siniyasat kaagad pagkatapos ng mga proseso ng machining o industriyal na paghuhugas.
Reference applicable tolerance classes gaya ng ISO Normal, P6, o P5. Ang mga high-precision na application ay humihingi ng P5 tolerance para sa pinakamainam na shaft fit. Gumagamit ang mga technician ng mga naka-calibrate na two-point micrometer o coordinate measuring machine (CMM). Nagbibigay ang CMM ng komprehensibong digital na mapa ng mga pisikal na sukat ng bearing, na inaalis ang pagkakamali ng tao sa panahon ng proseso ng pagsukat.
Sundin ang standardized sequence na ito para sa dimensional na pag-verify:
Ilipat ang bearing sa isang metrology lab na kinokontrol ng temperatura at payagan ang isang 24 na oras na panahon ng thermal stabilization.
I-calibrate ang lahat ng two-point micrometer at CMM probe gamit ang mga certified gauge block.
Sukatin ang diameter ng butas sa maraming radial point upang matukoy ang anumang mga kundisyon sa labas ng bilog.
Itala ang panlabas na diameter at kabuuang lapad, direktang inihahambing ang data laban sa mga talahanayan ng ISO tolerance.
Idokumento ang lahat ng mga paglihis sa huling ulat ng FAT para sa pagsusuri sa engineering.
Tinutukoy ng mga runout tolerance ang rotational accuracy ng bearing assembly. Inilalagay ng mga inspektor ang bearing sa isang precision arbor at gumagamit ng mga dial indicator upang sukatin ang paglihis sa panahon ng buong pag-ikot. Itinatala nila ang parehong radial at axial runout ng panloob at panlabas na mga singsing. Ang maximum na pinapahintulutang runout ay ganap na nakasalalay sa tinukoy na klase ng tolerance ng ISO.
Ang mahigpit na pagsunod sa mga runout tolerance ay pumipigil sa hindi pantay na pamamahagi ng load sa roller complement. Ang mataas na radial runout ay nagiging sanhi ng pag-ipit at pag-skid ng mga roller laban sa raceway. Ito ay bumubuo ng mataas na dalas na panginginig ng boses sa ilalim ng mabibigat na radial load, nagpapabilis ng pagkapagod ng metal at nakakapinsala sa mga katabing bahagi ng makinarya. Kinukumpirma ng pag-verify ng form tolerance na gumagana nang maayos ang bearing sa pinakamataas na itinalagang bilis.
I-cross-reference mo ang mga nakadokumentong dynamic at static na rating ng pag-load ng supplier laban sa mga partikular na kinakailangan sa heavy-duty ng application. Ang mga dynamic na rating ng pagkarga ay nagdidikta sa teoretikal na buhay ng pagkapagod ng tindig sa ilalim ng patuloy na pag-ikot. Tinutukoy ng static load ratings ang maximum load bago mangyari ang permanenteng plastic deformation sa ibabaw ng raceway.
Dapat patunayan ng mga supplier na naaayon ang kanilang mga rating ng pagkarga sa mga pamantayan sa pagkalkula ng ISO 281. I-verify na sinusuportahan ng panloob na geometry ang na-claim na kapasidad. Ang mas malalaking diameter ng roller at na-optimize na profile ng raceway ay makabuluhang nagpapataas ng mga rating ng pagkarga. Tanggihan ang data ng generic na catalog at humiling ng pag-verify ng engineering na partikular sa application para sa lahat ng mabibigat na pag-install.
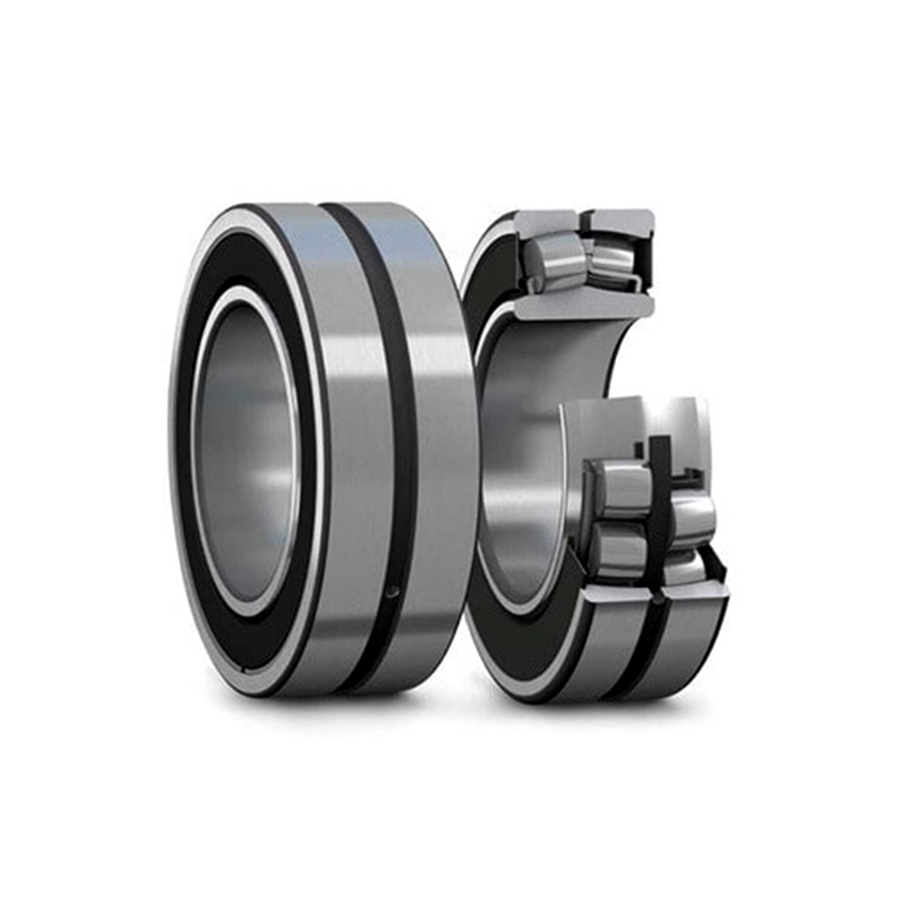
Ang pagsukat ng hindi naka-mount na Radial Internal Clearance (RIC) ay nagpapakita ng isang malaking teknikal na hamon sa mga selyadong unit. Pinaghihigpitan ng pinagsamang mga seal ang pisikal na pag-access sa mga roller. Hindi ka maaaring magpasok ng mga karaniwang feeler gauge sa pagitan ng unloaded roller at ng outer ring raceway. Ang tradisyunal na paraan ng pagsukat na ito ay pisikal na imposible sa ganap na pinagsama-samang mga selyadong unit.
Gumagamit ang mga tagagawa ng dalubhasang axial displacement gauge upang makalkula ang radial clearance sa matematika. Ang technician ay naglalapat ng isang tiyak na axial load sa isang direksyon, sinusukat ang displacement, at pagkatapos ay inilalapat ang load sa kabaligtaran na direksyon. Ang kabuuang paggalaw ng axial ay nauugnay sa radial clearance batay sa panloob na anggulo ng contact ng tindig. Bilang kahalili, magdikta ng pangangailangan para sa mga supplier na magbigay ng dokumentadong data ng clearance na naitala kaagad bago ang pag-install ng seal.
Kasama sa mga karaniwang pagtatalaga ang C2, CN (Normal), C3, at C4. Ang C3 at C4 ay kumakatawan sa mga clearance na mas malaki kaysa sa normal. I-verify na ang ibinigay na clearance ay tumutugma sa mga kinakailangan sa thermal expansion ng application. Ang mga high-heat application, tulad ng mga paper mill roll o steel continuous casters, ay nangangailangan ng C3 o C4 clearance upang ma-accommodate ang thermal growth sa panahon ng operasyon.
Ang clearance ay dapat ding tumanggap ng mga kinakailangan sa interference fit. Ang pagpindot sa isang tindig sa isang baras ay nagpapalawak ng panloob na singsing. Ang pagpindot nito sa isang pabahay ay nag-compress sa panlabas na singsing. Ang parehong mga aksyon ay binabawasan ang panloob na clearance. Ang paunang hindi naka-mount na clearance ay dapat na sapat na malaki upang makaligtas sa mga stress sa pag-install na ito nang hindi nagbubuklod.
Ang hindi sapat na panloob na clearance ay lumilikha ng malubhang panganib sa pagpapatakbo. Kung masyadong masikip ang clearance, inaalis ng thermal expansion ang lahat ng natitirang radial play. Lumilikha ito ng mabigat na negatibong kondisyon ng clearance sa panahon ng operasyon. Ang mga roller ay nagbubuklod laban sa mga raceway, na nagiging sanhi ng isang napakalaking spike sa panloob na alitan.
Ang pagbubuklod na ito ay humahantong sa napaaga na pagkapagod ng metal at sakuna na pagkabigo. Ang tindig ay nakakaranas ng mabilis na thermal runaway. Ang sobrang operating temperature ay sumisira sa grasa at natutunaw ang elastomeric seal lips. Ang pag-verify ng tamang pagtatalaga ng clearance sa panahon ng FAT ay huminto sa mapanirang chain reaction na ito bago umalis ang bearing sa pabrika.
Tukuyin ang mga mahigpit na parameter para sa pagsubok sa pagpapanatili ng grasa. Isang pormal Ang pagsusuri sa pagganap ng sealing para sa spherical roller bearings ay sinusuri kung gaano kahusay na pinapanatili ng mga seal ang lubricant sa loob ng lukab. Magsagawa ng static leakage test sa pamamagitan ng paglalagay ng bearing sa isang oven sa pinakamataas na operating temperature. Pagmasdan ang seal lips para sa anumang mantika na umiiyak sa loob ng 24 na oras.
Ginagaya ng dynamic na pagsusuri sa pagtagas ang aktwal na bilis at temperatura ng pagpapatakbo. I-mount ang bearing sa isang motorized test rig. Patakbuhin ang bearing sa maximum na bilis ng thermal reference nito. Sukatin ang anumang masa ng grasa na nawala sa patuloy na ikot ng operasyon. Ang mataas na pagpapanatili ng grasa ay ipinag-uutos para sa pagkamit ng ipinangakong pinalawig na mga agwat ng pagpapanatili sa malayo o hindi naa-access na kagamitan.
Idetalye ang mga protocol para sa pagsubok ng seal resistance laban sa solid particle ingress. Ilagay ang operating bearing sa loob ng isang standardized dust chamber. Mag-circulate ng pinong Arizona road dust o metallic grit sa paligid ng bearing housing. Pagkatapos ng ikot ng pagsubok, lansagin ang bearing at siyasatin ang grasa para sa kontaminasyon ng particulate sa ilalim ng magnification.
Magsagawa ng moisture exclusion test gamit ang water spray o submersion protocol. Direktang may presyon ng tubig sa interface ng seal upang gayahin ang mabibigat na kondisyon ng paghuhugas na karaniwan sa pagproseso ng pagkain o mga aplikasyon sa pagmimina. Bilang kahalili, magsagawa ng mababaw na submersion test upang suriin ang mga static na kakayahan sa sealing. Ang grasa ay dapat manatiling ganap na walang emulsyon ng tubig pagkatapos ng pagsubok.
Suriin ang balanse sa pagitan ng high-contact sealing na kahusayan at frictional heat. Ang mga high-contact seal ay nagbibigay ng superior contaminant exclusion ngunit nagpapataas ng rotational torque. Ang tumaas na alitan na ito ay bumubuo ng karagdagang init sa panahon ng high-speed na operasyon. Sukatin ang tumatakbong torque sa isang test rig upang matiyak na hindi ito lalampas sa mga limitasyon ng aplikasyon o labis na karga ang drive motor.
Tukuyin kung paano i-verify na tumutugma ang mga materyales sa seal lip sa thermal environment. Ang karaniwang Nitrile Butadiene Rubber (NBR) ay humahawak ng mga temperatura hanggang +120°C. Ang Fluoroelastomer (FKM) ay humahawak sa matinding kapaligiran hanggang +250°C. Ang maling pagpili ng materyal ay nagiging sanhi ng mga seal na tumigas, pumutok, at nabigo nang maaga.
Itatag ang katanggap-tanggap na tolerance para sa factory grease fill. Ang standard sealed spherical roller bearings ay nangangailangan ng fill rate na 25% hanggang 45% ng panloob na libreng espasyo. Maaaring mangailangan ng hanggang 60% na fill rate ang mga application na mababa ang bilis at mabigat na load. Ang mga high-speed na application ay nangangailangan ng mas mababang mga rate ng pagpuno upang maiwasan ang labis na pag-churning at pagbuo ng init.
Dapat na tumpak na idokumento ng mga supplier ang sukatang ito. Nangangailangan ng mga automated na talaan ng pagbibigay ng grasa mula sa linya ng pagpupulong. Ang pagtimbang ng tindig bago at pagkatapos ng pagpapadulas ay nagbibigay ng pangalawang paraan ng pag-verify. Tinitiyak ng tumpak na dami ng grasa ang mahabang buhay at matatag na temperatura ng pagpapatakbo sa buong ikot ng pagpapanatili.
Kumpirmahin na tumutugma ang uri ng grasa sa mga partikular na kinakailangan sa aplikasyon. Ang mga kapaligirang pang-industriya ay nangangailangan ng mga natatanging katangian ng pampadulas. Suriin ang technical data sheet para sa extreme pressure (EP) additives tulad ng molybdenum disulfide. Pinipigilan ng mga additives na ito ang metal-to-metal contact sa ilalim ng mabibigat na shock load. I-verify na ang lagkit ng base ng langis ay nababagay sa bilis at temperatura ng pagpapatakbo.
Tiyakin na ang grasa ay chemically compatible sa mga materyales ng seal. Ang mga hindi tugmang sintetikong pampadulas ay mamamaga o magpapababa ng mga labi ng seal ng NBR. I-verify na ang uri ng pampalapot ay nagbibigay ng sapat na mekanikal na katatagan. Ang grasa ay hindi dapat masira o tumagas sa panahon ng matinding panginginig ng boses.
Tugunan ang matitinding panganib ng hindi tamang dami ng pagpapadulas. Ang labis na pagpapadulas ay nagdudulot ng matinding paggulo ng grasa. Ang fluid friction na ito ay bumubuo ng napakalaking panloob na init. Ang lumalawak na hangin at grasa ay lumilikha ng panloob na presyon na nagiging sanhi ng pagbuga ng seal. Ang mga ruptured seal ay agad na naglalantad sa bearing sa panlabas na kontaminasyon.
Ang under-lubrication ay nagdudulot ng mabilis na pagkasira ng raceway. Ang mga roller ay sumisira sa hindi sapat na lubricant film. Nagdudulot ito ng micro-welding at spalling sa load zone. Parehong over-lubrication at under-lubrication ay nagpapawalang-bisa sa madaling paggamit ng mga benepisyo ng mga selyadong unit. Pinipigilan ng mahigpit na pagpapatunay ng volume ang mga maagang pagkabigo na ito.
Ilista ang mga mandatoryong sertipiko na kinakailangan sa yugto ng FAT. Comprehensive ang pagkakaroon ng dokumentasyon ng pagsunod ay nagpapatunay na ang pisikal na produkto ay tumutugma sa mga detalye ng engineering. Humingi ng pormal na Certificate of Conformance (CoC) na nilagdaan ng tagapamahala ng kalidad ng tagagawa. Ang dokumentong ito ay legal na nagbubuklod sa tagapagtustos sa nakasaad na mga detalye.
Mangangailangan ng detalyadong Mga Ulat sa Pagsusuri ng Materyal (MTR) para sa panloob na singsing, panlabas na singsing, at mga roller. Humiling ng Mga Heat Treatment Charts upang i-verify ang quenching at tempering cycle. Tinitiyak ng wastong paggamot sa init ang dimensional na katatagan sa mataas na temperatura ng pagpapatakbo. Ang nawawalang dokumentasyon ay isang agarang pulang bandila para sa mga substandard na kasanayan sa pagmamanupaktura.
Idetalye ang mga kinakailangan para sa pag-verify ng mga grado ng bakal. Ang mga heavy-duty na bearings ay nangangailangan ng high-carbon chromium bearing steel, karaniwang itinalaga bilang 100Cr6 o 52100 o GCr15 . Dapat ipakita ng MTR ang eksaktong komposisyon ng kemikal. Ang mga antas ng carbon at chromium ay dapat na nasa loob ng mahigpit na ISO 683-17 o GB/T18254 tolerance.
Suriin ang mga non-metallic inclusion rating. Ang oxygen at titanium inclusions ay lumilikha ng microscopic stress risers sa steel matrix. Ang mga pagsasama na ito ay nagpapasimula ng pagkahapo sa ilalim ng ibabaw ng lupa sa ilalim ng mabibigat na karga. Ang vacuum-degassed steel ay nagbibigay ng mataas na kadalisayan na kinakailangan para sa maximum na lakas ng pagkapagod. I-verify na ang mga inclusion rating ay nakakatugon o lumampas sa mga pamantayan ng DIN EN 10247 .
Ipaliwanag kung gaano kahigpit pinoprotektahan ng bearing production traceability ang iyong supply chain. Ang mga pekeng bearings ay bumaha sa industriyal na merkado, na nagdudulot ng mga sakuna na insidente sa kaligtasan. Ang mga traceability protocol ay nagpoprotekta laban sa pekeng paglusot. Nangangailangan ng permanenteng laser marking sa mga mukha ng tindig.
Humingi ng natatanging serial numbering at natatanging mga batch code. Ang mga markang ito ay dapat na masubaybayan pabalik sa orihinal na bakal na natunaw. Kung may nangyaring pagkabigo sa field, ang mga serial number ay nagbibigay-daan sa tumpak na pagsusuri sa sanhi ng ugat. Maaari mong ihiwalay ang mga may sira na batch at maiwasan ang karagdagang pag-install. Binabago ng traceability ang isang generic na bahagi sa isang lubos na kinokontrol na asset ng engineering.
Magtatag ng mahigpit na pamantayan para sa pag-inspeksyon sa panghuling packaging. Ang FAT ay walang silbi kung ang bearing ay nasira habang nagbibiyahe. Tiyaking protektado ang mga seal mula sa mekanikal na pinsala. Pag-iwas sa microscopic rust formation sa mga nakalantad na ibabaw ng metal.
Pigilan ang pagkasira ng UV sa panahon ng pagbibiyahe at pag-iimbak. Ang matagal na pagkakalantad sa sikat ng araw ay nagpapababa sa mga labi ng rubber seal bago i-install. Ang mga bearings ay dapat na selyadong sa opaque, heavy-duty polyethylene bags. Ang mga kahoy na crates ay dapat na maayos sa istruktura at maayos na naka-braced upang maiwasan ang epekto sa pinsala sa panahon ng internasyonal na pagpapadala.
I-verify na ang mga tagubilin sa paghawak ay kasama sa packaging. Ang mga crew ng pag-install ay nangangailangan ng malinaw na patnubay sa wastong mga diskarte sa pag-mount. Suriin ang mga probisyon sa pag-angat kung naaangkop para sa malalaking bearings. Ang mga mabibigat na bearings ay nangangailangan ng sinulid na mga butas sa mga gilid na mukha para sa pag-angat ng mga bolts ng mata.
Ang mga probisyon ng wastong pag-angat ay pumipigil sa mga crew ng pag-install na gumamit ng hindi wastong mga lambanog. Ang pagbabalot ng lambanog sa paligid ng panlabas na singsing ay maaaring hindi sinasadyang durugin ang mga labi ng selyo. Ang mga malinaw na tagubilin ay pumipigil sa mga technician sa paghuhugas ng bearing at pag-alis ng mantika ng pabrika. Ang wastong paghahanda ay pumipigil sa pagpasok ng mga kontaminant bago pa man magsimula ang makina.
Tukuyin ang mga karaniwang panganib sa panahon ng pagpapatupad ng FAT ng supplier. Maraming mga supplier ang sumusubok na gumamit ng hindi na-calibrate na kagamitan sa pagsubok. Humingi ng mga kamakailang sertipiko ng pagkakalibrate para sa lahat ng micrometer, gauge, at test rig. Ang pag-asa sa sample na pagsubok sa halip na 100% na inspeksyon para sa mga kritikal na asset ay nagpapakilala ng napakalaking panganib. Humingi ng mga ulat ng indibidwal na inspeksyon para sa napaka-kritikal na mga bearings ng makinarya.
Tanggihan ang hindi malinaw na pamantayan sa pagtanggap. Ang 'Malayang umiikot' o 'mukhang malinis' ay hindi mga pamantayan sa engineering. Ang bawat lugar ng inspeksyon ay dapat may sukatan na nasusukat. Kung itutulak ng isang supplier ang mahigpit na mga protocol ng FAT, malamang na wala silang kontrol sa proseso na kinakailangan upang makabuo ng maaasahang heavy-duty bearings.
Magbigay ng checklist na nagmamapa ng mga hakbang sa FAT sa mga partikular na pamantayang pandaigdig. Ang pag-align sa mga pamantayan ng ISO, DIN, at ABMA ay nag-aalis ng kalabuan. Pinipilit nito ang supplier na sumunod sa kinikilalang internasyonal na engineering physics.
Phase ng FAT |
Parameter ng Inspeksyon |
Pandaigdigang Pamantayang Sanggunian |
Pamantayan sa Pagtanggap |
|---|---|---|---|
Phase 1 |
Mga Dimensyon at Pagpaparaya sa Hangganan |
ISO 492 / DIN 620 |
Dapat matugunan ang tinukoy na klase (hal., Normal, P6, P5) |
Phase 2 |
Radial Internal Clearance (RIC) |
ISO 5753-1 |
Dapat tumugma sa pagtatalaga (C2, CN, C3, C4) bago i-install ang selyo |
Phase 3 |
Seal Contaminant Exclusion |
ISO 20653 (Mga Rating ng IP) |
Zero particulate o moisture ingress pagkatapos ng test cycle |
Phase 5 |
Steel Cleanliness at Inclusions |
DIN EN 10247 / ISO 683-17 |
K3 ≤ 10 para sa karaniwang mga aplikasyon, mas mababa para sa mabigat na tungkulin |
Suriin ang logistik ng pagpapatupad ng FAT. Ang pagpapadala ng mga inspektor sa pasilidad ng pagmamanupaktura ay nagbibigay ng pinakamataas na antas ng pangangasiwa. Maaaring pisikal na i-verify ng mga inspektor sa lugar ang pagkakalibrate ng gauge at obserbahan mismo ang pamamaraan ng pagsubok. Gayunpaman, ang paglalakbay sa internasyonal ay mahal at tumatagal ng oras.
Ang mga live-stream na malayuang FAT ay nag-aalok ng isang praktikal na alternatibo. Gumagamit ang mga supplier ng mga high-definition na camera para i-broadcast ang proseso ng inspeksyon. Sinusuri ng mga inspektor ang digital na dokumentasyon sa real-time. Ang mga remote FAT ay nangangailangan ng isang napaka-organisadong supplier na may mahusay na digital na imprastraktura. Piliin ang paraan na pinakamahusay na naaayon sa pagiging kritikal ng aplikasyon ng tindig.
Isama ang nakabalangkas na checklist ng FAT sa iyong susunod na purchase order o kasunduan sa kalidad ng supplier.
Kumonsulta sa mga reliability engineer para tukuyin ang tolerance, clearance, at mga kinakailangan sa temperatura na partikular sa application.
Humingi ng pre-installation dimensional stack-up na ulat para sa lahat ng selyadong spherical roller bearings.
Magtatag ng secure na digital archive para sa lahat ng materyal na ulat sa pagsubok at dokumentasyon ng pagsunod.
A: Kasama sa pagsubok ang pag-mount ng bearing sa isang motorized rig sa loob ng environmental chamber. Pinapatakbo ng mga technician ang bearing sa pinakamataas na bilis ng thermal reference habang inilalantad ito sa standardized dust, grit, o water spray. Pagkatapos ng cycle, ang tindig ay lansag. Bine-verify ng mga inspektor ang pagpapanatili ng grasa at tinitingnan kung may moisture o particulate na pagpasok sa mga labi ng seal.
A: Ang karaniwang clearance ay itinalaga bilang CN (Normal). Ang mga heavy-duty na pang-industriya na aplikasyon ay kadalasang nangangailangan ng mga clearance ng C3 o C4. Ang mas malalaking clearance na ito ay tinatanggap ang thermal expansion ng inner ring at ang compression na dulot ng mahigpit na interference ay umaangkop sa panahon ng pag-install.
A: Pinipigilan ng traceability ang mga pekeng bearings na makapasok sa iyong supply chain. Ang mga permanenteng laser marking, serial number, at batch code ay nag-uugnay sa pisikal na tindig sa orihinal nitong steel melt lot. Ang data na ito ay mandatoryo para sa root-cause analysis kung may nangyaring napaaga na field failure.
A: Dapat na kasama sa dokumentasyon ng pagsunod ang isang nilagdaang Certificate of Conformance (CoC), mga ulat ng dimensional na inspeksyon, ulat ng metallographic testing at mga radial internal clearance record. Dapat din itong isama ang Material Test Reports (MTR) na nagpapakita ng kemikal na komposisyon ng bakal.
A: Hinaharangan ng pinagsamang mga seal ang pisikal na pag-access sa mga panloob na roller at raceway. Hindi ka maaaring gumamit ng mga karaniwang feeler gauge upang sukatin ang panloob na clearance, at hindi mo rin madaling makitang makita ang ibabaw ng raceway. Umaasa ang mga inspektor sa pre-assembly dimensional na data, espesyal na hindi mapanirang pagsubok, at mahigpit na pagsusuri sa dokumentasyon.
A: Napakahirap sukatin nang mekanikal kapag naipon. Gumagamit ang mga tagagawa ng espesyal na pagsubok sa axial displacement upang makalkula ito nang mathematically. Ang pinaka-maaasahang paraan ay ang pag-aatas sa supplier na magbigay ng dokumentado, serialized na mga sukat ng clearance na kinuha kaagad bago ang mga seal ay pinindot sa panlabas na singsing.