


Pandangan: 0 Pengarang: Editor Tapak Masa Terbitan: 2026-08-09 Asal: tapak


Kegagalan galas pramatang dalam aplikasi industri tugas berat menyebabkan kerugian kewangan yang teruk melalui masa henti yang tidak dirancang dan jentera yang rosak. Galas tertutup menjanjikan selang penyelenggaraan yang dilanjutkan dan perlindungan unggul terhadap pencemaran. Mempercayai spesifikasi pembekal tanpa pengesahan yang rapi memperkenalkan risiko operasi yang tidak boleh diterima. Melaksanakan yang sepatutnya pemeriksaan kualiti galas sfera sfera yang dimeterai memberikan cabaran kejuruteraan yang unik. Kehadiran pengedap bersepadu dan gris pra-isi mengaburkan komponen dalaman. Ini menjadikan pemeriksaan visual dan mekanikal standard tidak mencukupi untuk menjamin kapasiti beban jejarian tinggi dan jangka hayat. Protokol Ujian Penerimaan Kilang (FAT) rasmi merapatkan jurang ini. Senarai semak ini menyediakan rangka kerja piawai untuk mengesahkan dimensi, kelegaan, keberkesanan pengedap, had suhu, dan asal bahan sebelum penghantaran peralatan.
Ketepatan Dimensi & Kelegaan: Mengesahkan toleransi yang tepat dan kelegaan dalaman jejarian (RIC) adalah penting untuk mencegah isu kesesuaian perumahan dan pelepasan haba di bawah beban jejarian yang tinggi.
Integriti Pengedap Tidak Boleh Dirunding: Ujian prestasi pengedap piawai untuk galas penggelek sfera menentukan keupayaan komponen untuk bertahan dalam persekitaran yang sangat tercemar dan mengekalkan jadual penyelenggaraan yang dirancang.
Kebolehkesanan Mengurangkan Risiko: Dokumentasi pematuhan galas yang komprehensif dan penjejakan kelompok adalah satu-satunya pertahanan yang boleh dipercayai terhadap keluli palsu atau sub-standard.
Protokol FAT Terpiawai: Melaksanakan senarai semak pemeriksaan sejajar ISO/DIN yang tegar memaksa akauntabiliti pembekal, menjamin kebolehpercayaan asas dan mengesahkan pengurangan yang dijanjikan dalam kos pembelian dan penyelenggaraan.
Objektif utama Ujian Penerimaan Kilang adalah mengalihkan penemuan kecacatan daripada fasa pemasangan kepada fasa pra-penghantaran. Perbelanjaan masa henti meningkat dengan cepat semasa pemasangan dan pentauliahan jentera. Menemui galas yang rosak di lantai kilang menghalang kegagalan medan bencana. Anda memastikan jentera berjalan sehingga gangguan yang dirancang seterusnya dengan menangkap sisihan pembuatan lebih awal.
Varian yang dimeterai memerlukan metodologi pemeriksaan yang berbeza berbanding dengan galas terbuka. Anda tidak boleh menggunakan tolok perasa standard untuk mengukur kelegaan dalaman setelah pengedap dipasang. Pra-pelinciran banyak menutupi kecacatan permukaan dalaman pada laluan lumba dan penggelek. Pemeriksa bergantung pada ujian tidak merosakkan lanjutan dan semakan dokumentasi yang ketat untuk mengesahkan geometri dalaman. Metodologi yang berbeza ini membentuk teras protokol pemeriksaan yang boleh dipercayai.
Setiap kriteria FAT memetakan terus kepada hasil operasi di tingkat loji. Ketepatan dimensi secara langsung mengurangkan getaran frekuensi tinggi dalam peralatan berputar. Integriti pengedap yang unggul memanjangkan selang penyelenggaraan dan mengurangkan overhed operasi keseluruhan. Penarafan beban yang disahkan menghalang keletihan logam pramatang di bawah beban jejarian yang berat. Menstrukturkan pemeriksaan anda di sekitar hasil mekanikal khusus ini menjamin peningkatan kebolehpercayaan yang boleh diukur merentas aset berputar anda.
Pemeriksa mengesahkan dimensi sempadan kritikal sebelum sebarang ujian berfungsi bermula. Anda mengukur diameter lubang, diameter luar (OD), dan jumlah lebar galas. Protokol pengukuran memerlukan persekitaran terkawal suhu, biasanya stabil pada 20°C. Pengembangan terma memesongkan ukuran jika galas diperiksa serta-merta selepas proses pemesinan atau pencucian industri.
Rujukan kelas toleransi yang berkenaan seperti ISO Normal, P6 atau P5. Aplikasi berketepatan tinggi menuntut toleransi P5 untuk kesesuaian aci yang optimum. Juruteknik menggunakan mikrometer dua mata yang ditentukur atau mesin pengukur koordinat (CMM). CMM menyediakan peta digital komprehensif bagi dimensi fizikal galas, menghapuskan ralat manusia semasa proses pengukuran.
Ikuti urutan piawai ini untuk pengesahan dimensi:
Pindahkan bearing ke makmal metrologi terkawal suhu dan benarkan tempoh penstabilan haba 24 jam.
Kalibrasi semua mikrometer dua mata dan probe CMM menggunakan blok tolok yang diperakui.
Ukur diameter lubang pada berbilang titik jejari untuk mengenal pasti sebarang keadaan luar bulat.
Catatkan diameter luar dan jumlah lebar, membandingkan data secara langsung dengan jadual toleransi ISO.
Dokumen semua penyelewengan dalam laporan akhir FAT untuk semakan kejuruteraan.
Toleransi kehabisan menentukan ketepatan putaran pemasangan galas. Pemeriksa memasang bearing pada arbor ketepatan dan menggunakan penunjuk dail untuk mengukur sisihan semasa putaran penuh. Mereka merekodkan kedua-dua larian jejari dan paksi bagi gelang dalam dan luar. Pengeluaran maksimum yang dibenarkan bergantung sepenuhnya pada kelas toleransi ISO yang ditentukan.
Pematuhan ketat kepada had terima penghabisan menghalang pengagihan beban yang tidak sekata merentasi pelengkap roller. Runout jejari yang tinggi menyebabkan penggelek tercubit dan tergelincir terhadap litar perlumbaan. Ini menjana getaran frekuensi tinggi di bawah beban jejarian yang berat, mempercepatkan keletihan logam dan merosakkan komponen jentera bersebelahan. Pengesahan toleransi bentuk mengesahkan bearing beroperasi dengan lancar pada kelajuan maksimum yang ditetapkan.
Anda merujuk silang penilaian beban dinamik dan statik yang didokumenkan pembekal terhadap keperluan tugas berat khusus aplikasi. Penarafan beban dinamik menentukan hayat keletihan teori galas di bawah putaran berterusan. Penarafan beban statik menentukan beban maksimum sebelum ubah bentuk plastik kekal berlaku pada permukaan raceway.
Pembekal mesti membuktikan penarafan beban mereka sejajar dengan piawaian pengiraan ISO 281. Sahkan geometri dalaman menyokong kapasiti yang dituntut. Diameter penggelek yang lebih besar dan profil raceway yang dioptimumkan meningkatkan penarafan beban dengan ketara. Tolak data katalog generik dan minta pengesahan kejuruteraan khusus aplikasi untuk semua pemasangan tugas berat.
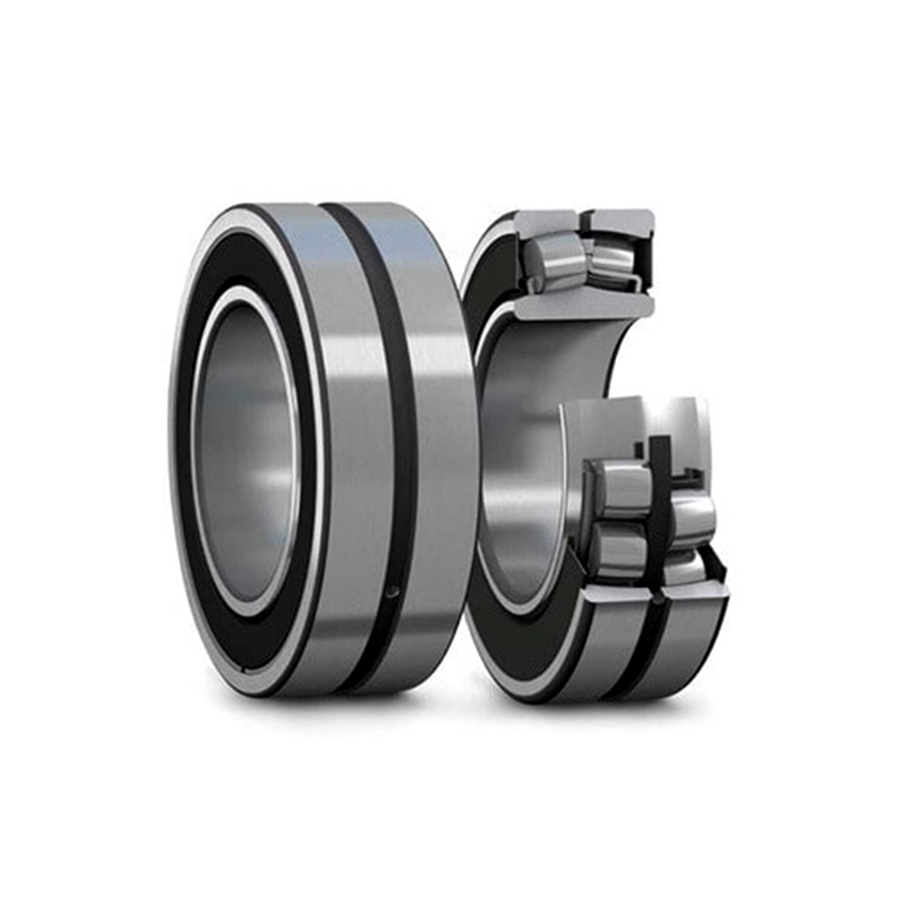
Mengukur Kelegaan Dalaman Radial (RIC) yang tidak dipasang memberikan cabaran teknikal utama dalam unit tertutup. Pengedap bersepadu menyekat akses fizikal kepada penggelek. Anda tidak boleh memasukkan tolok peraba standard di antara roller yang dipunggah dan litar lumba gelang luar. Kaedah pengukuran tradisional ini adalah mustahil secara fizikal pada unit tertutup yang dipasang sepenuhnya.
Pengilang menggunakan tolok anjakan paksi khusus untuk mengira kelegaan jejarian secara matematik. Juruteknik menggunakan beban paksi tertentu dalam satu arah, mengukur anjakan, dan kemudian menggunakan beban dalam arah yang bertentangan. Jumlah pergerakan paksi berkorelasi dengan kelegaan jejari berdasarkan sudut sentuhan dalaman galas. Sebagai alternatif, tentukan keperluan untuk pembekal menyediakan data pelepasan berdokumen yang direkodkan serta-merta sebelum pemasangan meterai.
Penamaan standard termasuk C2, CN (Normal), C3, dan C4. C3 dan C4 mewakili kelegaan yang lebih besar daripada biasa. Sahkan bahawa kelegaan yang dibekalkan sepadan dengan keperluan pengembangan terma aplikasi. Aplikasi haba tinggi, seperti gulungan kilang kertas atau pemutus berterusan keluli, memerlukan kelegaan C3 atau C4 untuk menampung pertumbuhan haba semasa operasi.
Kelegaan juga mesti menampung keperluan kesesuaian gangguan. Menekan bearing pada aci mengembang cincin dalam. Menekannya ke dalam perumah memampatkan gelang luar. Kedua-dua tindakan mengurangkan pelepasan dalaman. Kelegaan awal yang tidak dipasang mestilah cukup besar untuk menahan tekanan pemasangan ini tanpa mengikat.
Kelegaan dalaman yang tidak mencukupi mewujudkan bahaya operasi yang teruk. Jika kelegaan terlalu ketat, pengembangan haba menghapuskan semua mainan jejari yang tinggal. Ini mewujudkan keadaan pelepasan negatif yang berat semasa operasi. Penggelek mengikat pada laluan perlumbaan, menyebabkan lonjakan besar dalam geseran dalaman.
Pengikatan ini membawa kepada keletihan logam pramatang dan kegagalan bencana. Galas mengalami pelarian haba yang pantas. Suhu operasi yang berlebihan memusnahkan gris dan mencairkan bibir pengedap elastomer. Mengesahkan penetapan pelepasan yang betul semasa FAT menghentikan tindak balas berantai yang merosakkan ini sebelum galas meninggalkan kilang.
Tentukan parameter ketat untuk menguji pengekalan gris. Sebuah formal ujian prestasi pengedap untuk galas penggelek sfera menilai sejauh mana pengedap menyimpan pelincir di dalam rongga. Jalankan ujian kebocoran statik dengan meletakkan bearing di dalam ketuhar pada suhu operasi maksimum. Perhatikan bibir pengedap untuk sebarang gris yang mengalir dalam tempoh 24 jam.
Ujian kebocoran dinamik mensimulasikan kelajuan dan suhu operasi sebenar. Pasang galas pada pelantar ujian bermotor. Jalankan galas pada kelajuan rujukan haba maksimumnya. Ukur sebarang jisim gris yang hilang semasa kitaran operasi berterusan. Pengekalan gris yang tinggi adalah wajib untuk mencapai selang penyelenggaraan lanjutan yang dijanjikan dalam peralatan jauh atau tidak boleh diakses.
Perincikan protokol untuk menguji rintangan meterai terhadap kemasukan zarah pepejal. Letakkan galas operasi di dalam ruang habuk piawai. Edarkan habuk jalan Arizona yang halus atau pasir logam di sekeliling perumah galas. Selepas kitaran ujian, buka galas dan periksa gris untuk pencemaran zarah di bawah pembesaran.
Jalankan ujian pengecualian lembapan menggunakan semburan air atau protokol rendaman. Pancutan air bertekanan terus pada antara muka pengedap untuk mensimulasikan keadaan pencucian berat yang biasa dalam pemprosesan makanan atau aplikasi perlombongan. Sebagai alternatif, lakukan ujian rendaman cetek untuk menilai keupayaan pengedap statik. Gris mesti kekal bebas daripada emulsi air selepas ujian.
Menganalisis keseimbangan antara kecekapan pengedap sentuhan tinggi dan haba geseran. Pengedap sentuhan tinggi memberikan pengecualian bahan cemar yang unggul tetapi meningkatkan tork putaran. Geseran yang meningkat ini menghasilkan haba tambahan semasa operasi berkelajuan tinggi. Ukur tork larian pada pelantar ujian untuk memastikan ia tidak melebihi had aplikasi atau membebankan motor pemacu.
Nyatakan cara untuk mengesahkan bahan bibir pengedap sepadan dengan persekitaran terma. Getah Nitrile Butadiene (NBR) Standard mengendalikan suhu sehingga +120°C. Fluoroelastomer (FKM) mengendalikan persekitaran yang melampau sehingga +250°C. Pemilihan bahan yang salah menyebabkan pengedap mengeras, retak dan gagal sebelum waktunya.
Wujudkan toleransi yang boleh diterima untuk isi gris kilang. Galas penggelek sfera tertutup standard memerlukan kadar isian 25% hingga 45% daripada ruang kosong dalaman. Aplikasi berkelajuan rendah dan dimuatkan dengan berat mungkin memerlukan sehingga 60% kadar pengisian. Aplikasi berkelajuan tinggi memerlukan kadar isian yang lebih rendah untuk mengelakkan pengadukan dan penjanaan haba yang berlebihan.
Pembekal mesti mendokumenkan metrik ini dengan tepat. Memerlukan rekod pendispensan gris automatik dari barisan pemasangan. Menimbang galas sebelum dan selepas pelinciran menyediakan kaedah pengesahan sekunder. Isipadu gris yang tepat menjamin jangka hayat yang panjang dan suhu operasi yang stabil merentasi keseluruhan kitaran penyelenggaraan.
Sahkan jenis gris sepadan dengan keperluan aplikasi tertentu. Persekitaran industri memerlukan sifat pelincir yang berbeza. Semak helaian data teknikal untuk bahan tambahan tekanan melampau (EP) seperti molibdenum disulfida. Bahan tambahan ini menghalang sentuhan logam-ke-logam di bawah beban hentakan yang berat. Sahkan kelikatan minyak asas sesuai dengan kelajuan dan suhu operasi.
Pastikan gris serasi secara kimia dengan bahan pengedap. Pelincir sintetik yang tidak serasi akan membengkak atau merendahkan bibir pengedap NBR. Sahkan jenis pemekat menyediakan kestabilan mekanikal yang mencukupi. Gris tidak boleh pecah atau bocor semasa getaran yang kuat.
Atasi risiko teruk volum pelinciran yang tidak betul. Pelinciran yang berlebihan menyebabkan kilauan gris yang teruk. Geseran bendalir ini menghasilkan haba dalaman yang besar. Udara dan gris yang mengembang menghasilkan tekanan dalaman yang menyebabkan letupan kedap. Pengedap yang pecah serta-merta mendedahkan galas kepada pencemaran luaran.
Kurang pelinciran menyebabkan kehausan raceway yang cepat. Penggelek menembusi filem pelincir yang tidak mencukupi. Ini menyebabkan kimpalan mikro dan spalling pada zon beban. Kedua-dua pelinciran berlebihan dan kurang pelinciran menafikan faedah kemudahan penggunaan unit tertutup. Pengesahan volum yang ketat menghalang kegagalan awal ini.
Senaraikan sijil wajib yang diperlukan pada peringkat FAT. Komprehensif yang mengandungi dokumentasi pematuhan membuktikan produk fizikal sepadan dengan spesifikasi kejuruteraan. Tuntut Sijil Pematuhan (CoC) rasmi yang ditandatangani oleh pengurus kualiti pengilang. Dokumen ini mengikat pembekal secara sah kepada spesifikasi yang dinyatakan.
Memerlukan Laporan Ujian Bahan (MTR) terperinci untuk cincin dalam, cincin luar dan penggelek. Minta Carta Rawatan Haba untuk mengesahkan kitaran pelindapkejutan dan pembajaan. Rawatan haba yang betul memastikan kestabilan dimensi pada suhu operasi yang tinggi. Dokumentasi yang tiada adalah tanda merah serta-merta untuk amalan pembuatan substandard.
Perincikan keperluan untuk mengesahkan gred keluli. Galas tugas berat memerlukan keluli galas kromium karbon tinggi, biasanya ditetapkan sebagai 100Cr6 atau 52100 atau GCr15 . MTR mesti menunjukkan komposisi kimia yang tepat. Tahap karbon dan kromium mesti berada dalam toleransi ISO 683-17 atau GB/T18254 yang ketat .
Semak penilaian kemasukan bukan logam. Kemasukan oksigen dan titanium mencipta penaik tegasan mikroskopik dalam matriks keluli. Kemasukan ini memulakan pengelupasan keletihan bawah permukaan di bawah beban berat. Keluli nyahgas vakum memberikan ketulenan tinggi yang diperlukan untuk kekuatan keletihan maksimum. Sahkan penarafan kemasukan memenuhi atau melebihi piawaian DIN EN 10247 .
Terangkan betapa ketatnya kebolehkesanan pengeluaran galas melindungi rantaian bekalan anda. Galas tiruan membanjiri pasaran perindustrian, menyebabkan insiden keselamatan yang besar. Protokol kebolehkesanan melindungi daripada penyusupan palsu. Memerlukan penandaan laser kekal pada muka galas.
Tuntut penomboran bersiri unik dan kod kelompok yang berbeza. Tanda-tanda ini mesti dikesan kembali ke lot cair keluli asal. Jika kegagalan medan berlaku, nombor siri membolehkan analisis punca yang tepat. Anda boleh mengasingkan kelompok yang rosak dan menghalang pemasangan selanjutnya. Kebolehkesanan mengubah komponen generik menjadi aset kejuruteraan yang sangat terkawal.
Tetapkan kriteria ketat untuk memeriksa pembungkusan akhir. FAT tidak berguna jika galas rosak semasa transit. Pastikan pengedap dilindungi daripada kerosakan mekanikal. Mencegah pembentukan karat mikroskopik pada permukaan logam yang terdedah.
Mencegah degradasi UV semasa transit dan penyimpanan. Pendedahan berpanjangan kepada cahaya matahari merendahkan bibir kedap getah sebelum dipasang. Galas mesti dimeterai dalam beg polietilena legap dan tugas berat. Peti kayu mestilah kukuh dari segi struktur dan diikat dengan betul untuk mengelakkan kerosakan akibat hentaman semasa penghantaran antarabangsa.
Sahkan bahawa arahan pengendalian disertakan dalam pembungkusan. Krew pemasangan memerlukan panduan yang jelas tentang teknik pemasangan yang betul. Periksa peruntukan mengangkat jika berkenaan untuk galas besar. Galas berat memerlukan lubang berulir pada muka sisi untuk mengangkat bolt mata.
Peruntukan pengangkat yang betul menghalang krew pemasangan daripada menggunakan anduh yang tidak betul. Membungkus anduh di sekeliling cincin luar secara tidak sengaja boleh menghancurkan bibir meterai. Arahan yang jelas menghalang juruteknik daripada mencuci galas dan menanggalkan gris kilang. Penyediaan yang betul menghalang kemasukan bahan cemar sebelum mesin dimulakan.
Kenal pasti risiko biasa semasa pelaksanaan FAT pembekal. Banyak pembekal cuba menggunakan peralatan ujian yang tidak ditentukur. Tuntut sijil penentukuran terkini untuk semua mikrometer, tolok dan pelantar ujian. Bergantung pada ujian sampel dan bukannya 100% pemeriksaan untuk aset kritikal memperkenalkan risiko besar. Tuntut laporan pemeriksaan individu untuk galas jentera yang sangat kritikal.
Tolak kriteria penerimaan yang tidak jelas. 'Berpusing bebas' atau 'nampak bersih' bukan piawaian kejuruteraan. Setiap tempat pemeriksaan mesti mempunyai metrik yang boleh diukur. Jika pembekal menolak protokol FAT yang ketat, mereka mungkin kekurangan kawalan proses yang diperlukan untuk menghasilkan galas tugas berat yang boleh dipercayai.
Menyediakan senarai semak pemetaan langkah-langkah FAT kepada piawaian global tertentu. Menjajarkan dengan piawaian ISO, DIN dan ABMA menghilangkan kesamaran. Ia memaksa pembekal untuk mematuhi fizik kejuruteraan yang diiktiraf di peringkat antarabangsa.
Fasa LEMAK |
Parameter Pemeriksaan |
Rujukan Piawaian Global |
Kriteria Penerimaan |
|---|---|---|---|
Fasa 1 |
Dimensi & Toleransi Sempadan |
ISO 492 / DIN 620 |
Mesti memenuhi kelas yang ditentukan (cth, Normal, P6, P5) |
Fasa 2 |
Kelegaan Dalaman Radial (RIC) |
ISO 5753-1 |
Mesti sepadan dengan penetapan (C2, CN, C3, C4) sebelum memasang meterai |
Fasa 3 |
Pengecualian Pencemaran Meterai |
ISO 20653 (Penilaian IP) |
Sifar zarah atau kemasukan lembapan selepas kitaran ujian |
Fasa 5 |
Kebersihan & Kemasukan Keluli |
DIN EN 10247 / ISO 683-17 |
K3 ≤ 10 untuk aplikasi standard, lebih rendah untuk tugas berat |
Menilai logistik melaksanakan FAT. Menghantar pemeriksa ke kemudahan pembuatan menyediakan tahap pengawasan tertinggi. Pemeriksa di tapak boleh mengesahkan penentukuran tolok secara fizikal dan memerhati metodologi ujian secara langsung. Walau bagaimanapun, perjalanan antarabangsa adalah mahal dan memakan masa.
FAT jauh strim langsung menawarkan alternatif yang berdaya maju. Pembekal menggunakan kamera definisi tinggi untuk menyiarkan proses pemeriksaan. Pemeriksa menyemak dokumentasi digital dalam masa nyata. FAT jauh memerlukan pembekal yang sangat teratur dengan infrastruktur digital yang sangat baik. Pilih kaedah yang paling sesuai dengan kekritisan aplikasi galas.
Integrasikan senarai semak FAT yang digariskan ke dalam pesanan pembelian atau perjanjian kualiti pembekal anda yang seterusnya.
Berunding dengan jurutera kebolehpercayaan untuk menentukan toleransi, kelegaan dan keperluan suhu khusus aplikasi.
Tuntut laporan tindanan dimensi prapemasangan untuk semua galas penggelek sfera yang dimeterai.
Wujudkan arkib digital yang selamat untuk semua laporan ujian bahan dan dokumentasi pematuhan.
A: Ujian ini melibatkan pemasangan bearing pada pelantar bermotor di dalam ruang persekitaran. Juruteknik menjalankan galas pada kelajuan rujukan haba maksimum sambil mendedahkannya kepada habuk, pasir atau semburan air yang standard. Selepas kitaran, galas dibongkar. Pemeriksa mengesahkan pengekalan gris dan memeriksa sebarang kelembapan atau kemasukan zarah melepasi bibir pengedap.
A: Kelegaan standard ditetapkan sebagai CN (Normal). Aplikasi perindustrian tugas berat selalunya memerlukan pelepasan C3 atau C4. Kelegaan yang lebih besar ini menampung pengembangan terma cincin dalam dan mampatan yang disebabkan oleh gangguan yang ketat semasa pemasangan.
J: Kebolehkesanan menghalang galas tiruan daripada memasuki rantaian bekalan anda. Penandaan laser kekal, nombor siri dan kod kelompok memautkan galas fizikal kepada lot cair keluli asalnya. Data ini adalah wajib untuk analisis punca punca jika kegagalan medan pramatang berlaku.
J: Dokumentasi pematuhan hendaklah termasuk Sijil Pematuhan (CoC) yang ditandatangani, laporan pemeriksaan dimensi, laporan ujian metalografik dan rekod pelepasan dalaman jejari. Ia juga harus memasukkan Laporan Ujian Bahan (MTR) yang menunjukkan komposisi kimia keluli.
A: Pengedap bersepadu menghalang akses fizikal kepada penggelek dalaman dan laluan perlumbaan. Anda tidak boleh menggunakan tolok perasa standard untuk mengukur kelegaan dalaman, dan anda juga tidak boleh memeriksa permukaan raceway secara visual dengan mudah. Pemeriksa bergantung pada data dimensi prapemasangan, ujian tidak merosakkan khusus dan semakan dokumentasi yang ketat.
A: Sangat sukar untuk mengukur secara mekanikal setelah dipasang. Pengilang menggunakan ujian anjakan paksi khusus untuk mengiranya secara matematik. Kaedah yang paling boleh dipercayai adalah memerlukan pembekal menyediakan ukuran kelegaan bersiri yang didokumenkan dan diambil serta-merta sebelum pengedap ditekan ke dalam gelang luar.