


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-09 उत्पत्ति: साइट


हेवी-ड्यूटी औद्योगिक अनुप्रयोगों में समय से पहले बीयरिंग विफलता अनियोजित डाउनटाइम और बर्बाद मशीनरी के माध्यम से गंभीर वित्तीय नुकसान का कारण बनती है। सीलबंद बियरिंग्स विस्तारित रखरखाव अंतराल और संदूषण के खिलाफ बेहतर सुरक्षा का वादा करते हैं। कठोर सत्यापन के बिना आपूर्तिकर्ता विनिर्देशों पर भरोसा करना अस्वीकार्य परिचालन जोखिम का परिचय देता है। एक उचित निष्पादन सीलबंद गोलाकार रोलर बीयरिंग गुणवत्ता निरीक्षण अद्वितीय इंजीनियरिंग चुनौतियां प्रस्तुत करता है। एकीकृत सील और पहले से भरे हुए ग्रीस की उपस्थिति आंतरिक घटकों को अस्पष्ट कर देती है। यह उच्च रेडियल भार क्षमता और जीवनकाल की गारंटी के लिए मानक दृश्य और यांत्रिक जांच को अपर्याप्त बनाता है। एक औपचारिक फैक्टरी स्वीकृति परीक्षण (एफएटी) प्रोटोकॉल इस अंतर को पाटता है। यह चेकलिस्ट उपकरण वितरण से पहले आयाम, निकासी, सीलिंग प्रभावकारिता, तापमान सीमा और सामग्री उत्पत्ति को मान्य करने के लिए एक मानकीकृत ढांचा प्रदान करती है।
आयामी और क्लीयरेंस सटीकता: उच्च रेडियल भार के तहत आवास फिट समस्याओं और थर्मल पलायन को रोकने के लिए सटीक सहनशीलता और रेडियल आंतरिक क्लीयरेंस (आरआईसी) को सत्यापित करना महत्वपूर्ण है।
सील की अखंडता गैर-परक्राम्य है: गोलाकार रोलर बीयरिंग के लिए एक मानकीकृत सीलिंग प्रदर्शन परीक्षण अत्यधिक दूषित वातावरण में जीवित रहने और नियोजित रखरखाव कार्यक्रम को बनाए रखने की घटक की क्षमता को निर्धारित करता है।
पता लगाने की क्षमता जोखिम को कम करती है: व्यापक असर अनुपालन दस्तावेज और बैच ट्रैकिंग नकली या घटिया स्टील के खिलाफ एकमात्र विश्वसनीय बचाव हैं।
मानकीकृत एफएटी प्रोटोकॉल: एक कठोर, आईएसओ/डीआईएन-संरेखित निरीक्षण चेकलिस्ट को लागू करना आपूर्तिकर्ता की जवाबदेही तय करता है, आधारभूत विश्वसनीयता की गारंटी देता है, और खरीद और रखरखाव लागत में वादा किए गए कमी को मान्य करता है।
फ़ैक्टरी स्वीकृति परीक्षण का प्राथमिक उद्देश्य दोष की खोज को इंस्टॉलेशन चरण से प्री-शिपमेंट चरण में स्थानांतरित करना है। मशीनरी स्थापना और कमीशनिंग के दौरान डाउनटाइम खर्च तेजी से बढ़ता है। फ़ैक्टरी के फर्श पर दोषपूर्ण बियरिंग का पता चलने से विनाशकारी क्षेत्र विफलताओं को रोका जा सकता है। आप विनिर्माण विचलन को जल्दी पकड़कर अगले नियोजित आउटेज तक मशीनरी को चालू रखते हैं।
सीलबंद वेरिएंट को खुले बियरिंग्स की तुलना में अलग निरीक्षण पद्धतियों की आवश्यकता होती है। एक बार सील स्थापित हो जाने के बाद आप आंतरिक निकासी को मापने के लिए मानक फीलर गेज का उपयोग नहीं कर सकते। पूर्व-स्नेहन रेसवे और रोलर्स पर आंतरिक सतह दोषों को भारी रूप से छुपाता है। आंतरिक ज्यामिति को मान्य करने के लिए निरीक्षक उन्नत गैर-विनाशकारी परीक्षण और कड़े दस्तावेज़ीकरण समीक्षाओं पर भरोसा करते हैं। ये विशिष्ट पद्धतियाँ एक विश्वसनीय निरीक्षण प्रोटोकॉल का मूल बनाती हैं।
प्रत्येक एफएटी मानदंड सीधे प्लांट फ्लोर पर परिचालन परिणामों को दर्शाता है। आयामी सटीकता सीधे घूमने वाले उपकरणों में उच्च आवृत्ति कंपन को कम करती है। सुपीरियर सील अखंडता रखरखाव अंतराल को बढ़ाती है और समग्र परिचालन ओवरहेड को कम करती है। मान्य लोड रेटिंग भारी रेडियल भार के तहत समय से पहले धातु की थकान को रोकती है। इन विशिष्ट यांत्रिक परिणामों के आसपास अपने निरीक्षण की संरचना करने से आपकी घूमने वाली परिसंपत्तियों में मापनीय विश्वसनीयता सुधार की गारंटी मिलती है।
किसी भी कार्यात्मक परीक्षण शुरू होने से पहले निरीक्षक महत्वपूर्ण सीमा आयामों को सत्यापित करते हैं। आप बोर व्यास, बाहरी व्यास (ओडी), और कुल असर चौड़ाई को मापते हैं। मापन प्रोटोकॉल के लिए तापमान-नियंत्रित वातावरण की आवश्यकता होती है, जो आमतौर पर 20°C पर स्थिर होता है। यदि मशीनिंग या औद्योगिक धुलाई प्रक्रियाओं के तुरंत बाद बीयरिंगों का निरीक्षण किया जाता है तो थर्मल विस्तार माप को कम कर देता है।
आईएसओ सामान्य, पी6, या पी5 जैसे लागू सहिष्णुता वर्गों का संदर्भ लें। उच्च परिशुद्धता अनुप्रयोग इष्टतम शाफ्ट फिट के लिए P5 सहनशीलता की मांग करते हैं। तकनीशियन कैलिब्रेटेड दो-बिंदु माइक्रोमीटर या समन्वय मापने वाली मशीन (सीएमएम) का उपयोग करते हैं। सीएमएम माप प्रक्रिया के दौरान मानवीय त्रुटि को समाप्त करते हुए, बीयरिंग के भौतिक आयामों का एक व्यापक डिजिटल मानचित्र प्रदान करता है।
आयामी सत्यापन के लिए इस मानकीकृत अनुक्रम का पालन करें:
बियरिंग को तापमान-नियंत्रित मेट्रोलॉजी लैब में स्थानांतरित करें और 24 घंटे की थर्मल स्थिरीकरण अवधि की अनुमति दें।
प्रमाणित गेज ब्लॉकों का उपयोग करके सभी दो-बिंदु माइक्रोमीटर और सीएमएम जांच को कैलिब्रेट करें।
किसी भी आउट-ऑफ़-राउंडनेस स्थिति की पहचान करने के लिए कई रेडियल बिंदुओं पर बोर व्यास को मापें।
बाहरी व्यास और कुल चौड़ाई को रिकॉर्ड करें, डेटा की सीधे आईएसओ सहिष्णुता तालिकाओं से तुलना करें।
इंजीनियरिंग समीक्षा के लिए अंतिम FAT रिपोर्ट में सभी विचलनों का दस्तावेज़ीकरण करें।
रनआउट सहनशीलता असर असेंबली की घूर्णी सटीकता को परिभाषित करती है। इंस्पेक्टर सटीक आर्बर पर बियरिंग लगाते हैं और पूर्ण रोटेशन के दौरान विचलन को मापने के लिए डायल संकेतक का उपयोग करते हैं। वे आंतरिक और बाहरी रिंगों के रेडियल और अक्षीय दोनों रनआउट को रिकॉर्ड करते हैं। अधिकतम स्वीकार्य रनआउट पूरी तरह से निर्दिष्ट आईएसओ सहिष्णुता वर्ग पर निर्भर करता है।
रनआउट सहनशीलता का सख्त पालन रोलर पूरक में असमान भार वितरण को रोकता है। उच्च रेडियल रनआउट के कारण रोलर्स रेसवे पर दब जाते हैं और फिसल जाते हैं। यह भारी रेडियल भार के तहत उच्च आवृत्ति कंपन उत्पन्न करता है, धातु की थकान को तेज करता है और आसन्न मशीनरी घटकों को नुकसान पहुंचाता है। फॉर्म टॉलरेंस सत्यापन यह पुष्टि करता है कि बेयरिंग अधिकतम निर्दिष्ट गति पर सुचारू रूप से संचालित होती है।
आप एप्लिकेशन की विशिष्ट हेवी-ड्यूटी आवश्यकताओं के विरुद्ध आपूर्तिकर्ता के दस्तावेजित गतिशील और स्थैतिक लोड रेटिंग को क्रॉस-रेफरेंस करते हैं। गतिशील लोड रेटिंग निरंतर घुमाव के तहत असर के सैद्धांतिक थकान जीवन को निर्धारित करती है। रेसवे सतह पर स्थायी प्लास्टिक विरूपण होने से पहले स्थैतिक लोड रेटिंग अधिकतम भार को परिभाषित करती है।
आपूर्तिकर्ताओं को यह साबित करना होगा कि उनकी लोड रेटिंग आईएसओ 281 गणना मानकों के अनुरूप है। सत्यापित करें कि आंतरिक ज्यामिति दावा की गई क्षमता का समर्थन करती है। बड़े रोलर व्यास और अनुकूलित रेसवे प्रोफाइल लोड रेटिंग में उल्लेखनीय वृद्धि करते हैं। सामान्य कैटलॉग डेटा को अस्वीकार करें और सभी हेवी-ड्यूटी इंस्टॉलेशन के लिए एप्लिकेशन-विशिष्ट इंजीनियरिंग सत्यापन की मांग करें।
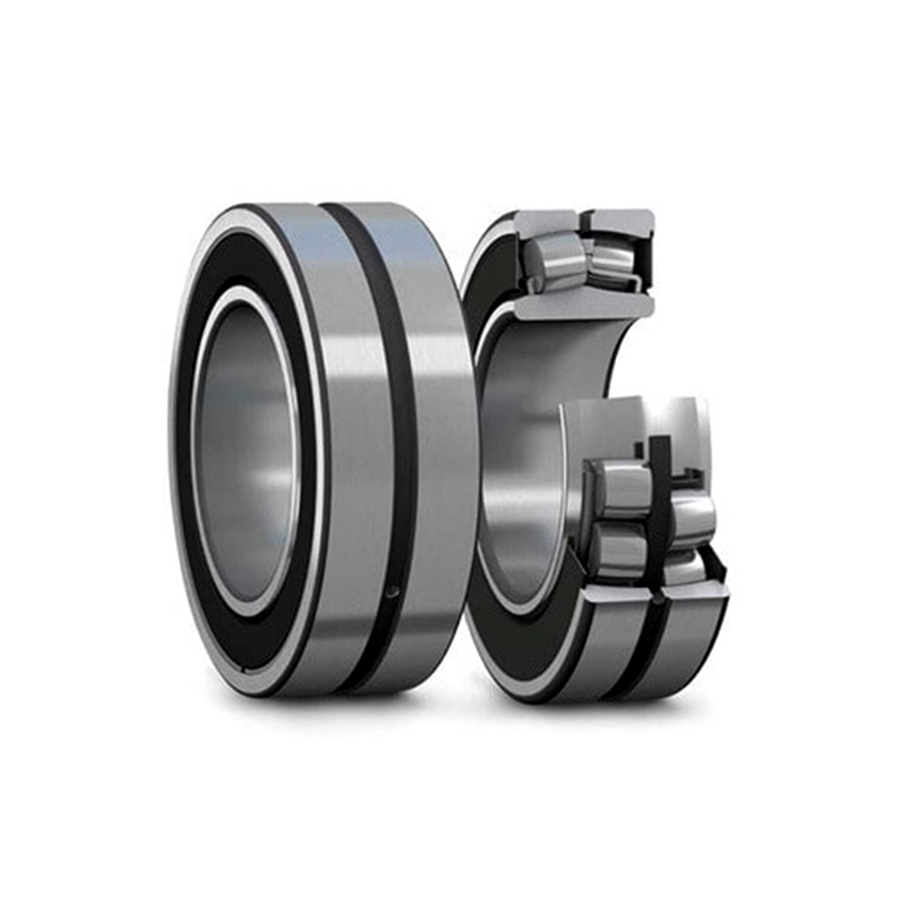
सीलबंद इकाइयों में अनमाउंटेड रेडियल इंटरनल क्लीयरेंस (आरआईसी) को मापना एक बड़ी तकनीकी चुनौती पेश करता है। एकीकृत सील रोलर्स तक भौतिक पहुंच को प्रतिबंधित करती है। आप अनलोडेड रोलर और बाहरी रिंग रेसवे के बीच मानक फीलर गेज नहीं डाल सकते। यह पारंपरिक माप पद्धति पूरी तरह से इकट्ठी सीलबंद इकाइयों पर शारीरिक रूप से असंभव है।
रेडियल क्लीयरेंस की गणितीय गणना करने के लिए निर्माता विशेष अक्षीय विस्थापन गेज का उपयोग करते हैं। तकनीशियन एक दिशा में एक विशिष्ट अक्षीय भार लागू करता है, विस्थापन को मापता है, और फिर विपरीत दिशा में भार लागू करता है। कुल अक्षीय गति बियरिंग के आंतरिक संपर्क कोण के आधार पर रेडियल क्लीयरेंस से संबंधित होती है। वैकल्पिक रूप से, आपूर्तिकर्ताओं के लिए सील स्थापना से तुरंत पहले दर्ज किए गए दस्तावेजी निकासी डेटा प्रदान करने की आवश्यकता निर्धारित करें।
मानक पदनामों में C2, CN (सामान्य), C3, और C4 शामिल हैं। C3 और C4 सामान्य से अधिक बड़ी क्लीयरेंस का प्रतिनिधित्व करते हैं। सत्यापित करें कि आपूर्ति की गई निकासी एप्लिकेशन की थर्मल विस्तार आवश्यकताओं से मेल खाती है। उच्च-ताप अनुप्रयोगों, जैसे पेपर मिल रोल या स्टील निरंतर कैस्टर, को ऑपरेशन के दौरान थर्मल वृद्धि को समायोजित करने के लिए सी 3 या सी 4 क्लीयरेंस की आवश्यकता होती है।
क्लीयरेंस में हस्तक्षेप फिट आवश्यकताओं को भी समायोजित किया जाना चाहिए। किसी बेयरिंग को शाफ्ट पर दबाने से आंतरिक रिंग का विस्तार होता है। इसे किसी आवास में दबाने से बाहरी रिंग संकुचित हो जाती है। दोनों क्रियाएं आंतरिक निकासी को कम करती हैं। प्रारंभिक अनमाउंटेड क्लीयरेंस इतना बड़ा होना चाहिए कि बिना बंधन के इन इंस्टॉलेशन तनावों से बच सके।
अपर्याप्त आंतरिक निकासी गंभीर परिचालन खतरे पैदा करती है। यदि निकासी बहुत तंग है, तो थर्मल विस्तार शेष सभी रेडियल प्ले को समाप्त कर देता है। यह ऑपरेशन के दौरान भारी नकारात्मक निकासी की स्थिति पैदा करता है। रोलर्स रेसवेज़ के विरुद्ध बंध जाते हैं, जिससे आंतरिक घर्षण में भारी वृद्धि होती है।
इस बंधन से समय से पहले धातु की थकान और भयावह विफलता होती है। बियरिंग तेजी से थर्मल पलायन का अनुभव करता है। अत्यधिक परिचालन तापमान ग्रीस को नष्ट कर देता है और इलास्टोमेरिक सील होंठों को पिघला देता है। एफएटी के दौरान सही क्लीयरेंस पदनाम का सत्यापन करने से फैक्ट्री छोड़ने से पहले इस विनाशकारी श्रृंखला प्रतिक्रिया को रोक दिया जाता है।
ग्रीस प्रतिधारण के परीक्षण के लिए सख्त मापदंडों को परिभाषित करें। एक औपचारिक गोलाकार रोलर बीयरिंग के लिए सीलिंग प्रदर्शन परीक्षण यह मूल्यांकन करता है कि सील गुहा के अंदर स्नेहक को कितनी अच्छी तरह रखती है। बेयरिंग को अधिकतम ऑपरेटिंग तापमान पर ओवन में रखकर स्थैतिक रिसाव परीक्षण निष्पादित करें। 24 घंटे की अवधि में किसी भी ग्रीस के रिसाव के लिए सील होठों का निरीक्षण करें।
गतिशील रिसाव परीक्षण वास्तविक परिचालन गति और तापमान का अनुकरण करता है। बेयरिंग को मोटर चालित परीक्षण रिग पर स्थापित करें। बेयरिंग को उसकी अधिकतम तापीय संदर्भ गति पर चलाएँ। निरंतर संचालन चक्र के दौरान खोए किसी भी ग्रीस द्रव्यमान को मापें। दूरस्थ या दुर्गम उपकरणों में वादा किए गए विस्तारित रखरखाव अंतराल को प्राप्त करने के लिए उच्च ग्रीस प्रतिधारण अनिवार्य है।
ठोस कणों के प्रवेश के विरुद्ध सील प्रतिरोध के परीक्षण के लिए प्रोटोकॉल का विवरण दें। ऑपरेटिंग बियरिंग को एक मानकीकृत धूल कक्ष के अंदर रखें। असर वाले आवास के चारों ओर बारीक एरिजोना सड़क की धूल या धातु का कण फैलाएं। परीक्षण चक्र के बाद, बेयरिंग को हटा दें और आवर्धन के तहत कण संदूषण के लिए ग्रीस का निरीक्षण करें।
जल स्प्रे या विसर्जन प्रोटोकॉल का उपयोग करके नमी बहिष्करण परीक्षण निष्पादित करें। खाद्य प्रसंस्करण या खनन अनुप्रयोगों में आम तौर पर भारी धुलाई की स्थिति का अनुकरण करने के लिए सील इंटरफ़ेस पर सीधे दबावयुक्त जल जेट। वैकल्पिक रूप से, स्थैतिक सीलिंग क्षमताओं का मूल्यांकन करने के लिए उथले विसर्जन परीक्षण करें। परीक्षण के बाद ग्रीस को पानी के इमल्शन से पूरी तरह मुक्त रहना चाहिए।
उच्च संपर्क सीलिंग दक्षता और घर्षण गर्मी के बीच संतुलन का विश्लेषण करें। उच्च-संपर्क सीलें बेहतर संदूषक अपवर्जन प्रदान करती हैं लेकिन घूर्णी टॉर्क को बढ़ाती हैं। यह बढ़ा हुआ घर्षण उच्च गति संचालन के दौरान अतिरिक्त गर्मी उत्पन्न करता है। यह सुनिश्चित करने के लिए परीक्षण रिग पर चलने वाले टॉर्क को मापें कि यह अनुप्रयोग सीमा से अधिक न हो या ड्राइव मोटर को ओवरलोड न करे।
निर्दिष्ट करें कि सील लिप सामग्री को थर्मल वातावरण से मेल खाते हुए कैसे सत्यापित किया जाए। स्टैंडर्ड नाइट्राइल ब्यूटाडीन रबर (NBR) +120°C तक तापमान संभालता है। फ़्लुओरोएलास्टोमर (FKM) +250°C तक के चरम वातावरण को संभालता है। गलत सामग्री चयन के कारण सील सख्त हो जाती है, टूट जाती है और समय से पहले ख़राब हो जाती है।
फ़ैक्टरी ग्रीस भरने के लिए स्वीकार्य सहनशीलता स्थापित करें। मानक सीलबंद गोलाकार रोलर बीयरिंगों को आंतरिक मुक्त स्थान की 25% से 45% की भराव दर की आवश्यकता होती है। कम गति, भारी लोड वाले अनुप्रयोगों के लिए 60% तक की भरण दर की आवश्यकता हो सकती है। अत्यधिक मंथन और गर्मी उत्पादन को रोकने के लिए उच्च गति वाले अनुप्रयोगों को कम भरण दर की आवश्यकता होती है।
आपूर्तिकर्ताओं को इस मीट्रिक का सटीक दस्तावेजीकरण करना होगा। असेंबली लाइन से स्वचालित ग्रीस वितरण रिकॉर्ड की आवश्यकता है। स्नेहन से पहले और बाद में बेयरिंग को तौलना एक द्वितीयक सत्यापन विधि प्रदान करता है। सटीक ग्रीस मात्रा पूरे रखरखाव चक्र के दौरान लंबे जीवन और स्थिर ऑपरेटिंग तापमान की गारंटी देती है।
पुष्टि करें कि ग्रीस का प्रकार विशिष्ट अनुप्रयोग आवश्यकताओं से मेल खाता है। औद्योगिक वातावरण विशिष्ट स्नेहक गुणों की मांग करता है। मोलिब्डेनम डाइसल्फ़ाइड जैसे अत्यधिक दबाव (ईपी) एडिटिव्स के लिए तकनीकी डेटा शीट की जाँच करें। ये एडिटिव्स भारी शॉक लोड के तहत धातु से धातु के संपर्क को रोकते हैं। सत्यापित करें कि बेस ऑयल की चिपचिपाहट ऑपरेटिंग गति और तापमान के अनुरूप है।
सुनिश्चित करें कि ग्रीस सील सामग्री के साथ रासायनिक रूप से संगत है। असंगत सिंथेटिक स्नेहक एनबीआर सील होंठों को सूज देंगे या ख़राब कर देंगे। सत्यापित करें कि गाढ़ा करने वाला प्रकार पर्याप्त यांत्रिक स्थिरता प्रदान करता है। तीव्र कंपन के दौरान ग्रीस टूटना या लीक नहीं होना चाहिए।
अनुचित स्नेहन मात्रा के गंभीर जोखिमों का समाधान करें। अत्यधिक चिकनाई के कारण गंभीर ग्रीस मंथन होता है। यह द्रव घर्षण बड़े पैमाने पर आंतरिक गर्मी उत्पन्न करता है। फैलती हवा और ग्रीस आंतरिक दबाव बनाते हैं जिससे सील फट जाती है। टूटी हुई सीलें बेयरिंग को तुरंत बाहरी संदूषण के संपर्क में ला देती हैं।
कम चिकनाई के कारण रेसवे तेजी से घिसता है। रोलर्स अपर्याप्त स्नेहक फिल्म को तोड़ देते हैं। इससे लोड ज़ोन पर माइक्रो-वेल्डिंग और स्पैलिंग होती है। अधिक चिकनाई और कम चिकनाई दोनों ही सीलबंद इकाइयों के उपयोग में आसानी के लाभों को नकार देते हैं। सख्त वॉल्यूम सत्यापन इन प्रारंभिक विफलताओं को रोकता है।
एफएटी चरण में आवश्यक अनिवार्य प्रमाणपत्रों की सूची बनाएं। विस्तृत अनुपालन दस्तावेज़ीकरण साबित करता है कि भौतिक उत्पाद इंजीनियरिंग विशिष्टताओं से मेल खाता है। निर्माता के गुणवत्ता प्रबंधक द्वारा हस्ताक्षरित औपचारिक अनुरूपता प्रमाणपत्र (सीओसी) की मांग करें। यह दस्तावेज़ आपूर्तिकर्ता को बताए गए विनिर्देशों के लिए कानूनी रूप से बाध्य करता है।
आंतरिक रिंग, बाहरी रिंग और रोलर्स के लिए विस्तृत सामग्री परीक्षण रिपोर्ट (एमटीआर) की आवश्यकता है। शमन और तड़के के चक्रों को सत्यापित करने के लिए हीट ट्रीटमेंट चार्ट का अनुरोध करें। उचित ताप उपचार उच्च परिचालन तापमान पर आयामी स्थिरता सुनिश्चित करता है। दस्तावेज़ का गुम होना घटिया विनिर्माण प्रथाओं के लिए तत्काल खतरे का संकेत है।
स्टील ग्रेड के सत्यापन के लिए आवश्यकताओं का विवरण दें। हेवी-ड्यूटी बियरिंग्स के लिए उच्च-कार्बन क्रोमियम बियरिंग स्टील की आवश्यकता होती है, जिसे आमतौर पर 100Cr6 या 52100 या GCr15 के रूप में नामित किया जाता है । एमटीआर को सटीक रासायनिक संरचना दिखानी होगी। कार्बन और क्रोमियम का स्तर सख्त ISO 683-17 या GB/T18254 सहनशीलता के अंतर्गत आना चाहिए।
गैर-धातु समावेशन रेटिंग की जाँच करें। ऑक्सीजन और टाइटेनियम का समावेश स्टील मैट्रिक्स में सूक्ष्म तनाव राइज़र बनाता है। ये समावेशन भारी भार के तहत उपसतह थकान को दूर करने की शुरुआत करते हैं। वैक्यूम-डीगैस्ड स्टील अधिकतम थकान शक्ति के लिए आवश्यक उच्च शुद्धता प्रदान करता है। सत्यापित करें कि समावेशन रेटिंग DIN EN 10247 मानकों को पूरा करती है या उससे अधिक है।
बताएं कि कितना सख्त है बेयरिंग प्रोडक्शन ट्रैसेबिलिटी आपकी आपूर्ति श्रृंखला की सुरक्षा करती है। औद्योगिक बाज़ार में नकली बीयरिंगों की बाढ़ आ गई है, जिससे भयावह सुरक्षा घटनाएं हो रही हैं। ट्रैसेबिलिटी प्रोटोकॉल नकली घुसपैठ से बचाते हैं। असर वाले चेहरों पर स्थायी लेजर अंकन की आवश्यकता है।
अद्वितीय सीरियल नंबरिंग और विशिष्ट बैच कोड की मांग करें। ये चिह्न मूल स्टील मेल्ट लॉट से जुड़े होने चाहिए। यदि कोई फ़ील्ड विफलता होती है, तो सीरियल नंबर सटीक मूल-कारण विश्लेषण सक्षम करते हैं। आप दोषपूर्ण बैचों को अलग कर सकते हैं और आगे की स्थापना को रोक सकते हैं। ट्रैसेबिलिटी एक सामान्य घटक को अत्यधिक नियंत्रित इंजीनियरिंग संपत्ति में बदल देती है।
अंतिम पैकेजिंग के निरीक्षण के लिए सख्त मानदंड स्थापित करें। यदि पारगमन के दौरान बेयरिंग क्षतिग्रस्त हो जाए तो FAT बेकार है। सुनिश्चित करें कि सीलें यांत्रिक क्षति से सुरक्षित हैं। उजागर धातु सतहों पर सूक्ष्म जंग के गठन को रोकना।
पारगमन और भंडारण के दौरान यूवी क्षरण को रोकें। सूर्य के प्रकाश के लंबे समय तक संपर्क में रहने से स्थापना से पहले रबर सील के होंठ खराब हो जाते हैं। बियरिंग्स को अपारदर्शी, हेवी-ड्यूटी पॉलीथीन बैग में सील किया जाना चाहिए। अंतर्राष्ट्रीय शिपिंग के दौरान प्रभाव क्षति को रोकने के लिए लकड़ी के बक्से संरचनात्मक रूप से मजबूत और उचित रूप से मजबूत होने चाहिए।
सत्यापित करें कि पैकेजिंग में हैंडलिंग निर्देश शामिल हैं। इंस्टॉलेशन क्रू को उचित माउंटिंग तकनीकों पर स्पष्ट मार्गदर्शन की आवश्यकता है। यदि बड़े बियरिंग्स के लिए लागू हो तो लिफ्टिंग प्रावधानों की जांच करें। भारी बियरिंग के लिए आई बोल्ट उठाने के लिए साइड फेस में थ्रेडेड छेद की आवश्यकता होती है।
उचित उठाने के प्रावधान इंस्टॉलेशन क्रू को अनुचित स्लिंग्स का उपयोग करने से रोकते हैं। बाहरी रिंग के चारों ओर स्लिंग लपेटने से अनजाने में सील के होंठ कुचल सकते हैं। स्पष्ट निर्देश तकनीशियनों को बियरिंग धोने और फ़ैक्टरी ग्रीस हटाने से रोकते हैं। उचित तैयारी मशीन शुरू होने से पहले ही दूषित पदार्थों को आने से रोकती है।
आपूर्तिकर्ता FAT निष्पादन के दौरान सामान्य जोखिमों की पहचान करें। कई आपूर्तिकर्ता अनकैलिब्रेटेड परीक्षण उपकरण का उपयोग करने का प्रयास करते हैं। सभी माइक्रोमीटर, गेज और परीक्षण रिग के लिए नवीनतम अंशांकन प्रमाणपत्र की मांग करें। महत्वपूर्ण परिसंपत्तियों के लिए 100% निरीक्षण के बजाय नमूना परीक्षण पर भरोसा करना बड़े जोखिम का परिचय देता है। अत्यधिक महत्वपूर्ण मशीनरी बियरिंग्स के लिए व्यक्तिगत निरीक्षण रिपोर्ट की मांग करें।
अस्पष्ट स्वीकृति मानदंडों को अस्वीकार करें। 'स्वतंत्र रूप से घूमता है' या 'साफ दिखता है' इंजीनियरिंग मानक नहीं हैं। प्रत्येक निरीक्षण बिंदु में एक मात्रात्मक मीट्रिक होना चाहिए। यदि कोई आपूर्तिकर्ता सख्त एफएटी प्रोटोकॉल पर जोर देता है, तो उनके पास विश्वसनीय हेवी-ड्यूटी बीयरिंग का उत्पादन करने के लिए आवश्यक प्रक्रिया नियंत्रण की कमी होने की संभावना है।
विशिष्ट वैश्विक मानकों के अनुसार FAT चरणों की मैपिंग करने वाली एक चेकलिस्ट प्रदान करें। ISO, DIN और ABMA मानकों के साथ संरेखित होने से अस्पष्टता दूर हो जाती है। यह आपूर्तिकर्ता को अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त इंजीनियरिंग भौतिकी का पालन करने के लिए मजबूर करता है।
वसा चरण |
निरीक्षण पैरामीटर |
वैश्विक मानक संदर्भ |
स्वीकृति मानदंड |
|---|---|---|---|
चरण एक |
सीमा आयाम एवं सहनशीलता |
आईएसओ 492 / डीआईएन 620 |
निर्दिष्ट वर्ग को पूरा करना होगा (जैसे, सामान्य, पी6, पी5) |
2 चरण |
रेडियल आंतरिक क्लीयरेंस (आरआईसी) |
आईएसओ 5753-1 |
सील स्थापित करने से पहले पदनाम (सी2, सीएन, सी3, सी4) से मेल खाना चाहिए |
चरण 3 |
सील संदूषक बहिष्करण |
आईएसओ 20653 (आईपी रेटिंग) |
परीक्षण चक्र के बाद शून्य कण या नमी का प्रवेश |
चरण 5 |
इस्पात की सफ़ाई और समावेशन |
डीआईएन एन 10247 / आईएसओ 683-17 |
मानक अनुप्रयोगों के लिए K3 ≤ 10, हेवी-ड्यूटी के लिए कम |
एफएटी को निष्पादित करने की रसद का मूल्यांकन करें। विनिर्माण सुविधा में निरीक्षकों को भेजने से उच्चतम स्तर की निगरानी मिलती है। ऑन-साइट निरीक्षक गेज अंशांकन को भौतिक रूप से सत्यापित कर सकते हैं और परीक्षण पद्धति का प्रत्यक्ष निरीक्षण कर सकते हैं। हालाँकि, अंतर्राष्ट्रीय यात्रा महंगी और समय लेने वाली है।
लाइव-स्ट्रीम किए गए दूरस्थ FATs एक व्यवहार्य विकल्प प्रदान करते हैं। आपूर्तिकर्ता निरीक्षण प्रक्रिया को प्रसारित करने के लिए हाई-डेफिनिशन कैमरों का उपयोग करते हैं। निरीक्षक वास्तविक समय में डिजिटल दस्तावेज़ीकरण की समीक्षा करते हैं। रिमोट एफएटी को उत्कृष्ट डिजिटल बुनियादी ढांचे के साथ एक उच्च संगठित आपूर्तिकर्ता की आवश्यकता होती है। वह विधि चुनें जो बेयरिंग अनुप्रयोग की गंभीरता के साथ सर्वोत्तम रूप से मेल खाती हो।
उल्लिखित एफएटी चेकलिस्ट को अपने अगले खरीद आदेश या आपूर्तिकर्ता गुणवत्ता समझौते में एकीकृत करें।
एप्लिकेशन-विशिष्ट सहनशीलता, निकासी और तापमान आवश्यकताओं को परिभाषित करने के लिए विश्वसनीयता इंजीनियरों से परामर्श करें।
सभी सीलबंद गोलाकार रोलर बीयरिंगों के लिए प्री-इंस्टॉलेशन आयामी स्टैक-अप रिपोर्ट की मांग करें।
सभी सामग्री परीक्षण रिपोर्ट और अनुपालन दस्तावेज़ीकरण के लिए एक सुरक्षित डिजिटल संग्रह स्थापित करें।
ए: परीक्षण में एक पर्यावरण कक्ष के अंदर मोटर चालित रिग पर बीयरिंग स्थापित करना शामिल है। तकनीशियन बियरिंग को मानकीकृत धूल, ग्रिट या पानी के स्प्रे के संपर्क में लाते हुए अधिकतम थर्मल संदर्भ गति पर चलाते हैं। चक्र के बाद, बेयरिंग को नष्ट कर दिया जाता है। निरीक्षक ग्रीस प्रतिधारण की पुष्टि करते हैं और सील होठों के पीछे किसी नमी या कण के प्रवेश की जाँच करते हैं।
ए: मानक निकासी को सीएन (सामान्य) के रूप में नामित किया गया है। हेवी-ड्यूटी औद्योगिक अनुप्रयोगों के लिए अक्सर C3 या C4 मंजूरी की आवश्यकता होती है। ये बड़े अंतराल आंतरिक रिंग के थर्मल विस्तार को समायोजित करते हैं और स्थापना के दौरान तंग हस्तक्षेप के कारण होने वाला संपीड़न फिट बैठता है।
ए: ट्रैसेबिलिटी नकली बीयरिंगों को आपकी आपूर्ति श्रृंखला में प्रवेश करने से रोकती है। स्थायी लेजर चिह्न, सीरियल नंबर और बैच कोड भौतिक असर को उसके मूल स्टील मेल्ट लॉट से जोड़ते हैं। यदि समय से पहले फ़ील्ड विफलता होती है तो यह डेटा मूल कारण विश्लेषण के लिए अनिवार्य है।
ए: अनुपालन दस्तावेज में हस्ताक्षरित अनुरूपता प्रमाणपत्र (सीओसी), आयामी निरीक्षण रिपोर्ट, मेटलोग्राफिक परीक्षण रिपोर्ट और रेडियल आंतरिक निकासी रिकॉर्ड शामिल होना चाहिए। इसमें स्टील की रासायनिक संरचना दिखाने वाली सामग्री परीक्षण रिपोर्ट (एमटीआर) भी शामिल होनी चाहिए।
ए: एकीकृत सील आंतरिक रोलर्स और रेसवे तक भौतिक पहुंच को अवरुद्ध करती है। आप आंतरिक निकासी को मापने के लिए मानक फीलर गेज का उपयोग नहीं कर सकते हैं, न ही आप रेसवे की सतह का आसानी से निरीक्षण कर सकते हैं। इंस्पेक्टर प्री-असेंबली आयामी डेटा, विशेष गैर-विनाशकारी परीक्षण और सख्त दस्तावेज़ीकरण समीक्षाओं पर भरोसा करते हैं।
उत्तर: एक बार इकट्ठे होने के बाद यंत्रवत् मापना बेहद कठिन है। निर्माता गणितीय रूप से इसकी गणना करने के लिए विशेष अक्षीय विस्थापन परीक्षण का उपयोग करते हैं। सबसे विश्वसनीय तरीका यह है कि आपूर्तिकर्ता को सील को बाहरी रिंग में दबाए जाने से तुरंत पहले किए गए दस्तावेजी, क्रमबद्ध निकासी माप प्रदान करने की आवश्यकता होती है।