


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-09 الأصل: موقع


يؤدي فشل المحامل المبكر في التطبيقات الصناعية الثقيلة إلى خسائر مالية فادحة من خلال فترات التوقف غير المخطط لها والآلات المدمرة. تعد المحامل المختومة بفترات صيانة ممتدة وحماية فائقة ضد التلوث. إن الثقة بمواصفات المورد دون التحقق الدقيق تؤدي إلى مخاطر تشغيلية غير مقبولة. تنفيذ السليم يمثل فحص جودة المحامل الكروية المختومة تحديات هندسية فريدة. إن وجود أختام متكاملة وشحم مملوء مسبقًا يحجب المكونات الداخلية. وهذا يجعل الفحوصات البصرية والميكانيكية القياسية غير كافية لضمان قدرة تحميل شعاعية عالية وعمر افتراضي طويل. ويعمل بروتوكول اختبار قبول المصنع (FAT) الرسمي على سد هذه الفجوة. توفر قائمة المراجعة هذه إطارًا موحدًا للتحقق من صحة الأبعاد والتخليص وفعالية الختم وحدود درجة الحرارة ومصدر المواد قبل تسليم المعدات.
دقة الأبعاد والتخليص: يعد التحقق من التفاوتات الدقيقة والتخليص الداخلي الشعاعي (RIC) أمرًا بالغ الأهمية لمنع مشكلات ملاءمة السكن والهروب الحراري تحت الأحمال الشعاعية العالية.
سلامة الختم غير قابلة للتفاوض: يحدد اختبار أداء الختم الموحد للمحامل الكروية قدرة المكون على البقاء في البيئات شديدة التلوث والحفاظ على جداول الصيانة المخططة.
إمكانية التتبع تخفف المخاطر: تعد وثائق الامتثال الشاملة للمحامل وتتبع الدُفعات هي الدفاعات الوحيدة الموثوقة ضد الفولاذ المزيف أو دون المستوى المطلوب.
بروتوكولات FAT الموحدة: يؤدي تنفيذ قائمة فحص صارمة ومتوافقة مع ISO/DIN إلى فرض مساءلة الموردين، ويضمن موثوقية خط الأساس، ويتحقق من التخفيض الموعود في تكاليف الشراء والصيانة.
الهدف الأساسي من اختبار قبول المصنع هو تحويل اكتشاف الخلل من مرحلة التثبيت إلى مرحلة ما قبل الشحن. تتصاعد نفقات التوقف بسرعة أثناء تركيب الآلات وتشغيلها. اكتشاف محمل معيب على أرضية المصنع يمنع حدوث أعطال كارثية في الحقل. يمكنك الحفاظ على تشغيل الماكينات حتى الانقطاع المخطط له التالي عن طريق اكتشاف انحرافات التصنيع مبكرًا.
تتطلب المتغيرات المختومة منهجيات فحص متميزة مقارنة بالمحامل المفتوحة. لا يمكنك استخدام مقاييس الاستشعار القياسية لقياس الخلوص الداخلي بمجرد تثبيت الأختام. يعمل التشحيم المسبق على إخفاء عيوب السطح الداخلي بشكل كبير في المجاري المائية والبكرات. يعتمد المفتشون على اختبارات متقدمة غير مدمرة ومراجعات وثائق صارمة للتحقق من صحة الهندسة الداخلية. تشكل هذه المنهجيات المتميزة جوهر بروتوكول التفتيش الموثوق.
يرتبط كل معيار من معايير FAT مباشرة بالنتائج التشغيلية على أرض المصنع. تقلل دقة الأبعاد بشكل مباشر من الاهتزاز عالي التردد في المعدات الدوارة. تعمل سلامة الختم الفائقة على إطالة فترات الصيانة وتقليل الحمل التشغيلي الإجمالي. تمنع تقييمات الحمل المصادق عليها التعب المعدني المبكر تحت الأحمال الشعاعية الثقيلة. إن هيكلة الفحص الخاص بك حول هذه النتائج الميكانيكية المحددة تضمن تحسينات موثوقية قابلة للقياس عبر الأصول الدوارة الخاصة بك.
يتحقق المفتشون من الأبعاد الحدودية الحرجة قبل بدء أي اختبار وظيفي. يمكنك قياس قطر التجويف والقطر الخارجي (OD) وعرض المحمل الإجمالي. تتطلب بروتوكولات القياس بيئة يتم التحكم في درجة حرارتها، وعادة ما تكون ثابتة عند 20 درجة مئوية. يؤدي التمدد الحراري إلى تشويه القياسات إذا تم فحص المحامل مباشرة بعد التشغيل الآلي أو عمليات الغسيل الصناعي.
مرجع إلى فئات التسامح المطبقة مثل ISO Normal أو P6 أو P5. تتطلب التطبيقات عالية الدقة تفاوتات P5 للحصول على ملاءمة مثالية للعمود. يستخدم الفنيون ميكرومترات ذات نقطتين معايرة أو آلات قياس تنسيقية (CMM). يوفر CMM خريطة رقمية شاملة للأبعاد الفيزيائية للمحمل، مما يزيل الخطأ البشري أثناء عملية القياس.
اتبع هذا التسلسل الموحد للتحقق من الأبعاد:
انقل المحمل إلى معمل قياس يتم التحكم في درجة حرارته واترك فترة تثبيت حراري لمدة 24 ساعة.
معايرة جميع الميكرومترات ذات النقطتين ومسبارات CMM باستخدام كتل قياس معتمدة.
قم بقياس قطر التجويف عند نقاط شعاعية متعددة لتحديد أي ظروف خارجة عن الاستدارة.
تسجيل القطر الخارجي والعرض الإجمالي، ومقارنة البيانات مباشرة مع جداول التسامح ISO.
قم بتوثيق جميع الانحرافات في تقرير FAT النهائي للمراجعة الهندسية.
تحدد تفاوتات التشغيل دقة الدوران لمجموعة المحامل. يقوم المفتشون بتثبيت المحمل على عمود دقيق ويستخدمون مؤشرات الاتصال لقياس الانحراف أثناء الدوران الكامل. يسجلون الجريان الشعاعي والمحوري للحلقات الداخلية والخارجية. يعتمد الحد الأقصى المسموح به للتشغيل كليًا على فئة تحمل ISO المحددة.
إن الالتزام الصارم بتفاوتات الجريان يمنع التوزيع غير المتساوي للحمل عبر تكملة الأسطوانة. يؤدي الجريان الشعاعي العالي إلى ضغط البكرات وانزلاقها على مجرى السباق. وهذا يولد اهتزازات عالية التردد تحت الأحمال الشعاعية الثقيلة، مما يؤدي إلى تسريع إجهاد المعادن وإتلاف مكونات الآلات المجاورة. يؤكد التحقق من تسامح النموذج أن المحمل يعمل بسلاسة بأقصى سرعات محددة.
يمكنك إجراء إحالة مرجعية لتصنيفات الحمل الديناميكي والثابت الموثقة للمورد مقابل متطلبات الخدمة الشاقة المحددة للتطبيق. تملي تقييمات الحمل الديناميكي عمر الكلال النظري للمحمل في ظل الدوران المستمر. تحدد تصنيفات الحمل الثابت الحد الأقصى للحمل قبل حدوث تشوه بلاستيكي دائم على سطح القناة.
يجب على الموردين إثبات أن تقييمات الأحمال الخاصة بهم تتوافق مع معايير حساب ISO 281. تحقق من أن الشكل الهندسي الداخلي يدعم السعة المطالب بها. تعمل أقطار الأسطوانة الأكبر وملامح مجرى السباق المُحسّنة على زيادة معدلات الحمل بشكل كبير. ارفض بيانات الكتالوج العامة واطلب التحقق الهندسي الخاص بالتطبيقات لجميع عمليات التثبيت الثقيلة.
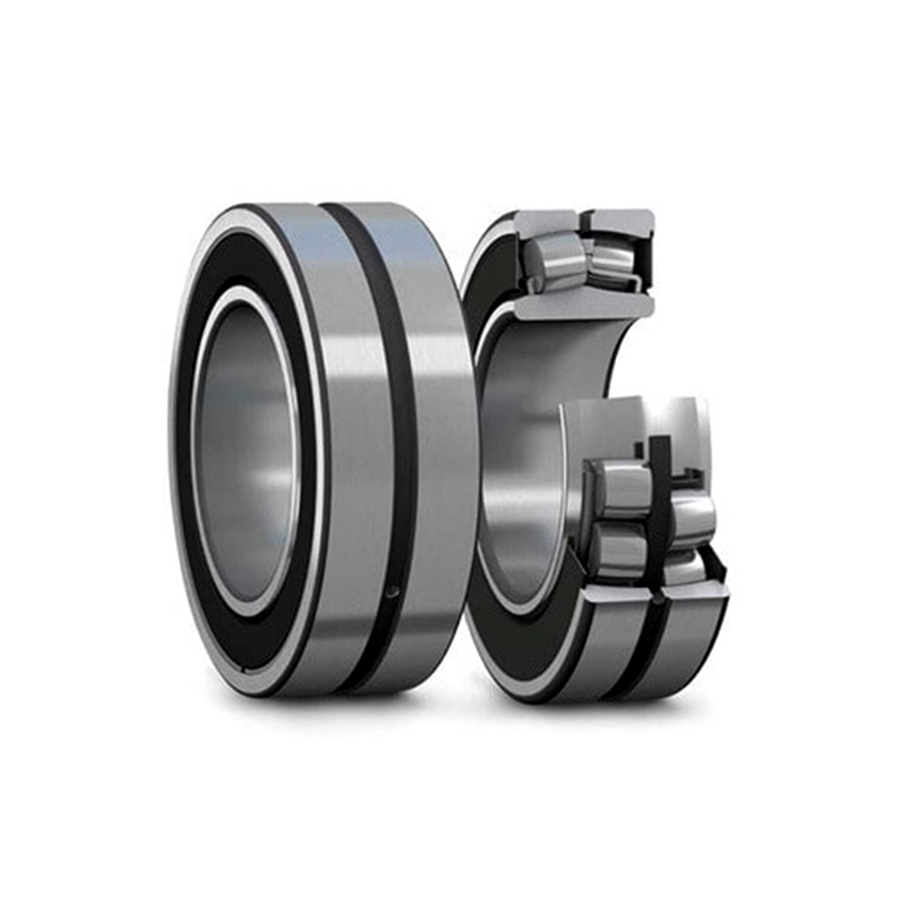
يمثل قياس الخلوص الشعاعي الداخلي (RIC) غير المثبت تحديًا تقنيًا كبيرًا في الوحدات المغلقة. تعمل الأختام المدمجة على تقييد الوصول المادي إلى الأسطوانات. لا يمكنك إدخال مقاييس استشعار قياسية بين الأسطوانة غير المحملة ومجرى السباق الدائري الخارجي. طريقة القياس التقليدية هذه مستحيلة فعليًا على الوحدات المغلقة المجمعة بالكامل.
يستخدم المصنعون مقاييس الإزاحة المحورية المتخصصة لحساب الخلوص الشعاعي رياضيًا. يطبق الفني حملاً محوريًا محددًا في اتجاه واحد، ويقيس الإزاحة، ثم يطبق الحمل في الاتجاه المعاكس. ترتبط الحركة المحورية الإجمالية بالخلوص الشعاعي بناءً على زاوية الاتصال الداخلية للمحمل. وبدلاً من ذلك، قم بإملاء متطلبات على الموردين لتقديم بيانات التخليص الموثقة المسجلة مباشرة قبل تركيب الختم.
تتضمن التسميات القياسية C2 وCN (عادي) وC3 وC4. تمثل C3 وC4 خلوصًا أكبر من المعتاد. تحقق من أن الخلوص المزود يتوافق مع متطلبات التمدد الحراري للتطبيق. تتطلب التطبيقات ذات الحرارة العالية، مثل بكرات مصانع الورق أو العجلات الفولاذية المستمرة، خلوص C3 أو C4 لاستيعاب النمو الحراري أثناء التشغيل.
ويجب أن يلبي الخلوص أيضًا متطلبات ملائمة التداخل. يؤدي الضغط على المحمل على العمود إلى توسيع الحلقة الداخلية. الضغط عليه في السكن يضغط على الحلقة الخارجية. كلا الإجراءين يقللان من التخليص الداخلي. يجب أن يكون الخلوص الأولي غير المثبت كبيرًا بما يكفي لتحمل ضغوط التثبيت هذه دون ربط.
يؤدي عدم كفاية التخليص الداخلي إلى مخاطر تشغيلية شديدة. إذا كان الخلوص ضيقًا جدًا، فإن التمدد الحراري يزيل كل اللعب الشعاعي المتبقي. وهذا يخلق حالة خلوص سلبية شديدة أثناء التشغيل. تلتصق البكرات بالمجاري المائية، مما يتسبب في ارتفاع هائل في الاحتكاك الداخلي.
يؤدي هذا الارتباط إلى التعب المعدني المبكر والفشل الكارثي. يواجه المحمل الهروب الحراري السريع. درجات حرارة التشغيل المفرطة تدمر الشحوم وتذيب شفاه الختم المرنة. يؤدي التحقق من تعيين الخلوص الصحيح أثناء FAT إلى إيقاف هذا التفاعل المتسلسل المدمر قبل مغادرة المحمل للمصنع.
تحديد المعلمات الصارمة لاختبار احتباس الشحوم. رسمي يقوم اختبار أداء الختم للمحامل الكروية بتقييم مدى قدرة الأختام على الاحتفاظ بمواد التشحيم داخل التجويف. قم بإجراء اختبارات التسرب الساكنة عن طريق وضع المحمل في الفرن عند درجة حرارة التشغيل القصوى. راقب شفاه الختم بحثًا عن أي شحوم تتراكم على مدار 24 ساعة.
يحاكي اختبار التسرب الديناميكي سرعات التشغيل ودرجات الحرارة الفعلية. قم بتركيب المحمل على جهاز اختبار مزود بمحرك. قم بتشغيل المحمل بأقصى سرعة مرجعية حرارية. قم بقياس أي كتلة شحمية مفقودة أثناء دورة التشغيل المستمرة. يعد الاحتفاظ بالشحوم بدرجة عالية أمرًا إلزاميًا لتحقيق فترات الصيانة الممتدة الموعودة في المعدات البعيدة أو التي يتعذر الوصول إليها.
تفاصيل البروتوكولات لاختبار مقاومة الختم ضد دخول الجسيمات الصلبة. ضع محمل التشغيل داخل غرفة الغبار القياسية. قم بتدوير غبار طريق أريزونا الناعم أو الحصى المعدنية حول مبيت المحمل. بعد دورة الاختبار، قم بتفكيك المحمل وفحص الشحوم بحثًا عن التلوث بالجسيمات تحت التكبير.
تنفيذ اختبارات استبعاد الرطوبة باستخدام رذاذ الماء أو بروتوكولات الغمر. نفاثات ماء مضغوطة مباشرة على واجهة الختم لمحاكاة ظروف الغسل الثقيلة الشائعة في تطبيقات معالجة الأغذية أو التعدين. وبدلاً من ذلك، قم بإجراء اختبارات الغمر الضحلة لتقييم قدرات الختم الثابتة. يجب أن يظل الشحم خاليًا تمامًا من مستحلب الماء بعد الاختبار.
تحليل التوازن بين كفاءة الختم عالية الاتصال وحرارة الاحتكاك. توفر الأختام عالية التلامس استبعادًا فائقًا للملوثات ولكنها تزيد من عزم الدوران. يؤدي هذا الاحتكاك المتزايد إلى توليد حرارة إضافية أثناء التشغيل عالي السرعة. قم بقياس عزم الدوران الجاري على منصة اختبار للتأكد من أنه لا يتجاوز حدود التطبيق أو يزيد من التحميل على محرك القيادة.
حدد كيفية التحقق من أن مواد حافة الختم تتوافق مع البيئة الحرارية. يتحمل مطاط النتريل بوتادين القياسي (NBR) درجات حرارة تصل إلى +120 درجة مئوية. يتعامل الفلوروإيلاستومر (FKM) مع البيئات القاسية التي تصل إلى +250 درجة مئوية. يؤدي الاختيار غير الصحيح للمواد إلى تصلب الأختام وتشققها وفشلها قبل الأوان.
تحديد التسامح المقبول لملء الشحوم في المصنع. تتطلب المحامل الكروية القياسية المختومة معدل تعبئة يتراوح من 25% إلى 45% من المساحة الحرة الداخلية. قد تتطلب التطبيقات ذات السرعة المنخفضة والمحملة بكثافة معدل تعبئة يصل إلى 60%. تتطلب التطبيقات عالية السرعة معدلات تعبئة أقل لمنع التقلب المفرط وتوليد الحرارة.
يجب على الموردين توثيق هذا المقياس بدقة. يتطلب سجلات توزيع الشحوم الآلية من خط التجميع. يوفر وزن المحمل قبل وبعد التشحيم طريقة تحقق ثانوية. يضمن حجم الشحوم الدقيق عمرًا طويلًا ودرجات حرارة تشغيل مستقرة طوال دورة الصيانة بأكملها.
تأكد من أن نوع الشحوم يتوافق مع متطلبات التطبيق المحددة. تتطلب البيئات الصناعية خصائص تشحيم مميزة. تحقق من ورقة البيانات الفنية لإضافات الضغط الشديد (EP) مثل ثاني كبريتيد الموليبدينوم. تمنع هذه الإضافات تلامس المعدن مع المعدن تحت أحمال الصدمات الثقيلة. التأكد من أن لزوجة الزيت الأساسي تتناسب مع سرعة التشغيل ودرجة الحرارة.
تأكد من أن الشحوم متوافق كيميائيًا مع مواد الختم. سوف تؤدي مواد التشحيم الاصطناعية غير المتوافقة إلى تضخم أو تدهور شفاه ختم NBR. تأكد من أن نوع المثخن يوفر ثباتًا ميكانيكيًا مناسبًا. يجب ألا يتحلل الشحم أو يتسرب أثناء الاهتزاز الشديد.
معالجة المخاطر الشديدة لأحجام التشحيم غير المناسبة. الإفراط في التشحيم يسبب تماوجًا شديدًا للشحوم. ويولد احتكاك السوائل حرارة داخلية هائلة. يخلق الهواء والشحوم المتوسع ضغطًا داخليًا يؤدي إلى انفجار الختم. تعرض الأختام الممزقة المحمل على الفور للتلوث الخارجي.
يؤدي نقص التشحيم إلى تآكل سريع في مجرى السباق. تخترق الأسطوانات طبقة التشحيم غير الكافية. يؤدي هذا إلى اللحام الجزئي والتشظي في منطقة التحميل. يؤدي كل من التشحيم الزائد والتشحيم الناقص إلى إبطال فوائد سهولة الاستخدام للوحدات المختومة. التحقق الصارم من صحة الحجم يمنع هذه الإخفاقات المبكرة.
قائمة الشهادات الإلزامية المطلوبة في مرحلة FAT. شامل تحمل وثائق الامتثال تثبت أن المنتج المادي يتوافق مع المواصفات الهندسية. اطلب شهادة مطابقة رسمية (CoC) موقعة من مدير الجودة بالشركة المصنعة. تُلزم هذه الوثيقة المورد قانونًا بالمواصفات المذكورة.
اطلب تقارير اختبار المواد التفصيلية (MTR) للحلقة الداخلية والحلقة الخارجية والبكرات. اطلب مخططات المعالجة الحرارية للتحقق من دورات التبريد والتلطيف. تضمن المعالجة الحرارية المناسبة ثبات الأبعاد عند درجات حرارة التشغيل العالية. يعد فقدان الوثائق علامة حمراء فورية لممارسات التصنيع دون المستوى المطلوب.
قم بتفصيل متطلبات التحقق من درجات الفولاذ. تتطلب المحامل شديدة التحمل فولاذًا محملًا بالكروم عالي الكربون، يُسمى عادةً بـ 100Cr6 أو 52100 أو GCr15 . يجب أن يُظهر تقرير منتصف المدة التركيب الكيميائي الدقيق. يجب أن تقع مستويات الكربون والكروم ضمن حدود التحمل الصارمة ISO 683-17 أو GB/T18254 .
تحقق من تقييمات التضمين غير المعدني. تعمل شوائب الأكسجين والتيتانيوم على إنشاء رافعات ضغط مجهرية في المصفوفة الفولاذية. تؤدي هذه الشوائب إلى تقشر التعب تحت السطح تحت الأحمال الثقيلة. يوفر الفولاذ المفرغ من الغاز درجة نقاء عالية ضرورية لتحقيق أقصى قدر من قوة التعب. تحقق من أن تقييمات التضمين تلبي معايير DIN EN 10247 أو تتجاوزها .
اشرح مدى صرامة تحمل إمكانية تتبع الإنتاج حماية سلسلة التوريد الخاصة بك. تغمر المحامل المزيفة السوق الصناعية، مما يتسبب في حوادث سلامة كارثية. تحمي بروتوكولات التتبع من التسلل المزيف. تتطلب وضع علامات ليزر دائمة على وجوه المحامل.
اطلب ترقيمًا تسلسليًا فريدًا ورموز دفعية مميزة. يجب أن تعود هذه العلامات إلى مجموعة ذوبان الفولاذ الأصلية. في حالة حدوث فشل في الحقل، تتيح الأرقام التسلسلية إجراء تحليل دقيق للسبب الجذري. يمكنك عزل الدفعات المعيبة ومنع المزيد من عمليات التثبيت. تعمل إمكانية التتبع على تحويل مكون عام إلى أصل هندسي يتم التحكم فيه بدرجة عالية.
وضع معايير صارمة لفحص العبوة النهائية. يعتبر FAT عديم الفائدة في حالة تلف المحمل أثناء النقل. تأكد من حماية الأختام من الأضرار الميكانيكية. منع تكون الصدأ المجهري على الأسطح المعدنية المكشوفة.
منع تدهور الأشعة فوق البنفسجية أثناء النقل والتخزين. التعرض لفترات طويلة لأشعة الشمس يؤدي إلى تدهور الشفاه المطاطية قبل التثبيت. يجب أن تكون المحامل محكمة الغلق في أكياس بولي إيثيلين غير شفافة للخدمة الشاقة. يجب أن تكون الصناديق الخشبية سليمة من الناحية الهيكلية ومجهزة بشكل صحيح لمنع حدوث ضرر أثناء الشحن الدولي.
تأكد من تضمين تعليمات المعالجة في العبوة. يحتاج طاقم التثبيت إلى إرشادات واضحة حول تقنيات التركيب المناسبة. تحقق من أحكام الرفع إن وجدت بالنسبة للمحامل الكبيرة. تتطلب المحامل الثقيلة ثقوبًا ملولبة في الجوانب الجانبية لرفع مسامير العين.
تمنع أحكام الرفع المناسبة أطقم التثبيت من استخدام الرافعات غير المناسبة. يمكن أن يؤدي لف القاذفة حول الحلقة الخارجية إلى سحق شفاه الختم عن غير قصد. تعليمات واضحة تمنع الفنيين من غسل المحمل وإزالة شحم المصنع. يمنع الإعداد الصحيح دخول الملوثات حتى قبل بدء تشغيل الجهاز.
تحديد المخاطر الشائعة أثناء تنفيذ FAT للمورد. يحاول العديد من الموردين استخدام معدات اختبار غير معايرة. اطلب شهادات معايرة حديثة لجميع الميكرومترات وأجهزة القياس وأجهزة الاختبار. إن الاعتماد على اختبار العينة بدلاً من الفحص بنسبة 100% للأصول المهمة ينطوي على مخاطر هائلة. اطلب تقارير فحص فردية لمحامل الآلات شديدة الأهمية.
رفض معايير القبول الغامضة. 'يدور بحرية' أو 'يبدو نظيفًا' ليست معايير هندسية. يجب أن يكون لكل نقطة تفتيش مقياس قابل للقياس الكمي. إذا تراجع المورد عن بروتوكولات FAT الصارمة، فمن المحتمل أن يفتقر إلى التحكم في العملية اللازمة لإنتاج محامل موثوقة للخدمة الشاقة.
قم بتوفير قائمة مرجعية تحدد خطوات FAT وفقًا لمعايير عالمية محددة. إن التوافق مع معايير ISO وDIN وABMA يزيل الغموض. إنه يجبر المورد على الالتزام بالفيزياء الهندسية المعترف بها دوليًا.
مرحلة الدهون |
معلمة التفتيش |
المرجع القياسي العالمي |
معايير القبول |
|---|---|---|---|
المرحلة 1 |
الأبعاد الحدودية والتسامح |
إسو 492/دين 620 |
يجب أن يستوفي الفئة المحددة (على سبيل المثال، عادي، P6، P5) |
المرحلة 2 |
الخلوص الشعاعي الداخلي (RIC) |
ايزو 5753-1 |
يجب أن يتطابق مع التصنيف (C2، CN، C3، C4) قبل تثبيت الختم |
المرحلة 3 |
ختم استبعاد الملوثات |
ISO 20653 (تقييمات IP) |
عدم دخول أي جسيمات أو رطوبة بعد دورة الاختبار |
المرحلة 5 |
نظافة الفولاذ وشوائبه |
دين إن 10247 / إسو 683-17 |
K3 ≥ 10 للتطبيقات القياسية، وأقل للتطبيقات الثقيلة |
تقييم الخدمات اللوجستية لتنفيذ FAT. يوفر إرسال المفتشين إلى منشأة التصنيع أعلى مستوى من الرقابة. يمكن للمفتشين في الموقع التحقق فعليًا من معايرة المقياس ومراقبة منهجية الاختبار بشكل مباشر. ومع ذلك، فإن السفر الدولي مكلف ويستغرق وقتًا طويلاً.
توفر FATs البعيدة التي يتم بثها مباشرة بديلاً قابلاً للتطبيق. يستخدم الموردون كاميرات عالية الدقة لبث عملية التفتيش. يقوم المفتشون بمراجعة الوثائق الرقمية في الوقت الفعلي. تتطلب FATs البعيدة موردًا عالي التنظيم يتمتع ببنية تحتية رقمية ممتازة. اختر الطريقة التي تتوافق بشكل أفضل مع أهمية تطبيق المحمل.
قم بدمج قائمة مراجعة FAT الموضحة في أمر الشراء التالي أو اتفاقية جودة المورد.
استشر مهندسي الموثوقية لتحديد متطلبات التسامح والتخليص ودرجة الحرارة الخاصة بالتطبيق.
اطلب تقارير تجميع الأبعاد قبل التثبيت لجميع المحامل الكروية المختومة.
إنشاء أرشيف رقمي آمن لجميع تقارير اختبار المواد ووثائق الامتثال.
ج: يتضمن الاختبار تركيب المحمل على منصة آلية داخل غرفة بيئية. يقوم الفنيون بتشغيل المحمل بأقصى سرعات مرجعية حرارية مع تعريضه للغبار أو الحصى أو رذاذ الماء القياسي. بعد الدورة، يتم تفكيك المحمل. يتحقق المفتشون من احتباس الشحوم ويتحققون من عدم وجود أي رطوبة أو دخول جسيمات عبر شفاه الختم.
ج: تم تعيين التخليص القياسي على أنه CN (عادي). غالبًا ما تتطلب التطبيقات الصناعية شديدة التحمل خلوص C3 أو C4. تستوعب هذه الخلوصات الأكبر حجمًا التمدد الحراري للحلقة الداخلية والضغط الناتج عن التداخل المحكم أثناء التثبيت.
ج: تمنع إمكانية التتبع المحامل المزيفة من الدخول إلى سلسلة التوريد الخاصة بك. تعمل علامات الليزر الدائمة والأرقام التسلسلية وأكواد الدُفعات على ربط المحمل المادي بكمية صهر الفولاذ الأصلية. تعتبر هذه البيانات إلزامية لتحليل السبب الجذري في حالة حدوث فشل سابق لأوانه في الحقل.
ج: يجب أن تتضمن وثائق الامتثال شهادة مطابقة موقعة (CoC)، وتقارير فحص الأبعاد، وتقرير اختبار فحص المعادن ، وسجلات التخليص الداخلي الشعاعي. ويجب أن تتضمن أيضًا تقارير اختبار المواد (MTR) التي توضح التركيب الكيميائي للصلب.
ج: تمنع الأختام المدمجة الوصول المادي إلى البكرات الداخلية والمجاري المائية. لا يمكنك استخدام مقاييس الاستشعار القياسية لقياس الخلوص الداخلي، كما لا يمكنك فحص سطح مجرى السباق بصريًا بسهولة. يعتمد المفتشون على بيانات الأبعاد قبل التجميع، والاختبارات المتخصصة غير المدمرة، ومراجعات الوثائق الصارمة.
ج: من الصعب للغاية قياسها ميكانيكيًا بمجرد تجميعها. يستخدم المصنعون اختبارات الإزاحة المحورية المتخصصة لحسابها رياضيًا. الطريقة الأكثر موثوقية هي مطالبة المورد بتقديم قياسات خلوص موثقة ومتسلسلة يتم إجراؤها مباشرة قبل ضغط الأختام على الحلقة الخارجية.